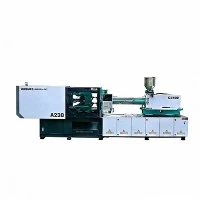
ہائی برڈ انجکشن مولڈنگ مشین ہائی-سائیکل کی پیداوار کے لیے
ہائی-سائیکل پیکیجنگ، پتلے-وال فوڈ کنٹینرز، اور طبی استعمال کی اشیاء کو انجیکشن مولڈنگ پلیٹ فارمز کی ضرورت ہوتی ہے جو تیز خشک-سائیکل کی رفتار کو سخت ساختی استحکام کے ساتھ جوڑتے ہیں۔ یہ ہائبرڈ انجیکشن مولڈنگ مشین ایک الیکٹرک سروو-پلاسٹکائزنگ یونٹ کو ایک جمع کرنے والے-اسسٹڈ ہائیڈرولک انجیکشن یونٹ کے ساتھ مربوط کرتی ہے۔
کلیمپنگ اور کولنگ کے مراحل کے دوران چارجنگ کے دوران مسلسل سکرو گھومنے کے لیے الیکٹرک ڈرائیوز کا استعمال کرکے، سسٹم روایتی مکمل ہائیڈرولک پلیٹ فارمز کے مقابلے میں 30% سے 50% تک توانائی کی کھپت کو کم کرتا ہے۔ بیک وقت، ہائی-ریسپانس ہائیڈرولک جمع کرنے والے تیز رفتار انجکشن کی رفتار (500 ملی میٹر فی سیکنڈ تک) اور تیز رفتار جوابی اوقات فراہم کرتے ہیں جو 0.5 ملی میٹر سے کم دیوار کی موٹائی کے نیچے تھرمل انحطاط یا مختصر شاٹس کے لیے ضروری ہوتے ہیں۔
کلیدی وضاحتیں
|
پیرامیٹر |
یونٹ |
قدر / حد |
|
کلیمپنگ فورس |
kN/ٹن |
1,600 - 8,000 / 160 - 800 ٹن |
|
انجیکشن کی رفتار (معیاری / جمع کرنے والا) |
mm/s |
300 - 800 ملی میٹر/سیکنڈ |
|
ڈرائی سائیکل کا وقت (یورو میپ 6) |
سیکنڈ |
1.2 - 2.4 سیکنڈ (ٹنج پر منحصر ہے) |
|
سکرو قطر کے اختیارات |
ملی میٹر |
32 / 38 / 45 / 52 / 60 (L/D تناسب 22:1 - 24:1) |
|
زیادہ سے زیادہ انجیکشن پریشر |
بار |
2,000 - 2,400 بار |
|
ٹائی-بار کا فاصلہ (H x V) |
ملی میٹر |
510x510 سے 1,080x1,080 |
|
ایجیکٹر اسٹروک / فورس |
mm/kN |
150 - 250 ملی میٹر / 50 - 120 kN |
|
ایجیکٹر رسپانس |
- |
پرواز پر مطابقت پذیر متوازی ایجیکٹر |
|
پلیٹن کی متوازی (انڈر لوڈ) |
ملی میٹر |
0.05 ملی میٹر سے کم یا اس کے برابر |
|
نظام توانائی کی کارکردگی |
kWh/kg |
0.28 - 0.38 kWh/kg (PP میٹریل ٹیسٹ) |
کلیدی خصوصیات
متوازی حرکت (کلیمپ کھلے/بند کے دوران پلاسٹکائزنگ):الیکٹرک سروو ڈرائیو مولڈ موومنٹ اور انجیکشن کے دوران مسلسل سکرو ڈوزنگ کی اجازت دیتی ہے، کل سائیکل کے وقت سے 0.8 - 1.5 سیکنڈ شیونگ کرتی ہے۔
بند-لوپ جمع کرنے والا انجکشن:جڑواں ہائیڈرولک جمع کرنے والے انجیکشن سلنڈر کو براہ راست سروو-متناسب والوز کے ذریعے فیڈ کرتے ہیں، انجیکشن ایکسلریشن کے اوقات کو 20 ایم ایس سے کم حاصل کرتے ہیں۔
سخت باکس-فریم پلیٹن کی ساخت:محدود عنصر تجزیہ (FEA)-آپٹمائزڈ پانچ-پوائنٹ ٹوگل میکانزم پلیٹین کے انحراف کو محدود کرتا ہے، مولڈ کی درست سیدھ کو برقرار رکھتا ہے اور مولڈ کور/کیوٹی کی عمر کو بڑھاتا ہے۔
انجکشن یونٹ پر لکیری گائیڈ بیرنگ:ہائی-لوڈ لکیری گائیڈز انجیکشن اسمبلی کو سپورٹ کرتے ہیں، رگڑ کو کم کرتے ہیں، بیرل کے جھکاؤ کو روکتے ہیں، اور شاٹ-سے-شاٹ کی مستقل مزاجی کو یقینی بناتے ہیں (وزن میں 0.2٪ کے اندر فرق)۔
آزاد سرو ہائیڈرولک پمپ سسٹم:پلاسٹائزنگ آپریشنز کے بہاؤ یا دباؤ کو چوری کیے بغیر کلیمپ، کور پلز، اور ایجیکٹر کے افعال کو آزادانہ طور پر کنٹرول کرتا ہے۔
مشین کی ترتیب
سسٹم آرکیٹیکچر کی خرابی۔
الیکٹرک ڈرائیو سیکشن (پلاسٹکائزنگ)
سرو موٹر: مستقل مقناطیس ہم وقت ساز موٹر
ٹرانسمیشن: ہیوی-ڈیوٹی ڈائریکٹ گیئر باکس
فنکشن: سڑنا کی نقل و حرکت سے آزاد مسلسل متوازی خوراک
ہائیڈرولک جمع کرنے والا سیکشن (انجیکشن)
ڈرائیو کی قسم: نائٹروجن-چارج شدہ مثانے کے جمع کرنے والے
کنٹرول والو: ہائی-ریسپانس سروو-متناسب والوز
فنکشن: پتلی-دیوار بھرنے کے لیے الٹرا-تیز انجیکشن ایکسلریشن
حقیقی-وقت PLC کنٹرول یونٹ
لوپ اسپیڈ: 1 ایم ایس پروسیسنگ سائیکل
کنٹرول منطق: بند-لوپ حقیقی-وقت کے دباؤ اور رفتار کا ضابطہ
کلیمپنگ اور معاون نظام
میکانکس: پانچ-پوائنٹ ٹوئن-ٹوگل میکانزم
ڈھانچہ: FEA-آپٹمائزڈ ہائی-ریگزیڈٹی باکس پلیٹین
خصوصیات: خودکار مرکزی پھسلن اور مطابقت پذیر کور پل انٹرفیس
پروڈکٹ-مخصوص تکنیکی فوائد
الٹرا-تیز انجیکشن رسپانس ٹائم
باریک-دیوار کے سانچوں کو پولیمر پگھلنے سے پہلے فوری بہاؤ کی شرح کی ضرورت ہوتی ہے-پتلے دروازوں میں منجمد ہونے تک۔ بند-لوپ ہائیڈرولک جمع کرنے والا نظام سگنل شروع ہونے کے 15 ms کے اندر تیز رفتاری تک پہنچ جاتا ہے، بغیر فلیش کے کثیر-کیویٹی حصوں میں دیوار کی یکساں موٹائی کو برقرار رکھتا ہے۔
ہائبرڈ ایکومولیٹر ایکسلریشن: چوٹی کی رفتار 15 ms سے کم تک پہنچ گئی۔
معیاری ہائیڈرولک ایکسلریشن: چوٹی کی رفتار 80 ms سے زیادہ میں پہنچ گئی۔
تھرمل بیلنس اور کم کولنگ لاگت
ہائیڈرولک پگھل-خوراک ہائیڈرولک تیل میں مسلسل رگڑ پیدا کرتی ہے، آئل ٹینک کا درجہ حرارت 55 ڈگری سینٹی گریڈ تک بڑھاتا ہے اور مسلسل ٹھنڈے پانی کے استعمال کی ضرورت ہوتی ہے۔ الیکٹرک موٹر میں ڈوزنگ ڈوز کرنے سے تیل کا اوسط درجہ حرارت 38 - 42 ڈگری سینٹی گریڈ تک گر جاتا ہے، آئل چلر کے توانائی کے بوجھ کو 60% تک کم کر دیتا ہے اور سیل لائف کو دوگنا کر دیتا ہے۔
مولڈ پروٹیکشن بذریعہ ہائی-Precision Linear Encoders
اگر کوئی حصہ مکمل طور پر گرنے میں ناکام ہو جاتا ہے تو ہائی-سائیکل پروڈکشن خطرے کے آلے کو نقصان پہنچاتی ہے۔ نان-رابطہ آپٹیکل انکوڈر مسلسل پلیٹین پوزیشن کو ٹریک کرتے ہیں۔ اگر مولڈ بند ہونے کے دوران مزاحمت بیس لائن پیرامیٹرز کے 0.5% سے اوپر بڑھ جاتی ہے، تو کلیمپ فوری طور پر رک جاتا ہے اور آلے کو نقصان پہنچنے سے پہلے کھل جاتا ہے۔
عام ایپلی کیشنز
پتلی-وال پیکجنگ
-مولڈ لیبلنگ (IML) کنٹینرز میں: مارجرین ٹب، آئس کریم ٹب، مشروبات کے کپ (سائیکل کے اوقات: 2.2 - 3.8 سیکنڈ)۔
کیپس اور بندش: پانی کی بوتل کے ڈھکن، پلٹائیں-مثلا-کیویٹی مولڈ کے ساتھ اوپر بندیاں (سائیکل اوقات: 2.5 - 4.5 سیکنڈ)۔
ڈسپوزایبل فوڈ پیکیجنگ: ہینگڈ ٹیک وے کنٹینرز، کٹلری، پتلی-دیواری حصے کے ڈھکن 0.35 ملی میٹر تک نیچے ہیں۔
طبی استعمال کی اشیاء
پائپیٹ ٹپس اور بلڈ ٹیوبز: ہائی-کیویٹی ٹولنگ (64 سے 128 کیویٹیز) جس کے لیے زیادہ شاٹ ریپیٹ ایبلٹی اور کلین روم مطابقت (ISO کلاس 7/8) کی ضرورت ہوتی ہے۔
سرنج بیرل اور کنیکٹر: سخت رواداری میں جہتی استحکام۔
مواد کی مطابقت
سکرو اور بیرل اسمبلیاں رال کی مخصوص خصوصیات کے لیے تیار کی گئی ہیں:
|
رال کی قسم |
واسکاسیٹی اور پروسیسنگ نوٹس |
سکرو / بیرل ترتیب |
|
پی پی / پیئ |
ہائی MFI (30 - 100 g/10min)، تیزی سے جمنا، تیز انجیکشن کی ضرورت ہے۔ |
معیاری نائٹرائڈ اسٹیل سکرو (SACM645) مکسر ٹپ کے ساتھ |
|
پی ای ٹی |
ہائیگروسکوپک، تھرمل انحطاط کا خطرہ، اعلی وضاحت کی ضروریات |
ہائی L/D تناسب (24:1)، کم-ایسٹیلڈیہائڈ (AA) کی تعمیر کو روکنے کے لیے شیئر سکرو پروفائل- |
|
PS/ABS |
بریٹل پگھل، عین مطابق ہیٹ پروفائل درکار ہے۔ |
طویل زندگی کے لیے اینٹی-سنکنرن کوٹنگ کے ساتھ دو دھاتی مرکب بیرل |
|
PLA / بایو-رال |
قینچ-حساس، سخت درجہ حرارت والی کھڑکیاں |
عین بیریئر زونز کے ساتھ اپنی مرضی کے مطابق شیئر-ریڈکشن فلائٹ جیومیٹری |
کنفیگریشن کے اختیارات
مشین کو پلانٹ کی مخصوص ترتیب اور پیداواری اہداف کے مطابق بنانے کے لیے، خریدار معیاری اختیارات میں سے انتخاب کرتے ہیں:
سکرو اور بیرل اسمبلیاں
معیاری نائٹرائیڈ: غیر - کھرچنے والی کموڈٹی ریزن (PP, PE, PS) کے لیے موزوں۔
Bimetallic بیرل اور مکمل طور پر سخت اسکرو: 30% گلاس فائبر یا کھرچنے والے معدنی فلرز پر مشتمل رال کے لیے کاربائیڈ استر۔
سنکنرن-مزاحم سٹینلیس اسمبلی: میڈیکل-گریڈ پروسیسنگ یا پی وی سی ایڈیٹیو کے لیے خصوصی۔
ہائیڈرولک اور نیومیٹک انٹرفیس
انٹیگریٹڈ ایئر بلو والوز: پارٹ ایجیکشن یا مولڈ ایکٹیویشن کے لیے 8 چینل تک کے آزاد ایئر بلو سرکٹس۔
کور پل ماڈیولز: سنگل، ڈبل، یا ملٹی-اسٹیج ہائیڈرولک کور پلنگ PLC سافٹ ویئر پروفائلز کے ذریعے کنٹرول ہوتی ہے۔
روبوٹ انٹرفیس: EUROMAP 67 یا EUROMAP 73 معیاری 50-پِن انٹرفیس برائے سائیڈ انٹری یا ٹاپ انٹری آٹومیشن سسٹم۔
مینوفیکچرنگ اور کوالٹی کنٹرول
کوالٹی اشورینس ورک فلو
Machining: Heavy castings -> Thermal/Natural Stress Relief ->ملٹی-ایکسس CNC پریسجن ملنگ
Assembly: Linear Guides & Hydraulic Manifolds Installed ->الیکٹریکل وائرنگ اور انکوڈر سیٹ اپ
Validation: 24-Hour Continuous Dry Run Testing ->لیزر انٹرفیرومیٹر پلیٹین الائنمنٹ
Final Acceptance: Full-Load Mold Testing ->انجیکشن کی رفتار اور پریشر کی تصدیق
فیکٹری معائنہ پروٹوکول
کاسٹ اسٹریس ریلیف: مشین کے فریم اور پلیٹین قدرتی اور تھرمل تناؤ سے گزرتے ہیں-بقیہ سی این سی مشیننگ سے پہلے معدنیات سے متعلق تناؤ کو ختم کرنے کے لیے عمر بڑھنے کے چکروں کو دور کرتے ہیں۔
لیزر انٹرفیرومیٹر الائنمنٹ: پلیٹین الائنمنٹ، ٹائی-بار کا متوازی، اور لکیری گائیڈ سیدھا پن کی تصدیق لیزر پیمائش کی اکائیوں کو زیرو-لوڈ اور کلیمپنگ-لوڈ کنڈیشنز کے تحت کی جاتی ہے۔
24 گھنٹے ڈرائی رن ٹیسٹنگ: شپمنٹ سے پہلے مشینیں زیادہ سے زیادہ آپریٹنگ رفتار پر مسلسل 24 گھنٹے ڈرائی رن سے گزرتی ہیں تاکہ تھرمل استحکام، ہائیڈرولک پریشر منحنی خطوط، اور برقی اجزاء کی حرارت پیدا کی جا سکے۔
حسب ضرورت اور OEM سپورٹ
ہم خصوصی ہائی-اسپیڈ پروڈکشن لائنوں کے لیے ٹرنکی پروجیکٹس کی حمایت کرتے ہیں:
حسب ضرورت ٹائی-بار کلیئرنس:بڑے ملٹی-کیویٹی یا ڈیپ-ڈرا مولڈز کے لیے توسیعی دن کی روشنی اور ٹائی-بار میں وقفہ کاری کے اختیارات۔
ان-مولڈ لیبلنگ (IML) سسٹم انٹیگریشن:روبوٹ کنٹرولرز، سٹیٹک ایلیمینیٹرس، لیبل فیڈرز، اور مشین کلیمپ سگنلز کے درمیان سگنل سنکرونائزیشن۔
کلین روم پر عمل درآمد:پلیٹوں پر سٹینلیس سٹیل کی چڑھانا، غیر-پینٹ ساختی کور، بند چکنا کرنے کی بحالی، اور فوڈ-گریڈ ہائیڈرولک آئل (NSF H1)۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
ایک درست تکنیکی کوٹیشن اور مولڈ-مماثل تجزیہ حاصل کرنے کے لیے، درج ذیل تکنیکی پیرامیٹرز جمع کروائیں:
پارٹ ڈرائنگ / 3D سٹیپ فائلیں:دیوار کی موٹائی کی تقسیم، متوقع سطح کا رقبہ، اور حصہ کا وزن۔
مواد کا درجہ:مخصوص رال کا تجارتی نام، MFI (میلٹ فلو انڈیکس)، اور کوئی بھی فلر فیصد (گلاس فائبر، ٹیلک، کیلشیم کاربونیٹ)۔
مولڈ کی تفصیلات:
گہاوں کی تعداد۔
مولڈ کے طول و عرض (لمبائی x چوڑائی x اونچائی) اور اسٹیک اونچائی۔
ہاٹ رنر سسٹم کی تفصیلات (گیٹ کی قسم، والو گیٹ کنٹرول کی ضروریات)۔
ٹارگٹ سائیکل ٹائم: کم از کم مطلوبہ سائیکل کا وقت اور ہدف روزانہ پیداواری حجم۔
معاون تقاضے: روبوٹکس انٹرفیس کی وضاحتیں، کور پل سیکوینس، ایئر بلو اسٹیپس، اور مقامی برقی معیارات (مثلاً، 480V 60Hz/380V 50Hz)۔
اکثر پوچھے گئے سوالات
س: ہائبرڈ انجیکشن مولڈنگ مشین ہائی-سائیکل ایپلی کیشنز کے لیے مکمل الیکٹرک مشین سے کیسے موازنہ کرتی ہے؟
A: مکمل طور پر الیکٹرک مشینیں اعلی توانائی کی کارکردگی اور درستگی پیش کرتی ہیں، لیکن موٹی-دیواروں یا انتہائی-پتلے حصوں پر تیز رفتار انجکشن (400 ملی میٹر فی سیکنڈ سے زیادہ) کے لیے بھاری بال اسکرو اسمبلیوں کی ضرورت ہوتی ہے جو انتہائی سرعت کے بوجھ میں مکینیکل لباس کا تجربہ کر سکتی ہیں۔ ہائبرڈ کنفیگریشن توانائی کی کارکردگی کے لیے ایک الیکٹرک سکرو ڈرائیو کو ہائیڈرولک جمع کرنے والوں کے ساتھ جوڑتی ہے تاکہ گیند کے پیچ پر میکانکی دباؤ کے بغیر الٹرا-تیز، ہائی-پریشر انجکشن پھٹ جائے۔
سوال: ہائیڈرولک اکومولیٹر یونٹ کے لیے کیا دیکھ بھال کی ضرورت ہے؟
A: معیاری پریشر گیج کٹس کا استعمال کرتے ہوئے ہر 6 سے 12 ماہ بعد مثانے کا دباؤ (نائٹروجن پری-چارج) چیک کریں۔ اس بات کو یقینی بنائیں کہ ہائیڈرولک آئل فلٹریشن لیول ISO 4406 16/14/11 معیارات پر یا اس سے بہتر رہے۔ بحالی کے نظام الاوقات کے مطابق ہائیڈرولک فلٹرز کی خدمت کرنا متناسب والو کو چپکنے سے روکتا ہے اور ذیلی 20 ایم ایس انجیکشن رسپانس ٹائم کو برقرار رکھتا ہے۔
سوال: کیا یہ مشین معیاری، غیر-پتلی-دیوار کے سانچوں کو چلا سکتی ہے؟
A: ہاں۔ PLC کنٹرولر میں معیاری انجیکشن مولڈنگ آپریشنز کے لیے قابل انتخاب پروفائلز شامل ہیں۔ آپ معیاری اسپیڈ پروفائلز کے لیے ہائی-اسپیڈ ایکومولیٹر ڈمپنگ کو بائی پاس کر سکتے ہیں، جس سے مشین کو موٹی-دیوار کے تکنیکی پرزوں، آٹوموٹو کنیکٹرز، یا گھریلو سامان کو مولڈ پر زیادہ دباؤ ڈالے بغیر چل سکتا ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: ہائی سائیکل پروڈکشن کے لیے ہائبرڈ انجیکشن مولڈنگ مشین، ہائی سائیکل پروڈکشن مینوفیکچررز، سپلائرز، فیکٹری کے لیے چین ہائبرڈ انجکشن مولڈنگ مشین