


بڑی انجکشن مولڈنگ مشینیں۔
بڑے انجکشن مولڈنگ مشینیں بنانے والا
Large injection molding machines (clamping force >= 450 ٹن / 4,500 kN) آٹوموٹیو، پیکیجنگ، لاجسٹکس، اور آلات کے شعبوں میں بلک تھرمو پلاسٹک اجزاء پر کارروائی کرتا ہے۔ بھاری سانچوں کو چلانے کے لیے ساختی سختی، عین مطابق پلیٹین کی ہم آہنگی، پلیٹین کی مستحکم حرکت، اور توانائی-موثر ہائیڈرولک یا ہائبرڈ ڈرائیو آرکیٹیکچرز کی ضرورت ہوتی ہے۔
یہ گائیڈ تکنیکی کنفیگریشنز، پلیٹن کے طول و عرض، ٹائی-بار کی جگہ، اور ہمارے بھاری-ٹنج مشینری پلیٹ فارمز پر شاٹ کی صلاحیت فراہم کرتا ہے۔ یہ ٹول بنانے والوں، مینوفیکچرنگ انجینئرز، اور پروکیورمنٹ ڈائریکٹرز کو مولڈ کے طول و عرض، رال کے بہاؤ کی ضروریات، اور مشین کی تفصیلات کے ساتھ سائیکل کے وقت کے اہداف میں مدد کرتا ہے۔


بڑے انجکشن مولڈنگ مشین کا جائزہ
بھاری-ٹنج انجیکشن مولڈنگ سسٹمز یا تو دو-پلیٹن ہائیڈرولک/سرو-الیکٹرک ہائبرڈ ڈھانچے یا آپٹمائزڈ فائیو-پوائنٹ ڈبل-ٹوگل میکینیکل کلیمپنگ میکانزم کا استعمال کرتے ہیں۔
کلیمپنگ آرکیٹیکچر
دو-پلیٹن سسٹمز: ہائیڈرولک ٹرورسنگ سلنڈرز کو تیز-اسپیڈ پلاٹین موومنٹ کے لیے استعمال کریں، چار ٹائی-بار لاکنگ نٹ اور شارٹ-سٹروک ہائیڈرولک ٹنیج سلنڈر کے ساتھ۔ یہ ڈیزائن ٹوگل لنک پہننے کو ختم کرتا ہے، تین-پلیٹن سیٹ اپ کے مقابلے میں مشین کے نقش کو 20% سے 30% تک کم کرتا ہے، اور خودکار پرزوں کو نکالنے کے لیے بغیر رکاوٹ پیچھے رسائی فراہم کرتا ہے۔
پانچ-پوائنٹ ٹوگل سسٹم: سروو-ہائیڈرولک یونٹس کے ذریعے چلنے والے متوازن مکینیکل ٹوگل لنکس کا استعمال کریں۔ یہ نظام پلیٹین کی تیز حرکت، مولڈ ٹچ سے پہلے قدرتی حرکیاتی کمی، اور ٹھنڈک کے مراحل کے دوران توانائی-موثر لاک اپ فراہم کرتے ہیں۔
انجیکشن آرکیٹیکچر
ڈبل-سلنڈر متوازن انجیکشن یونٹ ہائی-دباؤ والے انجیکشن (2,200 بار تک) کے دوران لکیری گائیڈز پر جھکاؤ ٹارک کو ختم کرتے ہیں۔
نائٹرائیڈ یا بائی میٹالک اسکرو اور بیرل اسمبلیاں گلاس-فائبر ریئنفورسڈ ریزن (PP-GF30، PA66-GF30)، ساختی مرکبات، اور ری سائیکل شدہ پولیمر کو ہینڈل کرتی ہیں۔
سروو-الیکٹرک یا متغیر-ڈسپلیسمنٹ ہائیڈرولک پمپ سسٹم درست بند-لوپ سپیڈ اور پریشر کنٹرول فراہم کرتے ہیں، انجیکشن ریپیٹبلٹی کو +/- 0.1% کے اندر برقرار رکھتے ہیں۔
مشین کی حد
ہمارے بڑے-ٹنج آلات کو کلیمپنگ فورس، ڈرائیو سسٹم، اور ٹارگٹ ایپلی کیشنز کی بنیاد پر چار الگ ساختی لائنوں میں درجہ بندی کیا گیا ہے:
|
سلسلہ |
کلیمپنگ فورس رینج |
کلیمپ سسٹم |
ڈرائیو کی قسم |
پرائمری ٹیکنیکل فوکس |
|
HT-T سیریز |
450T - 1,000T |
5 پوائنٹ ٹوگل |
سروو-ہائیڈرولک |
عام بڑے حصے، گہرے-کنٹینرز، صنعتی کریٹس۔ |
|
HD-TP سیریز |
600T - 3,200T |
دو-پلٹین |
سرو-ہائیڈرولک / ہائبرڈ |
آٹوموٹو بمپرز، ڈیش بورڈز، بڑے پیلیٹ بکس، سخت فٹ پرنٹس کی تنصیبات۔ |
|
HS-PET سیریز |
450T - 800T |
ہیوی-ڈیوٹی ٹوگل |
ہائی-فلو سروو |
PET پریفارم پروڈکشن (128 cavities تک)، خصوصی ہائی-ٹارک پلاسٹکائزنگ یونٹس۔ |
|
HE-الیکٹرک سیریز |
450T - 900T |
سرو-الیکٹرک |
مکمل الیکٹرک / ہائبرڈ |
کلین روم میڈیکل پیکیجنگ، آپٹیکل لائٹ گائیڈز، انتہائی-صاف پتلی-دیوار کے آٹوموٹو پرزے۔ |
مصنوعات کی فہرست
HD-600TP دو پلیٹن انجیکشن مولڈنگ مشین
کلیمپنگ فورس: 6,000 kN (600 ٹن)
ٹائی-بار کلیئرنس (H x V): 920 x 850 ملی میٹر
زیادہ سے زیادہ شاٹ وزن (PS): 2,850 گرام
سکرو قطر: 80/90/100 ملی میٹر
کلیدی خصوصیت: براہ راست-لاک ٹائی-بار میکانزم کے ساتھ کمپیکٹ فٹ پرنٹ ڈیزائن؛ متناسب بند-کور کے لیے لوپ کنٹرول-کھنچنے کے سلسلے شامل ہیں۔
HT-800T فائیو پوائنٹ ٹوگل مشین
کلیمپنگ فورس: 8,000 kN (800 ٹن)
ٹائی-بار کلیئرنس (H x V): 1,060 x 980 ملی میٹر
زیادہ سے زیادہ شاٹ وزن (PS): 4,320 گرام
سکرو قطر: 95/105/115 ملی میٹر
کلیدی خصوصیت: ہائی-ریگیڈیٹی باکس-ٹائپ پلاٹینز کو فائنائٹ ایلیمینٹ اینالیسس (ایف ای اے) کے ذریعے انجنیئر کیا گیا ہے تاکہ زیادہ ٹننج کے نیچے پلیٹین کی کمی کو کم کیا جا سکے۔
HD-1200TP دو پلیٹن مشین
کلیمپنگ فورس: 12,000 kN (1,200 ٹن)
ٹائی-بار کلیئرنس (H x V): 1,320 x 1,200 ملی میٹر
زیادہ سے زیادہ شاٹ وزن (PS): 7,800 گرام
سکرو قطر: 115/125/135 ملی میٹر
کلیدی خصوصیت: خودکار ٹائی-بار کی واپسی (سب سے اوپر نان-آپریٹر سائیڈ) بڑے آٹوموٹو ٹولنگ کی آسان سائیڈ-لوڈنگ کے لیے۔
HD-1800TP آٹوموٹیو-گریڈ ٹو پلیٹن مشین
کلیمپنگ فورس: 18,000 kN (1,800 ٹن)
ٹائی-بار کلیئرنس (H x V): 1,600 x 1,450 ملی میٹر
زیادہ سے زیادہ شاٹ وزن (PS): 14,200 گرام
سکرو قطر: 140/155/170 ملی میٹر
کلیدی خصوصیت: مطابقت پذیر ترتیب والے والو گیٹ کنٹرول کے ساتھ ملٹی-اسٹیج انجیکشن پروفائلنگ (16 نیومیٹک/ہائیڈرولک زونز تک)۔
HD-2500TP ہیوی انڈسٹریل مشین
کلیمپنگ فورس: 25,000 kN (2,500 ٹن)
ٹائی-بار کلیئرنس (H x V): 1,900 x 1,700 ملی میٹر
زیادہ سے زیادہ شاٹ وزن (PS): 22,500 گرام
سکرو قطر: 165/180/200 ملی میٹر
کلیدی خصوصیت: الیکٹرک سکرو ڈرائیو آپشن کے ساتھ دوہری پلاسٹکائزنگ سلنڈر؛ لاجسٹک ویسٹ کنٹینرز اور پیلیٹس کے لیے مسلسل اعلی- والیوم پولیمر پگھلنے کے قابل۔
HD-3200TP الٹرا لارج سٹرکچرل مشین
کلیمپنگ فورس: 32,000 kN (3,200 ٹن)
ٹائی-بار کلیئرنس (H x V): 2,200 x 1,950 ملی میٹر
زیادہ سے زیادہ شاٹ وزن (PS): 35,000 گرام
سکرو قطر: 190/210/230 ملی میٹر
کلیدی خصوصیت: فعال پلاٹین جھکاؤ کے معاوضے کے ساتھ مضبوط پلاٹین کا ڈھانچہ، ملٹی-کیویٹی آٹوموٹیو ایکسٹریئر مولڈنگز اور سول یوٹیلیٹی چیمبرز کے لیے بنایا گیا ہے۔
کلیدی تکنیکی خصوصیات
کلیمپنگ سٹرکچر کی سختی اور محدود عنصر تجزیہ (FEA)
زیادہ سے زیادہ ٹنیج کے تحت پلیٹین کی خرابی مولڈ فلیش، پارٹیشن لائن پہننے، اور غیر-دیوار کی یکساں موٹائی کا سبب بنتی ہے۔
پلاٹین فیچر باکس- FEA کے ذریعے کلیمپنگ فورس کو یکساں طور پر پورے مولڈ ماؤنٹنگ چہرے پر تقسیم کرنے کے لیے تیار کردہ فریم ریانفورسمنٹ۔
پلیٹن کی ہم آہنگی اندر ہی رہتی ہے۔<= 0.08 mm/m under 100% clamping loads.
کروم-پلیٹڈ 42CrMo ہائی-ٹینسائل اسٹیل ٹائی-بارز کو انڈکشن ہارڈننگ اور الٹراسونک نان-تباہ کن ٹیسٹنگ (NDT) سے گزرنا پڑتا ہے تاکہ چکراتی بوجھ کے دباؤ کے تحت تھکاوٹ کے ٹوٹنے کو روکا جا سکے۔
سروو-ہائیڈرولک ڈرائیو آرکیٹیکچر
اندرونی گیئر پمپوں کے ساتھ مل کر مستقل مقناطیس ہم وقت ساز سرو موٹرز سے چلایا جاتا ہے۔
متحرک دباؤ اور رفتار ایڈجسٹمنٹ کے لیے جوابی وقت:<= 30 ms.
توانائی کی کھپت روایتی متغیر-کی نقل مکانی پمپ مشینوں کے مقابلے میں 30% سے 55% تک کم ہو جاتی ہے، کیونکہ ہولڈنگ اور کولنگ کے مراحل کے دوران موٹر کی رفتار صفر کے قریب گر جاتی ہے۔
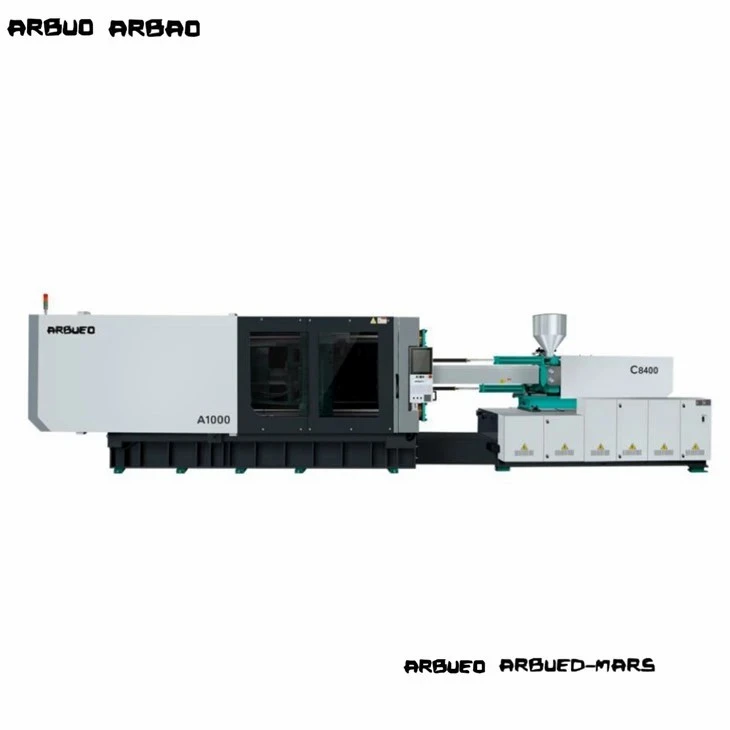
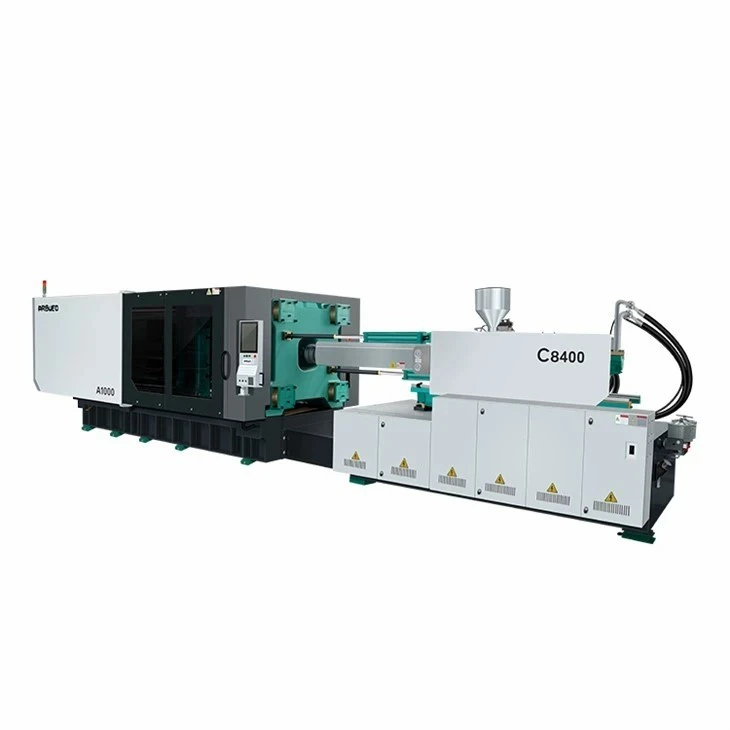
پلاسٹکائزنگ سسٹم اور لباس مزاحمت
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV)۔
بائی میٹالک آپشن (کھرچنے والی / کھرچنے والی رال): نکل-بیرل کے اندر مصر کی بنیاد پر، 30% تک گلاس فائبر لوڈنگ کے لیے ٹنگسٹن کاربائیڈ سپرے-ویلڈڈ سکرو فلائٹ کوٹنگ (سختی 60 - 65 HRC) کے ساتھ جوڑا۔
منتشر اور تقسیم آمیز عناصر کے ساتھ بیریئر سکرو جیومیٹری +/- 1.5 ڈگری C کے اندر پگھلنے والی تھرمل ہم آہنگی کو یقینی بناتی ہے۔
صحت سے متعلق ہائیڈرولک کنٹرول اور آٹومیشن انٹرفیس
متناسب والوز مولڈ اوپننگ/کلوزنگ ڈیلیریشن، کور پلز، اور انجیکشن سیکونس کو کنٹرول کرتے ہیں۔
EtherCAT/CANbus صنعتی مواصلاتی نیٹ ورکس براہ راست لکیری ٹرانسڈیوسرز کے ساتھ انٹرفیس (پوزیشن ریزولوشن 0.01 ملی میٹر)۔
معیاری یورو میپ 63 / یورو میپ 73 انٹرفیس پلگ-اور-ٹاپ-انٹری روبوٹس، سائیڈ-انٹری اسپریو پکرز، میگنیٹک مولڈ کلیمپنگ سسٹم، اور ترتیب وار ہاٹ رنر کنٹرولرز کے ساتھ انضمام کی اجازت دیتے ہیں۔
کلیمپنگ فورس، مولڈ سائز اور شاٹ کی صلاحیت
مولڈ کو صحیح مشین سے ملانے کے لیے متوقع علاقے، مولڈ کی اونچائی، ٹائی-بارز کے درمیان کلیئرنس، اور رال کی کثافت کا جائزہ لینے کی ضرورت ہوتی ہے۔
کلیمپنگ فورس (kN)=[ پارٹ اینڈ رنر سسٹم کا متوقع رقبہ (cm2) x اوسط گہا دباؤ (بار) ] / 100
ہائی واسکوسیٹی والے پولیمر (جیسے، PC، PMMA، PA-GF): 400 - 700 بار کے اوسط گہا کے دباؤ کی ضرورت ہوتی ہے۔
کم وسکوسیٹی والے پولیمر (مثال کے طور پر، PP, PE, PS): 250 - 450 بار کے اوسط گہا کے دباؤ کی ضرورت ہوتی ہے۔
ٹائی-بارز کے درمیان کلیئرنس (H x V): ٹائی-بارز کے درمیان افقی اور عمودی فاصلہ مولڈ کی بیرونی پلیٹ کے طول و عرض سے زیادہ ہونا چاہیے جب تک کہ مشین میں ٹاپ ٹائی-بار نکالنے کی صلاحیت موجود نہ ہو۔
مولڈ کی اونچائی کی حد (کم سے کم/زیادہ سے زیادہ): مولڈ کی کل اسٹیک اونچائی مشین کی دن کی روشنی کی صلاحیت کے اندر سختی سے ہونی چاہئے:
زیادہ سے زیادہ دن کی روشنی=زیادہ سے زیادہ مولڈ اونچائی + کلیمپنگ اسٹروک
ایجیکٹر اسٹروک اور فورس: یقینی بنائیں کہ ہائیڈرولک ایجیکٹر پنز مولڈ ایجیکٹر پلیٹوں کے ساتھ سیدھ میں ہوں اور گہرے ڈرا حصوں کو صاف کرنے کے لیے کافی طاقت فراہم کریں۔
تھرمل استحکام کو برقرار رکھنے اور پولیمر کے انحطاط سے بچنے کے لیے:
کم از کم شاٹ ماس: کل نظریاتی شاٹ کی گنجائش کے 20% سے زیادہ ہونا چاہیے۔
زیادہ سے زیادہ شاٹ ماس: کل نظریاتی شاٹ صلاحیت کے 80% سے زیادہ نہیں ہونا چاہئے (PS مساوی کثافت rho=1.05 g/cm3 میں شمار کیا جاتا ہے)۔
رال کثافت ایڈجسٹمنٹ فیکٹر:
اصل شاٹ کی صلاحیت (رال)=PS شاٹ کی صلاحیت x (ٹارگٹ رال کی پگھلاتی کثافت / PS کی پگھلاتی کثافت)
تکنیکی وضاحتیں
|
پیرامیٹر |
یونٹ |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
کلیمپنگ فورس |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
اوپننگ اسٹروک |
ملی میٹر |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
ٹائی-بارز کے درمیان فاصلہ (H x V) |
ملی میٹر |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
زیادہ سے زیادہ دن کی روشنی |
ملی میٹر |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
کم از کم / زیادہ سے زیادہ سڑنا اونچائی |
ملی میٹر |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
سکرو قطر (B{{0}آپشن) |
ملی میٹر |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D تناسب (B-آپشن) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
انجیکشن والیوم |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
شاٹ وزن (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
انجیکشن پریشر (B-اسکرو) |
بار |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
زیادہ سے زیادہ اسکرو اسپیڈ |
آر پی ایم |
160 |
140 |
120 |
105 |
90 |
75 |
|
ایجیکٹر فورس |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
ایجیکٹر اسٹروک |
ملی میٹر |
250 |
300 |
350 |
400 |
450 |
500 |
|
آئل ٹینک کی گنجائش |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
منتخب کرنے کا طریقہ
بھاری-ٹنج انجیکشن آلات کو منتخب کرنے کے لیے مکینیکل، تھرمل، اور پلانٹ کے بنیادی ڈھانچے کی ضروریات کا جائزہ لینے کی ضرورت ہوتی ہے۔ انجینئرنگ کی توثیق کی اس ترتیب پر عمل کریں:
کم از کم ٹنیج کی ضروریات کا حساب لگائیں:
کل متوقع سطح کے رقبے کا تخمینہ لگائیں (بشمول کولڈ رنر) اور مواد-مخصوص چوٹی کیویٹی پریشر سے ضرب کریں۔
جسمانی ٹولنگ کے طول و عرض کی جانچ کریں:
ٹائی-بار کلیئرنس سے گزرتے ہوئے بیرونی مولڈ کے طول و عرض کی تصدیق کریں۔ اس بات کو یقینی بنائیں کہ اسٹیک کی اونچائی کم سے کم/زیادہ سے زیادہ پلیٹین شٹ-اونچائی کی حد کے درمیان فٹ ہو۔
رال اور پلاسٹکائزنگ کے مطالبات کا اندازہ کریں:
کھرچنے والی اضافی اشیاء (GF/Talc) کی بنیاد پر معیاری بمقابلہ بائی میٹالک سکرو منتخب کریں۔ پولیمر چین شیئرنگ کے بغیر مناسب پگھلنے والی ہم آہنگی کو یقینی بنانے کے لیے L/D تناسب اور ٹارک کے تقاضوں کو میچ کریں۔
آڈٹ فیکٹری یوٹیلیٹیز اور فرش کی صلاحیتیں:
چوٹی موٹر اور حرارتی بوجھ کے لیے ٹرانسفارمر کی بجلی کی صلاحیت کی تصدیق کریں۔ زیادہ سے زیادہ مولڈ/مشین کے اجزاء کے وزن کے خلاف اوور ہیڈ کرین اٹھانے کی صلاحیت کا اندازہ کریں، اور بھاری جامد بوجھ کو سہارا دینے کے لیے فرش سلیب کی موٹائی کا معائنہ کریں۔
کور کی وضاحت کریں-پل اور آٹومیشن انٹرفیس:
مطلوبہ ہائیڈرولک کور-پل سرکٹس کا تعین کریں اور روبوٹک آٹومیشن کے لیے یورو میپ انٹرفیس پروٹوکول (یورو میپ 63، 73، یا 84) کو منتخب کریں۔
ایپلی کیشنز
آٹوموٹو سیکٹر
پرزے: سامنے اور پیچھے والے بمپر، دروازے کے ٹرم ماڈیولز، انسٹرومنٹ پینلز، وہیل آرچ لائنرز۔
رال: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF۔
تکنیکی ضرورت: چوڑی الگ کرنے والی لائنوں میں فلیش کو روکنے کے لیے کم کلیمپ ڈیفلیکشن، ویلڈ کے لیے ترتیب وار والو گیٹ انٹیگریشن-لائن کنٹرول، کور-مائیکرو سیلولر فوم مولڈنگ کے لیے بیک فنکشن (Mucell پروسیس)۔
صنعتی پیکیجنگ اور لاجسٹکس
حصے: بھاری-ڈیوٹی واپس کرنے کے قابل شپنگ کریٹس، زرعی بکس، 1,000 لیٹر فولڈ ایبل کنٹینرز، پلاسٹک کے پیلیٹ۔
رال: ہائی-کثافت پولیتھیلین (HDPE)، پولی پروپیلین امپیکٹ کوپولیمر (PP-C)۔
تکنیکی تقاضے: مسلسل تیز رفتار-سائیکل چلانے کے لیے ہائی پلاسٹکائزنگ صلاحیت (کلوگرام فی گھنٹہ)؛ ملٹی-اسٹیج کور-پیچیدہ سلائیڈ کور کے لیے کھینچنے والی ترتیب۔
صارفین کے آلات اور ماحولیاتی افادیت
حصے: واشنگ مشین کے بیرونی ٹب، ایئر کنڈیشنر مین فریم، 120L/240L میونسپل کچرے کے ڈبے، کیبل تک رسائی کے چیمبر۔
رال: ایچ ڈی پی ای، پی پی، ساختی ABS۔
تکنیکی ضرورت: تھرمل اخترتی کے بغیر طویل کولنگ سائیکلوں کو برداشت کرنے کے لیے ساختی سختی۔ ملٹی-پوائنٹ ہائیڈرولک انجیکشن سسٹم۔
مینوفیکچرنگ، انسٹالیشن اور کمیشننگ
پلانٹ کی صحت سے متعلق مینوفیکچرنگ
مشینی سے پہلے بھاری ڈھانچے دباؤ سے گزرتے ہیں-ڈیجیٹل ہیٹ میں ریلیف اینیلنگ-ٹریٹمنٹ فرنس۔
پلیٹن کی سطحوں اور ٹائی-بار بوروں کو ہندسی رواداری کو محفوظ رکھنے کے لیے بڑے CNC فرش-ٹائپ بورنگ ملز پر ایک ہی سیٹ اپ میں مشین بنایا جاتا ہے۔
کوالٹی کنٹرول اور فیکٹری قبولیت ٹیسٹنگ (FAT)
ہر مشین ڈسپیچ سے پہلے زیادہ سے زیادہ آپریٹنگ اسپیڈ پر 24-گھنٹے ڈرائی رن ٹیسٹنگ سائیکل سے گزرتی ہے۔
لیزر انٹرفیرو میٹر پلیٹین کی سیدھ اور حرکت کی تکرار کی تصدیق کرتے ہیں۔ ہائیڈرولک لائنوں کا دباؤ-لیکس کو روکنے کے لیے 1.5 گنا ورکنگ پریشر پر ٹیسٹ کیا جاتا ہے۔
لاجسٹک، تنصیب اور سائٹ کی قبولیت کی جانچ (SAT)
لاجسٹکس: فلیٹ-ریک اور کھلے-ٹاپ کنٹینرز پر ماڈیولر ذیلی-اسمبلیوں (کلیمپنگ یونٹ، انجیکشن یونٹ، ہائیڈرولک پاور پیک) کے طور پر بھیجا جاتا ہے۔
تنصیب: مضبوط صنعتی کنکریٹ کے فرش پر بھاری-ڈیوٹی ویج ماؤنٹ کا استعمال کرتے ہوئے درست سطح کرنا (کم سے کم کنکریٹ کی موٹائی: 250 - 300 ملی میٹر)۔
کمیشننگ: سائٹ پر- تصدیق میں ہائیڈرولک آئل کلیننس فلشنگ (ISO 4406 سٹینڈرڈ 16/14/11)، ہیٹنگ زونز کی کیلیبریشن، ٹائی-بار لاک کی سیدھ، اور کسٹمر مولڈ ٹولنگ اور آٹومیشن کے ساتھ مکمل انٹیگریشن ٹیسٹنگ شامل ہے۔
حسب ضرورت اور OEM
ہم اپنی بڑی مشینوں کو خصوصی مینوفیکچرنگ سیلز میں ضم کرنے کے لیے موزوں مکینیکل، ہائیڈرولک اور سافٹ ویئر میں ترمیم پیش کرتے ہیں:
توسیعی دن کی روشنی اور مولڈ کی اونچائی میں اضافہ:گہرے-ڈراؤ مولڈنگ ایپلی کیشنز کے لیے پلیٹین ایکسٹینشن اور لمبی ٹائی-بارز (جیسے، ردی کی ٹوکری کے ڈبے، گہرے ٹینک)۔
ٹائی-بار پلنگ سسٹم:ہائیڈرولک ٹائی-اوپر یا سائیڈ پوزیشنز پر بار نکالنا افقی مولڈ لوڈنگ کی اجازت دیتا ہے جہاں اوور ہیڈ کرین کلیئرنس محدود ہے۔
خصوصی پلاسٹکائزنگ یونٹس:
50% گلاس فائبر یا منرل فلر لوڈنگ کو سنبھالنے کے لیے ہائی-بائمیٹلک بیرل پہنیں۔
سنکنرن-مزاحم پیچ (انکونیل یا کروم-پلیٹڈ اسٹیل) PVC اور شعلے-ریٹارڈنٹ پولیمر پر کارروائی کرنے کے لیے۔
پہلے سے خشک کیے بغیر ہیگروسکوپک رال پر کارروائی کرنے کے لیے وینٹڈ بیرل۔
ملٹی-مٹیریل / کو-انجیکشن اپ گریڈ:متعدد شاٹ مولڈنگ کے لیے مربوط روٹری ٹیبل کنٹرول کے ساتھ ماڈیولر سیکنڈری انجیکشن یونٹس (پگی بیک، ایل-شکل، یا عمودی ترتیب)۔
متعلقہ مشینیں
خصوصی پروسیسنگ کی ضروریات کو پورا کرنے کے لیے، ہم تکمیلی مشین پلیٹ فارم پیش کرتے ہیں:
تمام-الیکٹرک انجکشن مولڈنگ مشینیں (100T - 450T):
الٹرا-صاف، کلین روم-تیل کی آلودگی کے صفر کے خطرے کے ساتھ طبی اور نظری اجزاء کے لیے تیار کردہ نظام۔
ملٹی-رنگین / ملٹی-اجزاء مشینیں (150T - 1,600T):
ملٹی-مٹیریل آٹو موٹیو لائٹنگ اور نرم-گرفت مہروں کے لیے مربوط روٹری ٹیبلز یا انڈیکس پلیٹس۔
PET Preform Systems (250T - 800T):
مقصد-ہائی-ٹارک پلاسٹکائزنگ یونٹس، ٹھنڈا پلیٹین ٹیکنالوجی، اور سرشار پوسٹ-کولنگ آٹومیشن سے لیس ہائی-اسپیڈ پلیٹ فارم بنایا گیا ہے۔
معاون آلات اور آٹومیشن:
سرو روبوٹس، مرکزی مواد پہنچانے کے نظام، گریوی میٹرک بلینڈر، اور مولڈ ٹمپریچر کنٹرولرز اعلی- والیوم رال تھرو پٹ کے لیے کیلیبریٹ کیے گئے ہیں۔
اکثر پوچھے گئے سوالات
ہم چین میں پیشہ ورانہ بڑی انجیکشن مولڈنگ مشینیں بنانے والے اور سپلائرز ہیں، جو اعلیٰ معیار کی اپنی مرضی کے مطابق سروس فراہم کرنے میں مہارت رکھتے ہیں۔ ہم آپ کو ہماری فیکٹری سے تھوک بڑی انجیکشن مولڈنگ مشینیں برائے فروخت میں خوش آمدید کہتے ہیں۔ قیمت سے متعلق مشاورت کے لیے، ہم سے رابطہ کریں۔