


سرو انجکشن مولڈنگ مشینیں
↵
سروو انجیکشن مولڈنگ مشینیں تیار کرنے والا
درمیانے-سے-زیادہ- والیوم مینوفیکچرنگ کے لیے ہائیڈرولک انجیکشن مولڈنگ کا سامان منتخب کرنے کے لیے توانائی کی لاگت، درستگی، سائیکل کے اوقات اور مشین کی لمبی عمر میں توازن کی ضرورت ہوتی ہے۔ جدید سروو-ہائیڈرولک ٹیکنالوجی روایتی فکسڈ-ڈسپلیسمنٹ پمپ سسٹم کی تھرمل اور برقی ناکاریوں کو ختم کرتی ہے جبکہ کلیمپ کو استحکام اور انجینئرنگ ریزن کے لیے ضروری ٹارک فراہم کرتی ہے۔
یہ تکنیکی رہنما صنعتی پیمانے کے لیے سروو انجیکشن مولڈنگ مشینری کا جائزہ لینے والی انجینئرنگ ٹیموں، پروکیورمنٹ مینیجرز، اور پلانٹ آپریشنز ڈائریکٹرز کے لیے کارکردگی کی تفصیلات، ہائیڈرولک کنفیگریشنز، سائز سازی کے فارمولوں اور مکینیکل اختیارات کا خاکہ پیش کرتا ہے۔


سرو انجکشن مولڈنگ مشین کا جائزہ
سروو انجیکشن مولڈنگ مشین متغیر-منتقلی یا فکسڈ-گیئر کے اندرونی پمپوں کو چلانے کے لیے ایک متحرک بند-لوپ سروو موٹر سسٹم کا استعمال کرتی ہے۔ روایتی ہائیڈرولک مشینوں کے برعکس جہاں انڈکشن موٹرز بغیر کسی پروسیس مرحلے کے برائے نام RPM پر مسلسل چلتی ہیں، ایک سروو-سے چلنے والا نظام حقیقی-وقت کے دباؤ اور بہاؤ کے تقاضوں کی بنیاد پر فوری طور پر موٹر کی رفتار اور ٹارک کو تبدیل کرتا ہے۔
غیر-کارروائی کے مراحل-جیسے کولنگ، مولڈ پاز، یا روبوٹک انجیکشن-کے دوران سروو موٹر تقریبا-صفر RPM پر گر جاتی ہے۔ اس آپریشنل شفٹ سے تین بنیادی فوائد حاصل ہوتے ہیں:
توانائی کی بچت:ہائیڈرولک بجلی کی کھپت کو معیاری فکسڈ-منتقلی کے نظام کے مقابلے میں 30% سے 70% تک کم کرتا ہے۔
تھرمل مینجمنٹ:ہائیڈرولک فلوڈ رگڑ کو کم کرتا ہے، آئل کولر پانی کی ضروریات کو کم کرتا ہے اور تیل کی زندگی کو بڑھاتا ہے۔
تکراری قابلیت:بند-لوپ انجیکشن پریشر اور پوزیشن کنٹرول کے لیے 50 ms سے کم جوابی اوقات کو برقرار رکھتا ہے، کم شاٹ-سے-شاٹ کے وزن میں فرق کو یقینی بناتا ہے۔
مشین کنفیگریشنز
انجیکشن یونٹ:
سرو موٹر اور ڈرائیو
نائٹرائیڈ سکرو اور بیرل
لکیری گائیڈ ریل کیریج
کلیمپنگ یونٹ:
ڈبل-کائنیمیٹکس کو ٹوگل کریں۔
کاسٹ اسٹیل پلیٹن (FEA آپٹمائزڈ)
خودکار ہائیڈرولک ڈائی-اونچائی کو ایڈجسٹ کریں۔
سرو{{0}ہائیڈرولک پاور پیک:
مستقل مقناطیس AC سرو موٹر
اندرونی گیئر پمپ
اعلی-رسپانس کنٹرولر
پانچ-پوائنٹ ڈبل-ٹوگل سسٹم: میکانیکل فائدہ کو بہتر بناتا ہے، کم پریشر پر تیز پلیٹین ٹریول اور حتمی بند ہونے پر ہائی مکینیکل لاک اپ فورس پیش کرتا ہے۔
FEA-آپٹمائزڈ ڈکٹائل آئرن پلاٹینز: مولڈ چہرے پر یکساں کلیمپنگ پریشر کی تقسیم کو یقینی بنانے کے لیے کم-ڈیفلیکشن ساختی پسلیوں کے ساتھ ڈیزائن کردہ کروی گریفائٹ آئرن پلیٹنز۔
خودکار چکنا کرنے کا نظام: سنٹرلائزڈ والیومیٹرک چکنائی کی تقسیم ناپے ہوئے چکنا کرنے والے کو ٹائی-بار بشنگ اور ٹوگل پنوں کو فراہم کرتی ہے، پن پہننے اور ذرات کی آلودگی کو کم کرتی ہے۔
ہائیڈرولک ڈائی-اونچائی کی ایڈجسٹمنٹ: گیئر-ڈیجیٹل انکوڈر مانیٹرنگ کے ساتھ مولڈ سیٹ اپ میں تیزی سے تبدیلیوں کے لیے پلاٹین کی اونچائی کی ایڈجسٹمنٹ۔
ٹوئن-سلنڈر بیلنسڈ کیریج: ڈوئل ہائیڈرولک ایکٹیویشن سلنڈر نوزل کی غلط ترتیب اور جھکاؤ کو روکنے کے لیے انجیکشن کے دوران اسکرو کیریج پر متوازن، محوری قوتیں لگاتے ہیں۔
Bimetallic / Nitrided سکرو اور بیرل: معیاری SACM 645 nitrided اسٹیل بیرل جس میں tungsten-Carbide bimetallic linings for glass-filled engineering resins کے اختیارات ہیں۔
لکیری گائیڈ ریل موومنٹ: انجیکشن کیریج پر کم-رگڑ لکیری موشن گائیڈ ریلز مکینیکل اسٹک کو کم کرتی ہیں-مائیکرو-ڈوزنگ کے دوران پھسلتی ہیں اور تیز رفتار انجیکشن موومنٹ۔
مصنوعات کی فہرست
ماڈل: A100 کومپیکٹ
کلیمپنگ فورس: 1,000 kN
ٹائی-بار کلیئرنس (H x V): 360 x 360 ملی میٹر
انجیکشن کی صلاحیت (PS): 145 گرام
زیادہ سے زیادہ سسٹم پریشر: 17.5 ایم پی اے
ٹارگٹ ایپلیکیشن: چھوٹے درست الیکٹرانکس، کنیکٹر، ذیلی-اسمبلیاں
ماڈل: A170 سٹینڈرڈ
کلیمپنگ فورس: 1,700 kN
ٹائی-بار کلیئرنس (H x V): 460 x 460 ملی میٹر
انجیکشن کی صلاحیت (PS): 280 گرام
زیادہ سے زیادہ سسٹم پریشر: 17.5 ایم پی اے
ٹارگٹ ایپلی کیشن: تکنیکی اجزاء، میڈیکل ہاؤسنگ، ٹوپیاں
ماڈل: A230 یونیورسل
کلیمپنگ فورس: 2,300 kN
ٹائی-بار کلیئرنس (H x V): 530 x 530 ملی میٹر
انجیکشن کی صلاحیت (PS): 450 گرام
زیادہ سے زیادہ سسٹم پریشر: 17.5 ایم پی اے
ٹارگٹ ایپلی کیشن: گھریلو آلات کے پرزے، اشیائے صرف، مولڈنگ ڈالیں۔
ماڈل: A290 ہیوی-ڈیوٹی
کلیمپنگ فورس: 2,900 kN
ٹائی-بار کلیئرنس (H x V): 620 x 620 ملی میٹر
انجیکشن کی صلاحیت (PS): 720 گرام
زیادہ سے زیادہ سسٹم پریشر: 17.5 ایم پی اے
ٹارگٹ ایپلی کیشن: آٹوموٹو انٹیریئر ٹرم، انڈسٹریل پائپ فٹنگ
ماڈل: A390 ہائی-حجم
کلیمپنگ فورس: 3,900 kN
ٹائی-بار کلیئرنس (H x V): 710 x 710 ملی میٹر
انجیکشن کی صلاحیت (PS): 1,250 گرام
زیادہ سے زیادہ سسٹم پریشر: 17.5 ایم پی اے
ٹارگٹ ایپلیکیشن: گہرے-کنٹینرز، بڑے مکانات، آٹوموٹو کور
ماڈل: A550 انڈسٹریل
کلیمپنگ فورس: 5,500 kN
ٹائی-بار کلیئرنس (H x V): 830 x 830 ملی میٹر
انجیکشن کی صلاحیت (PS): 2,100 گرام
زیادہ سے زیادہ سسٹم پریشر: 17.5 ایم پی اے
ٹارگٹ ایپلیکیشن: بڑے ساختی پینل، کریٹس، کثیر-کیوٹی آٹوموٹیو پرزے
کلیدی تکنیکی خصوصیات
بند-لوپ بس کنٹرول آرکیٹیکچر:
کنٹرولر-سے-سرو مواصلات EtherCAT یا CANopen پروٹوکول کا استعمال کرتا ہے، 1 ms کے تحت کنٹرول لوپ رسپانس سائیکل کو برقرار رکھتا ہے۔
اعلی-صحت سے متعلق لکیری ٹرانسڈیوسرز:
پوزیشن فیڈ بیک کے لیے کلیمپنگ، انجیکشن، اور ایجیکٹر ایکسس پر نصب 0.01 ملی میٹر ریزولوشن کے ساتھ مطلق آپٹیکل/ریزیسٹیو پوزیشن انکوڈرز۔
پی آئی ڈی بیرل درجہ حرارت زونز:
PID سیلف-ٹیوننگ الگورتھم کے ساتھ ملٹی-زون SSR (سالڈ اسٹیٹ ریلے) ہیٹنگ کنٹرول +/- 1 ڈگری سینٹی گریڈ کے اندر بیرل زون کی رواداری کو برقرار رکھتا ہے۔
کم-پریشر مولڈ پروٹیکشن:
متغیر دباؤ اور رفتار کی ترتیبات سڑنا بند ہونے کی نگرانی کرتی ہیں۔ اگر مزاحمت کا سامنا ہو تو حساس ٹارک-سینسنگ الگورتھم فوری طور پر مولڈ ریورسل کو متحرک کرتے ہیں۔
کور پل اور ان سکریونگ انٹرفیس:
ہائیڈرولک ان سکریونگ موٹرز کے اختیارات کے ساتھ مربوط پروگرام کے قابل ہائیڈرولک کور پلر سیکوینس (2-سرکٹ اسٹینڈرڈ)۔
سرو ہائیڈرولک سسٹم اور انرجی مینجمنٹ
متحرک کنٹرول لوپ ترتیب:
System Controller ->سروو ڈرائیو پر ڈیجیٹل سپیڈ/پریشر کمانڈ بھیجتا ہے۔
Servo Drive ->مستقل مقناطیس اے سی سروو موٹر کو کنٹرول کرتا ہے۔
AC Servo Motor ->اندرونی گیئر پمپ چلاتا ہے۔
Internal Gear Pump ->پاورز ہائیڈرولک ایکچیوٹرز
Pressure Transducer ->سسٹم کنٹرولر کو حقیقی-وقت کا دباؤ/فلو فیڈ بیک بھیجتا ہے۔
سسٹم آرکیٹیکچر
پاور یونٹ کم- شور والے اندرونی گیئر پمپ کے ساتھ ایک مستقل میگنیٹ سنکرونس موٹر (PMSM) کو جوڑتا ہے۔ سسٹم کے دباؤ کو ایک ڈیجیٹل ٹرانسڈیوسر کے ذریعے مسلسل مانیٹر کیا جاتا ہے جو براہ راست پمپ آؤٹ لیٹ مینی فولڈ پر نصب ہوتا ہے۔
ڈائنامک کنٹرول لوپ
مشین کنٹرولر مشین کے مخصوص مرحلے کے لیے مطلوبہ بہاؤ (Q) اور دباؤ (P) کا حساب لگاتا ہے (مثلاً دباؤ، پلاسٹکائزنگ، یا پلیٹین ٹریول)۔
سگنلز ڈیجیٹل فیلڈ بس کے ذریعے سروو ڈرائیو پر بھیجے جاتے ہیں۔
سروو ڈرائیو بہاؤ کو منظم کرنے کے لیے موٹر کی رفتار (n) کو ایڈجسٹ کرتی ہے اور سسٹم کے دباؤ کو کنٹرول کرنے کے لیے موٹر ٹارک (ٹاؤ) کو ایڈجسٹ کرتی ہے۔
پریشر فیڈ بیک لوپ فریکوئنسی 2 kHz پر کام کرتی ہے، ہولڈ پریشر کے دوران موٹر RPM کو فوری طور پر کم کرتی ہے یا اسٹینڈ بائی لیول پر ٹھنڈا ہو جاتی ہے، ریلیف والوز پر توانائی کے ضیاع کو روکتی ہے۔
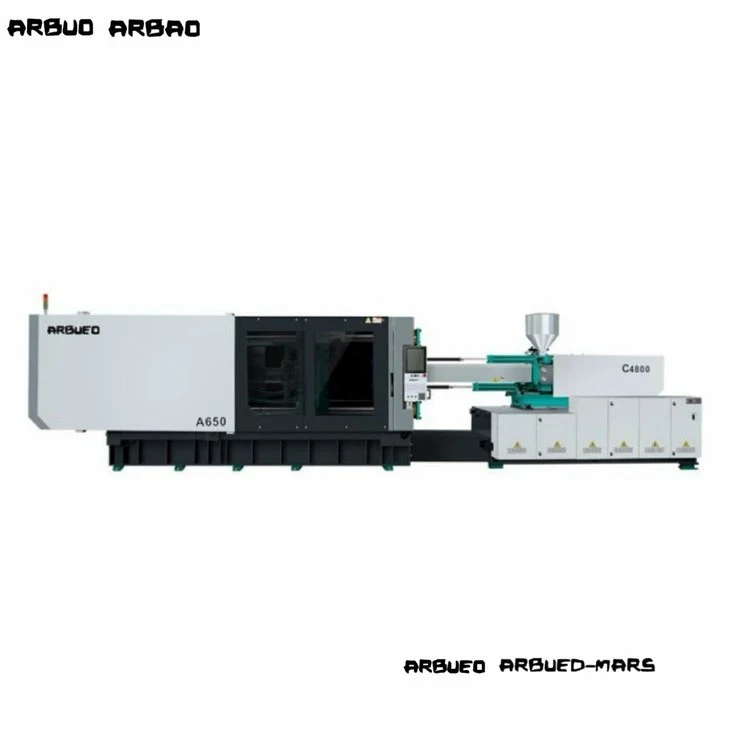
سروو بمقابلہ روایتی ہائیڈرولک
روایتی: AC انڈکشن موٹر (مستقل رفتار)
سرو ہائیڈرولک: مستقل مقناطیس سرو موٹر (متغیر رفتار)
اثر: مشین کے بیکار ہونے پر پاور ڈرا کو ختم کرتا ہے۔
روایتی: بیس لائن (100%)
سرو ہائیڈرولک: 30% سے 70% کمی
اثر: کم آپریٹنگ اخراجات فی شاٹ۔
روایتی: ہائی (ریلیف والو بائی پاس گرمی پیدا کرتا ہے)
سرو ہائیڈرولک: کم (صرف درخواست کردہ تیل کی مقدار فراہم کرتا ہے)
اثر: چلر کا بوجھ کم کرتا ہے اور تیل کے آکسیکرن میں تاخیر کرتا ہے۔
روایتی: بیس لائن (100%)
سرو ہائیڈرولک: 50% سے 70% کمی
اثر: سہولت کی افادیت کی ضروریات کو کم کرتا ہے۔
روایتی: +/- 0.5% سے +/- 0.8%
سرو ہائیڈرولک: +/- 0.1% سے +/- 0.3%
اثر: سخت-برداشت کے انجینئرنگ حصوں پر سکریپ کی شرح کو کم کرتا ہے۔
روایتی: 100 ایم ایس سے 150 ایم ایس
سرو ہائیڈرولک: 40 ایم ایس سے کم
اثر: تیز سائیکل کی شروعات اور دباؤ قدمی کنٹرول۔
روایتی: 75 ڈی بی اے سے 85 ڈی بی اے
سرو ہائیڈرولک: 70 ڈی بی اے سے کم
اثر: دکان-فرش ماحولیاتی حفاظت کی تعمیل کو بہتر بناتا ہے۔
تکنیکی وضاحتیں
جنرل مکینیکل پیرامیٹرز (نمائندہ پلیٹ فارم A290)
کلیمپنگ یونٹ:
کلیمپنگ فورس: 2,900 kN
افتتاحی اسٹروک: 580 ملی میٹر
ٹائی بارز کے درمیان فاصلہ (H x V): 620 mm x 620 mm
زیادہ سے زیادہ مولڈ اونچائی: 650 ملی میٹر
کم از کم مولڈ اونچائی: 220 ملی میٹر
ایجیکٹر اسٹروک: 160 ملی میٹر
ایجیکٹر فورس: 77 kN
انجکشن یونٹ (اسکرو سائز B):
سکرو قطر: 55 ملی میٹر
L/D تناسب: 20:1
نظریاتی انجکشن والیوم: 522 cm3
شاٹ وزن (PS): 475 گرام
انجکشن کی شرح: 210 cm3/sec
زیادہ سے زیادہ انجیکشن پریشر: 178 ایم پی اے
سکرو سپیڈ (زیادہ سے زیادہ): 0 سے 190 RPM
ڈرائیو / ہائیڈرولکس / الیکٹریکل:
سسٹم پریشر: 17.5 ایم پی اے
سرو موٹر پاور: 37 کلو واٹ
ہیٹر بینڈ کی صلاحیت: 16.5 کلو واٹ
آئل ٹینک کی گنجائش: 380 ایل
مشین کے طول و عرض (L x W x H): 6.2 mx 1.6 mx 2.1 m
خشک مشین کا وزن: 9.2 میٹرک ٹن
منتخب کرنے کا طریقہ
مرحلہ 1: کلیمپنگ فورس کا حساب کتاب
مرحلہ 2: شاٹ سائز اور والیوم کی تصدیق
مرحلہ 3: جہتی فٹ چیک (ٹائی-بار اور دن کی روشنی)
مرحلہ 4: انجیکشن پریشر کا تجزیہ
مرحلہ 5: پلاسٹکائزنگ ریٹ کی تشخیص
مرحلہ 6: معاون اور بنیادی ہائیڈرولک سرکٹس کی ترتیب
حصہ پلس رنر سسٹم کے کل متوقع رقبے کی بنیاد پر مطلوبہ کلیمپ ٹنیج کا تعین کریں، پولیمر کے مخصوص کیویٹی پریشر سے ضرب:
کلیمپنگ فورس (kN)=[پروجیکٹڈ ایریا (cm2) x کیویٹی پریشر (بار) / 100] x حفاظتی عنصر (1.1 سے 1.2)
حوالہ گہا کے دباؤ:
Polyolefin (PE/PP): 300 سے 450 بار
انجینئرنگ ریزن (PC، ABS، PA): 500 سے 800 بار
پتلی-وال پیکیجنگ: 800 سے 1100 بار
مشین کے انجیکشن کی گنجائش سے پارٹ ماس کو ملا دیں۔ اسکرو کا سائز منتخب کریں جہاں مطلوبہ شاٹ والیوم (پارٹ + رنر) بیرل کی زیادہ سے زیادہ شاٹ صلاحیت کا 30% سے 80% استعمال کرتا ہے:
20% سے کم بیرل کی گنجائش: گرم بیرل میں رہائش کے زیادہ وقت کی وجہ سے رال کے انحطاط کا خطرہ۔
80% سے زیادہ بیرل کی گنجائش: پلاسٹکائزنگ مستقل مزاجی کو محدود کرتا ہے اور شاٹ کو کم کرتا ہے-سے- شاٹ تھرمل یکسانیت۔
مولڈ کی چوڑائی اور اونچائی افقی اور عمودی ٹائی-بار واضح فاصلے (H x V) کے اندر فٹ ہونے کی تصدیق کریں۔
اس بات کو یقینی بنائیں کہ مولڈ کی کم سے کم اور زیادہ سے زیادہ اونچائی کے طول و عرض مولڈ کی موٹائی کو ایڈجسٹ کریں۔
تصدیق کریں کہ کم از کم اوپننگ اسٹروک روبوٹ اینڈ-کے-آرم ٹولنگ (EOAT) نکالنے کے دوران حصوں کو صاف کرنے کے لیے کافی جگہ فراہم کرتا ہے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
پلیٹین مشینی صحت سے متعلق:پلاٹینز کو 5-محور CNC افقی گینٹری مشینی مراکز پر مشینی کیا جاتا ہے تاکہ بڑھتے ہوئے چہروں پر 0.05 ملی میٹر کے اندر کوپلنر رواداری کو یقینی بنایا جا سکے۔
تناؤ سے نجات اور گرمی کا علاج:مشین کے فریموں اور پلیٹین کاسٹنگز کو تھرمل تناؤ سے گزرنا پڑتا ہے-مسلسل ریٹیڈ کلیمپنگ بوجھ کے تحت ساختی خرابی کو روکنے کے لیے ریلیف اینیلنگ۔
ہائیڈرولک نظام کی جانچ:ہائیڈرولک بلاکس الٹراسونک صفائی سے گزرتے ہیں؛ سیل کی سالمیت اور صفر اندرونی رساو بائی پاس کی تصدیق کے لیے سسٹمز کو 1.25x زیادہ سے زیادہ ورکنگ پریشر کے تحت ٹیسٹ کیا جاتا ہے۔
ڈرائی رن الائنمنٹ:ہر مکمل شدہ مشین کو 48-گھنٹہ مسلسل خشک-چلانے کے ٹیسٹ سے گزرنا پڑتا ہے جس میں تحریک کے تھرمل دستخطوں، ٹائی بار کے تناؤ کے توازن، اور ترسیل سے پہلے شور کی حد کا معائنہ کیا جاتا ہے۔
معیار کے معیار کی تعمیل:ISO 9001 کوالٹی مینجمنٹ سسٹم کے تحت تیار کردہ؛ مکینیکل گارڈ انٹرلاکس، الیکٹریکل سیفٹی (EN 60204-1) اور ہائیڈرولک حفاظتی معیارات کے لیے CE کی تعمیل کی تصدیق کی گئی۔

آٹوموٹو اجزاء
ٹارگٹ پارٹس: دروازے کی تراشیں، HVAC لوور، انجن کور
تقاضے: اعلی ساختی طاقت، کم سنک کے نشانات، محیطی تھرمل حدود میں جہتی مستقل مزاجی۔
رال: PP + 30% گلاس فائبر، ABS/PC مرکب، PA66۔
کلیدی مشین کی خصوصیت: پیچیدہ مولڈ سلائیڈرز کے لیے ملٹی-اسٹیج انجیکشن اسپیڈ پروفائل اور کور پل آپشنز۔
الیکٹریکل اور الیکٹرانکس
ہدف کے حصے: ریلے ہاؤسنگز، ٹرمینل بلاکس، درستگی کے فریم
تقاضے: سخت رواداری، الگ ہونے والی لائنوں پر صفر فلیش، عین مطابق پن کا عمل۔
رال: PBT، LCP، Flame-Retardant ABS، پولی کاربونیٹ۔
کلیدی مشین کی خصوصیت: ہائی-ریسپانس بند-لوپ انجیکشن پریشر کنٹرول سے زیادہ-پیکنگ مائیکرو-سٹرکچر کو روکنے کے لیے۔
صنعتی اور عمارتی مصنوعات
ہدف کے حصے: پائپ کی متعلقہ اشیاء، والوز، کیبل غدود
تقاضے: گہرے-انجیکشن کی صلاحیتیں، زیادہ پگھلنے کی ڈیلیوری، موٹی-دیواری حصے کی پیکنگ بغیر خالی ہونے کے۔
رال: سخت پیویسی، ایچ ڈی پی ای، پی پی آر۔
کلیدی مشین کی خصوصیت: ہائی
خصوصی سکرو اور بیرل اسمبلیاں:
اعلی-کروم پلیٹنگ اور مخصوص ٹپ ڈیزائن کے ساتھ UPVC پیچ۔
فلورو پولیمر پروسیسنگ کے لیے سنکنار-مزاحم مکمل-بائمیٹلک بیرل۔
ماسٹر بیچ بازی کے لیے سر جیومیٹریز (میڈاک/مکسنگ پن) کو ملانا۔
ہائیڈرولک ترمیم:
پتلی-وال ایپلی کیشنز کے لیے جمع کرنے والے نے-تیز-اسپیڈ انجیکشن سسٹم کی مدد کی۔
بیک وقت کلیمپ موومنٹ اور پلاسٹکائزنگ (متوازی ریکوری) کے لیے آزاد دوہری-پمپ ہائیڈرولک سیٹ اپ۔
تیز رفتار انجیکشن کی رفتار کے جواب کے لئے ہائیڈرولک جمع کرنے والے۔
آٹومیشن اور انٹرفیس کے اختیارات:
EUROMAP 63 یا SPI روبوٹ آٹومیشن انٹرفیس۔
روبوٹک انضمام کے لیے EUROMAP 73/ANSI B11.20 حفاظتی انٹرفیس پروٹوکول۔
ہاٹ-رنر کنٹرولر کا انضمام براہ راست مشین HMI ڈسپلے اسکرین میں۔

متعلقہ مشینیں
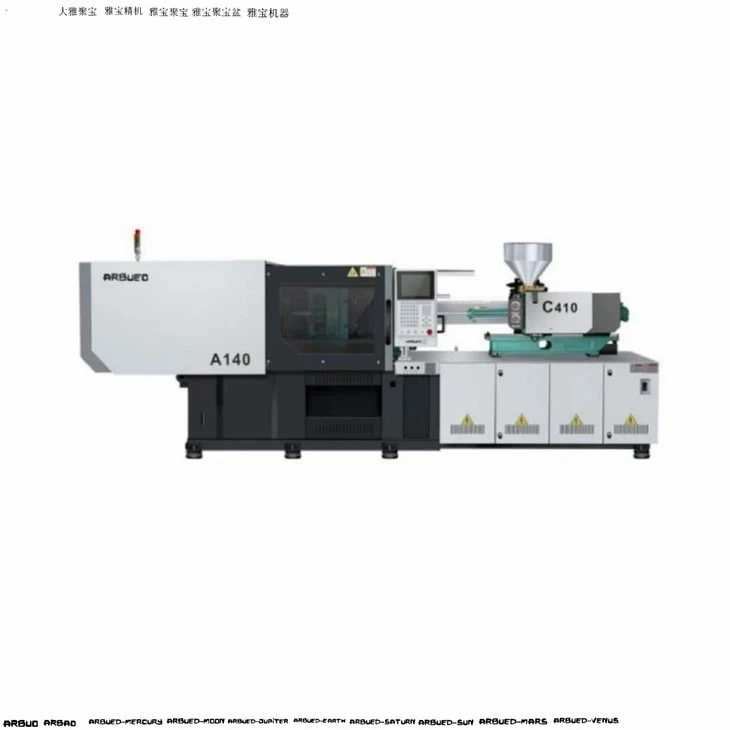
ہائی-اسپیڈ سروو انجیکشن مولڈنگ مشینیں: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s)، اور تیز ٹوگل کائینیٹکس۔
دو-پلٹین سروو انجیکشن مولڈنگ مشینیں:بڑے ساختی حصوں (800T سے 3500T) کے لیے ڈیزائن کیا گیا ہے، جو ایک چھوٹے فٹ پرنٹ، توسیعی افتتاحی اسٹروک، اور براہ راست ہائیڈرولک کلیمپنگ کی پیشکش کرتا ہے۔
ملٹی-مٹیریل / دو-رنگ مشینیں:دوہری انجیکشن یونٹس (L-شکل، متوازی، یا Piggyback سیٹ اپ) اور ملٹی-شاٹ مولڈنگ کے لیے مربوط روٹری ٹیبلز سے لیس۔
عمودی سرو انجکشن مولڈنگ مشینیں:عمودی کلیمپنگ اور عمودی انجیکشن ڈیزائن دستی یا خودکار داخل مولڈنگ آپریشنز کے لیے موزوں ہیں۔
اکثر پوچھے گئے سوالات

ایک اقتباس کی درخواست کریں۔
اپنی مولڈنگ لائن کے لیے درست کلیمپ ٹنیج، سکرو سائز، یا معاون انٹرفیس کو منتخب کرنے میں مدد کی ضرورت ہے؟ تفصیلی تکنیکی تجویز، مشین لے آؤٹ ڈرائنگ، اور کوٹیشن حاصل کرنے کے لیے ذیل میں اپنی پیداوار کی تفصیلات فراہم کریں۔
ٹارگٹ پارٹ ڈائمینشنز (L x W x H mm):
پلاسٹک رال کی قسم اور گریڈ:
حصہ وزن (g) اور گہاوں کی تعداد:
متوقع / مطلوبہ سائیکل وقت (سیکنڈ):
سہولت وولٹیج کا معیار (مثال کے طور پر، 480V 3PH 60Hz / 400V 3PH 50Hz):
ٹیکنیکل سپورٹ انجینئرز آرڈر کی جگہ کا تعین کرنے سے پہلے مولڈ لے آؤٹ کی توثیق اور کلیمپ ٹننج کے حساب کتاب کرنے کے لیے دستیاب ہیں۔
ہم چین میں پیشہ ور سروو انجیکشن مولڈنگ مشینیں بنانے والے اور سپلائرز ہیں، جو اعلیٰ معیار کی اپنی مرضی کے مطابق سروس فراہم کرنے میں مہارت رکھتے ہیں۔ ہماری فیکٹری سے یہاں فروخت کے لیے ہول سیل سروو انجیکشن مولڈنگ مشینوں میں ہم آپ کا پرتپاک استقبال کرتے ہیں۔ قیمت سے متعلق مشاورت کے لیے، ہم سے رابطہ کریں۔