


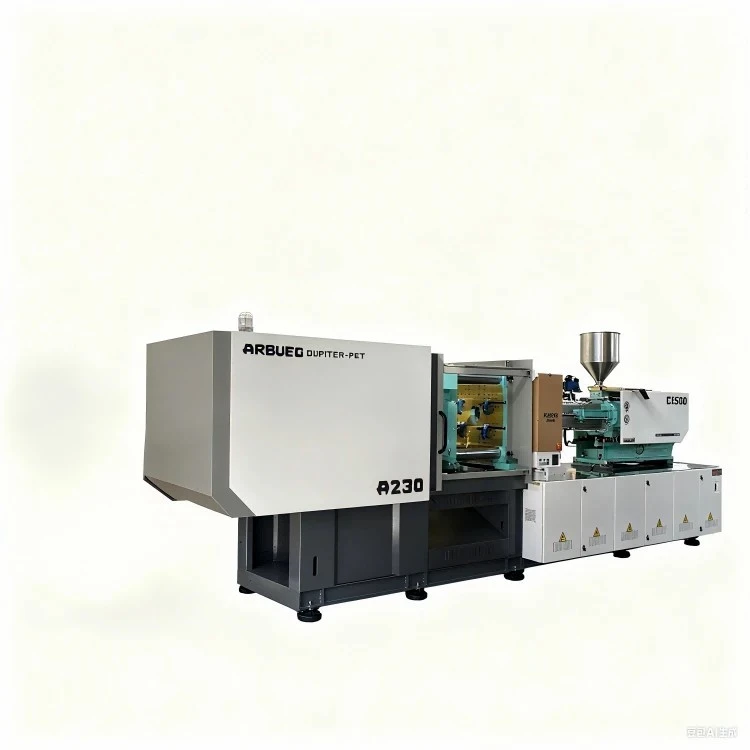
سروو-ہائیڈرولک انجکشن مولڈنگ مشین
سروو-ہائیڈرولک انجیکشن مولڈنگ مشین خام کلیمپنگ پاور اور روایتی سسٹمز کی ہائیڈرولک پائیداری کو مستقل-میگنیٹ AC سرو ڈرائیوز کے عین مطابق، توانائی-موثر متحرک ردعمل کے ساتھ جوڑتی ہے۔ ایک سخت پانچ-پوائنٹ اندرونی ٹوگل کلیمپنگ فریم ورک پر بنائی گئی، یہ مشین +/- 0.05 ملی میٹر کے اندر پوزیشنی ریپیٹ ایبلٹی کو برقرار رکھتے ہوئے فکسڈ-ڈسپلیسمنٹ پمپ سسٹم کے مقابلے میں توانائی کی کھپت کو 40% سے 70% تک کم کرتی ہے۔
آٹوموٹیو، پیکیجنگ، الیکٹریکل، اور صارفی سامان کی صنعتوں میں وسط-سے-ہائی والیوم پلاسٹک مینوفیکچرنگ کے لیے ڈیزائن کیا گیا ہے، یہ سسٹم کموڈٹی تھرمو پلاسٹک (PP, PE, PS) سے بھرے انجینئرنگ پولیمر (PA66+30%GF, PCB, PCB) تک رال پروسیسنگ کو ہینڈل کرتا ہے۔
موٹر کی رفتار کو سسٹم کے دباؤ اور بہاؤ کی ضروریات سے مسلسل ملانے سے، تیل کا درجہ حرارت پورے آپریشن میں مستحکم رہتا ہے۔ یہ ہائیڈرولک سیال کے تھرمل انحطاط کو کم کرتا ہے، مہر کی عمر کو بڑھاتا ہے، اور توسیعی پروڈکشن رنز میں شاٹ-وزن کی مستقل مزاجی فراہم کرتا ہے۔
کلیدی وضاحتیں
نیچے دی گئی جدول نمائندہ ٹننج کلاسوں میں معیاری مشین کنفیگریشن کے لیے تکنیکی پیرامیٹرز کا خاکہ پیش کرتی ہے۔
|
تفصیلات |
یونٹ |
90-ٹن |
160-ٹن |
260-ٹن |
480-ٹن |
|
کلیمپنگ فورس |
kN (tonf) |
900 (90) |
1600 (160) |
2600 (260) |
4800 (480) |
|
ٹوگل سسٹم |
- |
5 پوائنٹ ٹوئن ٹوگل |
5 پوائنٹ ٹوئن ٹوگل |
5 پوائنٹ ٹوئن ٹوگل |
5 پوائنٹ ٹوئن ٹوگل |
|
ٹائی-بار کلیئرنس (H x V) |
ملی میٹر |
360 x 360 |
460 x 460 |
580 x 580 |
810 x 800 |
|
مولڈ پلیٹن کے طول و عرض (H x V) |
ملی میٹر |
530 x 530 |
680 x 680 |
860 x 860 |
1180 x 1170 |
|
زیادہ سے زیادہ / کم از کم سڑنا اونچائی |
ملی میٹر |
380 / 150 |
500 / 180 |
620 / 220 |
800 / 320 |
|
کلیمپنگ اسٹروک |
ملی میٹر |
320 |
430 |
540 |
780 |
|
ایجیکٹر اسٹروک / فورس |
mm/kN |
100 / 33 |
130 / 45 |
160 / 67 |
220 / 120 |
|
سکرو قطر کے اختیارات (A/B/C) |
ملی میٹر |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
70 / 75 / 80 |
|
L/D تناسب (B سکرو) |
L/D |
21.5:1 |
22:1 |
22.4:1 |
23.1:1 |
|
نظریاتی شاٹ والیوم (B سکرو) |
cm³ |
153 |
286 |
570 |
1546 |
|
شاٹ کا وزن (PS - B سکرو) |
g |
139 |
260 |
519 |
1407 |
|
انجکشن پریشر (B سکرو) |
بار |
1850 |
1780 |
1862 |
1720 |
|
انجکشن کی شرح (B سکرو) |
cm³/s |
105 |
145 |
228 |
420 |
|
سکرو کی رفتار (زیادہ سے زیادہ) |
آر پی ایم |
220 |
200 |
185 |
150 |
|
سسٹم پریشر |
بار |
160 |
160 |
160 |
160 |
|
سرو پمپ موٹر پاور |
کلو واٹ |
11 |
15 |
22 |
45 |
|
حرارتی طاقت |
کلو واٹ |
6.5 |
9.8 |
16.5 |
29.5 |
|
ہائیڈرولک آئل ٹینک کی صلاحیت |
L |
160 |
230 |
380 |
720 |
|
خشک وزن |
میٹرک ٹن |
3.2 |
5.2 |
8.8 |
19.5 |
کلیدی خصوصیات
متحرک سروو ڈرائیو سسٹم:اندرونی گیئر پمپ کے ساتھ مل کر مستقل مقناطیس AC سرو موٹر صفر سے زیادہ سے زیادہ آؤٹ پٹ تک 50 ms سے کم جوابی اوقات فراہم کرتی ہے۔ ٹھنڈک کے مراحل کے دوران موٹر رک جاتی ہے، محیطی شور کو کم کرتی ہے (< 72 dB) and overall electrical loads.
سخت پلیٹین کی ساخت:باکس-ٹائپ پلاٹین ڈیزائنز کو فائنائٹ ایلیمنٹ اینالیسس (ایف ای اے) کے ذریعے بہتر بنایا گیا ہے جو زیادہ سے زیادہ کلیمپ ٹنیج کے تحت مرکز کے انحراف کو کم کرتے ہیں۔ یہ مولڈ سطحوں پر یکساں کلیمپنگ پریشر کی تقسیم کو یقینی بناتا ہے، فلیش کو روکتا ہے اور آلے کی زندگی کو بڑھاتا ہے۔
بند-لوپ PID کنٹرول:ریئل ٹائم سینسر فیڈ بیک سسٹم کے دباؤ، سکرو کی نقل مکانی، اور بیرل تھرمل زونز کی نگرانی کرتا ہے، سخت آپریشنل کھڑکیوں کے اندر عمل کی تکرار کو برقرار رکھتا ہے۔
ہیوی-ڈیوٹی ٹائی-بارز:ہارڈ-کروم پلیٹڈ، ہائی-ٹینسائل اسٹیل ٹائی-رولڈ دھاگوں کے ساتھ باریں تناؤ کی تھکاوٹ کے خلاف مزاحمت کرتی ہیں اور توسیعی پروڈکشن سائیکل پر متوازی سیدھ کو برقرار رکھتی ہیں۔
صنعتی کنٹرولر:12-انچ رنگین ٹچ اسکرین ڈسپلے کے ساتھ ملٹی-سی پی یو مائیکرو پروسیسر انٹرفیس، ملٹی-لینگویج سپورٹ کی میزبانی، ریئل ٹائم گرافیکل پروسیس ٹریکنگ، ایس پی سی ڈیٹا کلیکشن، اور USB/ایتھرنیٹ آؤٹ پٹ پورٹس۔
تکنیکی فوائد
توانائی کی کارکردگی اور تھرمل استحکام
روایتی ہائیڈرولک مولڈنگ مشینیں فکسڈ-ڈسپلیسمنٹ انڈکشن موٹرز کا استعمال کرتی ہیں جو زیادہ سے زیادہ رفتار سے مسلسل چلتی ہیں، غیر استعمال شدہ دباؤ والے تیل کو ریلیف والوز کے ذریعے ذخائر میں واپس لے جاتی ہیں۔ یہ مشق اضافی میکانکی توانائی کو فضلہ حرارت میں تبدیل کرتی ہے، جس سے ہائیڈرولک سیال کو ٹھنڈا کرنے کے لیے بڑے چلرز کی ضرورت ہوتی ہے۔
Traditional System: [Induction Motor (Fixed RPM)] --> [Fixed Pump] --> [Bypass Valve (Heat Loss)] -->ہائیڈرولک ٹینک
Servo System: [Servo Driver + Control Signal] --> [PM Servo Motor (Variable RPM)] -->[اندرونی گیئر پمپ]
ہماری سروو-ہائیڈرولک ڈرائیو متحرک طور پر موٹر گردش (0 سے 2,500 rpm) کو تبدیل کرتی ہے تاکہ حقیقی-وقت کے بہاؤ اور دباؤ کے تقاضوں کو پورا کیا جاسکے۔
کولنگ فیز کی بچت: پمپ موٹر صفر کی رفتار پر گرتی ہے جب کہ حصہ مولڈ کے اندر ٹھنڈا ہوتا ہے، کم سے کم کرنٹ ڈرائنگ کرتا ہے۔
تیل کی ٹھنڈک کے مطالبات میں کمی: ہائیڈرولک سیال میں کم تھرمل توانائی کی منتقلی تیل کے درجہ حرارت کو 40 ڈگری اور 50 ڈگری کے درمیان مسلسل بوجھ کے تحت رکھتی ہے، زیادہ ٹھنڈک پانی کی کھپت کو ختم کرتی ہے اور سیال کے آکسیکرن کو کم کرتی ہے۔
مکینیکل پریسجن اور ساختی سختی
ہائی-لینیرٹی ٹرانسڈیوسرز: غیر-مقناطیس سے رابطہ کرنے والے لکیری پوزیشن کے سینسرز مولڈ کلوزنگ، کلیمپنگ فورس، انجیکشن اسٹروک، اور سب-ملی میٹر ریزولوشنز پر ایجیکٹر پوزیشنز کو مانیٹر کرتے ہیں۔
پلیٹین ڈیفیکشن سپریشن: حرکت پذیر پلیٹیں مشین کے فریم کے ساتھ کم-رگڑ والے سخت سٹیل گائیڈ جوتوں پر سپورٹ کی جاتی ہیں نہ کہ خصوصی طور پر ٹائی-باروں پر لٹکنے کے، ناہموار مولڈ پہننے اور بیچ میں جھکنے کو روکتی ہیں۔
متوازن انجکشن سلنڈر لے آؤٹ: دوہری-ہائیڈرولک انجیکشن سلنڈرز اسکرو سنٹر لائن پر محوری زور کی قوتوں کو یکساں طور پر متوازن رکھتے ہیں، جھکاؤ اور بیرل کے پہننے سے بچتے ہیں۔
عام ایپلی کیشنز
آٹوموٹو:انٹیرئیر ٹرم کلپس، ڈور ہینڈل ہاؤسنگز، HVAC ڈکٹنگ اسمبلیز، فیوز باکسز، اور ڈیش بورڈ کے ساختی بریکٹ۔
پیکجنگ:موٹی-وال ٹوپیاں، دھاگے کی بندش، اسٹوریج کنٹینر کے ڈھکن، کریٹس، اور ساختی شپنگ بالٹیاں۔
صارفی سامان اور الیکٹرانکس:پاور ٹول انکلوژرز، آلات کے کور، ٹی وی فریم، بیٹری کیسز، اور جنکشن بکس۔
تعمیراتی مصنوعات:پی وی سی/پی پی آر پائپ کی فٹنگز، وال پلیٹ کور، نالی کنیکٹر، اور نکاسی آب کے اجزاء کی رہائش۔
صنعتی حصے:کیبل ٹائیز، کیسٹر وہیلز، کنویئر کے اجزاء، اور پمپ امپیلر۔
مواد کی مطابقت
پروسیسنگ کی کارکردگی کا انحصار اسکرو جیومیٹری اور ہیٹنگ زون کنفیگریشنز پر ہوتا ہے جو مخصوص پولیمر خصوصیات کے لیے بنائے گئے ہیں:
معیاری نائٹرائیڈ سکرو:غیر-کھرچنے والے پولی اولفنز (PP, PE, PS, ABS, HIPS, SAN) کے لیے موزوں۔
دو دھاتی بیرل اور سکرو سیٹ:کھرچنے والے مکینیکل لباس کو برداشت کرنے کے لیے گلاس-فائبر ریئنفورسڈ پولیمر (PA6/66 + 30% GF، PBT + 20% GF) پر کارروائی کرتے وقت ضروری ہے۔
سنکنرن-مزاحم پیکجز:کروم-پلیٹڈ یا نکل-گرمی کے لیے ڈیزائن کیے گئے کھوٹ کے پیچ-حساس ہیلوجنیٹڈ پولیمر (PVC, PVDF) جو پگھلنے کے عمل کے دوران corrosive acid vapors پیدا کرتے ہیں۔
کنفیگریشن کے اختیارات اور سلیکشن گائیڈ
مشین کی درست ترتیب کا تعین کرنے کے لیے، بنیادی تصریحات کے خلاف کلیدی پارٹ پیرامیٹرز کا جائزہ لیں:
مطلوبہ کلیمپنگ فورس کا حساب لگانا:
کلیمپنگ فورس (ٹن)=[حصوں اور رنرز کا کل متوقع رقبہ (سینٹی میٹر) x کیویٹی پریشر (بار)] / 1000
عمومی رہنما خطوط: پتلی-دیواری پیکیجنگ کے لیے 0.6 - 0.8 ٹن/سینٹی میٹر کی ضرورت ہوتی ہے۔ عام صنعتی حصوں کو 0.3 - 0.5 ٹن/سینٹی میٹر کی ضرورت ہوتی ہے۔
شاٹ کی صلاحیت کا سائز:
یقینی بنائیں کہ شاٹ کا کل وزن (پارٹ پلس رنر سسٹم) مشین کی زیادہ سے زیادہ ریٹیڈ نظریاتی شاٹ صلاحیت کے 20% اور 80% کے درمیان ہو۔
سائز سازی کا اصول: 20٪ سے کم رال رہائش کے طویل اوقات کی وجہ سے تھرمل انحطاط کا خطرہ ہے۔ 80% سے زیادہ سمجھوتہ یکسانیت اور عمل کے استحکام کو پگھلا دیتا ہے۔
سکرو آپشن کا انتخاب:
A-اسکرو: ہائی پریشر، چھوٹا حجم۔ پتلی-وال انجینئرنگ حصوں (PC, PA) کے لیے مثالی۔
B-اسکرو: متوازن معیاری ڈیزائن۔ عام مقصد کی سانچہ سازی (PP، ABS، PS) کے لیے تجویز کردہ۔
C-اسکرو: زیادہ شاٹ والیوم، کم پریشر۔ نرم اجناس کی رال اور موٹی-دیواری حصوں کے لیے موزوں ہے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ہر مشین شپمنٹ سے پہلے معیاری مینوفیکچرنگ اور معیار کی توثیق کے پروٹوکول سے گزرتی ہے:
[Raw Material Inspection] --> [CNC Machining & Platen FEA] -->[اسمبلی اور ہائیڈرولک لائن فلشنگ]
|
[کھیپ]<-- [48-Hour Dry Run & Full Load Testing] <-- [Electrical & Pressure Testing]
مشینی صحت سے متعلق:پلیٹین کے بڑھتے ہوئے چہرے، ٹائی-بار بورز، اور مشین بیسز کو ایک ہی سیٹ اپ میں بڑے افقی CNC مشینی مراکز پر مشینی کیا جاتا ہے تاکہ مربع پن اور ہم آہنگی کو یقینی بنایا جا سکے۔
ہائیڈرولک سسٹم فلشنگ:ہائیڈرولک کئی گنا زیادہ-اسٹیج الٹراسونک صفائی سے گزرتے ہیں۔ آئی ایس او 4406 صفائی کے معیارات (ہدف: 16/14/11) کو فیکٹری رن آف سے پہلے پورا کرنے کے لیے ذیلی-مائکرون فلٹر رگ کے ذریعے تیل کی لائنوں کو فلش کیا جاتا ہے۔
ٹیسٹنگ پروٹوکول:
سٹیٹک پریشر ٹیسٹنگ: ہائیڈرولک سسٹمز کو 125% زیادہ سے زیادہ آپریشنل پریشر (200 بار) پر 4 گھنٹے تک رکھا جاتا ہے تاکہ لیک اور والو کی سالمیت کی جانچ کی جا سکے۔
متحرک لوڈ رن آف: ہر مشین سینسر کیلیبریشن، تھرمل استحکام، اور ہموار موشن پروفائلز کو ٹوگل کرنے کے لیے مکمل کلیمپنگ فورس کے تحت 48-گھنٹہ مسلسل خشک-سائیکل ٹیسٹ چلاتی ہے۔
حسب ضرورت اور معاون انضمام
کور پلنگ سسٹم:قابل توسیع ڈبل یا چوگنی ہائیڈرولک کور-مناسب والوز سے چلنے والے پل سرکٹس کو حرکت پذیر سائیڈ ایکشن کے ساتھ پیچیدہ سانچوں کے لیے-۔
انٹیگریٹڈ ہاٹ رنر کنٹرولرز:مین کنٹرولر انٹرفیس کے ذریعے براہ راست مینیج کیے گئے-ملٹی-زون ٹمپریچر کنٹرول ماڈیولز میں بنائے گئے ہیں۔
آٹومیشن انٹرفیس:سٹینڈرڈ یورو میپ 67 / SPI 50-سائیڈ-انٹری اور ٹاپ انٹری پارٹ ریٹریول سسٹم کے لیے روبوٹ انٹرفیس کو پن کریں۔
خصوصی انجیکشن یونٹس:
تھریڈڈ کیپس اور پائپ کی متعلقہ اشیاء کے لیے ہائیڈرولک موٹر اٹیچمنٹ کو کھولنا۔
پتلی-وال پیکجنگ ایپلی کیشنز کے لیے جمع کرنے والے-ہائی-اسپیڈ انجیکشن سسٹم کی مدد کرتے ہیں۔
کوٹیشن کے لیے درکار تکنیکی معلومات
درست تکنیکی تجویز اور مشین کی تفصیلات کے میچ حاصل کرنے کے لیے، درج ذیل تفصیلات جمع کروائیں:
حصہ کی وضاحتیں:حصہ کے طول و عرض، 3D CAD فائلز (.STEP/.IGS)، متوقع سطح کا رقبہ، اور دیوار کی موٹائی کی حد۔
رال کی تفصیلات:مخصوص پولیمر گریڈ، مینوفیکچرر ڈیٹا شیٹ، کثافت (g/cm³)، اور سکڑنے کی شرح کا فیصد۔
مولڈ لے آؤٹ:گہاوں کی تعداد، کل رنر ماس، مولڈ کے طول و عرض (لمبائی x چوڑائی x اونچائی)، مولڈ وزن، اور بنیادی پل کی ضروریات۔
پیداوار کے تقاضے:مطلوبہ سائیکل کا وقت، سالانہ ہدف کا حجم، اور پاور یوٹیلیٹی کے معیارات (مثلاً، 480V 60Hz 3-فیز / 380V 50Hz 3-فیز)۔
اکثر پوچھے گئے سوالات
س: ایک سروو-ہائیڈرولک سسٹم ایک تمام-الیکٹرک انجیکشن مولڈنگ مشین سے کیسے موازنہ کرتا ہے؟
A: تمام-برقی مشینیں زیادہ محوری ریپیٹ ایبلٹی (+/- 0.01 ملی میٹر بمقابلہ. +/- 0.05 ملی میٹر) اور چھوٹے ٹننج ایپلی کیشنز میں کم توانائی کا استعمال پیش کرتی ہیں۔ تاہم، سروو{{6}ہائیڈرولک سسٹمز 400 ٹن سے زیادہ کلیمپنگ فورس کی صلاحیت، زیادہ بوجھ کی پائیداری، اور 30% سے 50% کم ابتدائی سرمائے کے اخراجات فراہم کرتے ہیں جبکہ تمام-الیکٹرک ڈیزائنوں کی زیادہ تر توانائی کی بچت کو حاصل کرتے ہیں۔
سوال: بیرون ملک تنصیب کے لیے بجلی کی فراہمی کی کونسی ضروریات درکار ہیں؟
A: مینوفیکچرنگ کے دوران مشینوں کو مقامی صنعتی پاور گرڈ پر ترتیب دیا جاتا ہے۔ معیاری کنفیگریشنز میں 380V/50Hz/3-فیز برائے یورپی اور ایشیائی مارکیٹس، اور 460V-480V/60Hz/3-Fase شمالی امریکہ کی سہولیات کے لیے شامل ہیں۔ سٹیپ ڈاؤن یا آئسولیشن ٹرانسفارمرز کو درخواست پر مرکزی کابینہ میں ضم کیا جا سکتا ہے۔
س: ہائیڈرولک آئل اور فلٹریشن کے لیے کیا دیکھ بھال کا شیڈول درکار ہے؟
A: پہلے 500 آپریشنل اوقات کے بعد ہائیڈرولک تیل کی ابتدائی تبدیلیوں کی سفارش کی جاتی ہے۔ 50 ڈگری سے کم تیل کے مستحکم درجہ حرارت کے ساتھ معیاری آپریٹنگ حالات میں، بعد میں تیل کی تبدیلی کے وقفے ہر 4,000 سے 5,000 آپریشنل گھنٹوں میں ہوتے ہیں۔ ریٹرن آئل فلٹرز کو ہر 2,000 گھنٹے بعد تبدیل کیا جانا چاہیے۔
سوال: بین الاقوامی ترسیل کے لیے کون سے اسپیئر پارٹس شامل ہیں؟
A: معیاری کنسائنمنٹ پہننے والی کٹس میں بیرل ہیٹنگ بینڈ، تھرموکوپلز، ہائیڈرولک سلنڈر سیل کٹس، ہائی-پریشر ہوز اسمبلیاں، اور ایک فالتو لکیری پوزیشن ٹرانسڈیوسر شامل ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: سرو ہائیڈرولک انجیکشن مولڈنگ مشین، چین سرو ہائیڈرولک انجکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری


