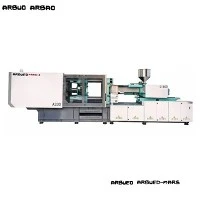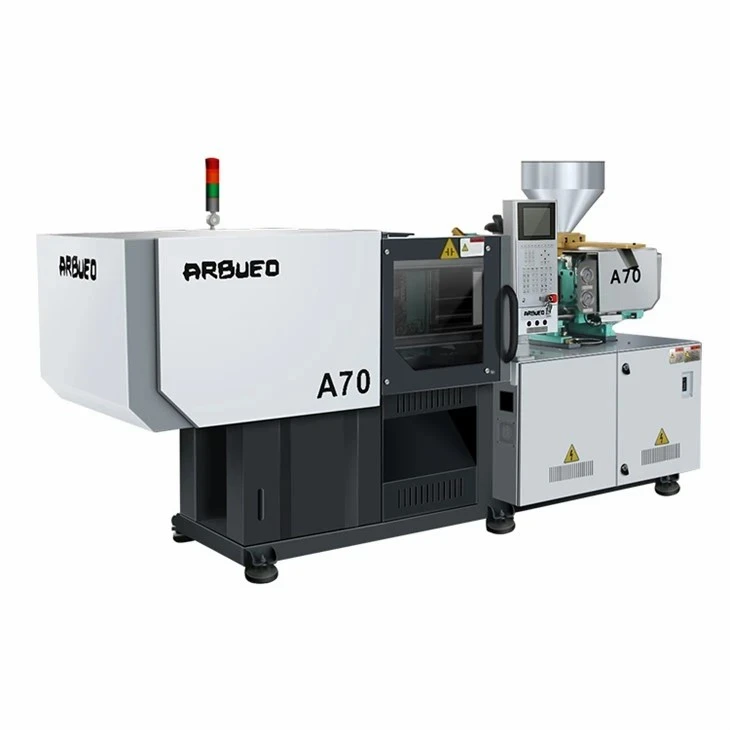

ہائی-سائیکل کی پیداوار کے لیے تیز رفتار انجکشن مولڈنگ مشین
یہ ہائی-اسپیڈ انجیکشن مولڈنگ مشین خاص طور پر تیز-سائیکل، ہائی-پتلی-دیواروں والے پلاسٹک کے اجزاء کی تیاری کے لیے بنائی گئی ہے۔ کھانے کی پیکیجنگ، طبی استعمال کی اشیاء، آپٹیکل پرزہ جات، اور درست الیکٹرانکس جیسے مطالبے کے لیے ڈیزائن کیا گیا، یہ پلیٹ فارم سنگل-سلنڈر/ڈول-سلنڈر ہائی-پریشر انجیکشن یونٹس کو ایک اعلی-ٹرگلٹی ٹوگل کلیمپنگ ڈھانچے کے ساتھ جوڑتا ہے۔
ایک بند-لوپ سروو سسٹم، نائٹروجن ایکومولیٹر ایکسلریشن، اور آزاد متوازی ہائیڈرولک سرکٹس کو یکجا کرکے، یہ سلسلہ 800 ملی میٹر/سیکنڈ تک انجیکشن کی رفتار اور 1.5 سیکنڈ کے اندر خشک سائیکل کے اوقات حاصل کرتا ہے۔ مشین مسلسل 24/7 ہیوی-ڈیوٹی آپریشن کے تحت تھرمل ڈرفٹ اور پلیٹین کے انحراف کو ختم کرتی ہے، جو +-0.1% شاٹ-سے-شاٹ وزن کے انحراف کے اندر ریپیٹ ایبلٹی فراہم کرتی ہے۔
کلیدی وضاحتیں
ذیل کے تکنیکی پیرامیٹرز ہماری ہائی-اسپیڈ پروڈکشن لائن میں معیاری کنفیگریشنز کی نمائندگی کرتے ہیں۔ اپنی مرضی کے مطابق سکرو ریشوز اور انجیکشن یونٹس مولڈ کیویٹیشن اور رال کے بہاؤ کے رویے کی بنیاد پر دستیاب ہیں۔
|
پیرامیٹر |
یونٹ |
HS-200 |
HS-300 |
HS-450 |
HS-600 |
|
کلیمپنگ فورس |
kN |
2,000 |
3,000 |
4,500 |
6,000 |
|
ٹائی بار کلیئرنس (H x V) |
ملی میٹر |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
پلیٹن کے طول و عرض (H x V) |
ملی میٹر |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
زیادہ سے زیادہ مولڈ اوپننگ اسٹروک |
ملی میٹر |
500 |
600 |
750 |
880 |
|
سکرو قطر |
ملی میٹر |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
انجیکشن پریشر (زیادہ سے زیادہ) |
بار |
2,300 |
2,200 |
2,100 |
2,000 |
|
زیادہ سے زیادہ انجیکشن کی رفتار |
mm/s |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
پلاسٹکائزنگ کی شرح (PS) |
g/s |
45 |
72 |
115 |
180 |
|
ایجیکٹر فورس / اسٹروک |
kN/mm |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
خشک سائیکل کا وقت (یورو میپ) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
سسٹم پریشر |
بار |
175 |
175 |
175 |
175 |
کلیدی خصوصیات
ہائی-ریسپانس سروو انجیکشن سسٹم:25 ملی سیکنڈ سے کم میں انجیکشن کی رفتار کو چوٹی تک پہنچاتے ہوئے، اعلی- بہاؤ کے متناسب دشاتمک والوز کے ساتھ کم-Inertia سرو ڈرائیوز کا استعمال کرتا ہے۔
نائٹروجن جمع کرنے والا اسسٹ:انٹیگریٹڈ ہائیڈرولک جمع کرنے والے فلنگ کے مرحلے کے دوران فوری ہائیڈرولک بہاؤ فراہم کرتے ہیں، انتہائی پتلی دیوار کے حصوں (دیوار کی موٹائی 0.35 ملی میٹر تک) میں پگھلنے سے روکتے ہیں۔
متوازی حرکت (بیک وقت کارروائیاں):آزاد ہائیڈرولک سرکٹس بیک وقت مولڈ کو کھولنے، پلاسٹکائز کرنے اور نکالنے کے قابل بناتے ہیں، جس سے سائیکل کے مجموعی اوقات کو 15% سے 30% تک کم کیا جاتا ہے۔
اعلی-سختی خانہ-پلٹین ڈیزائن:محدود عنصر تجزیہ (FEA) آپٹمائزڈ پلیٹین ڈیزائن مکمل کلیمپنگ فورس کے تحت انحراف کو کم کرتا ہے، یکساں مولڈ تناؤ کی تقسیم کو یقینی بناتا ہے اور مولڈ لائف کو بڑھاتا ہے۔
بند-لوپ پریشر اور رفتار کنٹرول:ڈیجیٹل لکیری آپٹیکل انکوڈرز اور ٹرانسڈیوسر فیڈ بیک لوپس حقیقی-وقت کے دباؤ اور پوزیشن کے ضابطے کو برقرار رکھتے ہیں، فلیش اور شارٹ شاٹس کو دباتے ہیں۔
توانائی-موثر کامن بس سرو پاور:الیکٹرو-ہائیڈرولک سروو ٹیکنالوجی روایتی تغیر پذیر-پمپ سسٹم کے مقابلے میں بجلی کی کھپت کو 30% سے 50% تک کم کرتی ہے۔
کام کرنے کا اصول اور مشین کی ترتیب
ہائی-تیز رفتار پتلی-وال مولڈنگ کے لیے پولیمر پگھلنے سے پہلے پتلی گہاوں کے اندر اپنے شیشے کی منتقلی کے درجہ حرارت تک پہنچنے سے پہلے تیزی سے بھرنے کی ضرورت ہوتی ہے۔
آپریشنل ورک فلو کے مراحل
پلاسٹکائزنگ: پولیمر رال ہاپر اور بیرل کے ذریعے داخل ہوتی ہے، تیز رفتار-کینچی پلاسٹکائزیشن سے گزرتی ہے۔
پریشر بڑھانا: فوری طور پر انجیکشن ایکسلریشن کی فراہمی کے لیے ہائیڈرولک جمع کرنے والے متحرک ہو جاتے ہیں۔
کیوٹی انجیکشن: تیز-اسپیڈ فلنگ بند-لوپ لکیری آپٹیکل انکوڈر مانیٹرنگ کے تحت ہوتی ہے۔
متوازی آپریشنز: پلاسٹکائزنگ اور کولنگ مولڈ کھولنے اور پارٹ ایجیکشن کے ساتھ ساتھ ہوتی ہے۔
کور سسٹم کنفیگریشن
کلیمپنگ یونٹ:
سخت سٹیل کی جھاڑیوں اور خودکار مرکزی چکنائی چکنا کرنے کے ساتھ 5 نکاتی ڈبل ٹوگل میکانزم۔
پلیٹین کے جھکاؤ اور نچلے مولڈ کے لباس کو ختم کرنے کے لیے لکیری گائیڈ ریلوں کے ذریعے سپورٹ کردہ پلیٹین کو منتقل کرنا۔
لاک اپ سے پہلے غیر نکالے گئے حصوں کا پتہ لگانے کے لیے حساس کم-پریشر مولڈ پروٹیکشن سرکٹ۔
انجکشن یونٹ:
سنگل-سلنڈر یا متوازن جڑواں-سلنڈر انجیکشن کا ڈھانچہ جو کہ باہمی ماس کی جڑت کو کم کرتا ہے۔
نائٹریڈ یا بائی میٹالک بیرل اور اسکرو (خاص طور پر 22:1 سے 24:1 L/D کے تناسب سے) ہائی شیئر مکسنگ اور تیزی سے پلاسٹکائزیشن کے لیے ڈیزائن کیا گیا ہے۔
PID ملٹی-زون درجہ حرارت کے ماڈیولز کے ساتھ سیرامک ہیٹر بینڈز +-1 ڈگری سینٹی گریڈ بیرل درستگی کو برقرار رکھتے ہیں۔
ہائیڈرولکس اور کنٹرول:
ٹچ-اسکرین انٹرفیس، حقیقی وقت کے منحنی خطوط، اور انڈسٹری 4.0 (یورو میپ 63/77) ڈیٹا انٹرفیس کے ساتھ سرشار ہائی-اسپیڈ کنٹرولر (KEBA / Techmation)۔
تیل کے درجہ حرارت کے تیل پانی کے ہیٹ ایکسچینجر کے ساتھ ہائی-پریشر آئل فلٹریشن سسٹم (3-مائکرون ریٹنگ)۔
تکنیکی فوائد
شاٹ-وزن میں مطابقت:صحت سے متعلق سرو والوز 1 ms کے اندر اندر انجیکشن سے ہولڈنگ پریشر کی منتقلی کی نگرانی کرتے ہیں، جس میں بڑے پیمانے پر فرق کو +-0.1% سے کم رکھتے ہوئے ملٹی-کیویٹی ٹولنگ میں۔
مولڈ ٹولنگ پر کم تناؤ:پلیٹین کی سختی زیادہ سے زیادہ کلیمپنگ بوجھ کے باوجود 0.05 ملی میٹر کے اندر متوازی سیدھ کو برقرار رکھتے ہوئے، مرکز کے انحراف کو روکتی ہے۔
تیز ہائیڈرولک جواب:ہائی-متحرک ردعمل کے متناسب والوز ہائیڈرولک سگنل کی تاخیر کو کم کرتے ہیں، 0 سے 800 ملی میٹر فی سیکنڈ تک فوری سرعت کو فعال کرتے ہیں۔
توسیعی تیل اور اجزاء کی خدمت زندگی:ہموار سست رفتار الگورتھم ہائیڈرولک شاک لہروں سے بچتے ہیں، تیل کے چوٹی کے درجہ حرارت کو کم کرتے ہیں اور طویل مسلسل رنز پر مہر کی سالمیت کو محفوظ رکھتے ہیں۔
عام ایپلی کیشنز
|
درخواست کا زمرہ |
ہدف کے اجزاء |
عام دیوار کی موٹائی |
نمائندہ سائیکل کا وقت |
|
خوراک اور مشروبات کی پیکیجنگ |
پتلے-وال ڈیری کنٹینرز، IML آئس کریم کے ٹب، ڈرنک کپ، چھیڑ چھاڑ-واضح ٹوپیاں |
0.35 ملی میٹر - 0.80 ملی میٹر |
2.0 s - 4.5 s |
|
طبی استعمال کی اشیاء |
ڈسپوزایبل پائپیٹ ٹپس، پیٹری ڈشز، سینٹری فیوج ٹیوبیں، سرنج بیرل |
0.40 ملی میٹر - 1.00 ملی میٹر |
3.5 s - 6.5 s |
|
الیکٹرانکس اور صحت سے متعلق حصے |
موبائل فون کے اندرونی فریم، مائیکرو-کنیکٹر، کی بورڈ ہاؤسنگ، سم کارڈ ٹرے |
0.50 ملی میٹر - 1.20 ملی میٹر |
4.0 s - 8.0 s |
|
لاجسٹک اور کنزیومر گڈز |
تیز-ٹرنراؤنڈ بندش، پتلی-وال اسٹوریج بکس، ڈسپوزایبل کٹلری |
0.50 ملی میٹر - 1.50 ملی میٹر |
3.0 s - 7.0 s |
مواد کی مطابقت
معیاری اور اختیاری سکرو جیومیٹریز تھرمو پلاسٹک رال کے ایک وسیع اسپیکٹرم کو ایڈجسٹ کرتی ہیں:
پولی پروپیلین (پی پی):پتلی-دیواروں کی پیکیجنگ اور کنٹینرز کے لیے ہائی پگھلنے کی شرح (MFR 30 - 100) رال۔
پولیسٹیرین (GPPS / HIPS):کرسٹل-کلیئر کٹلری، پیٹری ڈشز، اور سخت پیکیجنگ باکس ڈھانچے۔
Polyethylene (HDPE / LLDPE):مشروبات کے ڈھکن، بندش، اور لچکدار پتلی-دیواری ٹب۔
پولی کاربونیٹ (PC) اور ABS:اعلی-پریسیئن الیکٹرانک ہاؤسنگ اور واضح آپٹیکل پرزے
Polyethylene Terephthalate (PET):وقف ہائی-اسپیڈ پریفارم انجیکشن سیٹ اپ (اختیاری ہائی-ٹارک موٹر کنفیگریشن درکار ہے)۔
کیسے منتخب کریں اور کنفیگریشن کے اختیارات
درست مشین کے سائز کا انتخاب کرنے کے لیے مولڈ ڈیزائن کے پیرامیٹرز کے خلاف شاٹ کے وزن، انجیکشن کی شرح، اور کلیمپ فورس کو متوازن کرنے کی ضرورت ہوتی ہے:
سائز سازی کے رہنما خطوط
کلیمپنگ فورس کیلکولیشن: رنر چینلز سمیت حصہ کے متوقع علاقے کا حساب لگائیں۔ مطلوبہ گہا کے دباؤ سے ضرب کریں (عام طور پر پتلی-دیوار PP/PS کے لیے 500 - 800 بار)۔
انجیکشن کی صلاحیت اور بہاؤ کی لمبائی: بہاؤ کی لمبائی سے موٹائی کے تناسب (L/T تناسب) کی تصدیق کریں۔ اگر L/T > 150:1، ایک جمع کرنے والا-اسسٹڈ ہائی-اسپیڈ انجیکشن یونٹ درکار ہے۔
پلاسٹکائزنگ ریٹ: اس بات کو یقینی بنائیں کہ سکرو پگھلنے کو کم کیے بغیر دستیاب کولنگ ٹائم ونڈو کے اندر مطلوبہ شاٹ ماس کو بحال کر سکتا ہے۔
ماڈیولر کنفیگریشن میٹرکس
ہائیڈرولک جمع کرنے والا: انتہائی L/T تناسب کے لیے معیاری یا توسیعی صلاحیت۔
اسکرو کوٹنگز: کروم-پلیٹڈ، دائمی دھاتی مرکب، یا ٹنگسٹن کاربائیڈ سے کھرچنے والے شیشے- بھرے یا سنکنار مواد کے علاج۔
والو گیٹ کنٹرول: انٹیگریٹڈ نیومیٹک یا ہائیڈرولک سیکوینشل والو گیٹ کنٹرولرز (4، 8، یا 16 زونز)۔
آٹومیشن انٹرفیس: سائیڈ-انٹری روبوٹ، ٹاپ-انٹری ٹیک-سسٹم، اور IML آٹومیشن کے لیے یورو میپ 67 / SPI انٹرفیس۔
ایئر بلو یونٹس: تیزی سے حصہ گرنے کے لیے ملٹی-سرکٹ ایئر ایجیکٹر والوز۔
مینوفیکچرنگ اور کوالٹی کنٹرول
فیکٹری کی رہائی سے پہلے ہر مشین معیاری مینوفیکچرنگ اور تصدیقی پروٹوکول سے گزرتی ہے:
ساختی سالمیت اور مشینی:مشین کے فریموں اور پلاٹینوں کو ہائی-ٹینسائل ڈکٹائل آئرن (GGG50/QT500) سے کاسٹ کیا جاتا ہے اور CNC مشینی سے پہلے تھرمل اینیلنگ کے ذریعے تناؤ کو دور کیا جاتا ہے۔
اجزاء کا سراغ لگانا:اہم ہائیڈرولک اور برقی اجزاء (مثال کے طور پر، Yuken/Rexroth والوز، فیز/Novatar سرو موٹرز، شنائیڈر الیکٹریکلز، KEBA کنٹرولرز) مکمل سیریل ٹریس ایبلٹی رکھتے ہیں۔
سیدھ اور متوازی:لیزر انٹرفیرو میٹرز صفر اور زیادہ سے زیادہ بوجھ کے حالات میں پلیٹین کے متوازی اور ٹائی بار کی سیدھ کی تصدیق کرتے ہیں۔
فیکٹری قبولیت ٹیسٹ (FAT):ڈسپیچ سے پہلے، ہر یونٹ مسلسل 48-گھنٹوں کا ڈرائی سائیکل سٹیبلٹی ٹیسٹ چلاتا ہے جس کے بعد ٹارگٹ انجیکشن کی رفتار اور آپریٹنگ پریشر کو نقل کرنے والا لوڈ ٹیسٹ ہوتا ہے۔
حسب ضرورت اور OEM سپورٹ
ہم مشین کے انٹرفیس کو موجودہ فیکٹری آٹومیشن اور ٹولنگ کے ساتھ سیدھ میں لانے کے لیے موزوں انجینئرنگ حل فراہم کرتے ہیں:
اپنی مرضی کے سکرو کنفیگریشنز:مخصوص اختلاط عناصر، رکاوٹ پیچ، اور مخصوص اضافی یا ماسٹر بیچز کے لیے وینٹڈ بیرل۔
پلیٹن پیٹرن ایڈجسٹمنٹ:غیر-معیاری EUROMAP/SPI سوراخ کے نمونے، اپنی مرضی کے مطابق تلاش کرنے والے رنگ کے قطر، اور اسٹیک مولڈز کے لیے دن کی روشنی میں توسیعی فاصلے۔
رنگ ملاپ اور برانڈنگ:اپنی مرضی کے مطابق پینٹ ختم، کلائنٹ لیبلنگ، اور مخصوص حفاظتی محافظ دروازے کی ترتیب۔
ٹرنکی پیکیجنگ سیل:مکمل انضمام بشمول مولڈ ڈیزائن، ہائی-اسپیڈ سائیڈ-انٹری روبوٹ، مولڈ چلر، رال ڈرائر، اور ڈاؤن اسٹریم ویژن انسپیکشن سسٹم۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
تفصیلی تکنیکی تجویز اور تجارتی کوٹیشن حاصل کرنے کے لیے، براہ کرم درج ذیل پروجیکٹ کی تفصیلات فراہم کریں:
حصہ کی وضاحتیں:3D CAD فائلیں (.STEP / .IGES) یا طول و عرض، دیوار کی موٹائی، اور جزوی وزن کے ساتھ جسمانی ڈرائنگ۔
رال کی قسم:مخصوص پولیمر گریڈ، MFR/MFI ڈیٹا شیٹ، اور کوئی بھی فلر فیصد (مثلاً، ٹیلک، گلاس فائبر)۔
مولڈ کی تفصیلات:گہا کی گنتی، مولڈ کے طول و عرض (L x W x H)، کل مولڈ وزن، اور رنر کی قسم (کولڈ رنر یا ہاٹ رنر سسٹم)۔
ٹارگٹ سائیکل کا وقت اور حجم:فی گھنٹہ/دن اور ٹارگٹڈ سائیکل ٹائم مطلوبہ آؤٹ پٹ۔
معاون تقاضے:روبوٹک آٹومیشن، ایئر بلو والوز، کور پلز، یا کلین روم کی تعمیل کی ضرورت ہے۔
اکثر پوچھے گئے سوالات
س: معیاری ہائیڈرولک مشین اور تیز رفتار مشین کے درمیان بنیادی فرق کیا ہے؟
A: تیز-اسپیڈ مشینیں نچلے{-انٹرٹیا انجیکشن موونگ پارٹس، ایکومولیٹر اسسٹنس، بڑے پمپ/سرو صلاحیت، ہائی-ریسپانس پروپوشنل والوز، اور سخت پلیٹین ڈھانچے کا استعمال کرتی ہیں تاکہ مشینوں پر معیاری {{4} کے مقابلے میں 800 ملی میٹر فی سیکنڈ تک انجیکشن کی رفتار حاصل کی جا سکے۔
سوال: مشین فلیش بنائے بغیر دیوار کے پتلے پرزوں کو کیسے ہینڈل کرتی ہے؟
A: فلیش کو ہائی-ریسپانس سرووالوز کے ذریعے کنٹرول کیا جاتا ہے جو 1 ملی سیکنڈ کے اندر رفتار کنٹرول سے پریشر ہولڈ میں تبدیل ہو جاتے ہیں، صفر-فلیکس باکس پلیٹین کے ساتھ مل کر جو مولڈ کے چہروں کو کلیمپنگ پریشر میں متوازی رکھتے ہیں۔
سوال: کیا اس مشین کو ان-مولڈ لیبلنگ (IML) سسٹم کے ساتھ مربوط کیا جا سکتا ہے؟
A: ہاں۔ کنٹرولر معیاری یورو میپ 67 / یورو میپ 73 انٹرفیس اور سگنل I/O میپنگ کو ہائی-اسپیڈ سائیڈ-انٹری IML روبوٹکس کو سائیکل ونڈوز کے اندر 3 سیکنڈ کے اندر ہم آہنگ کرنے کے لیے درکار ہے۔
س: ہائی-اسپیڈ ٹوگل میکانزم کے لیے کیا دیکھ بھال کی ضرورت ہے؟
A: کلیمپنگ یونٹ پریشر مانیٹرنگ سینسر کے ساتھ ایک خودکار مرکزی چکنا کرنے والا نظام استعمال کرتا ہے۔ جب تک تجویز کردہ چکنائی کی سطح کو برقرار رکھا جاتا ہے اور تیل کے فلٹرز کو ہر 4,000 کام کے اوقات میں تبدیل کیا جاتا ہے، سخت سٹیل کے پنوں اور جھاڑیوں پر پہننا کم سے کم ہے۔
سوال: بجلی کی فراہمی کے کون سے پیرامیٹرز کی ضرورت ہے؟
A: معیاری کنفیگریشنز 380V - 415V، 3-فیز، 50Hz/60Hz کو سپورٹ کرتی ہیں۔ 200V، 220V، یا 460V صنعتی گرڈز کے لیے حسب ضرورت ٹرانسفارمر کنفیگریشنز درخواست پر دستیاب ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: ہائی سائیکل پروڈکشن کے لیے ہائی سپیڈ انجکشن مولڈنگ مشین، ہائی سائیکل پروڈکشن مینوفیکچررز، سپلائرز، فیکٹری کے لیے چین ہائی سپیڈ انجکشن مولڈنگ مشین