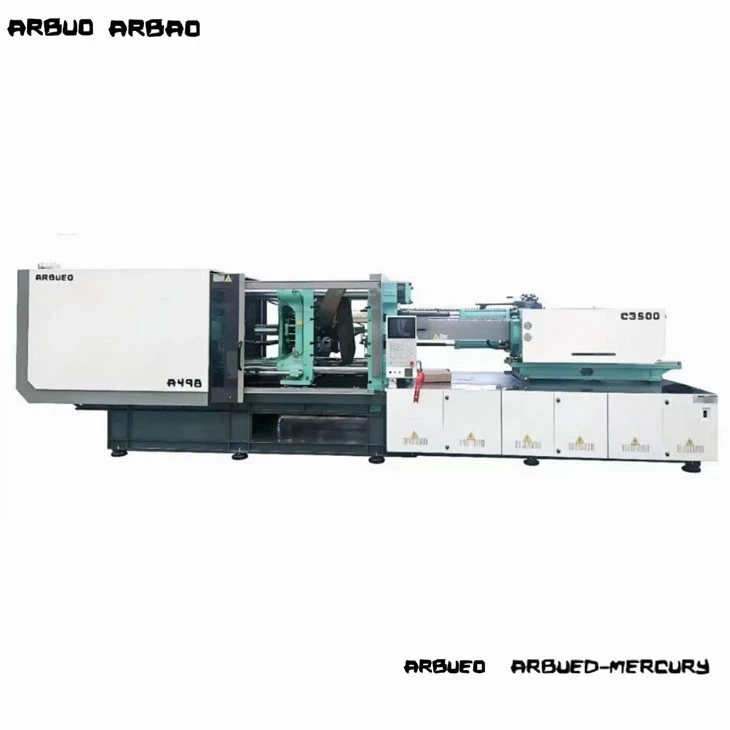
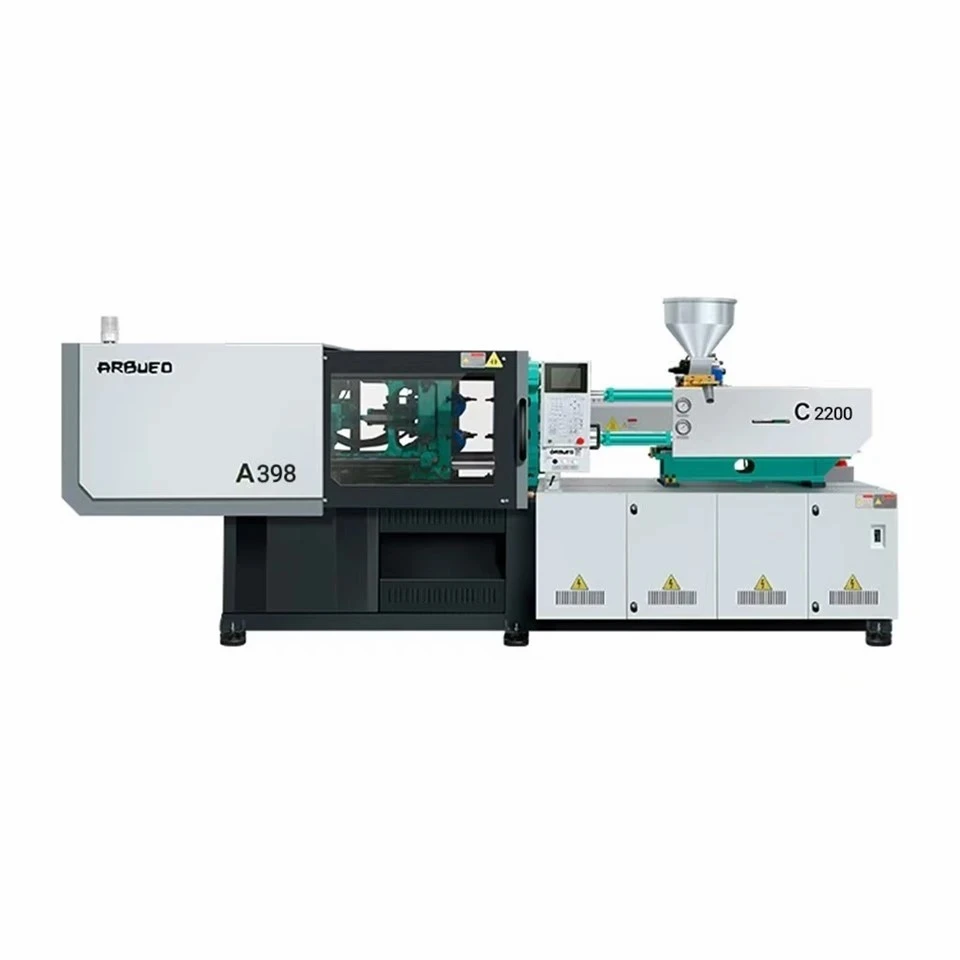

پتلی-دیواری کنٹینرز کے لیے تیز رفتار انجکشن مولڈنگ مشین
پتلی-دیواری پلاسٹک کے کنٹینرز کے لیے بنائے گئے تیز رفتار انجیکشن مولڈنگ سسٹم کے لیے ساختی سختی، اعلیٰ انجیکشن کی شرح، اور تیز خشک-سائیکل پر عمل درآمد کی ضرورت ہوتی ہے۔ معیاری انجیکشن مولڈنگ مشینیں 0.5 ملی میٹر سے کم دیوار کی موٹائی کے لیے ضروری فل سپیڈ حاصل نہیں کر سکتیں بغیر وقت سے پہلے گیٹ منجمد-آف، شارٹ شاٹس، یا ضرورت سے زیادہ مولڈ-تناؤ میں۔
یہ پلیٹ فارم ایک ڈائریکٹ-ڈرائیو سروو-ہائیڈرولک سسٹم کا استعمال کرتا ہے جو 800 ملی میٹر فی سیکنڈ تک انجیکشن کی رفتار فراہم کرنے کے لیے جمع کرنے والے کی مدد کے ساتھ مربوط ہے۔ ہائی-ریگزیڈٹی کلیمپنگ میکانزم ریپڈ فل-ٹنج سائیکلنگ کے تحت عین مطابق پلیٹین کے متوازی کو برقرار رکھتا ہے، جس سے ملٹی-کیوٹی ہاٹ-رنر مولڈز کو قبل از وقت پہننے سے بچاتا ہے۔ خاص طور پر پیکیجنگ ایپلی کیشنز کے لیے بنایا گیا ہے-بشمول پولی پروپیلین (PP) فوڈ ٹب، IML (ان{10}}مولڈ لیبلنگ) کنٹینرز، پیکیجنگ کے ڈھکن، اور پتلی-دیواروں والے طبی ڈسپوز ایبلز-یہ سامان سائیکل کے اوقات پر کام کرتا ہے اور 2.5 سے سیکنڈ کی تعداد میں 2.5 سے 400 میٹر کی رفتار پر منحصر ہوتا ہے۔
کلیدی وضاحتیں
نیچے دی گئی جدول پتلی-دیوار کنٹینر کی تیاری کے لیے تکنیکی پیرامیٹرز کا خاکہ پیش کرتی ہے۔ تمام اقدار معیاری ٹیسٹنگ پروٹوکول کے تحت تصدیق شدہ ہیں۔
|
تکنیکی پیرامیٹر |
یونٹ |
قدر / تفصیلات کی حد |
|
کلیمپنگ فورس |
kN/ٹن |
2,500 – 5,500 / 250 – 550 ٹن |
|
ٹائی-بار کا فاصلہ (H x V) |
ملی میٹر |
580 x 580 سے 880 x 880 |
|
انجیکشن کی رفتار |
mm/s |
350 - 800 (جمع کرنے والا-اسسٹڈ) |
|
انجکشن کی شرح (زیادہ سے زیادہ) |
cm3/s |
800 – 1,500 |
|
سکرو L/D تناسب |
L/D |
22:1 – 25:1 (PP/PS کے لیے موزوں) |
|
سکرو قطر کے اختیارات |
ملی میٹر |
42 / 50 / 55 / 60 / 65 |
|
زیادہ سے زیادہ شاٹ وزن (PP) |
g |
180 – 620 |
|
انجیکشن پریشر |
بار |
2,000 – 2,400 |
|
خشک سائیکل کا وقت (یورو میپ 6) |
سیکنڈ |
1.4 – 2.1 |
|
ایجیکٹر اسٹروک / فورس |
mm/kN |
150 – 220 / 60 – 110 |
|
سسٹم پریشر |
ایم پی اے |
17.5 – 21.0 |
|
ہائیڈرولک پمپ پاور |
کلو واٹ |
45 – 90 (سروس-چلایا گیا) |
کلیدی خصوصیات
ہائیڈرولک اور انجیکشن یونٹ
جمع کرنے والا-اسسٹڈ انجکشن سرکٹ: ہائیڈرولک آئل کو براہ راست انجیکشن سلنڈر میں خارج کرنے کے لیے ہائی پریشر نائٹروجن جمع کرنے والوں کا استعمال کرتا ہے، فوری طور پر سیال کی مزاحمت پر قابو پا کر ملی سیکنڈ کے اندر چوٹی کی رفتار تک پہنچنے کے لیے۔
Opti-میلٹ بیریئر اسکرو پروفائل: اختلاط عناصر کے ساتھ ایک وقف شدہ L/D تناسب کو نمایاں کرتا ہے جو ہائی-MFI پولی اولفنز کو پولیمر تھرمل انحطاط یا viscosity spikes کا سبب بنائے بغیر ہم آہنگ کرنے کے لیے بنائے گئے ہیں۔
دوہری-سلنڈر بیلنسڈ انجکشن: جڑواں انجیکشن سلنڈر سائیڈ-انجیکشن بیرل پر لوڈنگ کو ختم کرنے اور شاٹ-سے-شاٹ کی درستگی کو بہتر بنانے کے لیے سکرو ایکسس کے ساتھ ہم آہنگی سے سیدھ میں لاتے ہیں۔
کلیمپنگ اور مشین کنٹرول
پلیٹین کی سختی اور متوازی کنٹرول: باکس-فائنیٹ ایلیمینٹ اینالیسس (ایف ای اے) کے ذریعے ڈیزائن کیے گئے اسٹرکچر کاسٹ پلاٹینز مولڈ پارٹنگ لائنز کو محفوظ رکھتے ہوئے، لاک کے نیچے پلاٹین کے انحراف کو 0.05 ملی میٹر سے کم کرتے ہیں۔
بند-لوپ سروو کنٹرول: ڈیجیٹل لکیری ٹرانسڈیوسرز 1 کلو ہرٹز رسپانس ریٹ پر پلیٹین کی نقل و حرکت، انجیکشن پوزیشن، اور ایجیکٹر اسٹروک کی نگرانی کرتے ہیں، درست پوزیشن کی تکرار کے لیے متناسب والو لوپس چلاتے ہیں۔
ہائی-اسپیڈ مکینیکل انجیکشن: ہائیڈرولک ایجیکٹر کلیمپ اوپننگ موومنٹ کے ساتھ ہم آہنگی سے مسلسل پارٹ ڈراپ یا ہائی-اسپیڈ روبوٹ ٹیک آف کی اجازت دیتا ہے بغیر پلیٹین موشن کو روکے۔
کام کرنے کا اصول اور مشین کی ترتیب
پتلی-وال مولڈنگ پگھلنے کی حرکیات کی وجہ سے معیاری پیکیجنگ مولڈنگ سے بنیادی طور پر مختلف ہے۔ منجمد پرت کے بہاؤ کو بند کرنے سے پہلے بھرنے کے لیے پلاسٹکائزڈ رال انتہائی رفتار سے مولڈ گہا میں داخل ہوتی ہے۔
عمل کے بہاؤ کی خرابی
پلاسٹیکیشن مرحلہ: ہائی-پگھلنے والے بہاؤ انڈیکس (MFI) رال (عام طور پر MFI 30–100) 22:1 یا 25:1 L/D بیرل کے اندر پگھل جاتے ہیں۔ متناسب بیک-پریشر کنٹرول سکرو فلائٹ کے ساتھ ساتھ مستحکم کثافت کو یقینی بناتا ہے۔
ایکسلریشن اور انجیکشن کا مرحلہ: کلیمپ لاک پر، نائٹروجن جمع کرنے والا والو کھل جاتا ہے۔ ہائیڈرولک سیال انجیکشن پسٹن کو 20 ملی سیکنڈ سے کم میں 600–800 ملی میٹر فی سیکنڈ تک تیز کرتا ہے، 0.35 ملی میٹر تک پتلی مولڈ چینلز میں پگھلتا ہے۔
V/P سوئچ اوور اور پیکنگ: لکیری پوزیشن کے سینسر مولڈ کو چمکنے سے روکنے کے لیے اسکرو پوزیشن (±0.1 ملی میٹر کے اندر درست) کی بنیاد پر رفتار سے-کنٹرولڈ فلنگ ٹو پریشر-کنٹرولڈ پیکنگ کو متحرک کرتے ہیں۔
سنکرونائزڈ موشن ریکوری: جیسے ہی کولنگ سائیکل مکمل ہوتا ہے، حرکت پذیر پلیٹ واپس تیز ہو جاتی ہے جب کہ ایجیکٹر پن ہم آہنگی سے فائر کرتا ہے، جس سے پرزے بغیر کسی وقفے کے IML آٹومیشن بازو کو گرنے یا داخل ہونے دیتے ہیں۔
تکنیکی فوائد
Clamping یونٹ انحراف تخفیف
معیاری پلاٹین زیادہ دباؤ میں اندر کی طرف جھکتے ہیں، جس کی وجہ سے ملٹی-گہا کے سانچوں میں ناہموار کلیمپنگ تقسیم ہوتی ہے۔ یہ پلیٹ فارم مرکزی-تھروسٹ باکس پلیٹنز کا استعمال کرتا ہے جو مولڈ سینٹر کی طرف کلیمپنگ فورس کو سیدھا کرتا ہے، پلیٹین کی خرابی کو کم کرتا ہے اور دیوار کی موٹائی کو تمام گہاوں میں ±0.02 ملی میٹر رواداری کے اندر یکساں رکھتا ہے۔
ہائیڈرولک رسپانس سپیڈ
اعلی-جوابی متناسب سمتاتی والوز کو براہ راست انجیکشن بلاک پر ضم کرنے سے، ہائیڈرولک بہاؤ میں تاخیر عملی طور پر ختم ہو جاتی ہے۔ مشین 16 ملی سیکنڈ میں صفر سے زیادہ سے زیادہ انجیکشن کی رفتار پر منتقل ہوتی ہے، پتلی سیکشن بھرنے کے دوران پگھلنے والے سامنے کے جمود کو روکتی ہے۔
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->فلو مارکس / شارٹ شاٹس
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->یکساں 0.4 ملی میٹر دیوار
تھرمل مینجمنٹ اور توانائی کا تحفظ
روایتی فکسڈ-ڈسپلیسمنٹ ہائیڈرولک پلانٹس کے برعکس جو غیر استعمال شدہ توانائی کو حرارت کے طور پر چھوڑتے ہیں، اندرونی مستقل-مقناطیس سروو ڈرائیو پمپ RPM کو فوری طلب کے مطابق ایڈجسٹ کرتی ہے۔ کولنگ اور ہولڈ سائیکلوں کے دوران بجلی کی کھپت غیر-سرو سسٹم کے مقابلے میں 30% سے 55% تک گر جاتی ہے، تیل کا درجہ حرارت 45 ڈگری کے نیچے مستقل بیرونی چلر اوور لوڈ کے بغیر مستحکم رکھتا ہے۔
عام ایپلی کیشنز
یہ مشین کنفیگریشن اعلی-حجم، پتلی-وال فوڈ پیکیجنگ، طبی استعمال کی اشیاء، اور روزمرہ کے استعمال کی اشیا کے لیے موزوں ہے جن کو دیوار کے پتلے حصوں کی ضرورت ہوتی ہے۔
|
صنعتی شعبہ |
اختتام-مصنوعات کی مثالیں۔ |
عام دیوار کی موٹائی |
گہا شمار |
ٹارگٹ سائیکل ٹائم |
|
فوڈ پیکجنگ |
مارجرین ٹب، آئس کریم کنٹینرز |
0.38 - 0.50 ملی میٹر |
4 سے 8 گہا |
2.8 - 3.8 سیکنڈ |
|
مشروبات اور ڈیری |
کافی کپ، دہی کے برتن (آئی ایم ایل ہم آہنگ) |
0.40 - 0.55 ملی میٹر |
8 سے 16 گہا |
3.2 - 4.2 سیکنڈ |
|
لاجسٹک اور اسٹوریج |
ہینگڈ ٹیمپر- واضح ڈھکن |
0.45 - 0.60 ملی میٹر |
8 سے 16 گہا |
3.0 - 4.0 سیکنڈ |
|
طبی ڈسپوزایبل |
پپیٹ ٹپس، نمونہ شیشی |
0.50 - 0.70 ملی میٹر |
16 سے 32 گہا |
4.5 - 6.0 سیکنڈ |
|
صنعتی پیکیجنگ |
پتلی-دیواری پٹی / تیز-کھانے کے ڈبے |
0.65 - 0.85 ملی میٹر |
2 سے 4 گہا |
5.0 - 7.5 سیکنڈ |
مواد کی مطابقت
پتلی-دیواری کنٹینر مینوفیکچرنگ کے لیے اعلی بہاؤ کی شرح والے تھرموپلاسٹک کی ضرورت ہوتی ہے جس میں پیش گوئی کی جا سکتی ہے مشین کی بیرل اسمبلی، درجہ حرارت کے زون، اور سکرو پروفائلز کو خاص طور پر ان مواد کے لیے بہتر بنایا گیا ہے:
پولی پروپیلین (پی پی):کھانے کے کنٹینرز کے لیے بنیادی رال۔ 30 سے 120 گرام/10 منٹ تک پگھلنے کے بہاؤ کی شرح (MFI) کی خاصیت والے بے ترتیب کوپولیمر اور ہوموپولیمر گریڈز کے ساتھ ہم آہنگ۔
پولیسٹیرین (GPPS / HIPS):سخت صاف کپ اور کٹلری کے لیے استعمال کیا جاتا ہے۔ سخت فلیکس سے کھرچنے کو روکنے کے لیے اینٹی وئیر بائی میٹالک بیرل کا استعمال کرتے ہوئے ہینڈل کیا جاتا ہے۔
ہائی-کثافت پولی تھیلین (HDPE):بندشوں، ڈھکنوں اور ساختی کنٹینرز کے لیے استعمال کیا جاتا ہے۔ بیرل ٹمپریچر زونز پگھلنے والی چپچپا پن کو منظم کرنے کے لیے 4-5 مراحل میں سخت حرارتی کنٹرول کو برقرار رکھتے ہیں۔
بایو-بیسڈ پولیمر (PLA / PBAT مرکبات):پلاسٹکیشن کے دوران تھرمل انحطاط کو روکنے کے لیے حسب ضرورت اسکرو جیومیٹری اور کمپریشن ریشوز کے ساتھ دستیاب ہے۔
کس طرح منتخب کریں / ترتیب کے اختیارات
صحیح مشین کی صلاحیت کو منتخب کرنے کے لیے کل متوقع سطح کے رقبہ، مولڈ وزن، اور والیومیٹرک شاٹ سائز کا حساب لگانا ضروری ہے۔
انتخاب کے مراحل
کلیمپنگ فورس کا حساب لگائیں: متوقع رقبہ (cm2) x Cavity Count x Cavity Pressure (600–800 bar)=مطلوبہ ٹنیج۔
شاٹ سائز کی توثیق کریں: شاٹ کا وزن کل مشین بیرل کی صلاحیت کے 30% اور 70% کے درمیان ہونا چاہیے۔
آٹومیشن انٹرفیس منتخب کریں: IML یا ہائی-اسپیڈ ٹیک-آف روبوٹ کے لیے یورو میپ 67 یا یورو میپ 73 کو منتخب کریں۔
اختیاری ماڈیولر اپ گریڈ
بائی میٹالک بیرل اور اسکرو: ری سائیکل شدہ رال (rPP/rPET) یا کھرچنے والی اضافی اشیاء یا روغن پر مشتمل مرکبات کی پروسیسنگ کے لیے ضروری ہے۔
ایئر بلاسٹ والو اسمبلیز: انٹیگریٹڈ ڈوئل-سرکٹ یا کواڈ-سرکٹ نیومیٹک انجیکشن والوز جو کہ ہائی-اسپیڈ پارٹ ڈراپ کے لیے جامد/موونگ پلاٹین پر۔
آٹومیشن پروٹوکول: اسٹینڈرڈ یورو میپ 67 یا یورو میپ 73 روبوٹ انٹرفیس سائیڈ-انٹری IML روبوٹکس اور ڈاؤن اسٹریم اسٹیکنگ سسٹم کے ساتھ ہموار انضمام کے لیے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
مشین کے فریموں کو تناؤ سے نجات دلانے والے ساختی اسٹیل پروفائلز سے بنایا گیا ہے تاکہ ہائی-سائیکلنگ کے سالوں میں جہتی تبدیلی کو روکا جا سکے۔
پروڈکشن ورک فلو
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->فیکٹری گیلے رن
مشینی انٹیگریٹی: بڑی کاسٹنگز (پلیٹین، بیس، ٹوگلز) تھرمل اینیلنگ سے گزرتی ہیں جس کے بعد 0.02 ملی میٹر کے اندر ٹائی بار ہول کے متوازی ہونے کی ضمانت کے لیے 5-محور CNC پورٹل ملنگ سینٹرز پر سنگل-سیٹ اپ مشیننگ ہوتی ہے۔
ہائیڈرولک سرکٹ ٹیسٹنگ: تمام ہائیڈرولک مینی فولڈز کو اسمبلی سے پہلے صفر اندرونی رساو کی تصدیق کے لیے 24 گھنٹے تک 1.5 گنا آپریشنل ریٹنگ پر ٹیسٹ کیا جاتا ہے۔
لیزر الائنمنٹ کی توثیق: فیکٹری سائن-آف سے پہلے لیزر الائنمنٹ آلات کا استعمال کرتے ہوئے 0%، 50%، اور 100% کلیمپنگ لوڈ کے تحت پلیٹین کی ہم آہنگی کی تصدیق کی جاتی ہے۔
پری-شپمنٹ اینڈیورنس ٹیسٹ: ہر مشین دباؤ کے استحکام، سینسر کی درستگی، اور تھرمل کنٹرول توازن کی تصدیق کے لیے 4 گھنٹے کے فل لوڈ مولڈ انجیکشن ٹیسٹ کے ساتھ مسلسل 48-گھنٹہ خشک-چلانے والے ٹیسٹنگ سائیکل سے گزرتی ہے۔
حسب ضرورت اور OEM سپورٹ
ہم مخصوص مولڈ لے آؤٹس، پلانٹ آٹومیشن انفراسٹرکچر، اور علاقائی توانائی کے معیارات سے مماثل مشین کی ترتیب فراہم کرتے ہیں:
توسیعی ٹائی-بار کی جگہ:بڑے ملٹی-کیویٹی ہاٹ-رنر مولڈز یا ان سکرونگ کور پلیٹس کو ایڈجسٹ کرنے کے لیے اپنی مرضی کے مطابق پلیٹن کے طول و عرض۔
خصوصی سکرو پروفائلز:ماسٹر بیچ کے پھیلاؤ کے لیے وقف شدہ مکسنگ پروفائلز، کم-بائیو-رال کے لیے قینچ جیومیٹری، یا کیلشیم-کاربونیٹ سے بھرے مرکبات کے لیے سخت سطح کے علاج۔
پاور اور وولٹیج موافقت:فیکٹری نے 200V، 380V، 415V، یا 480V 3-فیز پاور گرڈز سے مماثل 50Hz یا 60Hz، CE اور UL کے معیارات کے مطابق کنفیگر کردہ الیکٹریکل کیبینٹ۔
انٹیگریٹڈ ہاٹ رنر کنٹرول یونٹس:کیبنٹ-انٹیگریٹڈ ملٹی-زون ہاٹ رنر ٹمپریچر کنٹرول ماڈیولز، اسٹینڈ لون فلور یونٹس کو ختم کرنا اور کیبلنگ لے آؤٹ کو آسان بنانا۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درست مشین کے سائز، سائیکل کے وقت کے تخمینے، اور ROI تخمینوں کے ساتھ ایک درست تجارتی تجویز حاصل کرنے کے لیے، براہ کرم اپنی انکوائری کے ساتھ درج ذیل تکنیکی معلومات شامل کریں:
پارٹ ڈرائنگ / 3D CAD فائل:STEP (.stp) یا Parasolid (.x_t) فائلیں جن میں دیوار کی موٹائی کے پروفائلز، پسلیوں کے ڈھانچے اور گیٹ کے مقامات کی تفصیل ہوتی ہے۔
مواد کا ڈیٹا:پولیمر کی قسم، گریڈ، اور میلٹ فلو انڈیکس (MFI) (جیسے، PP Random Copolymer، MFI 70)۔
پیداواری صلاحیت کا ہدف:فی حصہ فی گھنٹہ آؤٹ پٹ یا ہدف سائیکل وقت کی ضرورت ہے۔
مولڈ کی معلومات:گہاوں کی تعداد، مجموعی طور پر مولڈ کے طول و عرض (چوڑائی x لمبائی x اونچائی)، ہاٹ رنر مینی فولڈ سسٹم کی تفصیلات، اور مولڈ کا کل وزن۔
ڈاؤن اسٹریم آٹومیشن کے تقاضے:اس بارے میں معلومات کہ آیا لائن ٹاپ-انٹری چننے والے، سائیڈ-انٹری IML آٹومیشن، آپٹیکل وژن انسپیکشن، یا خودکار اسٹیکنگ یونٹس کا استعمال کرے گی۔
اکثر پوچھے گئے سوالات
س: جمع کرنے والا-اسسٹڈ انجیکشن معیاری سروو-ہائیڈرولک انجیکشن سے کیسے مختلف ہے؟
A: معیاری سروو-ہائیڈرولک پمپ تیل کے بہاؤ کو پہنچانے کے لیے موٹر ایکسلریشن پر انحصار کرتے ہیں، جو تیز رفتاری تک پہنچنے میں 100–200 ملی سیکنڈ تک کا وقت لیتے ہیں۔ جمع کرنے والے ہائیڈرولک تیل کو وقت سے پہلے ہائی پریشر نائٹروجن گیس کے تحت ذخیرہ کرتے ہیں۔ جب والو کھلتا ہے، تیل فوری طور پر خارج ہوتا ہے، 20 ملی سیکنڈ سے کم میں 800 ملی میٹر فی سیکنڈ تک چوٹی کی رفتار حاصل کر لیتا ہے-جو پلاسٹک کے جمنے سے پہلے دیوار کے پتلے حصوں کو بھرنے کے لیے اہم ہے۔
سوال: میں 0.45 ملی میٹر وال 500 ملی لیٹر کنٹینر کے لیے کس سائیکل کے وقت کی توقع کر سکتا ہوں؟
A: ہائی فلو PP (MFI 60 سے زیادہ یا اس کے برابر) اور مناسب مولڈ کولنگ (8–10 ڈگری پر ٹھنڈا پانی) کا استعمال کرتے ہوئے 4-کیویٹی مولڈ پر، کل سائیکل کا وقت عام طور پر 3.0 اور 3.6 سیکنڈ کے درمیان ہوتا ہے۔ اصل وقت مولڈ کولنگ چینل کے ڈیزائن (جیسے کنفارمل کولنگ انسرٹس) اور آٹومیشن ہٹانے کی رفتار پر منحصر ہے۔
سوال: کیا یہ مشین سائیڈ-انٹری IML (ان-مولڈ لیبلنگ) سسٹمز کے ساتھ مطابقت رکھتی ہے؟
A: ہاں۔ کلیمپ یونٹ میں سائڈ-انٹری روبوٹ فریموں کے لیے اسٹیشنری پلیٹ پر بڑھتے ہوئے پیٹرن شامل ہیں۔ انٹیگریٹڈ یورو میپ 67 اور یورو میپ 73 انٹرفیس پہلے سے-مشین اور IML آٹومیشن سسٹم کے درمیان سیفٹی انٹرلاک، پلیٹن پوزیشن سگنلز، اور کور پل کمانڈز کو مربوط کرنے کے لیے وائرڈ ہوتے ہیں۔
س: مسلسل تیز رفتار آپریشن کے تحت پلیٹین پہننے کا انتظام کیسے کیا جاتا ہے؟
A: حرکت پذیر پلیٹن ٹائی بارز پر براہ راست سوار ہونے کے بجائے بھاری-ڈیوٹی لکیری گائیڈ ریلوں پر گلائیڈ کرتا ہے۔ یہ ڈیزائن ٹائی بارز کو پلیٹین کے وزن کو سہارا دینے سے الگ کرتا ہے، ٹائی-بار بشنگ اسکورنگ کو روکتا ہے، پلیٹین کے ہم آہنگی کو برقرار رکھتا ہے، اور ملٹی-کیویٹی مولڈز کی سروس لائف کو بڑھاتا ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: پتلی دیوار کے کنٹینرز کے لیے تیز رفتار انجکشن مولڈنگ مشین، پتلی دیوار کے کنٹینرز کے لیے چین ہائی اسپیڈ انجیکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری