


ہائبرڈ انجکشن مولڈنگ مشینیں
اعلی-پرفارمنس ہائبرڈ انجکشن مولڈنگ مشینیں: پریزیشن سروو-الیکٹرک اور ہائیڈرولک پاور انٹیگریشن
صنعتی پلاسٹک مولڈنگ متحرک قوت، محور کی مطابقت پذیری، رفتار اور توانائی کے تحفظ کے درمیان سخت توازن کا مطالبہ کرتی ہے۔ معیاری ہائیڈرولک یونٹ اکثر تیز رفتار سائیکلوں کے دوران تھرمل کی حدوں کو مارتے ہیں، جبکہ تمام-الیکٹرک سسٹم میں گہرے-پرزہ جات یا اعلی-وسکوسیٹی رال کے لیے کلیمپنگ ٹننج کی کمی ہو سکتی ہے۔
ہائبرڈ انجیکشن مولڈنگ مشینیں انجیکشن اور کور کھینچنے کے لیے ہائی پریشر ہائیڈرولک جمع کرنے والوں کے ساتھ پلاسٹکائزنگ اور کلیمپنگ موومنٹ کے لیے الیکٹرک سروو ڈرائیوز کو ملا کر اس تجارت کو حل کرتی ہیں۔ یہ فن تعمیر مستحکم خشک سائیکل فراہم کرتا ہے، 800 mm/s تک متحرک انجیکشن کی رفتار، ±0.01 ملی میٹر تک پوزیشن کی تکرار، اور روایتی ہائیڈرولک پریس کے مقابلے میں 40% تک توانائی کی بچت۔


ہائبرڈ انجکشن مولڈنگ مشین کا جائزہ
ہائبرڈ مشینیں ہائی-ڈیوٹی مسلسل افعال کو ہائی-فورس وقفے وقفے سے چلنے والی کارروائیوں سے الگ کرتی ہیں:
سروو-الیکٹرک ڈرائیوز: سکرو کی گردش (پلاسٹکائزنگ)، مولڈ اوپن/کلوز، اور ایجیکٹر ایکسز کو کنٹرول کریں۔ وہ ہائیڈرولک کراس-بات کے بغیر آزاد، سائیکل-اوور لیپنگ حرکتیں (جیسے مولڈ کھولنے کے دوران پلاسٹکائزنگ) کو فعال کرتے ہیں۔
ہائیڈرولک سسٹمز: لوکلائزڈ، ہائی-ٹنج کلیمپنگ لاکنگ، ڈائنامک انجیکشن بوسٹ، اور سائیڈ-کور ایکٹیویشن کے لیے وقف ہیں۔
ہائبرڈ مشین موشن آرکیٹیکچر
سروو-برقی محور
سکرو گردش اور پلاسٹکائزنگ
پلیٹین کی نقل و حرکت (کھلی / بند)
ایجیکٹر اسٹروک کنٹرول
ہائیڈرولک پاور یونٹ
جمع کرنے والا-اسسٹڈ انجکشن
ہائی-پریشر کلیمپنگ لاک
کور پلنگ اور سائیڈ سلائیڈز
مطابقت پذیر CNC کنٹرول
حقیقی-وقت کے محور سے باخبر رہنا
بند-لوپ پریشر اور رفتار کا انضمام
مسلسل حرکت کے دوران ہائیڈرولک تھروٹلنگ کو ہٹانے سے، سیال کی حرارت میں نمایاں کمی آتی ہے۔ یہ چھوٹے تیل کے ذخائر کی اجازت دیتا ہے، ہائیڈرولک مہر کی عمر کو بڑھاتا ہے، اور کثیر-شفٹ پروڈکشن رنز میں اعلی پوزیشنی ریپیٹ ایبلٹی فراہم کرتا ہے۔
مشین کنفیگریشنز
مختلف پیداواری ماحول کے لیے مخصوص پلیٹین لے آؤٹ اور کلیمپنگ آرکیٹیکچرز کی ضرورت ہوتی ہے:
|
کنفیگریشن |
کلیمپنگ ٹنیج |
بنیادی فائدہ |
عام ایپلی کیشنز |
|
افقی ٹوگل-ہائبرڈ |
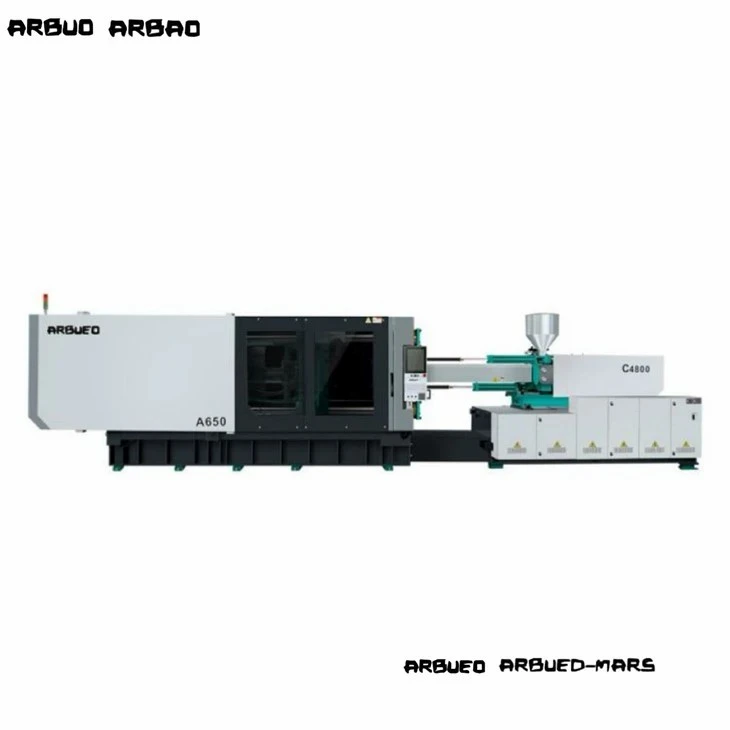
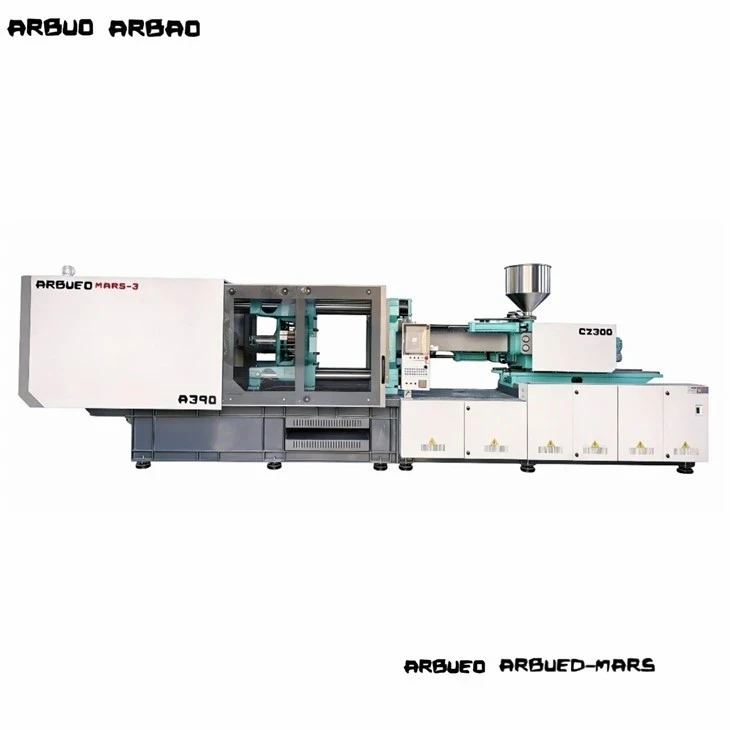
70T – 650T |
الیکٹرک سروو ٹوگل کے ذریعے تیز مولڈ ایکٹیویشن؛ تیز خشک-سائیکل اوقات۔ |
تیز-اسپیڈ پیکیجنگ، پتلی-دیواری کنٹینرز، ٹوپیاں، بجلی کے گھر۔ |
|
دو-پلیٹن ڈائریکٹ-ہائیڈرولک ہائبرڈ |
700T – 2,300T |
کومپیکٹ فٹ پرنٹ، توسیعی ٹائی-بار کلیئرنس، صفر ٹوگل پہننا۔ |
آٹوموٹو بمپر، دروازے کے پینل، بڑے لاجسٹکس کریٹس، ساختی ٹب۔ |
|
ہائی-اسپیڈ پیکیجنگ ہائبرڈ |
180T – 450T |
Hydraulic accumulator injection (>600 mm/s) + مسلسل برقی خوراک۔ |
IML کنٹینرز، پتلی-وال فوڈ پیکیجنگ، میڈیکل سرنج کے بیرل۔ |
مصنوعات کی فہرست
ہائی-اسپیڈ پتلی-وال ہائبرڈ مشین (230-ٹن)
کلیمپنگ فورس: 2,300 kN
ٹائی-بار کلیئرنس: 560 × 560 ملی میٹر
انجیکشن کی رفتار: 600 ملی میٹر فی سیکنڈ تک (ایکومولیٹر-چلایا گیا)
کلیدی تفصیلات: مولڈ بریک-آؤٹ کے دوران بیک وقت خوراک کے ساتھ الیکٹرک سرو ڈوزنگ موٹر (22 کلو واٹ)۔
ٹارگٹ ایپلیکیشن: ملٹی-کیویٹی فوڈ کنٹینرز، ڈسپوزایبل کٹلری، پتلی-دیوار بندیاں۔
پریسجن الیکٹرانکس اور کنیکٹر ہائبرڈ مشین (140-ٹن)
کلیمپنگ فورس: 1,400 kN
ٹائی-بار کلیئرنس: 460 × 460 ملی میٹر
شاٹ وزن (PS): 180 گرام
کلیدی تفصیلات: ±0.01 ملی میٹر پوزیشننگ کی درستگی کے ساتھ بند-لوپ الیکٹرک ایجیکٹر اور مولڈ موومنٹ۔
ٹارگٹ ایپلیکیشن: مائیکرو-کنیکٹر، 3C الیکٹرانک ہاؤسنگ، آپٹیکل لینس فریم۔
آٹوموٹو اجزاء ہائبرڈ مشین (450-ٹن)
کلیمپنگ فورس: 4,500 kN
ٹائی-بار کلیئرنس: 780 × 750 ملی میٹر
شاٹ وزن (PS): 1,250 گرام
کلیدی اسپیک: سائیکل میں کم تاخیر کے لیے مسلسل الیکٹرک پلاسٹکائزنگ کے ساتھ مل کر ڈوئل ہائیڈرولک کور پلز۔
ٹارگٹ ایپلیکیشن: آٹو موٹیو لائٹنگ ہاؤسنگ، اندرونی تراشنے والے پینل، انڈر-ہڈ ڈکٹنگ۔
گہرا-ڈراؤ انڈسٹریل کنٹینر ہائبرڈ مشین (800-ٹن)
کلیمپنگ فورس: 8,000 kN
پلیٹن کے طول و عرض: 1,500 × 1,420 ملی میٹر
زیادہ سے زیادہ مولڈ ڈے لائٹ: 1,850 ملی میٹر
کلیدی تفصیلات: دو-پلیٹن لاکنگ ڈیزائن جو سروو-ہائیڈرولک پریشر ریگولیشن کے ساتھ مربوط ہیں۔
ٹارگٹ ایپلی کیشن: لاجسٹکس کریٹس، سٹوریج کے ڈبے، ساختی آلات کے پینل۔
ملٹی-کمپوننٹ کو-انجیکشن ہائبرڈ مشین (320-ٹن)
کلیمپنگ فورس: 3,200 kN
انجیکشن یونٹس: L-پوزیشن (ہائیڈرولک) + مین ایکسس (سروو-الیکٹرک)
کلیدی تفصیلات: دوہری-محور بند-لوپ پریشر فیڈ بیک کے ساتھ سروو-روٹری ٹیبل کا انضمام۔
ٹارگٹ ایپلیکیشن: دو-شاٹ (2K) سیل، آٹوموٹیو HVAC کنٹرولز، نرم-ٹچ پاور ٹول گرفت۔
میڈیکل پریسجن ہائبرڈ مشین (180-ٹن کلین روم تیار)
کلیمپنگ فورس: 1,800 kN
ٹائی-بار کلیئرنس: 510 × 510 ملی میٹر
چکنا: پلیٹین ٹوگلز پر انکیپسولیٹڈ چکنائی چکنا؛ صفر تیل کی دھند آلودگی.
کلیدی تفصیلات: نکل-پلیٹینز، سٹینلیس سٹیل کور، HEPA ایئر فلو انٹیگریشن تیار ہے۔
ٹارگٹ ایپلی کیشن: پائپ ٹپس، خون جمع کرنے والی ٹیوبیں، IV کیتھیٹر کے اجزاء۔
کلیدی تکنیکی خصوصیات
سائیکل-اوور لیپنگ آپریشنز:
الیکٹرک ڈوزنگ محور مولڈ کھولنے اور اخراج کے دوران پلاسٹکائزنگ کو بیک وقت چلنے دیتے ہیں۔ یہ سنگل-پمپ ہائیڈرولکس کے مقابلے میں کل سائیکل کے اوقات کو 1.5 سے 4.0 سیکنڈ فی شاٹ کم کرتا ہے۔
کامن بس سروو ڈرائیوز:
دوبارہ پیدا کرنے والے بریک یونٹ پلیٹین کی کمی سے حرکی توانائی حاصل کرتے ہیں اور اسے واپس بس میں ڈالتے ہیں، خالص kWh کی کھپت کو کم کرتے ہیں۔
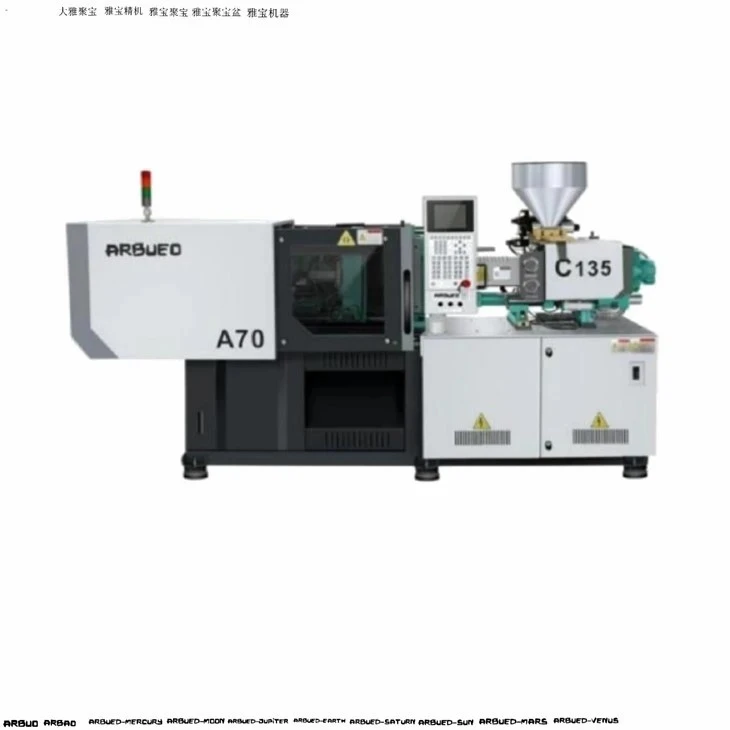
انٹیگریٹڈ ہائیڈرولک ایکومولیٹر اسسٹ:
نائٹروجن-چارج شدہ جمع کرنے والے انجیکشن کے دوران تیز رفتار ہائیڈرولک سیال پھٹتے ہیں۔ یہ بڑے پیمانے پر مین پمپ موٹرز کی ضرورت کے بغیر 800 ملی میٹر فی سیکنڈ تک چوٹی کے انجیکشن کی رفتار پیدا کرتا ہے۔
مطابقت پذیر CNC کنٹرول سسٹم:
بس-بیسڈ کنٹرولر (0.5 ایم ایس ریسپانس ٹائم) بند-ویلوسٹی پر لوپ کنٹرول-سے-پریشر (V/P) سوئچ اوور پوائنٹس کو برقرار رکھتا ہے۔
ہائیڈرولک + سروو آرکیٹیکچر
پاور ڈسٹری بیوشن اور انرجی فلو سروو ڈرائیو اور کامن ڈی سی بس میٹرکس
سروو-الیکٹرک ڈرائیو:پاورز سکرو ڈوزنگ (مسلسل لوڈ) اور پلیٹین موشن (کائنیٹک انرجی ریکوری)۔ بریک لگانے والی توانائی کو دوبارہ ڈی سی بس میں ری سائیکل کیا جاتا ہے۔
سروو-پمپ اور جمع کرنے والا نظام:پاور ہائی-پریشر کلیمپنگ (سٹیٹک ٹنیج ہولڈ) اور انجیکشن بوسٹ (ہائی فلو سرج)۔ کم تھرمل بوجھ تیل اور کولر کی سروس کی زندگی کو بڑھاتا ہے۔
پلیٹن موومنٹ ایکسس (الیکٹرک):بھاری-ڈیوٹی بال سکرو یا سروو ریک-اور-پینین سے چلایا جاتا ہے۔ سرعت کے منحنی خطوط ایک سائنوسائیڈل پروفائل کی پیروی کرتے ہیں، نازک مولڈ الائنمنٹ پنوں کی حفاظت کرتے ہیں۔
خوراک کا محور (الیکٹرک):اسکرو شافٹ سے منسلک واٹر-کولڈ ڈائریکٹ-ڈرائیو سروو موٹر استعمال کرتا ہے۔ PEEK، PA66+50%GF، یا PC جیسے سخت انجینئرنگ ریزن پر کارروائی کرتے وقت بھی ٹارک مستقل رہتا ہے۔
کلیمپنگ اور انجیکشن سسٹم (ہائیڈرولک):کمپیکٹ سروو-سے چلنے والے پمپ صرف مانگ کے مطابق پریشر فراہم کرتے ہیں۔ ٹننج ہولڈ کے دوران، پمپ صفر RPM کے قریب گھٹ جاتا ہے، غیر ضروری توانائی کے استعمال کو ختم کرتا ہے اور تیل کی حرارت کو کم کرتا ہے۔
ہائبرڈ بمقابلہ ہائیڈرولک بمقابلہ تمام-الیکٹرک
|
آپریٹنگ پیرامیٹر |
معیاری سروو-ہائیڈرولک |
ہائبرڈ مشین |
تمام-الیکٹرک |
|
چوٹی انجکشن کی رفتار |
100 - 250 ملی میٹر فی سیکنڈ |
300 - 800 ملی میٹر فی سیکنڈ |
200 - 500 ملی میٹر فی سیکنڈ |
|
کلیمپنگ ٹنیج رینج |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
توانائی کی کھپت |
بیس لائن |
-30% سے -45% |
-50% سے -60% |
|
بیک وقت حرکتیں |
پمپ بہاؤ کی طرف سے محدود |
مکمل اوورلیپ (ڈوزنگ/اوپننگ/ایجیکٹ) |
مکمل اوورلیپ |
|
موٹی-وال پارٹ ہولڈ ٹائم |
بہترین (کوئی تھرمل حد نہیں) |
بہترین (ہائیڈرولک ہولڈنگ) |
اعتدال پسند (سرو موٹر ہیٹنگ) |
|
بنیادی-کھینچنے کی صلاحیت |
آبائی ہائیڈرولک انٹیگریٹڈ |
آبائی ہائیڈرولک انٹیگریٹڈ |
بیرونی ہائیڈرولک یونٹ کی ضرورت ہے۔ |
|
مینٹیننس پروفائل |
تیل کی تبدیلی، مہر کی تبدیلی |
کم تھرمل لباس، کم تیل کا حجم |
بیلٹ کی جانچ پڑتال، گیند سکرو ریگریزنگ |
تکنیکی وضاحتیں
|
مشین ماڈل |
یونٹ |
140-ٹن |
230-ٹن |
450-ٹن |
800-ٹن |
|
کلیمپنگ یونٹ |
|||||
|
کلیمپنگ فورس |
kN |
1,400 |
2,300 |
4,500 |
8,000 |
|
پلیٹین کلیئرنس (H × V) |
ملی میٹر |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
زیادہ سے زیادہ دن کی روشنی |
ملی میٹر |
820 |
1,020 |
1,450 |
1,850 |
|
ایجیکٹر اسٹروک |
ملی میٹر |
130 |
160 |
200 |
260 |
|
انجیکشن یونٹ |
|||||
|
سکرو قطر |
ملی میٹر |
35 |
45 |
65 |
90 |
|
انجیکشن پریشر |
بار |
2,150 |
2,020 |
1,950 |
1,800 |
|
زیادہ سے زیادہ انجیکشن کی رفتار |
mm/s |
350 |
500 |
600 |
450 |
|
پلاسٹکائزنگ کی شرح |
g/s |
22 |
48 |
92 |
185 |
|
عمومی ڈیٹا |
|||||
|
سسٹم پریشر |
بار |
160 |
160 |
175 |
175 |
|
آئل ٹینک کی گنجائش |
L |
180 |
260 |
450 |
750 |
|
مشین کا وزن |
کلو |
4,800 |
8,200 |
18,500 |
38,000 |
منتخب کرنے کا طریقہ
ایک ہائبرڈ انجیکشن مولڈنگ مشین کو اپنی پیداواری ضروریات سے مماثل کرتے وقت، ان چار اہم تکنیکی پیرامیٹرز کا جائزہ لیں:
کم از کم کلیمپنگ ٹنیج کا حساب لگائیں۔
فارمولا: مطلوبہ ٹنیج=متوقع رقبہ (cm²) × میٹریل کیوٹی فیکٹر (0.3 سے 0.8 kN/cm²)
ہائی-واسکوسیٹی پلاسٹک (PC، PMMA): 0.6 – 0.8 kN/cm² استعمال کریں
معیاری پولی اولفنز (PP, PE): 0.3 – 0.5 kN/cm² استعمال کریں۔
انجکشن کی شرح اور متحرک بہاؤ کی لمبائی کی تصدیق کریں۔
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 ملی میٹر فی سیکنڈ)۔
شاٹ کا سائز چیک کریں: شاٹ کے زیادہ سے زیادہ وزن کو زیادہ سے زیادہ بیرل کی گنجائش کا 35% سے 70% استعمال کرنا چاہیے۔
Axis Simultaneity کا اندازہ لگائیں۔
اگر خوراک کا وقت ٹھنڈک کے وقت سے زیادہ ہو تو، مولڈ کھلے/بند ہونے کے دوران پلاسٹائزنگ چلانے کے لیے الیکٹرک ڈوزنگ محور کا انتخاب کریں۔
ٹولنگ مطابقت کی جانچ کریں۔
موجودہ مولڈ ڈرائنگ کے خلاف بنیادی-ہائیڈرولک فلو ریٹ، ایجیکٹر پن پیٹرن، اور ٹائی-بار کلیئرنس کی تصدیق کریں۔
ایپلی کیشنز
اجزاء: دروازے کے ماڈیولز، بمپر بریکٹ، ایئر انٹیک کئی گنا، آلے کے پینل کے فریم۔
رال: PA66 + 30% GF، PP-TD20، ABS/PC مرکب۔
ہائبرڈ کیوں: ہائیڈرولک آئل کو زیادہ گرم کیے بغیر موٹی ساختی حصوں کے لیے ہائی ہولڈنگ پریشر فراہم کرتا ہے، جبکہ الیکٹرک ڈوزنگ سائیکل کے مجموعی اوقات کو کم کرتی ہے۔
اجزاء: مارجرین ٹب، مشروبات کی ٹوپیاں، چھیڑ چھاڑ-واضح کنٹینرز، پتلی-دیواری کھانے کی پیکیجنگ۔
رال: ہائی-بہاؤ پی پی، ایچ ڈی پی ای۔
ہائبرڈ کیوں: ایکومولیٹر-بوسٹڈ انجکشن دیوار کے پتلے حصوں کو بھرتا ہے (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
اجزاء: مائیکرو-کنیکٹر، ٹرمینل بلاکس، کیمرہ ماڈیول فریم، لیپ ٹاپ ہاؤسنگ۔
رال: LCP، PBT + 30% GF، PC۔
ہائبرڈ کیوں: بند-لوپ الیکٹرک ایکسس پوزیشننگ مولڈ فلیش کو روکتی ہے اور حصے کے وزن کو یقینی بناتی ہے۔
اجزاء: سرنج بیرل، لوئر لاک کنیکٹر، خون کی تشخیصی کیسٹس، سینٹری فیوج ٹیوب۔
رال: میڈیکل-گریڈ پی پی، سی او پی، پولی کاربونیٹ۔
ہائبرڈ کیوں: الیکٹرک ڈرائیو کے محور مولڈ پلیٹین ایریا کے قریب ہائیڈرولک آئل دھند کو ختم کرتے ہیں، ISO کلاس 7 اور کلاس 8 کلین روم کے معیارات پر پورا اترتے ہیں۔
مینوفیکچرنگ اور کوالٹی کنٹرول
مشین کی درستگی کو برقرار رکھنے کے لیے، بڑی ساختی اور مکینیکل اسمبلیاں ٹریس ایبل، معیاری عمل کا استعمال کرتے ہوئے تیار کی جاتی ہیں:
خام معدنیات سے متعلق معائنہ
→ 3D تناؤ سے نجات انیلنگ
→ CNC 5-ایکسس ملنگ
→ پریسجن اسمبلی
→ لیزر انٹرفیرومیٹر الائنمنٹ
→ CMM اجزاء کا آڈٹ
→ 48-گھنٹہ فل لوڈ ڈرائی رن
→ CE اور ISO تعمیل سائن آف
پلیٹین مشینی:
کاسٹ آئرن پلیٹین 5-axis CNC مشینی سے پہلے الٹراسونک فلو ٹیسٹنگ اور تھرمل تناؤ-ریلیف اینیلنگ سے گزرتے ہیں۔ سطح کی ہم آہنگی پورے پلیٹین کے چہرے پر 0.02 ملی میٹر کے اندر رکھی جاتی ہے۔
ہائیڈرولک اسمبلی:
ہموار کولڈ-لائن ویلڈ کی خرابیوں کو ختم کرنے کے لیے بائٹ-ٹائپ فلانگڈ فٹنگز کا استعمال کرتے ہوئے کھینچی گئی سٹیل ہائیڈرولک لائنیں جوڑ دی جاتی ہیں۔ مین کئی گنا ڈبل فلٹریشن سے گزرتے ہیں (سکشن + واپسی، 10-مائکرون ریٹیڈ)۔
کوالٹی آڈٹ:
پلیٹین پوزیشننگ کی درستگی کی توثیق کرنے کے لیے جمع کردہ فریم لیزر انٹرفیرومیٹر کیلیبریشن سے گزرتے ہیں۔ ہر مشین شپمنٹ سے پہلے 48-گھنٹے مسلسل مکمل-لوڈ ڈرائی سائیکل اسٹریس ٹیسٹ سے گزرتی ہے۔
حسب ضرورت اور OEM
مخصوص ٹول جیومیٹریز، آٹومیشن سیٹ اپ، اور پلانٹ کے بنیادی ڈھانچے سے ملنے کے لیے مشین کی تعمیر کو تیار کیا جا سکتا ہے:
توسیعی بیرل اور سکرو دھات کاری:
ٹنگسٹن کاربائیڈ لائننگ کے ساتھ بائی میٹالک بیرل کھرچنے والے (50% گلاس-فائبر سے تقویت یافتہ) یا سنکنرن (فلوروپولیمرز، پی وی سی) رال کی کارروائی کے لیے۔
فیکٹری آٹومیشن انٹیگریشن:
یورو میپ 63 اور یورو میپ 73 انٹرفیس چننے کے لیے-اور-روبوٹس، خودکار ہاٹ رنر کنٹرولرز، اور مرکزی میٹریل فیڈ سسٹمز۔
خصوصی پلیٹین پیٹرن:
اپنی مرضی کے مطابق بڑھتے ہوئے سوراخ لے آؤٹ (SPI، EUROMAP)، ہائیڈرولک پیٹرن ناک آؤٹ، اور مقناطیسی پلیٹین پاور انٹرفیس۔
کور-کھنچو توسیع:
متناسب دباؤ اور بہاؤ کنٹرول کے ساتھ ملٹی-سرکٹ ہائیڈرولک کور پل بلاکس کو براہ راست مرکزی CNC یونٹ میں میپ کیا گیا ہے۔
متعلقہ مشینیں
اگر آپ کے پروڈکشن کے عمل کو مختلف مشین کنفیگریشنز کی ضرورت ہے تو ان متبادل آلات کے پلیٹ فارمز کو دریافت کریں:
سروو-ہائیڈرولک انجکشن مولڈنگ مشینیں:
معیاری ہائیڈرولک ٹوگل پریس کم ابتدائی سازوسامان کی قیمتوں کے ساتھ عام-مقصد مولڈنگ ایپلی کیشنز کے لیے موزوں ہیں۔
دو-پلیٹن بڑی ٹنیج مشینیں:
1,000T سے 3,500T تک بڑے آٹوموٹیو اور صنعتی پرزوں کے لیے ڈیزائن کیے گئے ہائیڈرولک کلیمپنگ یونٹس-کی جگہ بچاتے ہیں۔
تیز-تمام رفتار-الیکٹرک مولڈنگ مشینیں:
انتہائی-صاف، زیرو-تیل کے پلیٹ فارم جو اعلی-صاف مائیکرو-مولڈنگ اور سخت طبی ماحول کے لیے بنائے گئے ہیں۔
اکثر پوچھے گئے سوالات
ایک اقتباس کی درخواست کریں۔
اپنی پیداواری سہولت کے مطابق ایک تفصیلی تجویز، مولڈ مطابقت کے تجزیہ، یا سائیکل ٹائم سمولیشن کی درخواست کریں:
تکنیکی مشاورت:اپنی 2D/3D پارٹ ڈرائنگ (.STEP، .IGES)، رال کے چشمی، اور ٹارگٹ سائیکل کے اوقات کا اشتراک کریں۔
ٹرنکی لائن انٹیگریشن:مکمل سیل لے آؤٹ بشمول روبوٹ آٹومیشن، مولڈ ٹمپریچر کنٹرولرز، میٹریل ڈرائر، اور کولنگ چلرز۔
|
رابطہ کیٹیگری |
ٹیکنیکل انجینئرنگ اور سیلز |
|
رسپانس ٹائم |
تکنیکی تفصیلات کی شیٹ اور اقتباس 24 کاروباری گھنٹوں کے اندر فراہم کیا جاتا ہے۔ |
|
مطلوبہ اقتباس کی معلومات |
کلیمپنگ ٹنیج، شاٹ وزن، سڑنا کے طول و عرض، رال کی قسم |
ہم چین میں پیشہ ورانہ ہائبرڈ انجیکشن مولڈنگ مشینوں کے مینوفیکچررز اور سپلائرز ہیں، جو اعلیٰ معیار کی اپنی مرضی کے مطابق سروس فراہم کرنے میں مہارت رکھتے ہیں۔ ہم اپنی فیکٹری سے یہاں فروخت کے لیے تھوک ہائبرڈ انجیکشن مولڈنگ مشینوں میں آپ کا پرتپاک استقبال کرتے ہیں۔ قیمت سے متعلق مشاورت کے لیے، ہم سے رابطہ کریں۔