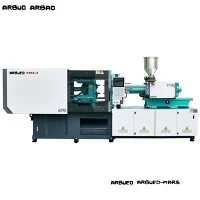
توانائی کی بچت والی ہائبرڈ انجکشن مولڈنگ مشین
انرجی ایفیشینٹ ہائبرڈ انجیکشن مولڈنگ مشین الیکٹرک سروو-سے چلنے والے انجیکشن یونٹوں کو اعلی-سختی والے ہائیڈرولک کلیمپنگ سسٹم کے ساتھ مربوط کرتی ہے۔ پتلی-وال پریزین مولڈنگ، طبی پرزہ جات، اور آٹوموٹیو پرزوں کے لیے تیار کردہ، یہ ہائبرڈ ڈرائیو آرکیٹیکچر الیکٹرک سروو موٹرز کے متحرک ردعمل (250 mm/s تک انجکشن کی رفتار) کو ہائیڈرولک سسٹمز کی مرتکز ہولڈنگ فورس کے ساتھ جوڑتا ہے۔
پلاسٹکائزنگ اور انجیکشن کے لیے روایتی متناسب والو ہائیڈرولکس کو سروو-الیکٹرک اسکرو ڈرائیوز سے بدل کر، یہ نظام معیاری ہائیڈرولک مشینوں کے مقابلے میں توانائی کی مجموعی کھپت کو 40% سے 70% تک کم کرتا ہے۔ درمیانے-ٹنج فریموں پر خشک سائیکل کے اوقات کو کم کر کے 1.2 سیکنڈ تک کر دیا جاتا ہے، تیز رفتار-کو قابل بناتا ہے، شاٹ وزن کی درستگی کے ساتھ +/-0.1% کے اندر دوبارہ قابل پیداوار۔
ہائبرڈ ڈرائیو آرکیٹیکچر کا جائزہ
الیکٹرک سروو سسٹم (پریسیزن اینڈ ریپڈ رسپانس): پلاسٹکائزنگ اسکرو ڈرائیو، انجیکشن ایکسس موشن، اور متوازی موشن کنٹرول کو کنٹرول کرتا ہے۔
ہائیڈرولک سسٹم (ہائی ٹنیج فورس): مولڈ کلیمپنگ فورس جنریشن، کور پلرز، ناک آؤٹ پن، اور مولڈ کی اونچائی ایڈجسٹمنٹ میکانزم کا انتظام کرتا ہے۔
کلیدی وضاحتیں
ذیل کے پیرامیٹرز ہماری ہائبرڈ مشین سیریز میں معیاری کنفیگریشنز کی نمائندگی کرتے ہیں۔ حسب ضرورت کلیمپنگ ٹننج اور انجیکشن یونٹ کے امتزاج درخواست پر دستیاب ہیں۔
|
پیرامیٹر |
یونٹ |
ہائبرڈ ماڈل 160T |
ہائبرڈ ماڈل 260T |
ہائبرڈ ماڈل 380T |
ہائبرڈ ماڈل 500T |
|
کلیمپنگ فورس |
kN/ٹن |
1,600 / 160 |
2,600 / 260 |
3,800 / 380 |
5,000 / 500 |
|
ٹائی بار کلیئرنس (H x V) |
ملی میٹر |
470 x 470 |
580 x 580 |
720 x 720 |
830 x 830 |
|
زیادہ سے زیادہ افتتاحی اسٹروک |
ملی میٹر |
430 |
530 |
670 |
780 |
|
پلیٹن کے طول و عرض (H x V) |
ملی میٹر |
700 x 700 |
850 x 850 |
1,060 x 1,060 |
1,220 x 1,220 |
|
سکرو قطر (A/B/C) |
ملی میٹر |
40 / 45 / 50 |
50 / 55 / 60 |
60 / 65 / 70 |
75 / 80 / 85 |
|
زیادہ سے زیادہ شاٹ وزن (PS) |
g |
230 / 291 / 360 |
412 / 498 / 593 |
750 / 880 / 1020 |
1380 / 1570 / 1770 |
|
نظریاتی انجکشن والیوم۔ |
cm3 |
251 / 318 / 392 |
451 / 546 / 650 |
820 / 962 / 1116 |
1510 / 1718 / 1940 |
|
زیادہ سے زیادہ انجیکشن پریشر |
بار |
2,200 / 1,740 / 1,410 |
2,150 / 1,770 / 1,490 |
2,050 / 1,740 / 1,500 |
1,950 / 1,710 / 1,510 |
|
انجکشن کی شرح (فاسٹ ڈرائیو) |
cm3/s |
310 |
450 |
620 |
850 |
|
ایجیکٹر اسٹروک / فورس |
mm/kN |
130 / 42 |
160 / 65 |
180 / 98 |
220 / 120 |
|
خشک سائیکل کا وقت (یورو میپ) |
s |
1.2 |
1.5 |
2.1 |
2.6 |
کلیدی خصوصیات
الیکٹرک پلاسٹکائزنگ محور:AC مستقل-مقناطیس سروو موٹر سکرو کو براہ راست کم-بیکلاش پلینٹری گیئر باکس کے ذریعے چلاتی ہے۔ پلاسٹکائزنگ مولڈ کی نقل و حرکت کے ساتھ بیک وقت ہوتی ہے، کل سائیکل کے اوقات کو 15٪ سے 30٪ تک کم کرتی ہے۔
ہائی-ریسپانس ہائیڈرولک کلیمپنگ:بند-لوپ سروو-پمپ ہائیڈرولکس پانچ-پوائنٹ ڈبل ٹوگل کلیمپنگ میکانزم کو چلاتے ہیں۔ دباؤ کی تعمیر 0.08 سیکنڈ سے کم میں زیادہ سے زیادہ ٹنیج تک پہنچ جاتی ہے۔
مطابقت پذیر متوازی حرکت:کنٹرولر فرم ویئر ہائیڈرولک فلو ڈویژن نقصانات کے بغیر بیک وقت مولڈ اوپننگ، ایجیکٹر فارورڈ موشن، اور سکرو ریکوری کا انتظام کرتا ہے۔
کم تیل والیوم ہائیڈرولک ریزروائر:سروو-پمپ آرکیٹیکچر روایتی متغیر-ڈسپلیسمنٹ پمپ مشینوں کے مقابلے میں تیل ذخیرہ کرنے کی ضروریات کو 55% کم کرتا ہے۔ کم سیال کی رگڑ معیاری کمرے کے حالات میں معاون چلر کی مدد کے بغیر تیل کا درجہ حرارت 45 ڈگری سینٹی گریڈ سے کم رکھتی ہے۔
پلیٹین کو منتقل کرنے کے لئے لکیری گائیڈ سپورٹ:دوبارہ گردش کرنے والی رولر لکیری گائیڈز حرکت پذیر پلیٹین کے وزن کو سپورٹ کرتی ہیں، ٹائی-بار کے لباس کو ختم کرتی ہیں اور مولڈ کیویٹی ایریا میں چکنا کرنے والے مواد کی آلودگی کو روکتی ہیں۔
مشین کی ترتیب
سسٹم لے آؤٹ کی خرابی۔
ایجیکٹر سسٹم: ہائیڈرولک ایکچیوٹرز کے ذریعے چلایا جاتا ہے اور ایک سرشار کور پل مینی فولڈ کے ذریعے منظم کیا جاتا ہے۔
کلیمپنگ پلیٹن: درست لکیری گائیڈز کے ذریعے تعاون یافتہ اور پانچ-پوائنٹ ٹوگل میکانزم کے ذریعے چلایا جاتا ہے۔
انجکشن یونٹ: درست نقل مکانی سے باخبر رہنے کے لیے لکیری انکوڈر رہنمائی کے ساتھ ایک AC سروو پلاسٹائزنگ موٹر سے تقویت یافتہ۔
انجکشن یونٹ کی ساخت
لکیری موشن گائیڈز: انجیکشن یونٹ کیریج دوہری سخت لکیری ریلوں پر پھسلتی ہے، ہائی پریشر انجیکشن موومنٹ کے دوران جھکاؤ والی قوتوں کو ختم کرتی ہے۔
ڈرائیو میکانزم: ہائی-ٹارک AC سروو موٹر جو کہ محوری انجیکشن اسٹروک کنٹرول کے لیے ایک درست گراؤنڈ بال سکرو (C3 درستگی گریڈ) سے منسلک ہے۔
بیرل ہیٹنگ: سیرامک ہیٹنگ بینڈز PID ملٹی-زون لوپس کے ساتھ ٹھوس-اسٹیٹ ریلے (SSR) کے ذریعے کنٹرول ہوتے ہیں۔ درجہ حرارت کی درستگی +/-1.0 ڈگری سینٹی گریڈ کے اندر رکھی جاتی ہے۔
کلیمپنگ یونٹ کا ڈھانچہ
پلیٹین کی سختی: کاسٹ آئرن پلاٹینز کو مکمل کلیمپنگ ٹنیج کے تحت مرکز کے انحراف کو کم کرنے کے لیے فائنائٹ ایلیمینٹ اینالیسس (FEA) کے ذریعے ڈیزائن کیا گیا ہے۔
Tie Bars: 42CrMo high-tensile alloy steel bars, induction hardened and hard-chrome plated (layer thickness >= 30 um) رگڑ میں کمی اور تھکاوٹ کے خلاف مزاحمت کے لیے۔
خودکار چکنا کرنے کا نظام: سنٹرلائزڈ مائیکرو-ڈوز آئل چکنا کرنے والا پمپ سائیکل کی گنتی کی بنیاد پر پنوں کو ٹوگل کرنے کے لیے درست سیال مقدار فراہم کرتا ہے، چکنائی جمع ہونے اور تیل کے قطروں کو روکتا ہے۔
پروڈکٹ-مخصوص تکنیکی فوائد
توانائی کی کھپت کا بینچ مارک
معیاری ہائیڈرولک سسٹم (فکسڈ پمپ): 100% بنیادی توانائی کی کھپت۔
متغیر نقل مکانی پمپ سسٹم: 70% توانائی کی کھپت (30% توانائی کی کمی)۔
سرو ہائیڈرولک سسٹم: 45٪ توانائی کی کھپت (55٪ توانائی کی کمی)۔
ہائبرڈ سروو-الیکٹرک سسٹم: 30% توانائی کی کھپت (70% توانائی کی کل کمی)۔
ہائبرڈ فن تعمیر سستی توانائی کے نقصانات کو ختم کرتا ہے۔ الیکٹرک سروو موٹریں صرف اس وقت کام کرتی ہیں جب مخصوص حرکتیں ہوتی ہیں، بیس لائن اسٹینڈ بائی پاور ڈرا کو 0.5 kW/h سے کم کرتی ہیں۔
انجیکشن ایکسلریشن اور رسپانس
انجکشن کی رفتار رسپانس ٹائم:<= 15 ms from 0 to 250 mm/s.
سکرو پوزیشن دوبارہ درستگی: مطلق آپٹیکل انکوڈرز کے ذریعے +/-0.01 ملی میٹر۔
پریشر ٹرانزیشن کنٹرول: V/P (رفتار-سے-پریشر) 0.05 بار کے اندر سوئچ اوور پوائنٹ ریپیٹ ایبلٹی، پتلی-دیوار جیومیٹریوں پر فلیش اور شارٹ شاٹس کو ختم کرکے 0.35 ملی میٹر دیوار کی موٹائی تک۔
عام ایپلی کیشنز
صنعت کی درخواست کی صلاحیتیں۔
آٹوموٹو: کم اخترتی اور اعلی طاقت والے حصوں کے لئے ڈیزائن کیا گیا ہے۔ ہائبرڈ فائدہ: انتہائی مستحکم انعقاد دباؤ کا مرحلہ۔
طبی آلات: صفر تیل کی آلودگی کے ساتھ کلین روم کی پیداوار کے لیے ڈیزائن کیا گیا ہے۔ ہائبرڈ فائدہ: لکیری گائیڈ پلیٹین سپورٹ گہا والے علاقوں میں چکنائی کو ختم کرتا ہے۔
پتلی-وال پیکیجنگ: تیز سائیکل کے اوقات اور تیز انجیکشن کی رفتار کے لیے ڈیزائن کیا گیا ہے۔ ہائبرڈ فائدہ: مولڈ آپریشن کے دوران متوازی پلاسٹکائزنگ۔
صنعت کی تفصیلات
آٹوموٹیو انڈسٹری: ساختی کنیکٹر، اندرونی سوئچ ٹرم، لائٹ ہاؤسنگ، اور انڈر-ہڈ فیوز باکسز جن میں سخت جہتی رواداری (ISO 20457 گریڈ TG4) اور کم وارپ ڈیفارمیشن کی ضرورت ہوتی ہے۔
طبی اور درست اجزاء: سرنج بیرل، لوئر لاک فٹنگز، مائیکرو-فلوڈک چپس، اور انہیلر ہاؤسنگ اجزاء جو چکنائی کی آلودگی کے بغیر کلاس 8 کلین روم کے ماحول میں ڈھالے گئے ہیں۔
پتلی-وال پیکجنگ: فوڈ کنٹینرز، چھیڑ چھاڑ-واضح ٹوپیاں، اور بندش جس کے لیے 3.5 سیکنڈ سے کم وقت درکار ہوتا ہے اور انجیکشن کی رفتار 200 ملی میٹر فی سیکنڈ سے زیادہ ہوتی ہے۔
مواد کی مطابقت
انجکشن یونٹ کموڈٹی اور انجینئرنگ پولیمر کے لیے وسیع پروسیسنگ ونڈو کو سپورٹ کرتا ہے:
معیاری پولیمر:PP، PE، PS، ABS، SAN۔
انجینئرنگ پولیمر:PA6/PA66 (غیر بھرا ہوا اور 50% گلاس تک-فائبر ری انفورسڈ)، PC، POM، PBT، PMMA۔
اعلی-درجہ حرارت پولیمر:PEEK, PPS, PEI (450 ڈگری سینٹی گریڈ تک خصوصی ہائی-درجہ حرارت کے ہیٹر بینڈ اور سیرامک کے موصل بیرل کور کی ضرورت ہوتی ہے)۔
بایو-رال اور ری سائیکل مواد:PLA، PHA، اور پوسٹ-کنزیومر ری سائیکلڈ (PCR) انکولی viscosity معاوضہ کنٹرول الگورتھم کا استعمال کرتے ہوئے ملاوٹ کرتے ہیں۔
اپنی کنفیگریشن کا انتخاب کیسے کریں۔
کنفیگریشن فیصلہ فلو چارٹ
مرحلہ 1: حصہ جیومیٹری اور پروسیسنگ کے تقاضوں کی وضاحت کریں۔
برانچ A (پتلی-دیوار / تیز سائیکل): ہائی-اسپیڈ انجیکشن پیکیج، اختیاری جمع کرنے والا اسسٹ منتخب کریں، اور متوازی موشن کنٹرول کو فعال کریں۔
برانچ B (انجینئرنگ / موٹے-وال پارٹس): معیاری انجیکشن پیکیج، ہائی ہولڈنگ پریشر سکرو پروفائل، اور اختیاری B یا C سکرو قطر منتخب کریں۔
مرحلہ 2: مطلوبہ کلیمپنگ ٹنیج کا حساب لگائیں۔
تخمینہ شدہ رقبہ کو کیویٹی کاؤنٹ اور میٹریل کیویٹی پریشر سے ضرب دیں۔
مرحلہ 3: مشین کے فریم کا سائز منتخب کریں۔
فریم رینج (160T سے 500T) کے حساب سے ٹننج کا حساب لگائیں۔
کلیمپنگ ٹننج کیلکولیشن فارمولہ
کلیمپنگ ٹنیج (ٹن)=[پروجیکٹڈ ایریا (سینٹی میٹر 2) x کیویٹی پریشر (بار) x سیفٹی فیکٹر (1.1 سے 1.2)] / 1000
مثال کے حساب سے:
پولی پروپیلین کنٹینر، 250 سینٹی میٹر 2 متوقع علاقہ، 400 بار اوسط گہا دباؤ:
Tonnage = (250 x 400 x 1.15) / 1000 = 115 Tons -->160T مشین فریم کا سائز منتخب کریں۔
سکرو پروفائل کا انتخاب
ایک اسکرو (ہائی پریشر): پتلی-دیوار کے پرزوں اور اعلی-ویسکوسیٹی مواد (PC، PEEK) کے لیے بہترین۔
بی سکرو (معیاری توازن): عمومی مقصد انجینئرنگ پلاسٹک (ABS, PA66, POM)۔
سی سکرو (ہائی والیوم): پولی اولفنز (پی پی، پی ای) زیادہ سے زیادہ شاٹ والیوم کی ضرورت ہوتی ہے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
فیکٹری کی رہائی سے پہلے ہر مشین کو معیاری معیار کی تصدیق سے گزرنا پڑتا ہے:
خام مال کا معائنہ:جعلی ٹائی سلاخوں اور پلیٹوں پر الٹراسونک خامی کا پتہ لگانا۔ طویل مدتی فریم کی بگاڑ کو روکنے کے لیے کاسٹنگز تناؤ-تھرمل اینیلنگ کے ذریعے دور ہوتی ہیں۔
مشینی صحت سے متعلق:پلیٹین کی بڑھتی ہوئی سطحوں اور ٹائی بار بورز کو 5-محور CNC مشینی مراکز پر ایک ہی سیٹ اپ میں مشین کیا جاتا ہے تاکہ 0.03 ملی میٹر فی میٹر کے اندر ہم آہنگی کو یقینی بنایا جا سکے۔
اسمبلی کی توثیق:لیزر انٹرفیرو میٹر انجیکشن کیریج ایکسس پر لکیری حرکت کی درستگی کی تصدیق کرتے ہیں۔
فیکٹری قبولیت ٹیسٹ (FAT):
48-گھنٹہ مسلسل خشک چلنے والی برداشت کا امتحان۔
زیادہ سے زیادہ بوجھ کے تحت الیکٹریکل کیبینٹ اور ہائیڈرولک کئی گنا کا تھرمل امیجنگ اسکین۔
ڈیجیٹل انٹرفیس کے لیے یورو میپ 63/77 پروٹوکول کی توثیق۔
حسب ضرورت اور اختیارات
ہم پلانٹ کے مخصوص معیارات پر پورا اترنے کے لیے ٹارگٹڈ ہارڈویئر میں ترمیم فراہم کرتے ہیں:
آٹومیشن انٹرفیس:انٹیگریٹڈ یورو میپ 67 یا یورو میپ 73 روبوٹ کمیونیکیشن پروٹوکول۔
خصوصی سکرو اور بیرل اسمبلیاں:
ٹنگسٹن کاربائیڈ لائننگ کے ساتھ بائی میٹالک بیرل اعلی-گھرنے والے مرکبات (50% گلاس فائبر یا سیرامک فلرز تک)۔
PVC یا فلوروپولیمر پروسیسنگ کے لیے سنکنرن-مزاحم نکل مصر کے پیچ۔
کور پلنگ سسٹمز: 4-سرکٹ ہائیڈرولک یا الیکٹرک سروو سے چلنے والے کور پلس قابل پروگرام پریشر/فلو ریمپ کروز کے ساتھ۔
ہاٹ رنر کنٹرول ماڈیولز: مربوط ملٹی-زون ہاٹ رنر کنٹرولرز جو براہ راست مین مشین PLC انٹرفیس سے منظم ہوتے ہیں۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درست تکنیکی کوٹیشن اور سائیکل کے وقت کا تخمینہ حاصل کرنے کے لیے، اپنی انکوائری میں درج ذیل پیرامیٹرز فراہم کریں:
3D CAD فائل یا پارٹ ڈائمینشنز:قدم (.stp) یا STL فائلیں، بشمول دیوار کی موٹائی کی وضاحتیں اور گیٹ کے مقامات۔
مواد کی وضاحتیں:رال گریڈ، مینوفیکچرر ڈیٹا شیٹ، اور ایڈیٹیو/فلرز کا فیصد (مثلاً، گلاس فائبر، شعلہ retardants)۔
مولڈ کی تفصیلات:گہاوں کی تعداد، مولڈ کے طول و عرض (لمبائی x چوڑائی x اونچائی)، مولڈ وزن، اور گرم رنر کی تفصیلات (اگر قابل اطلاق ہو)۔
ہدف آؤٹ پٹ:مطلوبہ سائیکل کا وقت، یومیہ پیداوار کا حجم، اور آٹومیشن کی ترجیحات (روبوٹ نکالنا، کنویئر بیلٹ)۔
علاقائی برقی معیارات:فیکٹری لائن وولٹیج اور فریکوئنسی (مثال کے طور پر، 400V 50Hz، 480V 60Hz، یا 220V 60Hz 3-فیز)۔
اکثر پوچھے گئے سوالات
س: ایک ہائبرڈ انجیکشن مولڈنگ مشین آپریٹنگ اخراجات کے لحاظ سے ایک تمام-الیکٹرک مشین سے کیسے موازنہ کرتی ہے؟
A: تمام-الیکٹرک مشینیں اعلی درستگی پیش کرتی ہیں لیکن خاص طور پر 300 ٹن سے زیادہ کلیمپنگ فورس کی خریداری کے اخراجات نمایاں طور پر زیادہ ہوتی ہیں۔ ہائبرڈ مشینیں تمام-الیکٹرک پلیٹ فارمز کی 90% سے 95% تک درستگی اور توانائی کی بچت فراہم کرتی ہیں جو کہ سرو-ہائیڈرولک یونٹس کے قریب سرمایہ کاری کی لاگت پر ہوتی ہیں۔ ہائیڈرولک کلیمپنگ سسٹمز کی دیکھ بھال بھی اعلی-ٹنج ایپلی کیشنز میں سروس کے لیے سستی ہے۔
س: ہائبرڈ ڈرائیو سسٹم کے لیے مینٹیننس کا کیا شیڈول درکار ہے؟
A: روزانہ: خودکار چکنائی کے ذخائر کی سطح اور تیل کے درجہ حرارت کے ریڈ آؤٹ کا معائنہ کریں۔
ہر 5,000 گھنٹے بعد: ہائیڈرولک تیل کی آلودگی کے نمونے لیں (ISO 4406 صفائی کی سطح کا ہدف: 16/14/11)۔ مین لائن آئل فلٹر عناصر کو تبدیل کریں۔
ہر 10,000 گھنٹے: انجیکشن ڈرائیو پر بال اسکرو پری-لوڈ الائنمنٹ چیک کریں اور ٹارک ٹائی بار نٹ اسمبلیوں کو دوبارہ-چیک کریں۔
سوال: کیا یہ مشین غیر مستحکم پگھلنے والے بہاؤ کے اشاریہ جات کے ساتھ بایوڈیگریڈیبل یا ری سائیکل مواد پر کارروائی کر سکتی ہے؟
A: ہاں۔ کنٹرولر میں متحرک انکولی پریشر کنٹرول کی خصوصیات ہیں۔ پلاسٹکائزنگ مرحلے کے دوران سکرو کی پوزیشن اور ٹارک مزاحمت کی نگرانی کرکے، نظام خود بخود انجیکشن کی رفتار اور ہولڈنگ پریشر پروفائلز کو بیچ-سے-بیچ کے مواد کی چپکنے والی مختلف حالتوں کی تلافی کے لیے ایڈجسٹ کرتا ہے۔
سوال: کلیمپنگ زون میں کون سے حفاظتی معیارات شامل ہیں؟
A: مشین بین الاقوامی حفاظتی معیارات (CE/ANSI/SPI B151.1) کی تعمیل کرتی ہے۔ کلیمپنگ میکانزم میں ٹرپل سیفٹی انٹرلاک شامل ہیں: الیکٹریکل ڈور انٹرلاک، مکینیکل سیفٹی گیٹ ڈراپ بارز، اور ہائیڈرولک شٹ-آف والوز جو آپریٹر کے حفاظتی دروازے کے کھلے ہونے پر پلیٹین کی حرکت کو روکتے ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: توانائی کی بچت ہائبرڈ انجکشن مولڈنگ مشین، چین توانائی کی بچت ہائبرڈ انجکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری