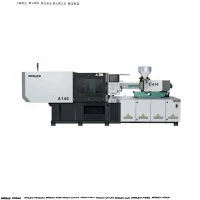
آٹوموٹو اجزاء کی تیاری کے لیے ہائبرڈ انجکشن مولڈنگ مشین
خاص طور پر پتلی-دیوار کے ساختی اجزاء اور اعلی-انٹیریئر/بیرونی آٹوموٹو پرزوں کے لیے انجنیئر کیا گیا، یہ ہائبرڈ انجیکشن مولڈنگ مشین سروو-الیکٹرک سکرو ڈرائیو ٹیکنالوجی کو ہائیڈرولک کلیمپنگ اور انجیکشن پاور کے ساتھ جوڑتی ہے۔ یہ خالص ہائیڈرولک سسٹم کے مقابلے میں توانائی کی کھپت کو 45% تک کم کرتے ہوئے ±0.01 ملی میٹر کی پوزیشنی ریپیٹ ایبلٹی فراہم کرتا ہے۔
آٹوموٹو اجزاء کی پیداوار کے لیے سخت جہتی رواداری، مختصر سائیکل کے اوقات، اور مسلسل 24/7 پروڈکشن رنز میں کم سے کم سکریپ کی شرح کی ضرورت ہوتی ہے۔ روایتی ہائیڈرولک مشینیں اکثر طویل پیداواری شفٹوں میں درست مستقل مزاجی اور تھرمل استحکام کے ساتھ جدوجہد کرتی ہیں، جب کہ تمام-برقی نظاموں کو موٹے حصے کے ساختی اجزاء پر ٹننج اور لاگت کی رکاوٹوں کا سامنا کرنا پڑتا ہے۔
یہ ہائبرڈ سسٹم ہائیڈرولک آپریشنز سے خوراک کے مرحلے کو ڈیکپل کرنے، مسلسل پلاسٹکائزنگ کے لیے الیکٹرک سروو موٹر کا استعمال کرتا ہے۔ ہائیڈرولک پریشر مولڈ کلیمپنگ، کور پلز، اور تیز رفتار-انجیکشن یونٹ کی حرکت کو چلاتا ہے۔ یہ ہائبرڈ فن تعمیر پلاسٹکائزنگ کے دوران متناسب والو تھروٹلنگ کی وجہ سے تیل کی زیادہ گرمی کو ختم کرتا ہے، مسلسل پگھلنے والے درجہ حرارت کو برقرار رکھتا ہے، اور کل آپریٹنگ اخراجات کو کم کرتا ہے۔
کلیدی وضاحتیں
|
تفصیلات کا پیرامیٹر |
قدر کی حد / میٹرک |
انجینئرنگ نوٹس |
|
کلیمپنگ فورس |
2000 kN - 10,000 kN (200 - 1000 ٹن) |
براہ راست-ہائیڈرولک ٹوگل یا دو-پلیٹن لاکنگ ڈھانچہ |
|
انجیکشن کی رفتار |
350 mm/s تک (معیاری) / 800 mm/s (جمع کرنے والا) |
انتہائی پتلی دیوار کے حصوں کے لیے نائٹروجن جمع کرنے والا سپورٹ |
|
سکرو قطر کے اختیارات |
Ø 45 ملی میٹر - Ø 105 ملی میٹر |
رال کی بنیاد پر نائٹرائیڈ یا دو دھاتی اختیارات دستیاب ہیں۔ |
|
نظریاتی شاٹ کی صلاحیت |
320 cm³ - 4200 cm³ |
PS مساوی کثافت پر شمار کیا جاتا ہے۔ |
|
انجیکشن اسٹروک |
150 ملی میٹر - 350 ملی میٹر |
ایڈجسٹ فورس کنٹرول کے ساتھ ہائیڈرولک ایجیکٹر پن پلیٹ |
|
ٹائی-بار کا فاصلہ (H×V) |
560×560 ملی میٹر - 1180×1080 ملی میٹر |
ملٹی-کیویٹی آٹوموٹیو مولڈز اور کور سلائیڈرز کو ایڈجسٹ کرتا ہے۔ |
|
ڈرائیو سسٹم |
AC سرو الیکٹرک (خوراک) + سرو ہائیڈرولک (کلیمپ/انجیکٹ) |
متناسب ریلیف والو کے ساتھ ڈوئل-لوپ بند کنٹرولر |
کلیدی خصوصیات
ڈیکپلڈ متوازی آپریشنز:الیکٹرک پلاسٹکائزنگ ڈرائیو ہائیڈرولک افعال سے آزادانہ طور پر چلتی ہے، جو مولڈ کھولنے کے دوران متوازی ریکوری کو چالو کرتی ہے اور ڈرائی سائیکل کے اوقات کو مختصر کرنے کے لیے ایجیکٹر حرکت کرتی ہے۔
بند-لوپ انجیکشن کنٹرولر:ہائی-ریسپانس آپٹیکل لکیری انکوڈرز ±0.005 ملی میٹر پیمائش کے ریزولوشن کے ساتھ انجیکشن پوزیشن کو ٹریک کرتے ہیں، جس سے حصہ-سے-حصے کے وزن میں فرق ہوتا ہے۔
سایڈست کور-Pull Hydraulics:پروگرام ایبل ڈوئل ہائیڈرولک کور پلز براہ راست مشین کنٹرولر ہینڈل پیچیدہ سلائیڈرز اور دروازے کے پینلز اور انسٹرومنٹ کلسٹرز میں انڈر کٹس میں ضم ہوتے ہیں۔
کم-تیل ہائیڈرولک نظام:متغیر-ڈسپلیسمنٹ سرو پمپس ڈیمانڈ پر کام کرتے ہیں، ہائیڈرولک آئل کا درجہ حرارت بڑے پانی کے-کولنگ ٹاورز کے بغیر 45 ڈگری سے کم رکھتے ہیں۔
مشین کی ترتیب
مشین اعلی-ٹارک گردشی کام (اسکرو روٹیشن) کو چار بنیادی آپریشنل ذیلی{-اسمبلیوں میں ڈائنامک فورس ورک (کلیمپنگ اور ڈائنامک انجیکشن) سے الگ کرتی ہے:
سروو الیکٹرک ڈوز ڈرائیو:مستقل-ٹارک پلاسٹکائزنگ سکرو کو براہ راست ایک آزاد AC سروو موٹر کے ذریعے چلاتا ہے۔ یہ ہائیڈرولک پریشر کے قطروں سے خوراک کو جوڑتا ہے، مشین کی متوازی حرکتوں سے قطع نظر مستحکم پگھلنے والی ہم آہنگی اور یکساں خوراک کے اوقات کو برقرار رکھتا ہے۔
ہائیڈرولک سروو جمع کرنے والا:انجیکشن سلنڈر کو طاقت دیتے ہوئے، یہ یونٹ پتلی-دیوار کے ساختی اجزاء کے لیے تیز-رفتار، ہائی-پریشر ڈائنامک انجیکشن کارکردگی کی فراہمی کے لیے درست رفتار/پریشر (V/P) سوئچ کنٹرول کا استعمال کرتا ہے۔
دو-پلٹین کلیمپنگ یونٹ:متحرک ہائیڈرولک ٹائی-بار لاکنگ کو خودکار مولڈ اونچائی ایڈجسٹمنٹ کے ساتھ جوڑتا ہے، تیز، کم-پریشر مولڈ تحفظ اور مولڈ کے چہرے پر یکساں کلیمپ فورس کی تقسیم کو یقینی بناتا ہے۔
مرکزی کنٹرولر:ایک تیز-اسپیڈ EtherCAT بس نیٹ ورک پر کام کرتا ہے، بند-لوپ موشن کنٹرول کے لیے 1 ms نمونے لینے کے وقفوں پر تمام لکیری انکوڈرز، پریشر ٹرانسڈیوسرز، اور ٹمپریچر زونز سے ریئل ٹائم سینسر فیڈ بیک کو جمع کرتا ہے۔
پروڈکٹ-مخصوص تکنیکی فوائد
±0.01 ملی میٹر پوزیشن ریپیٹیبلٹی:کلیمپنگ یونٹ پر ڈائریکٹ-ڈرائیو روٹری انکوڈرز ملٹی-کیویٹی آٹوموٹیو کنیکٹرز اور لائٹنگ ہاؤسنگ پر فلیش فارمیشن کو کم کرتے ہیں۔
توانائی کی بچت:ہولڈنگ اور کولنگ کے مراحل کے دوران آپریٹنگ پاور صفر پر گر جاتی ہے، فکسڈ-ڈسپلیسمنٹ پمپ ہائیڈرولک سسٹم کے مقابلے کے وی اے لوڈ پروفائلز کو 30% - 45% تک کم کرتی ہے۔
لکیری انجیکشن اسپیڈ پروفائلز:جمع کرنے والا-اسسٹڈ انجیکشن لمبے بہاؤ-لمبائی راستوں کے ذریعے یکساں بہاؤ سامنے کی رفتار کو برقرار رکھتا ہے، بمپر فاشیا اور A/B/C ستونوں کی تراشوں پر ویلڈ لائن کے نقائص کو ختم کرتا ہے۔
کم رال انحطاط:الیکٹرک پلاسٹائزنگ 5 بار تک کم بیک-پریشر ریگولیشن فراہم کرتی ہے، جو قینچ-کی حساس بھری ہوئی انجینئرنگ ریزن میں پولیمر چین کی کٹائی کو روکتی ہے۔
عام ایپلی کیشنز
بیرونی آٹوموٹو اجزاء
فرنٹ گرلز اور بمپر انسرٹس: سطح کے سنک کے نشانات کے بغیر طویل بہاؤ کے راستوں پر اعلی بہاؤ کی شرح کی ضروریات۔
وہیل آرچ لائنرز: ری سائیکل شدہ پی پی/ای پی ڈی ایم مرکبات کا استعمال کرتے ہوئے مولڈ کیا جاتا ہے جس میں پلاسٹکائزنگ کے دوران مستحکم ٹارک کی فراہمی کی ضرورت ہوتی ہے۔
اندرونی تراشیں اور ساختی حصے
ڈور پینل ذیلی-اسمبلیاں: ملٹی-پوائنٹ ہائیڈرولک کور-انڈر کٹس اور بڑھتے ہوئے کلپ باسز کے لیے پُل تسلسل۔
انسٹرومنٹ پینل سپورٹ کرتا ہے: لمبے-گلاس-فائبر ریانفورسڈ پی پی پرزے جن میں فائبر کی لمبائی کو محفوظ رکھنے کے لیے ہلکے اسکرو جیومیٹری کی ضرورت ہوتی ہے۔
آٹوموٹو لائٹنگ اور الیکٹریکل
ہیڈ لیمپ لینس ہاؤسنگز: شفاف PC/PMMA رال میں اعلی نظری وضاحت کو برقرار رکھنے کے لیے کم-وائبریشن کلیمپ موومنٹ۔
انجن بے جنکشن باکسز: PBT/PA66 شعلہ-ریارڈنٹ مواد جس میں پسلیوں کے پتلے حصوں کو بھرنے کے لیے زیادہ انجیکشن پریشر کی ضرورت ہوتی ہے۔
مواد کی مطابقت
|
رال کی قسم |
پروسیسنگ درجہ حرارت کی حد |
تجویز کردہ سکرو کنفیگریشن |
مخصوص آٹوموٹو ایپلی کیشن |
|
PP + 30% Talc / EPDM |
210 ڈگری - 250 ڈگری |
مکسنگ ہیڈ کے ساتھ معیاری نائٹرائیڈ سکرو |
آلے کے پینل، دروازے کی تراشیں۔ |
|
PA66 + 30% GF |
270 ڈگری - 310 ڈگری |
Bimetallic بیرل، ٹنگسٹن کاربائیڈ فلائٹ ٹپس |
-کے تحت-ہڈ بریکٹ، کنیکٹر |
|
PC / ABS مصر دات |
250 ڈگری - 280 ڈگری |
کمپریشن فلائٹ کے ساتھ درمیانہ-شیئر سکرو |
سینٹر کنسولز، گلوو باکس کور |
|
پی ایم ایم اے / پی سی |
240 ڈگری - 290 ڈگری |
ہائی-گلاس سطح کا سکرو، کروم-پلیٹڈ بیرل |
ریئر لیمپ لینز، آپٹیکل لائٹ گائیڈز |
|
پی او ایم |
190 ڈگری - 210 ڈگری |
انسداد |
آٹوموٹو گیئرز، سیٹ بیلٹ کلپس |
کنفیگریشن کے اختیارات اور سلیکشن میٹرکس
درست مشین کنفیگریشن کو منتخب کرنے کے لیے، نیچے دی گئی تین-مرحلہ گائیڈ کا استعمال کرتے ہوئے اپنے ہدف کے اجزاء کی تفصیلات سے مماثل ہوں:
مطلوبہ کلیمپنگ فورس کا حساب لگائیں۔
اپنے مولڈ کے لیے درکار کم از کم کلیمپنگ ٹنیج کا اندازہ لگانے کے لیے درج ذیل فارمولے کا استعمال کریں:
کلیمپنگ فورس (کے این میں)=حصہ کا متوقع رقبہ (سینٹی میٹر میں) × کیویٹی کاؤنٹ × کیویٹی پریشر فیکٹر (رال کی چپکنے والی 30 سے 60 ایم پی اے)
انجکشن کی رفتار کی ضرورت کا تعین کریں۔
اجزاء کی دیوار کی موٹائی کی بنیاد پر مناسب انجیکشن سسٹم متحرک ردعمل کا انتخاب کریں:
معیاری اندرونی اور بیرونی ٹرم (دیوار کی موٹائی <2.5 ملی میٹر): معیاری ہائیڈرولک سروو ڈرائیو سسٹم۔
پتلا-وال آپٹیکل، لائٹنگ، یا کنیکٹر پارٹس (دیوار کی موٹائی <1.2 ملی میٹر): نائٹروجن ایکومولیٹر اسسٹ پیکیج (500 ملی میٹر فی سیکنڈ سے زیادہ انجیکشن کی رفتار فراہم کرتا ہے)۔
رال فلرز پر مبنی بیرل اور سکرو اسمبلی کا انتخاب کریں۔
اپنے پولیمر گریڈ کے کیمیائی اور مکینیکل کھرچنے سے ملنے کے لیے سلنڈر دھات کاری کا انتخاب کریں:
بھرے ہوئے رال (معیاری ABS، PP، PC): معیاری نائٹرائیڈ اسٹیل اسمبلی (SACM 645)۔
Glass Fiber or Mineral Filled Compounds (>15% فلر مواد): ٹنگسٹن کاربائیڈ لیپت اسکرو فلائٹس کے ساتھ بائی میٹالک بیرل۔
اختیاری پیکجز
سیکوینشل والو گیٹنگ (SVG): بغیر دوڑنے والے سانچوں کے لیے مربوط 4 سے 12 زون نیومیٹک/ ہائیڈرولک والو گیٹ کنٹرول انٹرفیس۔
خودکار مربوط روبوٹ انٹرفیس: Euromap 67 / SPI معیاری پلگ-اور-3-axis سروو روبوٹ پارٹ نکالنے کے لیے کنکشن چلائیں۔
میگنیٹک پلیٹن سسٹم: چھوٹے-سے-درمیانے سائز میں مولڈ کی تبدیلی کے وقت کو 45 منٹ سے کم کر کے 5 منٹ سے کم کر دیتا ہے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ہر مشین شپنگ سے پہلے معیاری مینوفیکچرنگ ٹیسٹنگ پروٹوکول سے گزرتی ہے:
پلیٹن کی متوازی توثیق:الیکٹرونک ڈائل انڈیکیٹرز کا استعمال کرتے ہوئے مشینی پلیٹین کو مکمل لاک اپ کلیمپنگ ٹنیج کے تحت ماپا جاتا ہے۔ ہم آہنگی 0.05 ملی میٹر فی میٹر سے کم یا اس کے برابر رہتی ہے۔
تناؤ-فریم کی تعمیر:طویل آپریشنل زندگی کے دوران ساختی خرابی کو روکنے کے لیے مشینی بستروں پر تھرمل تناؤ سے نجات کی اینیلنگ ہوتی ہے۔
ہائیڈروسٹیٹک ٹیسٹنگ:تمام ہائیڈرولک مینی فولڈز، والوز، اور ہارڈ پائپنگ کا پریشر-300 بار تک ٹیسٹ کیا جاتا ہے تاکہ مسلسل تھرمل دباؤ میں سیل کے رساو کو روکا جا سکے۔
48 گھنٹے کی فیکٹری قبولیت کی دوڑ:مشین تیل کے درجہ حرارت کی نگرانی کے ساتھ مسلسل 48 گھنٹے کام کرتی ہے، 72 dBA سے نیچے شور کی سطح اور ±2 ڈگری کے اندر درجہ حرارت کے استحکام کی تصدیق کرتی ہے۔
حسب ضرورت اور OEM سپورٹ
خصوصی سکرو جیومیٹریز:بیریئر پیچ، پہلے سے خشک کیے بغیر نمی نکالنے کے لیے وینٹڈ بیرل، اور ماسٹر بیچ کی تقسیم کے لیے مخصوص مکسر ٹپس۔
حسب ضرورت ٹائی-بار کلیئرنس:بڑے سلائیڈ باکسز اور گہرے بنیادی آٹوموٹو مولڈز کو ایڈجسٹ کرنے کے لیے ٹائی-بارز کے درمیان بڑھا ہوا فاصلہ۔
متعدد-مٹیریل انجیکشن اپ گریڈ:دو- شاٹ (2K) مولڈنگ ایپلی کیشنز کے لیے سیکنڈری ہائیڈرولک یا الیکٹرک انجیکشن یونٹس (L-شکل، Piggyback، یا عمودی جگہ کا تعین)۔
کنٹرول سسٹم انٹیگریشن:فیکٹری-وسیع SCADA، Euromap 63/77 پروٹوکول، یا MES ڈیٹا بیس کے انضمام کے لیے تیار کردہ اپنی مرضی کے مطابق PLC سافٹ ویئر انٹرفیس۔
خریداروں کو تفصیلی اقتباس کے لیے کیا فراہم کرنا چاہیے۔
24 گھنٹوں کے اندر ایک آئٹمائزڈ مشین پروپوزل اور سائیکل ٹائم سمولیشن حاصل کرنے کے لیے درج ذیل تکنیکی ڈیٹا فراہم کریں:
پارٹ ڈرائنگ / CAD فائلیں:3D STEP یا IGES فائلیں بشمول دیوار کی موٹائی، متوقع سطح کا رقبہ، اور مجموعی طول و عرض۔
رال کے درجات:مخصوص رال برانڈ، گریڈ عہدہ، اور فلر فیصد (مثال کے طور پر، Sabic PP 108MF97 20% Talc کے ساتھ)۔
مولڈ کے طول و عرض اور لے آؤٹ:مولڈ کی اونچائی (کم سے کم/زیادہ سے زیادہ)، وزن، گہا کی گنتی، رنر کی قسم (سرد بمقابلہ گرم رنر)، اور بنیادی-پل والو کی تعداد۔
مطلوبہ پیداوار پیداوار:ٹارگٹ سائیکل ٹائم، یومیہ حجم کی ضروریات، اور ثانوی آٹومیشن کی تفصیلات (جیسے، IML، روبوٹ پک-اور-جگہ)۔
پلانٹ یوٹیلیٹی وولٹیج:مقامی پاور لائن کی وضاحتیں (مثال کے طور پر، 480V/60Hz/3 فیز یا 380V/50Hz/3 فیز)۔
اکثر پوچھے گئے سوالات
س: ایک ہائبرڈ انجیکشن مولڈنگ مشین کا موازنہ آٹوموٹیو پرزوں کے لیے تمام-الیکٹرک مشین سے کیسے ہوتا ہے؟
A: ہائبرڈ مشینیں مساوی کلیمپ ٹنیج کی تمام الیکٹرک مشینوں کے مقابلے میں کم سرمایہ لاگت پر موٹے-سیکشن کے ساختی حصوں یا بڑے اندرونی پینلز کے لیے زیادہ انجیکشن کی رفتار اور طاقت کی صلاحیتیں پیش کرتی ہیں۔ وہ پلاسٹائزنگ کے دوران الیکٹرک موٹر کی کارکردگی کو برقرار رکھتے ہیں جبکہ کلیمپنگ فورس اور کور پلس کے لیے ہائیڈرولک پریشر کا استعمال کرتے ہیں۔
س: ہائیڈرولک سروو سسٹم کے لیے کیا دیکھ بھال کا وقفہ درکار ہے؟
A: ہائیڈرولک آئل فلٹریشن عناصر کو ہر 2000 آپریٹنگ گھنٹوں میں تبدیل کیا جانا چاہئے۔ ذرات کی آلودگی اور پانی کے مواد کے لیے تیل کا نمونہ ہر 4,000 گھنٹے بعد ہونا چاہیے۔ تیل کی مناسب دیکھ بھال سے پمپ اور والو کی آپریشنل عمر 30,000 گھنٹے گزر جاتی ہے۔
سوال: کیا یہ مشین اعلیٰ شیشے کے فائبر مواد (30-50%) کے ساتھ رال پر کارروائی کر سکتی ہے؟
A: ہاں۔ PA66-GF30 یا PBT-GF40 جیسے مضبوط انجینئرنگ ریزن کو سنبھالتے وقت، ہم رگڑنے والے لباس کو روکنے کے لیے نکل پر مبنی مصر دات اور مکمل طور پر سخت ٹنگسٹن کاربائیڈ سکرو فلائٹ کے ساتھ ایک بائی میٹالک بیرل فراہم کرتے ہیں۔
سوال: روایتی ہائیڈرولک مشینوں کے مقابلے میں کس توانائی کی بچت کی توقع کی جا سکتی ہے؟
A: توانائی کی کھپت 30% سے 45% تک گر جاتی ہے۔ الیکٹرک پلاسٹکائزنگ ڈرائیو سکرو گردش کے دوران ہائیڈرولک تبدیلی کے نقصانات کو ختم کرتی ہے، اور متغیر-فریکوئنسی ہائیڈرولک پمپ جزوی ٹھنڈک کے مراحل کے دوران نہ ہونے کے برابر طاقت حاصل کرتا ہے۔
سوال: کیا کنٹرولر آٹومیشن کے لیے یورو میپ کے معیارات کی حمایت کرتا ہے؟
A: ہاں۔ مشین کنٹرولر میں روبوٹ انضمام کے لیے معیاری یورو میپ 67 انٹرفیس کے ساتھ ساتھ فیکٹری ایگزیکیوشن سسٹم (ایم ای ایس) کے ساتھ ڈیٹا کے تبادلے کے لیے یورو میپ 77 شامل ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: آٹوموٹو پرزوں کے لیے ہائبرڈ انجیکشن مولڈنگ مشین، آٹوموٹیو پارٹس مینوفیکچررز، سپلائرز، فیکٹری کے لیے چین ہائبرڈ انجیکشن مولڈنگ مشین