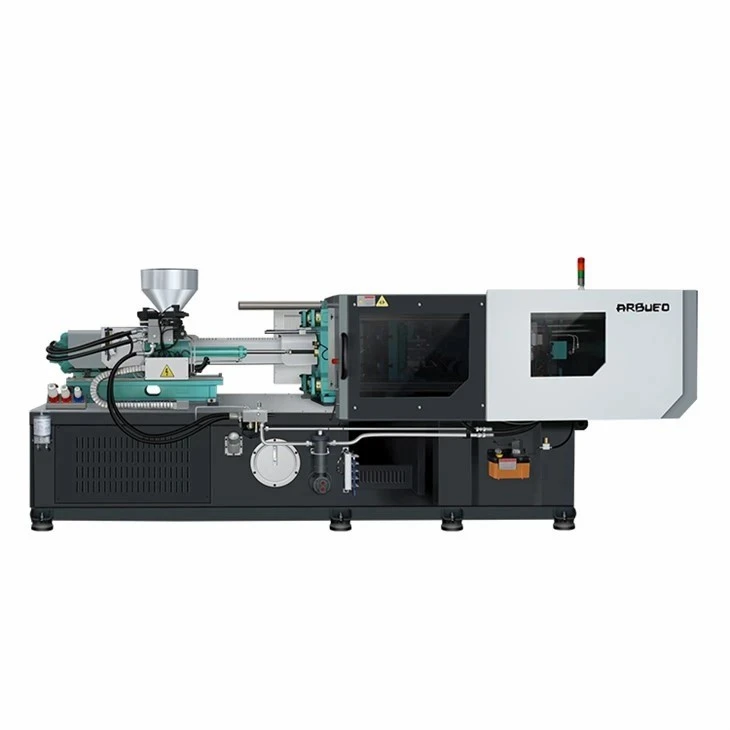
ہائی-اسپیڈ سروو انجیکشن مولڈنگ مشین
ایک توانائی-موثر افقی سرو ہائیڈرولک انجیکشن مولڈنگ مشین جو مسلسل، اعلی-صنعتی پیداوار کے لیے بنائی گئی ہے۔ ایک مطلق-ویلیو کامن-بس سروو ڈرائیو سسٹم، ہائی-ریگیڈیٹی پلیٹین کائینیٹکس، اور حقیقی-وقت بند-لوپ پریشر اور بہاؤ کنٹرول کے ساتھ بنایا گیا ہے۔ آٹوموٹیو، میڈیکل، پیکیجنگ، اور تکنیکی مولڈنگ آپریشنز میں دہرائے جانے والے سائیکل کے اوقات کو برقرار رکھتے ہوئے پروسیسڈ پولیمر کے فی کلوگرام -گھنٹہ کی کھپت کو کم کرنے کے لیے ڈیزائن کیا گیا ہے۔
کلیدی وضاحتیں
|
پیرامیٹر |
تکنیکی حد / صلاحیت |
|
کلیمپنگ فورس رینج |
70 ٹن - 2,300 ٹن (700 kN - 23,000 kN) |
|
شاٹ وزن (PS مساوی) |
45 g - 12,500 g |
|
ٹائی-بار صاف خالی جگہ |
310 x 310 ملی میٹر 1,650 x 1,500 ملی میٹر تک |
|
انجیکشن پریشر |
2,200 بار تک (اسکرو قطر پر منحصر) |
|
انجیکشن اسٹروک / فورس |
70 ملی میٹر - 450 ملی میٹر / 22 kN - 380 kN |
|
پاور سسٹم ٹوپولوجی |
مطلق-انکوڈر کامن-بس AC سرو موٹر + گیئر پمپ |
|
پوزیشنی کنٹرول کی درستگی |
مولڈ بند ہونا/کھولنے کی ریپیٹیبلٹی: +/-0.01 ملی میٹر |
|
ہائیڈرولک سسٹم رسپانس ٹائم |
سسٹم پریشر کم ہوکر 30 ایم ایس |
|
کنٹرول آرکیٹیکچر |
CANbus ڈیجیٹل IO اور Ethernet کے ساتھ مائکرو پروسیسر کنٹرولر |
|
تعمیل کے معیارات |
سی ای ہدایت کے مطابق، آئی ایس او 9001 کوالٹی سسٹم مصدقہ |
کلیدی خصوصیات
متحرک سرو پاور آرکیٹیکچر:بائی پاس تھروٹلنگ نقصان کو ختم کرتا ہے جو فکسڈ-ڈسپلیسمنٹ پمپ سیٹ اپس کی مخصوص ہے۔ بجلی کی کھپت جسمانی عمل کے مرحلے کے تقاضوں کے ساتھ متحرک طور پر اسکیل کرتی ہے، ٹھنڈک کے مراحل کے دوران بیس لائن بیکار کرنٹ کو ڈرائنگ کرتی ہے۔
سخت پلیٹین اور ایٹ-پیوٹ ٹوگل کائینیٹکس:کمپیوٹر نے-پانچ-پوائنٹ ڈبل-ٹوگل کلیمپنگ میکانزم کو آٹھ-پیوٹ باکس ڈھانچے کی مدد سے بہتر بنایا۔ زیادہ سے زیادہ ٹننج کے نیچے مرکز کے-پلٹین کے انحراف کو روکتا ہے، جو کہ کثیر-کیویٹی ٹولنگ میں کلیمپ فورس کی متوازن تقسیم کو یقینی بناتا ہے۔
ہائی-جواب بند-لوپ کنٹرولر:سکرو پوزیشن، انجیکشن کی رفتار، ہولڈ پریشر ٹرانزیشن، اور ہائیڈرولک تیل کے درجہ حرارت کی اصل{-ملٹی اسٹیج پروگرام قابل پروفائلز کے ساتھ وقت کی نگرانی۔
پہنیں-مزاحم سکرو اور بیرل اسمبلیاں:نائٹریڈ یا بائی میٹالک پروسیسنگ یونٹس جو شیشے کے-فائبر سے تقویت یافتہ، سنکنرن، یا شعلے-ریٹارڈنٹ تھرمو پلاسٹک کو قبل از وقت محوری لباس کے بغیر ہینڈل کرنے کے لیے ڈیزائن کیے گئے ہیں۔
متناسب سڑنا تحفظ:کم-پریشر مولڈ پروٹیکشن موڈ غیر ملکی اشیاء کا پتہ لگاتا ہے یا ہائی-پریشر کلیمپ لاک اپ سے پہلے نکالے گئے حصوں کو ہٹاتا ہے، ٹول کو پہنچنے والے نقصان کو روکتا ہے۔
ورکنگ اصول اور پاور ڈسٹری بیوشن
بجلی کی ترسیل عام ڈی سی بس فن تعمیر پر چلنے والی متحرک سروو ڈرائیو پر انحصار کرتی ہے۔ متناسب ریلیف والوز کے ساتھ مستقل RPM پر چلنے والی معیاری انڈکشن موٹرز کے برعکس، اضافی بہاؤ کو ڈمپ کرنے والے، مطلق-انکوڈر سروو موٹر نظام کے تقاضوں کی بنیاد پر حقیقی وقت میں گردشی رفتار کو ماڈیول کرتی ہے۔
پاور تسلسل اور توانائی کا بہاؤ
سسٹم کنٹرول سگنل: کنٹرولر مطلق-انکوڈر سروو ڈرائیو پر ڈیجیٹل سپیڈ اور پریشر کمانڈ جاری کرتا ہے۔
متحرک موٹر کنٹرول: ڈرائیو ایک مستقل-مقناطیس AC موٹر کو کنٹرول کرتی ہے، جو اندرونی گیئر ہائیڈرولک پمپ چلاتی ہے۔
فیز-مخصوص ہائیڈرولک آؤٹ پٹ:
پلاسٹکائزنگ اور ہولڈنگ: درست سکرو RPM اور ہائیڈرولک پگھلنے والے دباؤ کو برقرار رکھنے کے لیے مکمل یا کنٹرول شدہ ٹارک فراہم کیا جاتا ہے۔
ٹھنڈک کا مرحلہ: موٹر کی گردش کی رفتار کم سے کم سستی کی سطح تک گر جاتی ہے، اسٹیشنری رہائش کے اوقات کے دوران اسٹینڈ بائی صلاحیت کے 0% - 5% تک پاور ڈرا کو کم کر دیتا ہے۔
دوبارہ پیدا کرنے والی توانائی کی بازیافت: ہائیڈرولک کیبنٹ کے اندر حرارت کی کھپت کو کم کرتے ہوئے، تیز رفتار-کی رفتار میں کمی کے چکروں کے دوران پیدا ہونے والی حرکی توانائی کو پکڑا جاتا ہے اور اندرونی مشترکہ DC بس لائن میں شیئر کیا جاتا ہے۔
پروڈکٹ-مخصوص تکنیکی فوائد
30% - 60% مقررہ سے زیادہ توانائی کی کمی-منتقلی کے نظام:حقیقی-عالمی طاقت کی پیمائشیں سائیکل کے دورانیے اور کولنگ ڈیوٹی کے لحاظ سے معیاری پولی اولفنز کے لیے مخصوص توانائی کی کھپت کو 0.28 - 0.38 kWh/kg تک گرتی دکھاتی ہیں۔
کم تیل کا درجہ حرارت آپریٹنگ لفافہ:ہائیڈرولک فلوئیڈ شیئر کو کم کیا گیا تیل کے ذخائر کے اوسط درجہ حرارت کو 38 ڈگری اور 45 ڈگری کے درمیان رکھتا ہے بغیر ضرورت سے زیادہ بیرونی کولنگ ٹاور کی گنجائش کا مطالبہ کئے۔ یہ تیل کی مہر کی لمبی عمر کو طول دیتا ہے اور 24 گھنٹے کی پیداوار کے دوران مسلسل سیال چپکنے والی کو برقرار رکھتا ہے۔
بار بار انجکشن وزن برداشت:30 ms سے کم کا سروو رسپانس ٹائم ملی سیکنڈ-سطح کی درستگی کو انجیکشن ویلوسٹی کنٹرول سے پریشر کنٹرول رکھنے کی اجازت دیتا ہے۔ معیاری درستگی مولڈنگ رنز پر چوٹی شاٹ وزن میں تغیر +/-0.1% کے اندر رہتا ہے۔
پلیٹین انحراف کی روک تھام:محدود عنصر تجزیہ (FEA) تصدیق شدہ پلیٹین کاسٹنگ ڈیزائن زیادہ سے زیادہ کلیمپنگ پریشر کے تحت ساختی سختی کو برقرار رکھتے ہیں، الگ ہونے والی لائنوں کے ساتھ فلیش جنریشن کو روکتے ہیں اور ٹولنگ کی زندگی کو بڑھاتے ہیں۔
عام ایپلی کیشنز
آٹوموٹو کے بیرونی اور اندرونی اجزاء:ڈیش بورڈز، ڈور ٹرم پینلز، لیمپ ہاؤسنگز، فیوز باکسز، اور انجن بے کفن جن کو اعلی ساختی طاقت اور کم وار پیج کی ضرورت ہوتی ہے۔
پتلی-وال فوڈ اینڈ لاجسٹک پیکیجنگ:ہائی-اسپیڈ ملٹی-کیویٹی فوڈ کنٹینرز، ٹوپیاں، بندش، اور ہیوی-ڈیوٹی اسٹوریج کریٹس جن کے لیے مختصر سائیکل کا وقت درکار ہوتا ہے۔
طبی استعمال کی اشیاء اور انکلوژرز:سرنج کے بیرل، پیٹری ڈشز، IV کنیکٹر کے اجزاء، اور تشخیصی کیسٹ ہاؤسنگ جو کلین روم کے حالات میں ڈھالے گئے ہیں۔
صنعتی اور گھریلو آلات کے اجزاء:واشنگ مشین ٹب، ایئر کنڈیشنر ہاؤسنگ، الیکٹریکل جنکشن باکس، اور درست گیئر ہاؤسنگ.
مواد کی مطابقت
معیاری اور خصوصی سکرو جیومیٹری پروفائلز تھرمو پلاسٹک پولیمر کی ایک وسیع رینج کو ایڈجسٹ کرتے ہیں:
|
مواد کا زمرہ |
پولیمر کی اقسام |
|
اجناس کی رال |
PP، PE (HDPE/LDPE)، PS، ABS، HIPS |
|
انجینئرنگ تھرمو پلاسٹک |
PA6، PA66، PC، POM، PBT، PET، PMMA |
|
تقویت یافتہ اور بھرا ہوا مواد |
گلاس فائبر- بھرا ہوا PA/PBT (40% تک)، CaCO3 |
|
ری سائیکل اور ریگرائنڈ بلینڈز |
پوسٹ-کنزیومر ری سائیکل (PCR) فلیکس، انڈسٹریل ری گرائنڈ |
معیاری سکرو:20:1 L/D تناسب پولی اولیفین پلاسٹکائزنگ تھرو پٹ اور یکساں پگھلنے کے معیار کے لیے متوازن۔
انجینئرنگ سکرو:پی سی، اے بی ایس، اور پی سی/ اے بی ایس مرکبات کو تھرمل انحطاط یا کلر اسٹرییکنگ کے بغیر پروسیس کرنے کے لیے مکسنگ ہیڈر کے ساتھ رکاوٹ والی پروازیں۔
کھرچنے والی / کھرچنے والی ترتیب:ٹنگسٹن کاربائیڈ لائننگ کے ساتھ مکمل طور پر بائی میٹالک بیرل جس میں شعلے-ریٹارڈنٹ (V-0 ریٹیڈ) مرکبات یا فائبر سے بھرے فارمولیشنز پر کارروائی کے لیے سخت ٹول اسٹیل سکرو کے ساتھ جوڑا بنایا گیا ہے۔
کس طرح منتخب کریں / ترتیب کے اختیارات
مناسب مشین کنفیگریشن کو منتخب کرنے کے لیے پروڈکٹ جیومیٹری کی بنیاد پر ضروری کلیمپنگ فورس اور انجیکشن کی صلاحیت کا حساب لگانا پڑتا ہے:
کم از کم کلیمپنگ فورس کا حساب کتاب
کلیمپنگ فورس (ٹن)=[ پروجیکٹ ایریا (سینٹی میٹر^2) x کیویٹی پریشر (بار) / 1000 ] x حفاظتی عنصر (1.1 - 1.2)
پتلا-دیوار / پیکجنگ کے حصے: 0.6 - 0.9 ٹن/سینٹی میٹر^2
تکنیکی / انجینئرنگ کے حصے: 0.4 - 0.6 ٹن/سینٹی میٹر^2
موٹے-دیوار کے اجناس کے پرزے: 0.3 - 0.4 ٹن/سینٹی میٹر^2
شاٹ ویٹ میچنگ
یقینی بنائیں کہ شاٹ کا کل وزن (بشمول رنرز) مشین کی زیادہ سے زیادہ سویپٹ بیرل صلاحیت کا 20% اور 80% کے درمیان استعمال کرتا ہے تاکہ رہائش کے زیادہ وقت یا غیر مطابقت پذیر پلاسٹکائزنگ سے پولیمر کے انحطاط کو روکا جا سکے۔
مشین سلیکشن فلو
بیس کلیمپنگ ٹنیج منتخب کریں: کلیمپنگ فورس کے حساب کی بنیاد پر 70T سے 2300T تک کی حد۔
ہائیڈرولک پاور لے آؤٹ کو منتخب کریں:
معیاری ہائیڈرولک لے آؤٹ: 8 سیکنڈ سے زیادہ سائیکل کے اوقات اور عام تکنیکی مولڈنگ ایپلی کیشنز کے لیے موزوں ہے۔
تیز< 1 mm wall thickness) requiring injection speeds up to 300+ mm/s.
سکرو اور بیرل پیکیج منتخب کریں:
معیاری نائٹرائیڈ: غیر- کھرچنے والی کموڈٹی ریزن کے لیے۔
دو دھاتی لباس مزاحم: شیشے کے-فائبر، شعلے-ریارڈنٹ، یا کھرچنے والے مرکبات کے لیے۔
ڈیگاسنگ / پی وی سی سپیشل: ہیٹ-حساس یا ہوا دینے والی-گہری شکلوں کے لیے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
مشینیں ISO 9001 کوالٹی مینجمنٹ کے طریقہ کار کے تحت تیار کی جاتی ہیں اور سختی سے یورپی سی ای مشینری کی حفاظتی ہدایات کے مطابق ہوتی ہیں:
صحت سے متعلق مشینی:پلیٹین کی سطحیں، ٹائی-بار کی جگہیں، اور بیڈ فریموں کو 5-محور CNC گینٹری ملنگ سینٹرز پر مشین کیا جاتا ہے تاکہ پلیٹین اخترن میں 0.05 ملی میٹر کے اندر متوازی رواداری کو برقرار رکھا جا سکے۔
اجزاء کا سراغ لگانا:کریٹیکل ہائیڈرولک والوز، سرو موٹرز، ڈرائیوز، اور کنٹرولرز مکمل بیچ سیریل نمبر ٹریکنگ کے ساتھ تصدیق شدہ عالمی اجزاء فراہم کنندگان سے حاصل کیے جاتے ہیں۔
تناؤ سے نجات:ویلڈڈ ساختی مشین کے اڈے اندرونی دباؤ کو ختم کرنے اور وقت کے ساتھ ساختی وارپنگ سے بچنے کے لیے مشینی ختم کرنے سے پہلے وائبریشن اسٹریس ریلیف یا تھرمل اینیلنگ ٹریٹمنٹ سے گزرتے ہیں۔
فیکٹری قبولیت ٹیسٹنگ (FAT):ہر یونٹ ایک مسلسل 24-گھنٹوں کا خشک-سائیکل ٹیسٹ مکمل کرتا ہے جس کے بعد فیکٹری ڈسپیچ سے پہلے فل ٹنیج پریشر برقرار رکھنے کی جانچ اور ہائیڈرولک پریشر ٹیسٹنگ ہوتی ہے۔
حسب ضرورت اور OEM سپورٹ
مخصوص پروڈکشن لائن کی ضروریات کو پورا کرنے کے لیے تیار کردہ ہارڈویئر اور سافٹ ویئر کے اختیارات دستیاب ہیں:
توسیعی ٹائی-بار کلیئرنس اور دن کی روشنی:ڈیپ-ڈرا مولڈ، اسٹیک مولڈ، یا کور-ہوی ٹولنگ کو ایڈجسٹ کرنے کے لیے حسب ضرورت فریم ایکسٹینشن۔
بنیادی-ہائیڈرولکس کو کھینچنا اور کھولنا:ملٹی-اسٹیج قابل پروگرام ہائیڈرولک کور-پل سرکٹس اور لگاتار-روٹیشن ان سکریونگ موٹر کنٹرولز جو مرکزی PLC میں مربوط ہیں۔
خصوصی پروسیسنگ پیکجز:
پی ای ٹی پریفارم پیکیج: مضبوط پلاسٹکائزنگ ڈرائیو، ہائی L/D تناسب سکرو، اور مربوط ڈیہومیڈیفائر انٹرفیس۔
پی وی سی پائپ فٹنگ پیکیج: سخت الائے اسکرو ٹپ، بیرل زونز پر زبردستی ایئر کولنگ، اور ٹارگٹڈ تھرمل مانیٹرنگ۔
مائع سلیکون ربڑ (LSR): ٹھنڈا بیرل اسمبلیاں، بہار-لوڈ شٹ-آف نوزلز، اور ویکیوم وینٹنگ انٹرفیس کنٹرول۔
آٹومیشن انٹرفیس:روبوٹ ٹاپ-انٹری پکرز، سائیڈ-انٹری آٹومیشن، اور MES نیٹ ورک ٹریکنگ کے ساتھ معیاری مواصلات کے لیے یورو میپ 63 / یورو میپ 67 / OPC UA انٹرفیس۔
خریداروں کو تکنیکی قیمت کے لیے کیا فراہم کرنا چاہیے۔
ایک درست تجارتی کوٹیشن اور تکنیکی تجویز حاصل کرنے کے لیے، درج ذیل پیرامیٹرز فراہم کریں:
|
آئٹم |
پیرامیٹر / ضرورت |
|
حصہ کی تفصیلات |
2D/3D CAD ڈرائنگز (STEP/IGS/PDF) کلیدی جہتوں کے ساتھ |
|
مواد کی تفصیلات |
مخصوص پولیمر گریڈ، MFI/MFR، فلرز کا فیصد |
|
سڑنا نردجیکرن |
مولڈ کے طول و عرض (L x W x H)، کل وزن، گہاوں کی تعداد |
|
ٹارگٹ پروڈکشن آؤٹ پٹ |
مطلوبہ سائیکل وقت، روزانہ حجم کی ضروریات |
|
پلانٹ انفراسٹرکچر |
آپریٹنگ وولٹیج/فریکوئنسی (مثال کے طور پر، 400V 50Hz، 480V 60Hz) |
|
پردیی ضروریات |
آٹومیشن انٹرفیس، بنیادی-پلز، ہاٹ رنر زونز |
اکثر پوچھے گئے سوالات
س: آرڈر پلیسمنٹ سے لے کر شپمنٹ تک اوسط لیڈ ٹائم کیا ہے؟
A: معیاری ٹننج ماڈلز (70T - 450T) 20 سے 30 کیلنڈر دنوں میں ایک عام فیکٹری کی تعمیر کا وقت برقرار رکھتے ہیں۔ بڑی-ٹنج مشینیں (600T سے زیادہ) یا مخصوص کسٹم بیرل کنفیگریشن کی ضرورت والی اکائیوں کے لیے 45 سے 60 کیلنڈر دنوں کی ضرورت ہوتی ہے، جو کہ فیکٹری کی قبولیت کی جانچ کی تکمیل سے مشروط ہے۔
سوال: توانائی کی کھپت مکمل الیکٹرک مشینوں سے کیسے موازنہ کرتی ہے؟
A: سرو ہائیڈرولک مشینیں تمام-برقی مشینوں کے ذریعہ حاصل کردہ توانائی کی بچت کا % 80% - 90% فراہم کرتی ہیں جب کہ اعلی کلیمپ فورس کی صلاحیتوں، اعلیٰ ہائیڈرولک کور-پل کی صلاحیتوں کو برقرار رکھتے ہوئے، اور بھاری- ڈیوٹی کمپونٹس پر ابتدائی سرمائے کے اخراجات اور دیکھ بھال کے اخراجات نمایاں طور پر کم ہوتے ہیں۔
سوال: کون سی وارنٹی کوریج اور اسپیئر پارٹس سپورٹ شامل ہیں؟
A: مشینوں میں 12 ماہ کی جامع مشین وارنٹی شامل ہے جس میں اہم ساختی کاسٹنگز، ٹائی بارز، پلیٹین اسمبلیز، سروو موٹرز، ہائیڈرولک پمپس اور کنٹرول ہارڈویئر شامل ہیں۔ اہم تبدیلی کے لباس کے پرزے (سیل، ہیٹر بینڈ، تھرموکوپل) ابتدائی مشین ٹول کٹ کے ساتھ بھیجے جاتے ہیں، اور معیاری اجزاء کو تیزی سے تبدیل کرنے کے لیے عالمی سطح پر ذخیرہ کیا جاتا ہے۔
سوال: کیا مشین کنٹرولر سینٹرلائزڈ فیکٹری سافٹ ویئر کے ساتھ انٹرفیس کر سکتا ہے؟
A: جی ہاں، کنٹرولرز معیاری ایتھرنیٹ نیٹ ورکنگ کے اختیارات اور عام کمیونیکیشن پروٹوکول (جیسے OPC UA / Euromap معیارات) کی حمایت کرتے ہیں، ریموٹ ریئل ٹائم ڈیٹا مانیٹرنگ، پروڈکشن لاگنگ، فالٹ لاگنگ، اور جدید اسمارٹ فیکٹری / MES نیٹ ورکس میں انضمام کو فعال کرتے ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: توانائی کی بچت امدادی انجکشن مولڈنگ مشین، چین توانائی کی بچت امدادی انجکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری