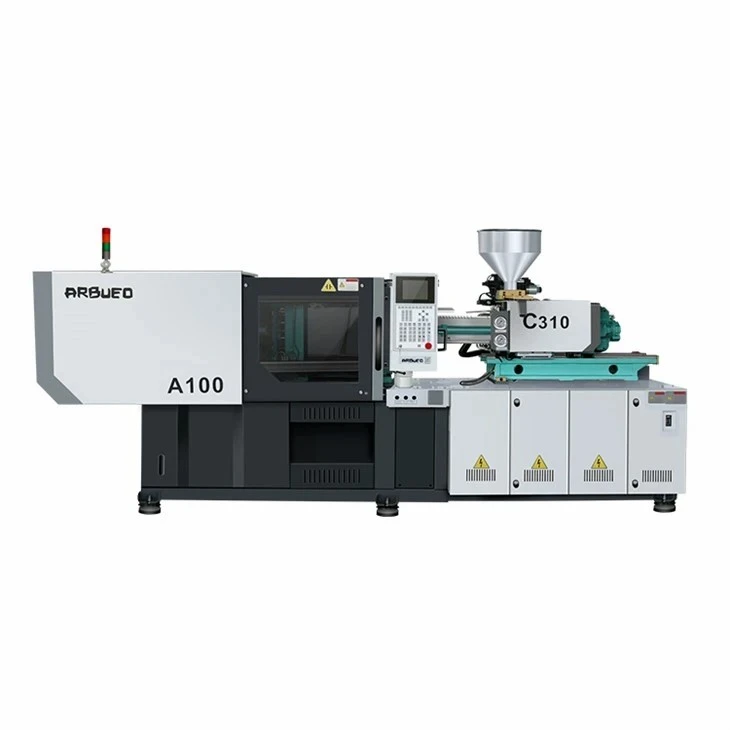
الیکٹرانک اجزاء کے لئے اعلی صحت سے متعلق انجکشن مولڈنگ مشین
صحت سے متعلق الیکٹرانک مینوفیکچرنگ کو دوبارہ قابل شاٹ درستگی، کم تھرمل انحطاط، اور کم سے کم مکینیکل کمپن کی ضرورت ہوتی ہے۔ یہ اعلیٰ-صحت سے متعلق انجیکشن مولڈنگ سسٹم مائیکرو-اجزاء، ٹھیک-پچ کنیکٹرز، ریلے ہاؤسنگز، اور پتلی-دیواری سینسر انکلوژرز کے لیے بنایا گیا ہے۔ ایک اعلی-رسپانس بند-لوپ سرو-ہائیڈرولک یا تمام-الیکٹرک انجیکشن یونٹ کو سخت کلیمپنگ پلاٹین کے ساتھ ملا کر، مشین وزن کی تکرار کی صلاحیت فراہم کرتی ہے۔<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
کلیدی وضاحتیں
|
پیرامیٹر |
30-ٹن ماڈل |
80-ٹن ماڈل |
150-ٹن ماڈل |
220-ٹن ماڈل |
|
کلیمپنگ فورس |
300 kN |
800 kN |
1,500 kN |
2,200 kN |
|
ٹائی-بار کا فاصلہ (H x V) |
280 x 280 ملی میٹر |
360 x 360 ملی میٹر |
470 x 470 ملی میٹر |
560 x 560 ملی میٹر |
|
پلیٹن کے طول و عرض |
420 x 420 ملی میٹر |
520 x 520 ملی میٹر |
680 x 680 ملی میٹر |
810 x 810 ملی میٹر |
|
سکرو قطر کے اختیارات |
14/18/22 ملی میٹر |
22/25/28 ملی میٹر |
28/32/36 ملی میٹر |
36/40/45 ملی میٹر |
|
نظریاتی شاٹ والیوم |
11.5 - 28.5 cm³ |
34.2 - 55.4 cm³ |
80.0 - 132.3 cm³ |
173.0 - 270.4 cm³ |
|
زیادہ سے زیادہ انجیکشن پریشر |
2,800 بار |
2,500 بار |
2,300 بار |
2,100 بار |
|
زیادہ سے زیادہ انجیکشن کی رفتار |
300 - 500 ملی میٹر/سیکنڈ |
250 - 400 ملی میٹر/سیکنڈ |
200 - 350 ملی میٹر/سیکنڈ |
160 - 300 ملی میٹر/سیکنڈ |
|
ایجیکٹر فورس / اسٹروک |
15 kN / 70 ملی میٹر |
25 kN / 90 ملی میٹر |
45 kN/120 ملی میٹر |
60 kN / 140 ملی میٹر |
|
درجہ حرارت کنٹرول |
4 زونز (+/- 0.5 ڈگری) |
5 زونز (+/- 0.5 ڈگری) |
5 زونز (+/- 0.5 ڈگری) |
6 زونز (+/- 0.5 ڈگری) |
کلیدی خصوصیات
ہائی-اسپیڈ انجیکشن یونٹ: لکیری آپٹیکل انکوڈرز کے ساتھ بند-لوپ سروو کنٹرول مادی ساختی انہدام کے بغیر پتلی دیوار کے بھرنے کے اوقات کے لیے تیز رسپانس ٹائم (15-25 ms) کو یقینی بناتا ہے۔
الٹرا-سخت کلیمپنگ فریم: Finite Element Analysis (FEA)-آپٹمائزڈ باکس-قسم کے پلاٹینز پلاٹین کو کلیمپنگ بوجھ کے نیچے جھکنے سے روکتے ہیں، مولڈ لائف کو بڑھاتے ہیں اور الگ ہونے والی لائنوں پر مائیکرو-فلیش کو روکتے ہیں۔
پی آئی ڈی بیرل درجہ حرارت کا انتظام: موصل ٹھوس-ریلیز سے لیس آزاد PID درجہ حرارت زون +/- 0.5 ڈگری کے اندر بیرل کی استحکام کو برقرار رکھتے ہیں، شعلے کے تھرمل سڑن کو روکتے ہیں-ریٹارڈنٹ پولیمر۔
کم-Inertia Servo Motors: ڈائریکٹ-ڈرائیو سروو ایکچویٹرز انجیکشن اور پلاسٹکائزنگ فنکشنز کو کنٹرول کرتے ہیں، ہائیڈرولک وقفہ کو ختم کرتے ہیں اور روایتی فکسڈ-ڈسپلیسمنٹ سسٹمز کے مقابلے میں توانائی کی کھپت کو 40% سے 65% تک کم کرتے ہیں۔
انٹیگریٹڈ سڑنا تحفظ: ہائی-حساسیت کم-پریشر مولڈ پروٹیکشن 0.05 ملی میٹر تک رکاوٹوں کا پتہ لگاتا ہے، جو کہ ہائی-کیویٹی ٹولنگ میں نازک کور پنوں اور داخلوں کو پہنچنے والے نقصان کو روکتا ہے۔
کام کرنے کا اصول/مشین کنفیگریشن
پیداوار کی ترتیب تین مربوط ذیلی نظاموں کو مربوط کرتی ہے:پلاسٹکائزنگ، ہائی پریشر انجیکشن، اور متوازی کلیمپنگ/انجیکشن۔
پلاسٹکائزنگ اور کھانا کھلانا: پولیمر چھرے ایک مربوط dehumidifying ڈرائر سے بیرل میں داخل ہوتے ہیں۔ بیریئر اسکرو عین ٹارک کنٹرول کے تحت گھومتا ہے، حساس اضافی اشیاء کو زیادہ گرم کیے بغیر قینچ اور ترسیل کے ذریعے مواد کو پگھلاتا ہے۔
Inertial-مفت انجکشن: ایک متحرک سروو ڈرائیو پگھلی ہوئی رال کو مولڈ گہا میں داخل کرنے کے لیے سکرو کو آگے بڑھاتی ہے۔ لکیری انکوڈرز (ریزولوشن 0.001 ملی میٹر) کے ذریعے مانیٹر کی جانے والی پوزیشن فیڈ بیک سنک کے نشانات اور اندرونی تناؤ کو ختم کرنے کے لیے V/P (ویلوسٹی ٹو پریشر) سوئچ اوور پوائنٹ کو کنٹرول کرتی ہے۔
ہولڈنگ، کولنگ، اور انجیکشن: بند-لوپ ٹرانسڈیوسرز ہولڈنگ مرحلے کے دوران گہا کے دباؤ کی نگرانی کرتے ہیں۔ ایک بار مضبوط ہونے کے بعد، ٹوگل یا ہائیڈرولک کلیمپنگ میکانزم کھل جاتا ہے، اور سروو-سے چلنے والے ایجیکٹر پن پرزوں کو ایک مربوط پک-اور-روبوٹ پر چھوڑ دیتے ہیں۔
پروڈکٹ-مخصوص تکنیکی فوائد
مائیکرو-شاٹ ریپیٹیبلٹی: ایک اینٹی-بیک فلو چیک والو اسمبلی ہائی-پریشر انجیکشن کے دوران پگھلنے والے بیک فلو کو روکتی ہے، 0.5 گرام سے کم شاٹ وزن پر شاٹ-سے{3}% +/- 0.15% کی شاٹ ماس مستقل مزاجی حاصل کرتی ہے۔
سنکنرن اور پہننے کی مزاحمت: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000، کلیئرنس <0.02 ملی میٹر) کھرچنے والے شیشے کا مقابلہ کرنے کے لیے-فائبر ریئنفورسڈ ریزن (30-50% GF) اور corrosive halogen-free flame retardants۔
مطابقت پذیر ہائیڈرولک/الیکٹرک موومنٹ: مولڈ کھولنے کے دوران متوازی ایجیکٹر کی حرکت خشک سائیکل کے اوقات کو 0.8-1.5 سیکنڈ فی شاٹ کم کرتی ہے، جس سے ہائی والیوم رنز میں روزانہ کی پیداوار میں اضافہ ہوتا ہے۔
عام ایپلی کیشنز
بورڈ-سے-بورڈ اور ایف پی سی کنیکٹر
تقاضے: دیوار کی موٹائی 0.15 ملی میٹر تک پتلی، +/- 0.01 ملی میٹر کے نیچے پن پچ رواداری، پن رابطہ سوراخوں پر صفر فلیش۔
رال: LCP (لیکوڈ کرسٹل پولیمر)، PA9T۔
آٹوموٹو سینسر ہاؤسنگز اور ریلے بیسز
تقاضے: وسیع درجہ حرارت کی حدود میں اعلی جہتی استحکام (-40 ڈگری سے 150 ڈگری)، سخت اندراج قوت برداشت، گیس سے تنگ سیلنگ سطحیں۔
رال: PBT 30% GF، PPS 40% GF، PA66۔
مائیکرو-سوئچز اور پہننے کے قابل ڈیوائس ماڈیولز
تقاضے: انتہائی چھوٹے شاٹ وزن (0.1-2.0 جی)، سخت اندرونی گیئر پروفائل رواداری، مکینیکل حرکت کے لیے فلیش فری فنش۔
رال: POM (Acetal)، PC، PEEK.
مواد کی مطابقت
High-Temperature Resins (LCP, PEEK, PPS) --->ہائی-ٹیمپ ہیٹنگ (420 ڈگری تک) اور بائی میٹالک بیرل
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->ٹنگسٹن کاربائڈ لیپت سکرو اسمبلی
Corrosive / Flame-Retardant Resins (FR-ABS)--->غیر فعال نان-ریٹرن والو اور نائٹرائیڈ اسٹیل
مائع کرسٹل پولیمر (LCP): تیز انجیکشن کی رفتار اور تنگ درجہ حرارت کی کھڑکیوں کی ضرورت ہوتی ہے (330-380 ڈگری)۔ خصوصی نان ریٹرن والوز ڈرولنگ اور تھرمل انحطاط کو روکتے ہیں۔
Polybutylene Terephthalate (PBT) اور Polyamides (PA66 / PA46): نمی اور تھرمل ہسٹری کے لیے انتہائی حساس؛ کم-شیئر سکرو پروفائلز کا استعمال کرتے ہوئے کارروائی کی گئی۔
پولی پروپیلین (PP) اور پولی کاربونیٹ (PC): سینسر لینسز میں سکڑنے، وارپ، یا آپٹیکل ڈسٹریشن کو روکنے کے لیے درست ہولڈنگ پریشر کنٹرول کا مطالبہ کرتا ہے۔
کس طرح منتخب کریں / ترتیب کے اختیارات
کلیمپنگ فورس کا حساب کتاب
حصوں اور رنرز کے متوقع علاقے (A، cm² میں) کا تعین کریں، پھر مادی دباؤ کی ضرورت سے ضرب کریں (Preq، بار میں):
کلیمپنگ فورس (kN)=(A x Preq) / 100
LCP / پتلا-وال کنیکٹر: Preq تقریبا. 750 - 1000 بار
جنرل الیکٹرانکس (PC/ABS): Preq تقریبا. 450 - 600 بار
انجیکشن یونٹ کا انتخاب
ایک سکرو قطر کا انتخاب کریں جو زیادہ سے زیادہ بیرل رہائش کے اوقات کو روکنے کے لیے فی سائیکل زیادہ سے زیادہ شاٹ کی گنجائش کے 20% اور 80% کے درمیان کام کرے۔
|
کنفیگریشن پیکیج |
مثالی درخواست |
شامل ہارڈ ویئر |
|
پتلی-وال الیکٹرانکس |
ٹھیک-پچ کنیکٹر، سم کارڈ ہولڈر |
ہائی-اسپیڈ جمع کرنے والا، LCP سکرو، سیرامک ہیٹر |
|
کھرچنے / نظری |
Sensor housings with >30% GF، آپٹیکل لینس |
Bimetallic بیرل (HV1000)، آپٹیکل-گریڈ سروو کنٹرول |
|
کلین روم پیکیج |
میڈیکل/سیمی-کنڈکٹر الیکٹرانکس |
ٹائی-بار-کم/کلین روم پینٹ، HEPA پنکھے کا فلٹر، سٹینلیس پلاٹین |
مینوفیکچرنگ اور کوالٹی کنٹرول
مشینی صحت سے متعلق: فریم ڈھانچے اور پلاٹینز کو 5-محور CNC مشینی مراکز پر موسمیاتی کنٹرول والے ماحول میں 0.02 ملی میٹر فی میٹر کے اندر ہندسی متوازی رکھنے کے لیے مشینی کی جاتی ہے۔
لیزر انٹرفیرومیٹر سیدھ: پلیٹین کی سیدھ، ٹائی-بار کی متوازی، اور اسکرو سنٹریسیٹی کو اسمبلی سے پہلے رینشا لیزر انٹرفیرو میٹر کا استعمال کرتے ہوئے کیلیبریٹ کیا جاتا ہے۔
فیکٹری قبولیت ٹیسٹ (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67)، اور خشک سائیکل کی رفتار۔
حسب ضرورت اور OEM سپورٹ
خصوصی سکرو اور بیرل جیومیٹریز: حسب ضرورت L/D تناسب (20:1 سے 24:1) تھرموسیٹس، LSR (مائع سلیکون ربڑ)، یا بھرے انجینئرنگ پلاسٹک کے لیے موزوں ہے۔
آٹومیشن اور پیریفرل انٹیگریشن: سٹینڈرڈ یورو میپ 63 / ایس پی آئی / یورو میپ 73 انٹرفیسز پک-اور-روبوٹس، کنویئر سسٹم، اور مولڈ ٹمپریچر کنٹرولرز کے لیے۔
ملٹی-جز / داخل مولڈنگ ترمیم: اوور مولڈنگ لیڈ فریموں اور انسرٹس کے لیے عمودی کلیمپنگ کنفیگریشنز یا ثانوی افقی/عمودی انجیکشن یونٹ۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درست تکنیکی کوٹیشن اور مشین کے سائز کی تجویز حاصل کرنے کے لیے، براہ کرم فراہم کریں:
حصہ جیومیٹری / 3D CAD فائل (STEP/IGES): دیوار کی موٹائی کے تغیرات اور اہم طول و عرض کی رواداری سمیت۔
رال تفصیلات: پولیمر گریڈ، گلاس فائبر فیصد، شعلہ ریٹارڈنسی درجہ بندی (مثال کے طور پر، UL94-V0)۔
مولڈ کی تفصیلات: گہا کی گنتی، شاٹ کا کل وزن (بشمول رنر سسٹم)، پلاٹین لے آؤٹ، اور مولڈ بیرونی طول و عرض۔
ٹارگٹ آؤٹ پٹ: مطلوبہ سائیکل کا وقت اور ماہانہ حجم میٹرکس۔
اکثر پوچھے گئے سوالات
سوال: انجکشن یونٹ کونسی پوزیشنی درستگی حاصل کرتی ہے؟
A: انجیکشن کے محور پر لکیری انکوڈر +/- 0.001 ملی میٹر تک درست پوزیشن فیڈ بیک فراہم کرتے ہیں، اسٹروک پوزیشن کے +/- 0.01 ملی میٹر کے اندر متحرک V/P سوئچ اوور مستقل مزاجی کو فعال کرتے ہیں۔
سوال: مشین LCP یا PEEK جیسے اعلی-درجہ حرارت کی ریزوں کو کیسے ہینڈل کرتی ہے؟
A: بیرل 5-زون PID کنٹرول کے ساتھ مل کر 420 ڈگری تک پہنچنے کے قابل اعلی-درجہ حرارت کے سیرامک ہیٹر بینڈز کا استعمال کرتا ہے۔ غیر واپسی والو ڈیزائن اعلی عمل کے درجہ حرارت پر ڈرولنگ کو روکتے ہیں۔
سوال: بائی میٹالک سکرو اور بیرل کے لیے کون سے دیکھ بھال کے وقفے درکار ہیں؟
A: 30% گلاس-فائبر ریئنفورسڈ PBT کے ساتھ مسلسل آپریشن کے تحت، بائی میٹالک بیرل 18,000 سے 24,000 آپریٹنگ گھنٹوں تک معائنہ یا تبدیلی کی ضرورت سے پہلے آپریشنل رواداری کو برقرار رکھتے ہیں۔
سوال: کیا کنٹرول سسٹم کوالٹی ایشورنس ٹریس ایبلٹی کے لیے ڈیٹا ایکسپورٹ کر سکتا ہے؟
A: ہاں۔ کنٹرولر انڈسٹری 4.0 پروٹوکولز (یورو میپ 77/OPC UA) کو انجیکشن پریشر کے منحنی خطوط، سائیکل کے اوقات، درجہ حرارت کی پروفائلز، اور الارم کی تاریخوں کو براہ راست MES سافٹ ویئر میں لاگ کرنے کے لیے سپورٹ کرتا ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: الیکٹرانک اجزاء کے لئے اعلی صحت سے متعلق انجکشن مولڈنگ مشین، الیکٹرانک اجزاء کے مینوفیکچررز، سپلائرز، فیکٹری کے لئے چین اعلی صحت سے متعلق انجکشن مولڈنگ مشین