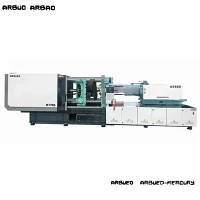
ہائی-پریسیژن سرو ہائیڈرولک انجکشن مولڈنگ مشین
یہ ہائی-پریسیژن سرو ہائیڈرولک انجکشن مولڈنگ مشین اعلی-رواداری، آٹوموٹو، میڈیکل، پیکیجنگ، اور درست 3C الیکٹرانکس صنعتوں میں پیچیدہ تھرمو پلاسٹک اجزاء تیار کرنے کے لیے بنائی گئی ہے۔ ایک بس-قسم کے سرو ہائیڈرولک سسٹم کو ڈبل-ٹوگل مکینیکل کلیمپنگ کے ساتھ مربوط کرتے ہوئے، مشین +/-0.1 ملی میٹر کی دوبارہ انجیکشن پوزیشن کی درستگی اور وزن میں مستقل مزاجی کو حاصل کرتی ہے۔<=0.3%.
24/7 مسلسل صنعتی ڈیوٹی کے لیے ڈیزائن کیا گیا، یہ سلسلہ 90 سے 1,000 میٹرک ٹن تک کلیمپنگ فورسز کا احاطہ کرتا ہے۔ یہ نظام معیاری فکسڈ-ڈسپلیسمنٹ ہائیڈرولک سسٹم کے مقابلے میں 30% سے 60% تک بجلی کی کھپت کو کم کرتا ہے جبکہ طویل چکر کے اوقات میں تیل کے کم درجہ حرارت کو برقرار رکھتا ہے۔
کلیدی وضاحتیں
|
پیرامیٹر |
یونٹ |
معیاری ماڈل رینج (90T - 450T) |
ہیوی-ڈیوٹی ماڈل رینج (550T - 1000T) |
|
کلیمپنگ فورس |
kN |
900 - 4,500 |
5,500 - 10,000 |
|
ٹائی-بار کا فاصلہ (H x V) |
ملی میٹر |
360 x 360 - 780 x 780 |
880 x 880 - 1160 x 1160 |
|
زیادہ سے زیادہ سڑنا اونچائی |
ملی میٹر |
350 - 750 |
800 - 1100 |
|
کم از کم سڑنا اونچائی |
ملی میٹر |
150 - 300 |
350 - 450 |
|
ایجیکٹر اسٹروک |
ملی میٹر |
100 - 220 |
240 - 300 |
|
سکرو قطر کے اختیارات |
ملی میٹر |
A: 30 / B: 35 / C: 40 |
A: 75 / B: 85 / C: 95 |
|
نظریاتی شاٹ والیوم |
cm3 |
105 - 1,850 |
2,100 - 5,800 |
|
انجکشن کا وزن (PS) |
g |
95 - 1,680 |
1,910 - 5,270 |
|
زیادہ سے زیادہ انجیکشن پریشر |
بار |
1,650 - 2,200 |
1,550 - 2,100 |
|
انجیکشن کی شرح |
cm3/s |
85 - 450 |
480 - 920 |
|
سسٹم پریشر |
ایم پی اے |
16 |
17.5 |
کلیدی خصوصیات
بند-لوپ سروو ڈرائیو سسٹم: پریشر اور سپیڈ کمانڈز کا 28 ms کے اندر جواب دیتا ہے۔ پاور آؤٹ پٹ متحرک طور پر لوڈ ڈیمانڈ کے ساتھ پیمانہ بناتا ہے، ہائیڈرولک آئل کو زیادہ گرم ہونے سے روکتا ہے اور بے کار توانائی کے نقصان کو ختم کرتا ہے۔
سخت پلیٹین اور ٹوگل جیومیٹری: Finite Element Analysis (FEA) آپٹمائزڈ پلیٹین ڈیزائن مکمل کلیمپنگ فورس کے تحت انحراف کو کم کرتا ہے، مولڈ فلیش اور دیوار کی ناہموار موٹائی کو روکتا ہے۔
صحت سے متعلق درجہ حرارت کنٹرول: PID ملٹی-زون سیرامک ہیٹنگ بینڈ بیرل کے درجہ حرارت کو +/-1 ڈگری سینٹی گریڈ کے اندر برقرار رکھتے ہیں، پروسیسنگ کے دوران رال کے انحطاط کو روکتے ہیں۔
کینبس تقسیم شدہ فن تعمیر: سگنل شور اور اینالاگ-سے-ڈیجیٹل تبادلوں کے وقفے کو ختم کرنے کے لیے مرکزی CPU، سروو ڈرائیوز، اور لکیری ٹرانسڈیوسرز کے درمیان ڈیجیٹل طور پر کنٹرول سگنل منتقل کرتا ہے۔
انجکشن یونٹ کے لیے لکیری گائیڈ سپورٹ: دوہری لکیری گائیڈ ریل انجیکشن سلیج کو سپورٹ کرتی ہے، رگڑ کو کم کرتی ہے، عین مطابق نوزل سینٹرنگ کو یقینی بناتی ہے، اور انجکشن کی مسلسل سیدھ کو برقرار رکھتی ہے۔
کام کرنے کا اصول/مشین کنفیگریشن
مشین چار مربوط مرکزی فنکشنل اسمبلیوں کے ذریعے کام کرتی ہے:
[Plasticizing Unit] ---> [Injection & Holding] ---> [Clamping & Ejection] --->[سرو ہائیڈرولک کور]
کلیمپنگ یونٹ
ایک 5-پوائنٹ ڈبل-ٹوگل مکینیکل لنکیج ہائیڈرولک ایکچیویٹر فورس کو مولڈ کلیمپنگ پریشر میں تبدیل کرتا ہے۔ ہارڈ کروم پلیٹنگ کے ساتھ ہائی-ٹینسائل ٹائی بارز ساختی بوجھ اٹھاتی ہیں۔ سائیکل کی گنتی کی بنیاد پر جھاڑیوں کو ٹوگل کرنے کے لیے خودکار مرکزی چکنا کرنے والا تیل براہ راست پمپ کرتا ہے۔ مولڈ اونچائی کی ایڈجسٹمنٹ میں ہائیڈرولک موٹر کے ذریعے چلنے والی اندرونی گیئر کی انگوٹھی کا استعمال کیا جاتا ہے۔
انجیکشن اور پلاسٹکائزنگ یونٹ
انجیکشن یونٹ پلاسٹکائزیشن کے لیے ہائی-ٹارک ہائیڈرولک موٹر کے ذریعے چلائے جانے والے نائٹرائیڈ یا بائی میٹالک سکرو کا استعمال کرتا ہے۔ دوہری انجیکشن سلنڈر ہائیڈرولک فورس کو سکرو بیک پلیٹ پر یکساں طور پر تقسیم کرتے ہیں، بغیر جھکاؤ کے یکساں آگے کی رفتار کو یقینی بناتے ہیں۔
سرو ہائیڈرولک سسٹم
اندرونی گیئر پمپ کے ساتھ جوڑ بنانے والی ایک متحرک مستقل-مقناطیسی سروو موٹر کے ذریعے بجلی فراہم کی جاتی ہے۔ سسٹم کے دباؤ اور بہاؤ کی شرح کو پریشر ٹرانسڈیوسرز اور روٹری انکوڈرز کے ذریعے مستقل طور پر مانیٹر کیا جاتا ہے، حقیقی وقت کے آپریشنل ڈیٹا کو سروو ڈرائیو کنٹرولر کو فیڈ کیا جاتا ہے۔
کنٹرول آرکیٹیکچر
مشین کنٹرولر میں 10.4 انچ کا کلر ٹچ اسکرین انٹرفیس ہے جو 200 مولڈ پیرامیٹر پروفائلز کو ذخیرہ کرنے کے قابل ہے۔ مربوط تشخیص سینسر کی تضادات، تیل کے درجہ حرارت میں اضافے، اور اسٹروک اووررنز کا فوری طور پر پتہ لگاتے ہیں۔
پروڈکٹ-مخصوص تکنیکی فوائد
مولڈ پروٹیکشن سسٹم
کم-پریشر مولڈ پروٹیکشن 0.01 ملی میٹر تک درست لکیری ٹرانسڈیوسرز کا استعمال کرتے ہوئے کلیمپنگ پلیٹن پوزیشن کو مانیٹر کرتا ہے۔ اگر مولڈ بند ہونے کے دوران مزاحمت پہلے سے طے شدہ حد سے بڑھ جاتی ہے-جیسے کہ کسی غیر-نکالے ہوئے حصے سے-تعلق فوری طور پر رک جاتا ہے اور آلے کو پہنچنے والے نقصان کو روکنے کے لیے الٹ جاتا ہے۔
والیومیٹرک استحکام اور پگھل مستقل مزاجی
متناسب بیک-پریشر ڈیجیٹل کنٹرول اور نان-ریٹرن والو اسمبلی کا مجموعہ ہولڈنگ مرحلے کے دوران پگھلنے والے بیک فلو کو روکتا ہے۔ شاٹ-سے-شاٹ وزن کے انحراف کو اندر ہی کنٹرول کیا جاتا ہے۔<=0.3% across multi-cavity runs.
توسیعی ہائیڈرولک تیل کی عمر
چونکہ سروو موٹر کولنگ کے مراحل کے دوران صفر کی رفتار کے قریب پہنچ جاتی ہے، ہائیڈرولک سرکٹ کے اندر حرارت کی پیداوار میں نمایاں کمی واقع ہوتی ہے۔ تیل کا اوسط درجہ حرارت 35 ڈگری سینٹی گریڈ اور 45 ڈگری سینٹی گریڈ کے درمیان رہتا ہے بغیر ضرورت سے زیادہ بیرونی ٹھنڈک پانی کا مطالبہ کیے، مہر کی پائیداری کو بڑھاتا ہے اور وقت کے ساتھ ساتھ تیل کی چپکتی برقرار رکھتا ہے۔
عام ایپلی کیشنز
آٹوموٹو انجینئرنگ
فاسٹنرز، اندرونی کلپس، ایئر وینٹ گرلز، سینسر ہاؤسنگز، کنیکٹر بلاکس۔
شیشے کے لیے موزوں- بھری ہوئی رال جس کو تھرمل تناؤ میں درست جہت برقرار رکھنے کی ضرورت ہوتی ہے۔
طبی اور لیبارٹری کا سامان
سرنج کے بیرل، پائپیٹ کے اشارے، خون جمع کرنے والی ٹیوبیں، سیال کنیکٹر۔
کلین روم کلاس 8 کی مطابقت کے لیے غیر-آلودہ ٹائی-بار کوٹنگز اور تیل-کنٹینمنٹ پین کے ساتھ ترتیب دیا گیا ہے۔
تکنیکی اور پیکیجنگ اجزاء
پتلے-دیواری کنٹینرز، تھریڈڈ کلوزرز، پریزیشن گیئرز، پمپ ہاؤسنگ۔
مختصر سائیکل کے اوقات اور ساختی اخترتی کے بغیر تیزی سے مولڈ بھرنے کے لیے انجینئرڈ۔
مواد کی مطابقت
معیاری نائٹرائیڈ اسکرو اور بیرل پراسیس انجینرنگ ریزن کو بھرتا ہے، جبکہ خصوصی بائی میٹالک آپشنز جارحانہ فلرز کو ہینڈل کرتے ہیں:
|
رال کلاس |
مواد |
تجویز کردہ سکرو / بیرل آپشن |
پروسیسنگ نوٹس |
|
معیاری کموڈٹی |
PP، PE، PS، ABS |
نائٹرائیڈ اسٹیل (38CrMoAlA) |
معیاری L/D تناسب (20:1)، معیاری کمپریشن پروفائل |
|
انجینئرنگ پولیمر |
PC، PA6/PA66، POM، PBT |
پہنیں-مزاحم بیمیٹالک مرکب |
اعلی L/D تناسب (22:1)، عین مطابق بیرل درجہ حرارت کا انتظام درکار ہے۔ |
|
تقویت یافتہ رال |
PA66 + 30% گلاس فائبر |
مکمل طور پر سخت / کاربائڈ لیپت |
اعلی-گھرنے کی مزاحمت؛ مضبوط سکرو پرواز زمین کی حفاظت |
|
Corrosive Resins |
پیویسی، شعلہ ریٹارڈنٹ ABS |
سٹینلیس/کروم چڑھایا |
خصوصی بیرل کولنگ زونز کے ساتھ سنکنرن-مزاحم چڑھانا |
کس طرح منتخب کریں / ترتیب کے اختیارات
انتخاب کے مراحل
مطلوبہ کلیمپنگ فورس کا تعین کریں: رنرز سمیت حصہ کا تخمینہ لگائیں اور مخصوص کیویٹی پریشر (بار) سے ضرب کریں۔ ایک مشین ٹننج منتخب کریں جو درجہ بندی کی زیادہ سے زیادہ طاقت کے 70% سے 85% تک کام کرے۔
شاٹ والیوم کا حساب لگائیں: یقینی بنائیں کہ شاٹ کا کل وزن (پارٹس پلس رنر) کل نظریاتی مشین شاٹ کی صلاحیت کے 20% اور 80% کے درمیان آتا ہے۔
جسمانی طول و عرض کی تصدیق کریں: ٹائی-بار کلیئرنس (H x V)، کم از کم/زیادہ سے زیادہ مولڈ موٹائی، اور ایجیکٹر اسٹروک کی تفصیلات کے خلاف مولڈ کے طول و عرض کی جانچ کریں۔
ماڈیولر کنفیگریشن میٹرکس
کور پل سسٹمز: پیچیدہ مولڈ سلائیڈر میکانکس کے لیے 1 سے 4 ہائیڈرولک کور-پل سرکٹس۔
ایئر بلو والوز: 4 آزاد ٹائمڈ ایئر ایجیکٹر چینلز تک۔
آٹومیشن کے لیے تیار: اختیاری یورو میپ 67 یا SPI روبوٹ انٹرفیسز مربوط حصے کو ہٹانے اور ڈاؤن اسٹریم آٹومیشن کے لیے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
فیکٹری کی منظوری سے پہلے ہر مشین سخت ساختی اور فعال تصدیق سے گزرتی ہے:
پلیٹن متوازی ٹیسٹنگ: لیزر الائنمنٹ ٹولز 0.05 ملی میٹر فی میٹر کے اندر مکمل کلیمپنگ پریشر کے تحت چار ٹائی-بار پوزیشنوں میں پلیٹین کے متوازی کی تصدیق کرتے ہیں۔
تناؤ سے نجات کا عمل: مشینی پلیٹین کاسٹنگ اندرونی دباؤ کو مستقل طور پر دور کرنے اور مسلسل بوجھ کے تحت ساختی خرابی کو روکنے کے لیے تھرمل تناؤ سے گزرتی ہے۔
ہائیڈرولک پریشر ہولڈنگ ٹیسٹ: ہائیڈرولک کئی گنا اور سلنڈر ثبوت ہیں-مہر کی سالمیت کی توثیق کرنے کے لیے 4 گھنٹے تک 1.5 گنا کام کرنے والے دباؤ پر ٹیسٹ کیے جاتے ہیں۔
مکمل-ڈرائی رن لوڈ کریں۔: 48 گھنٹے مسلسل آٹومیٹک سائیکل ٹیسٹنگ شپمنٹ سے قبل برقی سگنل کے استحکام، امدادی ردعمل کے اوقات اور تھرمل توازن کی تصدیق کرتی ہے۔
حسب ضرورت اور OEM سپورٹ
مخصوص فیکٹری کے ماحول اور مینوفیکچرنگ ورک فلو کے مطابق مشین کی ترتیب:
خصوصی سکرو جیومیٹریز:اپنی مرضی کے بیریئر پیچ، مکسنگ ہیڈز، اور براہ راست رنگ کے اختلاط یا ڈیولٹیلائزیشن کے لیے وینٹڈ بیرل۔
ہائیڈرولک ترمیم:تیز تر انجیکشن کی رفتار کے لیے ہائی-بہاؤ والو بلاکس؛ متوازی کور-کھینچنے اور کلیمپ کھولنے کے لیے بیک وقت نقل و حرکت کے اختیارات۔
حسب ضرورت رنگ اور برانڈنگ:فریم پینٹنگ، کنٹرول انٹرفیس برانڈنگ، اور مقامی وولٹیج مماثلت (مثال کے طور پر، 480V/60Hz، 380V/50Hz، 220V/60Hz)۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
مندرجہ ذیل پراجیکٹ پیرامیٹرز فراہم کرنے سے 24 گھنٹوں کے اندر درست آلات کی سائزنگ اور کمرشل کوٹنگ ممکن ہو جاتی ہے:
حصہ ڈرائنگ / نمونے:3D CAD فائلیں (STEP/IGES) یا 2D تکنیکی ڈرائنگ جس میں طول و عرض، دیوار کی موٹائی اور وزن کی تفصیل ہے۔
رال مواد کی تفصیلات:مخصوص پولیمر گریڈ، مینوفیکچرر ڈیٹا شیٹ، اور فلر فیصد (مثلاً، گلاس فائبر %، معدنی مواد)۔
مولڈ لے آؤٹ:گہاوں کی تعداد، رنر سسٹم ڈیزائن (کولڈ رنر یا ہاٹ رنر)، اور مجموعی طور پر مولڈ کے طول و عرض (L x W x H)۔
ٹارگٹ آؤٹ پٹ کے تقاضے:متوقع سائیکل کا وقت اور مطلوبہ یومیہ پیداوار کا حجم۔
فیکٹری کی افادیت:مقامی آپریشنل وولٹیج/تعدد اور ٹھنڈک پانی کی فراہمی کی گنجائش۔
اکثر پوچھے گئے سوالات
سوال: انجیکشن یونٹ کو دوبارہ پوزیشننگ کی درستگی کیا حاصل ہوتی ہے؟
A: انجیکشن کے محور پر لکیری ٹرانسڈیوسرز 0.01 ملی میٹر تک درست پوزیشن فیڈ بیک فراہم کرتے ہیں، جس سے پروڈکشن کے دوران +/-0.1 ملی میٹر کے اندر ریپیٹ انجیکشن سٹروک کی مستقل مزاجی برقرار رہتی ہے۔
س: ایک سرو ہائیڈرولک مشین کا موازنہ تمام-الیکٹرک مشین سے کیسے ہوتا ہے؟
A: سرو ہائیڈرولک مشینیں تمام الیکٹرک ماڈلز کے مقابلے میں کافی کم سرمائے والے سامان کی قیمت پر ہائی کلیمپنگ فورس، قابل اعتماد ہولڈ پریشر کارکردگی، اور مضبوط طویل مدتی استحکام فراہم کرتی ہیں۔ وہ تقابلی توانائی کی کارکردگی (معیاری ہائیڈرولکس پر 30% سے 60% بچت) حاصل کرتے ہیں اور زیادہ تر تکنیکی مولڈنگ ایپلی کیشنز کے لیے موزوں ریپیٹ ایبلٹی۔
س: سرو ہائیڈرولک سسٹم کے لیے کیا دیکھ بھال کا شیڈول درکار ہے؟
A: پہلے 500 کام کے اوقات کے بعد ہائیڈرولک فلوئڈ اور صاف ریٹرن فلٹرز کو تبدیل کریں۔ عام آپریشنل حالات میں، ہر 3,000 گھنٹے میں تیل کی فلٹریشن چیک کریں اور ہر 6,000 سے 8,000 گھنٹے میں تیل کی مکمل تبدیلی مکمل کریں۔ خودکار مرکزی چکنا کرنے والا نظام سیٹ سائیکل کی گنتی کی بنیاد پر ٹوگل پنوں کا احاطہ کرتا ہے۔
سوال: کیا مشین اعلی-درجہ حرارت انجینئرنگ پلاسٹک جیسے PEEK یا PEI پر کارروائی کر سکتی ہے؟
A: ہاں۔ اعلی-درجہ حرارت والے پولیمر پر کارروائی کرنے کے لیے ایک اختیاری اعلی-درجہ حرارت سیرامک ہیٹر پیکیج، خصوصی ہائی-درجہ حرارت کے تھرموکولز، اور 400 ڈگری سینٹی گریڈ تک درجہ حرارت پر کارروائی کرنے کے لیے ایک بائی میٹالک سکرو/بیرل اسمبلی کی ضرورت ہوتی ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: اعلی صحت سے متعلق امدادی انجکشن مولڈنگ مشین، چین اعلی صحت سے متعلق امدادی انجکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری