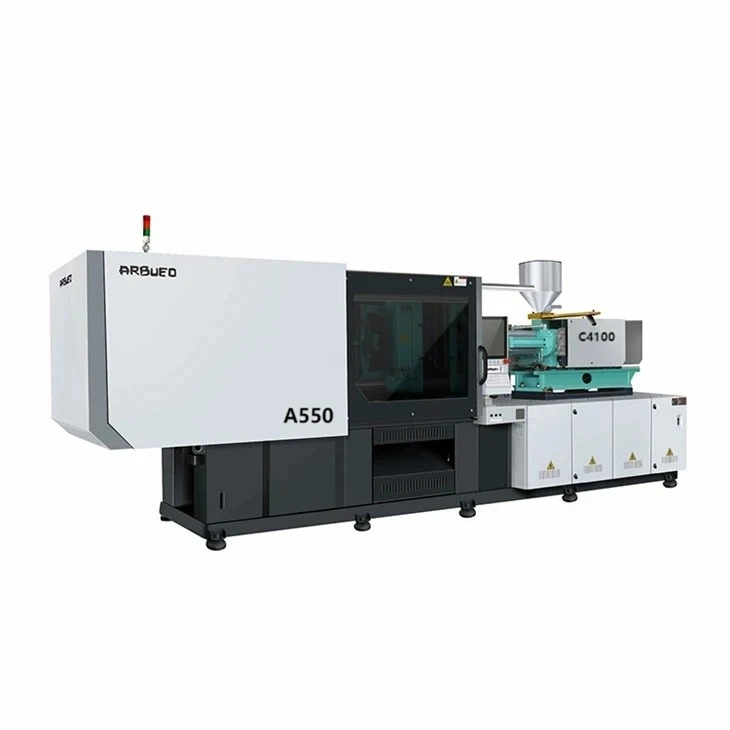
ہائی-اسپیڈ سروو انجیکشن مولڈنگ مشین
اعلی-پریسیزن پتلی-وال انجیکشن مولڈنگ مشینیں پتلی-دیواروں والے کنٹینرز، پیکیجنگ، میڈیکل ڈسپوز ایبلز، اور درست الیکٹرانک ہاؤسنگ کے لیے بنائی گئی ہیں جن کی دیوار کی موٹائی 0.35 ملی میٹر اور 0.80 ملی میٹر کے درمیان ہوتی ہے۔ معیاری انجیکشن مولڈنگ کا سامان اکثر شارٹ شاٹس، فلیش اور تھرمل انحطاط کے ساتھ جدوجہد کرتا ہے جب الٹرا-ہائی-اسپیڈ فلنگ سائیکل میں مجبور کیا جاتا ہے۔ یہ سلسلہ ان مسائل کو ہائی انجیکشن کی رفتار، تیز ہائیڈرولک رسپانس، اور ہائی فریم کی سختی کے ذریعے حل کرتا ہے۔
نائٹروجن-اسسٹڈ اکیومولیٹر ایکسلریشن، ہائی-اسپیڈ انجیکشن یونٹس، اور سخت باکس-قسم کے کلیمپنگ پلیٹنس کا استعمال کرتے ہوئے، یہ پلیٹ فارم 500 ملی میٹر فی سیکنڈ تک انجیکشن کی رفتار حاصل کرتا ہے اور 1.8 سیکنڈ کے اندر ڈرائی سائیکل ٹائمز حاصل کرتا ہے۔ سروو-ہائیڈرولک سسٹم +/- 0.5 بار کے اندر پریشر کنٹرول کو برقرار رکھتا ہے، فلیش کو روکتا ہے جبکہ ملٹی-گہا، گرم-رنر مولڈز میں مکمل گہا بھرنے کو یقینی بناتا ہے۔
کلیدی وضاحتیں
200T ماڈل
کلیمپنگ فورس: 2,000 kN
ٹائی بار کا فاصلہ (H x V): 560 x 560 ملی میٹر
پلیٹن سائز (H x V): 810 x 810 ملی میٹر
زیادہ سے زیادہ سڑنا کی موٹائی: 550 ملی میٹر
کم از کم سڑنا کی موٹائی: 220 ملی میٹر
ایجیکٹر اسٹروک: 140 ملی میٹر
سکرو قطر کے اختیارات: 32 ملی میٹر / 36 ملی میٹر / 40 ملی میٹر
انجیکشن کی رفتار: 500 ملی میٹر فی سیکنڈ تک
انجیکشن پریشر: 2,200 - 2,500 بار
L/D تناسب: 22:1 - 24:1
سسٹم پریشر: 17.5 ایم پی اے
300T ماڈل
کلیمپنگ فورس: 3,000 kN
ٹائی بار کا فاصلہ (H x V): 670 x 670 ملی میٹر
پلیٹن سائز (H x V): 960 x 960 ملی میٹر
زیادہ سے زیادہ سڑنا کی موٹائی: 650 ملی میٹر
کم از کم سڑنا کی موٹائی: 280 ملی میٹر
ایجیکٹر اسٹروک: 160 ملی میٹر
سکرو قطر کے اختیارات: 40 ملی میٹر / 45 ملی میٹر / 50 ملی میٹر
انجیکشن کی رفتار: 480 ملی میٹر فی سیکنڈ تک
انجیکشن پریشر: 2,200 - 2,500 بار
L/D تناسب: 22:1 - 24:1
سسٹم پریشر: 17.5 ایم پی اے
400T ماڈل
کلیمپنگ فورس: 4,000 kN
ٹائی بار کا فاصلہ (H x V): 780 x 780 ملی میٹر
پلیٹن سائز (H x V): 1,120 x 1,120 ملی میٹر
زیادہ سے زیادہ سڑنا کی موٹائی: 750 ملی میٹر
کم از کم سڑنا کی موٹائی: 320 ملی میٹر
ایجیکٹر اسٹروک: 180 ملی میٹر
سکرو قطر کے اختیارات: 50 ملی میٹر / 55 ملی میٹر / 60 ملی میٹر
انجیکشن کی رفتار: 450 ملی میٹر فی سیکنڈ تک
انجیکشن پریشر: 2,100 - 2,400 بار
L/D تناسب: 22:1 - 24:1
سسٹم پریشر: 17.5 ایم پی اے
500T ماڈل
کلیمپنگ فورس: 5,000 kN
ٹائی بار کا فاصلہ (H x V): 880 x 880 ملی میٹر
پلیٹن سائز (H x V): 1,260 x 1,260 ملی میٹر
زیادہ سے زیادہ سڑنا کی موٹائی: 850 ملی میٹر
کم از کم سڑنا کی موٹائی: 380 ملی میٹر
ایجیکٹر اسٹروک: 200 ملی میٹر
سکرو قطر کے اختیارات: 60 ملی میٹر / 65 ملی میٹر / 70 ملی میٹر
انجیکشن کی رفتار: 400 ملی میٹر فی سیکنڈ تک
انجیکشن پریشر: 2,000 - 2,300 بار
L/D تناسب: 22:1 - 24:1
سسٹم پریشر: 17.5 ایم پی اے
کلیدی خصوصیات
تیز-اسپیڈ ایکومولیٹر انجکشن:انٹیگریٹڈ ہائیڈرولک جمع کرنے والے فوری طور پر چوٹی کے بہاؤ کی فراہمی کرتے ہیں، پلاسٹک کی مضبوطی سے پہلے دیوار کے پتلے راستوں کو بھرنے کے لیے 15 ملی سیکنڈ کے اندر زیادہ سے زیادہ انجیکشن کی رفتار تک پہنچ جاتے ہیں۔
باکس-قسم سخت پلیٹن ڈیزائن:فائنائٹ ایلیمینٹ انالیسس (ایف ای اے) آپٹمائزڈ پلاٹین پورے ٹننج کے نیچے پلیٹین کے انحراف کو کم کرتے ہیں، مولڈ لائف کو بڑھاتے ہیں اور تمام گہاوں میں دیوار کی یکساں موٹائی کو برقرار رکھتے ہیں۔
بند-لوپ سروو کنٹرول:اعلی-ریکسروتھ/موگ سرو والوز اور آپٹیکل لکیری انکوڈرز کے ساتھ مل کر 1 کلو ہرٹز نمونے لینے کی شرحوں پر سکرو پوزیشن اور سسٹم پریشر کے لیے حقیقی-وقتی تاثرات فراہم کرتے ہیں۔
خصوصی پتلا-وال سکرو اور بیرل:خصوصی مکسنگ ہیڈز پر مشتمل نائٹرائیڈ یا بائی میٹالک پیچ پولیمر چین کے انحطاط یا کلر اسٹریکنگ کے بغیر ہائی میلٹ فلو انڈیکس (MFI) رال پر کارروائی کرتے ہیں۔
ہائی-ٹارک ہائیڈرولک/الیکٹرک ڈرائیو:اعلی-آؤٹ پٹ پلاسٹکائزنگ موٹرز مولڈ کھولنے کے دوران بیک وقت ریکوری کی اجازت دیتی ہیں، سائیکل کے مجموعی اوقات کو 15% سے 25% تک کم کرتی ہیں۔
مطابقت پذیر ایئر جیٹ اور انجیکشن سسٹم:پلیٹین کنٹرول سسٹم میں ضم ہونے والے ملٹی-سرکٹ نیومیٹک والوز مسلسل خودکار آپریشن کے دوران تیز رفتار حصے کے اخراج کے لیے تیز رفتار ہوا اڑانے کی حمایت کرتے ہیں۔
کام کرنے کا اصول/مشین کنفیگریشن
پتلی-دیوار کی سانچہ سازی کے لیے رال کے پگھلنے سے پہلے مولڈ گہاوں کو ملی سیکنڈ میں بھرنا پڑتا ہے، اس سے پہلے کہ اسٹیل کی ٹھنڈے گہا کی دیواروں کے خلاف رال پگھل جائے۔ مشین انجیکشن کے مرحلے کے دوران پمپ کے بہاؤ کی حدود کو نظرانداز کرنے کے لیے ایک نائٹروجن-چارج شدہ ہائیڈرولک جمع کرنے والا استعمال کرتی ہے۔ سگنل ایکٹیویشن پر، ہائی-ریسپانس پروپوشنل والوز جمع کرنے والے پریشر کو کم-جڑتا انجیکشن سلنڈروں میں ڈسچارج کرتے ہیں، 400 ملی میٹر فی سیکنڈ سے زیادہ رفتار پر سکرو کو آگے بڑھاتے ہیں۔
عمل کا بہاؤ:Hydraulic Power Unit -> Servo Pump + Accumulator -> High-Response Valve -> High-Speed Screw Unit ->مولڈ کیوٹی (0.4 ملی میٹر) فیڈ بیک لوپ: لکیری انکوڈر سکرو پوزیشن کو مسلسل مانیٹر کرتا ہے اور کنٹرولر کو ڈیٹا بھیجتا ہے۔
بنیادی اجزاء کے معیارات:
انجیکشن سسٹم: انجیکشن سلیج پر لکیری گائیڈ ریلز رگڑ کو کم کرتی ہیں اور تیز رفتاری کے دوران محوری سیدھ کو برقرار رکھتی ہیں-۔
کلیمپنگ یونٹ: 5-پوائنٹ ڈبل ٹوگل مکینیکل ڈھانچہ جس میں سخت سٹیل پن اور خود- چکنا کرنے والی گریفائٹ کانسی کی جھاڑیاں ہیں۔
ہائیڈرولکس: الیکٹرو-ہائیڈرولک سرو پمپس جو Rexroth / Moog کے متناسب والوز، Gefran پریشر ٹرانسڈیوسرز، اور پارکر ہائی پریشر ہوزز کے ساتھ جوڑا جاتا ہے۔
کنٹرول سسٹم: 12-انچ ٹچ اسکرین انٹرفیس کے ساتھ KEBA/Techmation صنعتی کنٹرولرز، روبوٹ اور آٹومیشن انٹیگریشن کے لیے OPC-UA اور Euromap 67/73 پروٹوکول کو سپورٹ کرتے ہیں۔
پروڈکٹ-مخصوص تکنیکی فوائد
متحرک بوجھ کے تحت کم سے کم پلیٹین کا انحراف:معیاری پلاٹین مکمل کلیمپنگ فورس کے تحت اندر کی طرف جھکتے ہیں، جس کی وجہ سے مرکزی گہا چمکتی ہے جبکہ بیرونی گہا مختصر-شوٹ ہوتی ہے۔ باکس-ٹائپ پلیٹن ڈیزائن مولڈ باؤنڈری کے پیچھے کلیمپنگ فورس کو مرکوز کرتا ہے۔ 300T کلیمپ کے بوجھ کے تحت، زیادہ سے زیادہ پلیٹین کی خرابی 0.05 ملی میٹر سے کم رہتی ہے، جو دیوار کی نازک پتلی-لائنوں کی حفاظت کرتی ہے۔
شاٹ-سے-شاٹ وزن میں مطابقت:تیز انجیکشن کی رفتار متحرک جڑتا پیدا کرتی ہے جس کی وجہ سے روایتی مشینیں ہولڈنگ پریشر کو اوور شوٹ کرتی ہیں۔ 0.005 ملی میٹر کے لکیری انکوڈر ریزولوشن کے ساتھ ہائی-فریکوئنسی بند-لوپ والوز کو استعمال کرنے سے، رفتار کے کنٹرول سے پریشر کنٹرول تک سوئچ اوور پوائنٹ ملی سیکنڈ میں ہوتا ہے۔ شاٹ-سے-شاٹ وزن کا انحراف +/- 0.2% کے اندر ہوتا ہے۔
ہائی تھرو پٹ پر یکسانیت کو پگھلانا:تیز اسکرو کی رفتار سے اعلی-MFI رال (جیسے MFI 60-100 PP) پر کارروائی کرنا قینچ کی حرارت اور تھرمل انحطاط کو متعارف کرا سکتا ہے۔ خصوصی اسکرو جیومیٹری کم پگھلنے والے درجہ حرارت پر تقسیم اور منتشر مکسنگ کو متوازن کرتی ہے، رنگ کی یکساں تقسیم کو برقرار رکھتے ہوئے بیرل رہائش کے تھرمل تناؤ کو کم کرتی ہے۔
عام ایپلی کیشنز
پیکجنگ اور فوڈ سروس:IML (ان-مولڈ لیبلنگ میں) کھانے کے کنٹینرز (0.40 ملی میٹر - 0.60 ملی میٹر دیوار کی موٹائی)، ڈسپوزایبل مشروبات کے کپ، ڈیری ٹب، چھیڑ چھاڑ-واضح ڈھکن، اور پتلی-دیواری ذخیرہ کرنے کے پیالے۔
طبی اور لیبارٹری ڈسپوزایبل:ڈسپوزایبل پائپیٹ ٹپس، پی سی آر ٹیوبیں، سرنج بیرل، طبی نمونے کے کپ، اور ملٹی-کنواں پرکھ کی پلیٹیں جن کے لیے سخت گہا-سے-گہا کی مستقل مزاجی کی ضرورت ہوتی ہے۔
الیکٹرانکس اور صحت سے متعلق اجزاء:ہلکے وزن والے موبائل ڈیوائس کے اندرونی فریم، ساختی بریکٹ، آپٹیکل لائٹ گائیڈ پلیٹس (LGP)، ڈسپلے ہاؤسنگ، اور ہائی-کثافت کنیکٹر ہاؤسنگ۔
مواد کی مطابقت
پی پی (پولی پروپیلین)
عام MFI رینج: 35 - 110 g/10 منٹ
سکڑنے کی شرح: 1.0% - 2.0%
پروسیسنگ نوٹس: اعلی انجکشن کی رفتار کی ضرورت ہوتی ہے؛ کم پگھل viscosity؛ اگر دبائو جلد گر جائے تو دھنسنے کے نشانات کا خطرہ۔
PS / HIPS
عام MFI رینج: 8 - 20 g/10 منٹ
سکڑنے کی شرح: 0.4% - 0.7%
پروسیسنگ نوٹس: خارج ہونے پر ٹوٹنے والے کریکنگ کو روکنے کے لیے درست پریشر کنٹرول کی ضرورت ہوتی ہے۔ کپ اور ڑککن کے لئے بہترین وضاحت.
پی ای ٹی
عام MFI رینج: 0.70 - 0.85 IV
سکڑنے کی شرح: 1.5% - 2.0%
پروسیسنگ نوٹس: 50 پی پی ایم سے کم نمی تک ڈیہومیڈیفائیڈ سوکھنے کی ضرورت ہے۔ زیادہ پگھلنے والے درجہ حرارت کے لیے اینٹی-ڈرول نوزل ڈیزائن کی ضرورت ہوتی ہے۔
PC / ABS مرکب
عام MFI رینج: 15 - 35 g/10 منٹ
سکڑنے کی شرح: 0.5% - 0.7%
پروسیسنگ نوٹس: ہائی انجیکشن پریشر (2,000+ بار) اور سخت بیرل درجہ حرارت زون کی نگرانی کا مطالبہ کرتا ہے۔
کس طرح منتخب کریں / ترتیب کے اختیارات
صحیح مشین ٹننج اور سکرو کے امتزاج کا انتخاب حصہ پروجیکشن شدہ رقبہ، دیوار کی موٹائی، بہاؤ کی لمبائی-سے-موٹائی کا تناسب (L/T)، اور رال کی چپکائی پر منحصر ہے۔
کلیمپنگ فورس فارمولہ:کلیمپنگ فورس درکار ہے (ٹن)=[پروجیکٹڈ ایریا (sq.cm) x cavity Pressure (bar) / 1000] x 1.1 (حفاظتی عنصر)
نوٹ: پتلی-وال ایپلی کیشنز کے لیے، گہا کا دباؤ عام طور پر 600 بار اور 900 بار کے درمیان ہوتا ہے۔
L/T تناسب کی بنیاد پر سائز سازی کے رہنما خطوط:
L/T تناسب 150 سے کم: معیاری اسکرو پروفائلز کے ساتھ معیاری سروو-ہائیڈرولک ماڈل۔
L/T تناسب 150 سے 250: جمع کرنے والا-اسسٹڈ انجیکشن یونٹ درکار ہے۔ سنگل-سلنڈر ہائی-اسپیڈ کنفیگریشن تجویز کی گئی۔
L/T تناسب 250 سے زیادہ: ہائی-دباؤ جمع کرنے والا نظام، بائی میٹالک ہائی-شیئر اسکرو، اور مطابقت پذیر الیکٹرک پلاسٹکائزیشن کی ضرورت ہے۔
اختیاری کنفیگریشنز:
متوازی موشن کٹ: الیکٹرک سکرو ڈرائیو مولڈ کھلے اور بند ہونے کے دوران پلاسٹکائزنگ کی اجازت دیتی ہے۔
انٹیگریٹڈ ان-مولڈ لیبلنگ (IML) انٹرفیس: سٹینڈرڈائزڈ یورو میپ 67 / یورو میپ 73 روبوٹ انٹرفیس۔
ہائیڈرولک کور پل والوز: 4-سرکٹ آزاد کور پل کے سلسلے تک قابل توسیع۔
موصل بیرل کور: ہیٹنگ بینڈ سے تھرمل تابکاری کے نقصان کو 30% تک کم کرتا ہے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ہر مشین ڈسپیچ سے پہلے ساختی اسمبلی پروٹوکول اور معیاری جانچ سے گزرتی ہے:
پیداوار کی ترتیب:Frame Stress Relieving -> CNC Machining of Platens -> Assembly & Piping -> Laser Interferometer Alignment -> 48-hr Dry Run Test ->فیکٹری سائن-آف
معیار کے معیارات اور سرٹیفیکیشن:
حفاظت اور نظام کی تعمیل: ISO 9001 کوالٹی مینجمنٹ اور ISO 14001 ماحولیاتی انتظام کے نظام کے تحت تیار کردہ۔ مکمل طور پر CE سے تصدیق شدہ (EN 201:2009 حفاظتی معیارات برائے پلاسٹک مشینری)۔
پلیٹن سرفیس ملنگ: 0.03 ملی میٹر فی میٹر کے اندر سطح کی ہم آہنگی کو یقینی بنانے کے لیے اعلیٰ-گینٹری مشینی مراکز پر مشینی۔
ٹائی بار الٹراسونک معائنہ: اندرونی مائیکرو-کریکس کی جانچ کرنے کے لیے جعلی 40CrMo الائے اسٹیل ٹائی بارز کی 100% والیومیٹرک الٹراسونک ٹیسٹنگ۔
ہائیڈرولک پریشر ٹیسٹنگ: صفر اندرونی یا بیرونی رساو کو یقینی بنانے کے لیے مینی فولڈز اور پائپنگ سرکٹس کو 24 گھنٹے تک 1.5 گنا ورکنگ پریشر پر ٹیسٹ کیا گیا۔
لیزر الائنمنٹ: ٹوگل لاکنگ سیکوینسز کے دوران رینشا لیزر انٹرفیرو میٹرز کا استعمال کرتے ہوئے پلیٹین کی متوازی اور ٹائی بار کی ہم آہنگی کی تصدیق کی جاتی ہے۔
مسلسل لوڈ ٹیسٹنگ: ہر یونٹ گاہک کے معائنے سے پہلے زیادہ سے زیادہ آپریٹنگ رفتار پر 48-گھنٹے مسلسل ڈرائی رن سائیکل ٹیسٹ سے گزرتا ہے۔
ڈیلیوری، وارنٹی اور اجزاء کی موجودگی
معیاری ترسیل کا وقت:آرڈر کی تصدیق اور مولڈ کی تصدیق سے 30 سے 45 کیلنڈر دن۔
معیاری وارنٹی کوریج:بنیادی ساختی اجزاء پر 18 ماہ کی وارنٹی (پلیٹین، ٹائی بارز، فریم)؛ ہائیڈرولک، نیومیٹک اور الیکٹریکل کنٹرولز پر 12 ماہ کی جامع وارنٹی۔
بنیادی وینڈر کی فہرست:Rexroth / Moog (ہائیڈرولک والوز)، Gefran (پریشر ٹرانسڈیوسرز)، پارکر (ہائی-پریشر ہوزیز)، KEBA / Techmation (PLC کنٹرولرز)، Schneider / Siemens (کم-وولٹیج الیکٹریکلز)۔
حسب ضرورت اور OEM سپورٹ
تیار کردہ سکرو پروفائلز:اپنی مرضی کے مطابق پرواز کی گہرائی، پچ، اور بیریئر مکسنگ زونز مخصوص ماسٹر بیچ یا ری گرائنڈ ریشوز کے لیے موزوں ہیں۔
توسیعی دن کی روشنی اور اسٹروک:بڑے ملٹی-کیویٹی ہاٹ رنر مولڈز یا اسٹیک مولڈز کو ایڈجسٹ کرنے کے لیے حسب ضرورت ٹائی بار کی جگہ اور پلیٹ کے طول و عرض۔
حسب ضرورت رنگ سکیمیں اور سافٹ ویئر UI:OEM برانڈ انضمام، حسب ضرورت صارف کنٹرول اسکرینز، اور مقامی نظام کی زبانیں (انگریزی، جرمن، ہسپانوی، فرانسیسی)۔
آٹومیشن سیل انٹیگریشن:ٹرنکی انضمام بشمول ہائی-اسپیڈ سائڈ-انٹری روبوٹ، IML آٹومیشن، آپٹیکل ویژن انسپیکشن، اور ڈاؤن اسٹریم کنویئر سسٹم۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درست تکنیکی کوٹیشن، مشین کے سائز کی تجویز، اور سائیکل کے وقت کا حساب کتاب حاصل کرنے کے لیے، براہ کرم درج ذیل تفصیلات فراہم کریں:
حصہ ڈیزائن فائلیں:3D CAD فائلیں (.STEP، .IGS) بشمول دیوار کی موٹائی کی درست وضاحتیں۔
مواد کی وضاحتیں:پولیمر گریڈ، MFI کی درجہ بندی، کثافت، اور فلر فیصد (جیسے گلاس فائبر یا کیلشیم کاربونیٹ)۔
مولڈ کی تفصیلات:گہا کی گنتی، مولڈ کے بیرونی طول و عرض (L x W x H)، کل مولڈ وزن، اور گرم رنر والو گیٹ کنٹرول کی ضروریات۔
ہدف سائیکل وقت:مطلوبہ پارٹ آؤٹ پٹ فی گھنٹہ یا ٹارگٹ سائیکل ٹائم سیکنڈ میں۔
ڈاؤن اسٹریم آٹومیشن:IML، روبوٹ پک-اور-پلیس سسٹم، یا ایئر جیٹ ایجیکشن سرکٹس کے تقاضے۔
اکثر پوچھے گئے سوالات
سوال: پتلی-وال انجیکشن مولڈنگ معیاری انجیکشن مولڈنگ سے کیسے مختلف ہے؟
A: پتلی-دیوار کی مولڈنگ میں 0.8 ملی میٹر سے کم دیوار کی موٹائی والے حصوں کو بھرنا شامل ہے۔ اس کے لیے معیاری مولڈنگ کے مقابلے میں فلیش اور شارٹ شاٹس کو روکنے کے لیے زیادہ انجیکشن کی رفتار (300 mm/s سے زیادہ)، زیادہ انجیکشن پریشر (2,000 بار سے زیادہ)، تیز کنٹرولر رسپانس ٹائم، اور زیادہ پلیٹین کی سختی کی ضرورت ہوتی ہے۔
س: پتلی-دیواری ایپلی کیشنز کے لیے ہائیڈرولک جمع کرنے والا کیوں ضروری ہے؟
A: معیاری ہائیڈرولک پمپ مطلوبہ رفتار (300 سے 500 ملی میٹر فی سیکنڈ) پر سکرو کو چلانے کے لیے اتنی تیزی سے سیال فراہم نہیں کر سکتے۔ ایک جمع کرنے والا ہائیڈرولک توانائی کو دباؤ میں ذخیرہ کرتا ہے اور اسے فوری طور پر جاری کرتا ہے، پلاسٹک کے پگھلنے سے پہلے دیوار کے پتلے حصوں کو بھرنے کے لیے درکار چوٹی کا بہاؤ فراہم کرتا ہے۔
سوال: پروسیس شدہ رال کے فی کلوگرام اوسط توانائی کی کھپت کیا ہے؟
A: متغیر-ڈسپلیسمنٹ سرو پمپس اور متحرک توانائی کی بحالی کی بدولت، مواد اور سائیکل کے وقت کے لحاظ سے بجلی کی کھپت 0.28 kWh/kg اور 0.35 kWh/kg کے درمیان ہوتی ہے۔ یہ روایتی فکسڈ-ڈیسپلیسمنٹ پمپ سسٹم کے مقابلے میں 30% سے 55% تک توانائی کی بچت کی نمائندگی کرتا ہے۔
سوال: ان مشینوں کا عام ہائیڈرولک رسپانس ٹائم کیا ہے؟
A: ہائی-ریسپانس بند-لوپ سرو والوز کے ذریعے کنٹرول کیا جاتا ہے، سسٹم پریشر اور فلو سگنل پر عمل درآمد کے 15 ملی سیکنڈ کے اندر زیادہ سے زیادہ سیٹ پوائنٹ آؤٹ پٹ تک پہنچ جاتا ہے۔
سوال: کیا یہ مشینیں PLA کی طرح بایوڈیگریڈیبل مواد پر کارروائی کر سکتی ہیں؟
A: ہاں۔ تاہم، چونکہ PLA میں پگھلنے کی طاقت کم ہے اور یہ تھرمل طور پر حساس ہے، PLA پتلی-وال مولڈنگ کے لیے مشین کی ترتیب میں رال کے انحطاط کو روکنے کے لیے عین بیرل درجہ حرارت کنٹرول اور حسب ضرورت کم-شیئر سکرو پروفائلز کی ضرورت ہوتی ہے۔
س: ہائی-اسپیڈ ٹوگل بند ہونے کے دوران مولڈ سیفٹی کو کیسے ہینڈل کیا جاتا ہے؟
A: KEBA کنٹرولر مولڈ پوزیشن اور فورس کی مسلسل نگرانی کرتا ہے۔ کم-پریشر مولڈ پروٹیکشن فیز 1 Nm تک مزاحمت یا 0.1 ملی میٹر تک چھوٹی رکاوٹوں کا پتہ لگاتا ہے، مولڈ کو پہنچنے والے نقصان کو روکنے کے لیے کلیمپ کی حرکت کو فوری طور پر روکتا ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: اعلی صحت سے متعلق پتلی دیوار انجکشن مولڈنگ مشین، چین اعلی صحت سے متعلق پتلی دیوار انجکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری