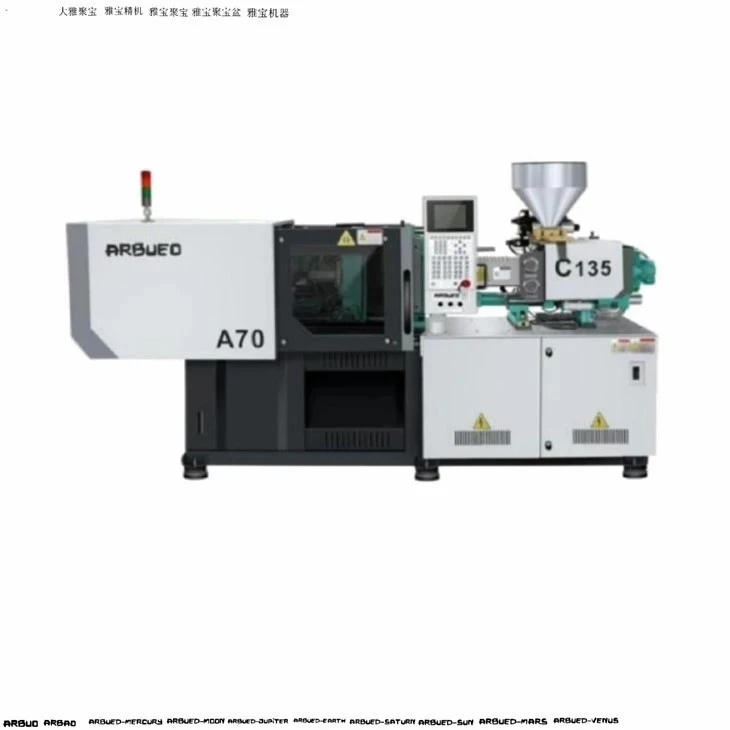


صحت سے متعلق پلاسٹک انجکشن مولڈنگ مشین
درست پلاسٹک انجیکشن مولڈنگ مشینیں صنعتی اجزاء کی مانگ کے لیے جہتی ریپیٹ ایبلٹی، کم-شاٹ وزن میں تغیر، اور تیز سائیکل اوقات فراہم کرتی ہیں۔ اعلی-سختی والے پلیٹین ڈھانچے، سرو-الیکٹرک/ہائیڈرولک ہائبرڈ ڈرائیو سسٹمز، اور بند-لوپ موشن کنٹرول کے ساتھ بنائے گئے، یہ یونٹ دوبارہ پوزیشننگ کی درستگی کو +/-0.01 ملی میٹر تک کم کرتے ہیں۔ معیاری کلیمپنگ قوتیں 60 سے 1,200 میٹرک ٹن تک ہوتی ہیں، جو 15 جی سے 4,500 جی تک شاٹ وزن کو سہارا دیتی ہیں۔ یہ سیریز انجینئرنگ ریزن کو ہینڈل کرتی ہے-بشمول PEEK، LCP، PPS، PC، اور PMMA-پگھلتے ہوئے درجہ حرارت کے استحکام کو +/-0.5 ڈگری سینٹی گریڈ کے اندر برقرار رکھتے ہوئے تھرمل انحطاط اور شاٹ ٹو شاٹ انحراف کو کم سے کم کرنے کے لیے۔
کلیدی وضاحتیں
|
پیرامیٹر |
تفصیلات کی حد / قدر |
ٹیسٹ / حوالہ کی حالت |
|
کلیمپنگ فورس |
600 kN - 12,000 kN (60 T - 1,200 T) |
ISO 20457 تعمیل |
|
ٹائی-بار کلیئرنس (H x V) |
310 x 310 ملی میٹر سے 1,300 x 1,150 ملی میٹر |
معیاری پلیٹن لے آؤٹ |
|
انجکشن کا وزن (PS) |
15 g - 4,500 g |
نظریاتی زیادہ سے زیادہ کا حساب 1.05 گرام/سینٹی میٹر |
|
انجیکشن کی رفتار |
350 mm/s تک (معیاری سروو) / 800 mm/s تک (ایکومولیٹر-اسسٹڈ) |
لکیری انکوڈر فیڈ بیک |
|
سکرو قطر کے اختیارات |
22 ملی میٹر - 110 ملی میٹر |
L/D تناسب: 20:1 سے 24:1 |
|
انجیکشن پریشر |
1,400 بار - 2,400 بار |
ہائیڈرولک / سروو-الیکٹرک پریشر سینسر |
|
پلیٹن متوازی |
<= 0.05 mm under maximum clamping load |
لیزر ڈائل اشارے کی پیمائش |
|
درجہ حرارت کنٹرول زون |
4 سے 8 بیرل زونز + نوزل |
پی آئی ڈی کنٹرول، +/-0.5 ڈگری سینٹی گریڈ درستگی |
|
خشک سائیکل کا وقت |
1.2 سیکنڈ - 3.8 سیکنڈ (فریم کے سائز پر منحصر ہے) |
یورو میپ 6 سٹینڈرڈ |
کلیدی خصوصیات
سخت ٹوگل-کلیمپنگ کائینیٹکس: Finite Element Analysis (FEA) آپٹمائزڈ پلیٹن ڈیزائن زیادہ سے زیادہ کلیمپنگ فورس کے تحت پلاٹین کے انحراف کو کم کرتا ہے، مولڈ کی سطحوں کی حفاظت کرتا ہے اور فلیش کو روکتا ہے۔
متغیر-ڈسپلیسمنٹ سروو ڈرائیو سسٹم: اعلی-رسپانس مستقل مقناطیس AC سرو موٹرز جو اندرونی گیئر پمپ کے ساتھ مل کر توانائی کی کھپت کو فکسڈ-ڈسپلیسمنٹ سسٹمز کے مقابلے میں 30% سے 70% تک کم کرتی ہیں۔
بند-لوپ انجیکشن کنٹرول: ہائی-فریکوئنسی رسپانس ڈائریکشنل والوز اور حقیقی-وقتی لکیری انکوڈر فیڈ بیک مستحکم انجیکشن اسپیڈ پروفائلز اور V/P (رفتار-ٹو-پریشر) سوئچ اوور کی درستگی کو برقرار رکھتے ہیں۔
Bimetallic بیرل اور سکرو اسمبلی: پہننے- اور سنکنرن-مزاحم مرکب اجزاء کی زندگی کو طول دیتے ہیں جب 50% گلاس-فائبر ریئنفورسڈ رال یا فلورو پولیمر پر کارروائی کرتے ہیں۔
صنعتی CNC کنٹرولر: صنعت 4.0 انضمام کے لیے مربوط OPC-UA/Euromap 63 اور 77 کمیونیکیشن پروٹوکول کے ساتھ، 15-سے 19 انچ تک کی ٹچ اسکرین، 500 مولڈ پیرامیٹر سیٹوں کو اسٹور کرتی ہے۔
کام کرنے کا اصول/مشین کنفیگریشن
مشین ترتیب وار چار-مرحلے کے عمل پر چلتی ہے: پلاسٹکائزنگ، انجکشن، ہولڈنگ/کولنگ، اور انجیکشن۔
کلیمپنگ یونٹ: پانچ-پوائنٹ ٹوئن-ٹوگل میکانزم پلیٹین کے چہرے پر یکساں کلیمپنگ فورس پیدا کرتا ہے۔ خودکار چکنا کرنے والے نظام سائیکل کی گنتی کی بنیاد پر جوڑوں کو ٹوگل کرنے کے لیے چکنائی فراہم کرتے ہیں۔
انجیکشن یونٹ: دوہری انجیکشن سلنڈر تیز-اسپیڈ انجیکشن کے دوران اسکرو پر محوری زور کو متوازن رکھتے ہیں۔ ایک لکیری پوٹینشیومیٹر 0.01 ملی میٹر ریزولوشن کے ساتھ سکرو کی نقل مکانی پر نظر رکھتا ہے۔
ہائیڈرولک / الیکٹرک ڈرائیو میٹرکس: ہائی-پریشر آئل سرکٹس ہموار سرعت اور کمی کے لیے متناسب والوز کا استعمال کرتے ہیں، ہائیڈرولک جھٹکے کو روکتے ہیں اور نلی کی زندگی کو بڑھاتے ہیں۔
کنٹرول آرکیٹیکچر: ریئل-وقت لینکس-کی بنیاد پر کنٹرولر 1 ایم ایس کے نیچے لوپ اپ ڈیٹ کی شرحوں کا انتظام کرتا ہے، جو کہ مستقل کیویٹی پیکنگ کو یقینی بنانے کے لیے قطعی پگھلنے-کوشن مانیٹرنگ کو انجام دیتا ہے۔
پروڈکٹ-مخصوص تکنیکی فوائد
کشن کی مستقل مزاجی کو +/-0.2 ملی میٹر کے اندر پگھلا دیں۔: نان-ریٹرن والو جیومیٹری اور تیز-ریسپانس چیک رِنگز انجیکشن سے ہولڈ پریشر میں منتقلی کے دوران رال کے بیک فلو کو روکتے ہیں۔
کم مولڈ وئیر: 0.05 ملی میٹر کے اندر کنٹرول شدہ پلیٹن کی ہم آہنگی کیویٹی پارٹنگ لائنوں کے درمیان دباؤ کی تقسیم کو بھی یقینی بناتی ہے، مولڈ سروس لائف کو 30% سے زیادہ بڑھاتی ہے۔
کم شور کا آپریشن: کم شور پمپ کنفیگریشنز اور ایکوسٹک ڈیمپنگ فریم ماؤنٹنگ کی وجہ سے آپریٹنگ شور کی سطح 75 dB(A) سے نیچے رہتی ہے۔
تیز ہائیڈرولک رسپانس: ہائیڈرولک پریشر بنانے کا وقت-کمانڈ سگنل سے لے کر فل پریشر آؤٹ پٹ تک 30 ms سے کم رہتا ہے، پتلی-وال مولڈنگ ایپلی کیشنز پر سخت کنٹرول کو فعال کرتا ہے۔
عام ایپلی کیشنز
آٹوموٹو اجزاء
انجن بے کنیکٹرز، سینسر ہاؤسنگز، انٹیرئیر ٹرم کلپس، اور فلوئڈ ریزروائر کیپس تیار کرتا ہے۔ سخت آٹوموٹو رواداری کے معیارات پر پورا اترتا ہے (VDA 6.3 کے مطابق عمل استحکام)
طبی آلات اور سرنجیں۔
مولڈز Luer-لاک کنیکٹر، انہیلر کے اجزاء، خون جمع کرنے والی ٹیوبیں، اور تشخیصی کارتوس۔ آئی ایس او کلاس 7/8 کلین روم کے معیارات پر پورا اترنے کے لیے آئل-فری ٹائی-بارز اور کلین روم-مطابق پینٹ فنشز کے ساتھ ترتیب دیا گیا ہے۔
3C الیکٹرانکس اور کنیکٹر
مائیکرو-کنیکٹرز، اسمارٹ فون کے اندرونی فریموں، اور لیپ ٹاپ ہاؤسنگ پرزوں پر کارروائی کرتا ہے جس کے لیے دیوار کی موٹائی 0.3 ملی میٹر تک نیچے کی ضرورت ہوتی ہے بغیر شارٹ شاٹس یا سنک کے نشانات کے۔
اعلی-صنعتی صنعتی والوز اور گیئرز
چھوٹے-پچ پلاسٹک گیئرز، پمپ امپیلرز، اور تھریڈڈ پائپ فٹنگز تیار کرتا ہے جس میں کم وار پیج اور کم سے کم رن آؤٹ برداشت کی ضرورت ہوتی ہے (DIN 3967 گریڈ 8 یا اس سے بہتر)۔
مواد کی مطابقت
|
رال کی قسم |
مخصوص سکڑنے کی حد |
پروسیسنگ درجہ حرارت کی حد |
مشین کی ضرورت کے نوٹس |
|
ABS/PC+ABS |
0.4% - 0.7% |
220 ڈگری C - 270 ڈگری C |
معیاری bimetallic سکرو؛ عین مطابق بیرل درجہ حرارت کنٹرول |
|
PA66 / PA6 (30% GF) |
0.3% - 0.8% |
260 ڈگری C - 310 ڈگری C |
پہنیں-مزاحم ہائی-کروم سکرو فلائٹ کوٹنگ |
|
پی سی / پی ایم ایم اے |
0.5% - 0.7% |
270 ڈگری C - 320 ڈگری C |
ہائی انجکشن دباؤ؛ درست ٹائی-بار لوڈ بیلنسنگ |
|
PEEK/PPS |
0.2% - 1.2% |
340 ڈگری C - 400 ڈگری C |
سرامک ہیٹر بینڈ؛ اعلی-درجہ حرارت بیرل موصلیت |
|
پی او ایم |
1.8% - 2.5% |
190 ڈگری C - 210 ڈگری C |
انحطاط کو روکنے کے لیے پگھلنے کے لیے رہائش کے وقت کا عین مطابق کنٹرول |
کس طرح منتخب کریں / ترتیب کے اختیارات
مطلوبہ کلیمپنگ فورس کا تعین کرنا
کیویٹی پروجیکٹڈ ایریا (A، cm2 میں) اور اوسط گہا دباؤ (P_avg، بار میں) کا استعمال کرتے ہوئے مطلوبہ کلیمپنگ فورس کا حساب لگائیں۔
کلیمپنگ فورس (ٹن)=[ پروجیکٹڈ ایریا (سینٹی میٹر 2) x اوسط پریشر (بار) x 1.2 سیفٹی فیکٹر ] / 1000
پتلی-وال پیکیجنگ: 0.6 - 1.0 ٹن/سینٹی میٹر2
انجینئرنگ تکنیکی حصے: 0.4 - 0.6 ٹن/سینٹی میٹر2
معیاری ساختی حصے: 0.3 - 0.4 ٹن/سینٹی میٹر2
سکرو قطر اور جیومیٹری کا انتخاب
سٹینڈرڈ اے سکرو: غیر بھرے ہوئے اجناس کے پلاسٹک کے لیے یونیورسل پروفائل (PP، PE، PS)۔
بی سکرو (ہائی پریشر): انجینئرنگ ریزن کے لیے کم قطر جس کو ہائی انجیکشن پریشر (PC، PEEK) کی ضرورت ہوتی ہے۔
C اسکرو (ہائی مکسنگ): ماسٹر بیچ کے پھیلاؤ اور آپٹیکل گریڈ کی وضاحت کے لیے مکسنگ عناصر کے ساتھ توسیع شدہ L/D تناسب۔
اختیاری مشین ماڈیولز
جمع کرنے والا انجکشن پیکیج: پتلی-دیواری ایپلی کیشنز کے لیے انجیکشن کی رفتار 800 ملی میٹر فی سیکنڈ تک بڑھاتا ہے۔
کور پل سرکٹس: پیچیدہ مولڈ سلائیڈ ایکشنز (1 سے 4 سرکٹس) کے لیے ہائیڈرولک یا الیکٹرک کنٹرول بلاکس۔
ٹائی-بار پلنگ ڈیوائس: کم اوور ہیڈ کرین کلیئرنس والی سہولیات میں مولڈ کی تنصیب کی اجازت دیتا ہے۔
موصل بیرل کور: بیرل تھرمل تابکاری کے نقصانات کو 25٪ تک کم کرتا ہے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ہر مشین مندرجہ ذیل کوالٹی اشورینس کی ترتیب کے مطابق فیکٹری قبولیت ٹیسٹنگ (FAT) سے پہلے منظم متحرک اور جامد جانچ سے گزرتی ہے:
مینوفیکچرنگ اور جانچ کی ترتیب
خام فریم ویلڈنگ: ساختی اسمبلی اور مشین بیس کی بھاری-گیج اسٹیل ویلڈنگ۔
وائبریشنل اسٹریس ریلیف: مشینی مشینی سے پہلے اندرونی مادی تناؤ کو ختم کرنے کے لیے ویلڈڈ فریم پر مکینیکل تناؤ سے نجات کا اطلاق ہوتا ہے۔
5-Axis CNC ملنگ: پلیٹین کو چڑھنے والی سطحوں اور ٹائی بار گائیڈ مقامات کی سنگل-سیٹ اپ مشیننگ۔
پلیٹین اسمبلی: مشین کے بستر پر اسٹیشنری اور حرکت پذیر پلیٹوں کی قطعی سیدھ اور مکینیکل چڑھائی۔
لیزر انٹرفیرومیٹر الائنمنٹ: آپٹیکل تصدیق اور پلیٹین مربع پن اور ٹائی-بار کے متوازی کی انشانکن۔
ہائیڈرولک اور الیکٹریکل وائرنگ: متناسب والو مینی فولڈ بلاکس، ہائی-پریشر آئل لائنز، سرو ڈرائیوز، اور کنٹرول کیبنٹ کی تنصیب۔
100-گھنٹہ مسلسل ڈرائی رن ٹیسٹ: نظام کی سالمیت، تھرمل استحکام، اور ہائیڈرولک مہر کی وشوسنییتا کی تصدیق کے لیے توسیعی سائیکل ٹیسٹنگ۔
مکمل لوڈ انجیکشن اور پریشر ہولڈ کی تصدیق: 100٪ کلیمپنگ ٹنیج اور زیادہ سے زیادہ ہائیڈرولک انجیکشن پریشر کے تحت حتمی متحرک جانچ۔
بنیادی کوالٹی اشورینس پروٹوکولز
پلیٹین مشیننگ: ٹائی بار کے سوراخوں اور پلیٹین کے چہروں کے درمیان سخت کھڑے ہونے کو برقرار رکھنے کے لیے پلیٹن کی سطحوں کو 5-محور گینٹری CNC مشینی مراکز پر ایک ہی سیٹ اپ میں ملائی جاتی ہے۔
تناؤ سے نجات: ویلڈڈ مشین کے اڈے تھرمل یا وائبریشنل تناؤ سے گزرتے ہیں تاکہ توسیع شدہ آپریٹنگ ادوار میں فریم کی بگاڑ کو روکا جا سکے۔
لیزر الائنمنٹ: ٹائی-بار کے متوازی اور پلیٹین کی نقل و حرکت کی درستگی کو رینشا لیزر انٹرفیرو میٹر کا استعمال کرتے ہوئے ماپا جاتا ہے تاکہ بوجھ کے نیچے قطعی سیدھ کو یقینی بنایا جا سکے۔
100-گھنٹہ ڈرائی رن: مشینیں 210 بار تک آپریٹنگ پریشر پر تھرمل توازن، ہائیڈرولک آئل کے استحکام، اور صفر لیک کی سالمیت کی تصدیق کرنے کے لیے 100 گھنٹے مسلسل خشک سائیکلنگ مکمل کرتی ہیں۔
حسب ضرورت اور OEM سپورٹ
خصوصی سکرو اور بیرل دھات کاری:مکمل طور پر سخت پاؤڈر میٹالرجی اسٹیلز کا انتخاب (CPM-10V، CPM-9V) سنکنرن مواد (فلوروپولیمرز) یا ہائی ابریشن ریزن (60% تک گلاس فائبر/منرل فل) پر کارروائی کے لیے۔
کلین روم پر عمل درآمد:سفید پولی یوریتھین پینٹ فنِش، سٹینلیس سٹیل کے پلیٹ کور، نان-کروڈنگ ٹائی-بار پلیٹنگ، اور فوڈ-گریڈ کے مصنوعی چکنا کرنے والے مادے۔
آٹومیشن انٹرفیس:فیکٹری نے -روبوٹ پک-اور-پلیس سسٹم، کنویئر انٹیگریشن، اور خودکار مولڈ کلیمپنگ سرکٹس کے لیے یورو میپ 67 یا یورو میپ 73 انٹرفیس انسٹال کیا۔
کثیر-اجزاء کی توسیع:دو-رنگین / ملٹی-مٹیریل مولڈنگ کے لیے سیکنڈری انجیکشن یونٹس (پگی بیک، ایل-شکل، یا عمودی ترتیب) کا ماڈیولر اضافہ۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درست تکنیکی کوٹیشن اور مشین کے سائز کی تشخیص حاصل کرنے کے لیے، درج ذیل پیرامیٹرز فراہم کریں:
حصہ معلومات:
3D CAD فائلیں (.STEP / .IGS) یا 2D ڈرائنگ جس میں طول و عرض اور دیوار کی موٹائی ظاہر ہوتی ہے۔
حصہ وزن (گرام) اور متوقع سطح کا رقبہ (سینٹی میٹر 2)۔
رال کی تفصیلات:
مخصوص پولیمر گریڈ، مینوفیکچرر، اور فل فیصد (مثلاً، PA66 + 30% GF)۔
مولڈ کی تفصیلات:
مولڈ کے طول و عرض (L x W x H)، کل گہا کی گنتی، اور اسٹیک کی اونچائی۔
رنر کی قسم (گرم رنر سسٹم بمقابلہ کولڈ رنر)۔
کور پل کی ضرورت (ہائیڈرولک/الیکٹرک کور سیکونسز کی تعداد)۔
پیداواری اہداف:
ٹارگٹ سائیکل ٹائم (سیکنڈ)۔
روزانہ/ماہانہ حجم کے اہداف۔
علاقائی وضاحتیں:
آپریٹنگ وولٹیج اور فریکوئنسی (مثال کے طور پر، 400V 50Hz / 480V 60Hz)۔
مقامی حفاظتی تعمیل کے تقاضے (CE, UL, ANSI/SPI B151.1)۔
اکثر پوچھے گئے سوالات
سوال: ان مشینوں پر پلیٹین کے متوازی کی تصدیق کیسے کی جاتی ہے؟
A: ٹائی-بارز پر لگے ہوئے ڈائل انڈیکیٹرز کا استعمال کرتے ہوئے 100% کلیمپنگ لوڈ کے تحت پلیٹین کی ہم آہنگی کی تصدیق کی جاتی ہے۔ زیادہ سے زیادہ قابل اجازت انحراف پر سیٹ ہے۔<= 0.05 mm across the entire platen area, meeting ISO 20457 tolerances.
سوال: پروسیس شدہ مواد کے فی کلوگرام اوسط توانائی کی کھپت کیا ہے؟
A: معیاری سروو-الیکٹرک ہائبرڈ ہائیڈرولک ڈرائیو کے ساتھ، سائیکل کے وقت اور کولنگ پیرامیٹرز پر منحصر، معیاری PP/PE رال کے لیے بجلی کی کھپت اوسطاً 0.30 kWh/kg اور 0.45 kWh/kg کے درمیان ہوتی ہے۔
س: خودکار حصے کو ہٹانے کے لیے کون سے انٹرفیس فراہم کیے جاتے ہیں؟
A: مشینوں میں معیاری یورو میپ 67 (16 پن) یا یورو میپ 73 روبوٹ انٹرفیس شامل ہیں۔ سگنلز ایجیکٹر پوزیشن، سیفٹی گیٹ انٹرلاکس، مولڈ اوپن پوزیشن، اور روبوٹ تک رسائی کی اجازتوں کا احاطہ کرتے ہیں۔
سوال: کیا یہ مشینیں اعلی-درجہ حرارت والے تھرمو پلاسٹک جیسے PEEK یا PEI پر کارروائی کر سکتی ہیں؟
A: ہاں۔ اعلی-درجہ حرارت کی ترتیب میں 450 ڈگری سینٹی گریڈ تک پہنچنے کے قابل خصوصی سیرامک ہیٹنگ بینڈ، موصل بیرل جیکٹس، واٹر-ٹھنڈا فیڈ تھروٹس، اور پہننے والے-مزاحم دائمی میٹالک اسکرو اسمبلیز شامل ہیں جو زیادہ پگھلنے کے لیے ڈیزائن کیے گئے ہیں۔
س: بند-لوپ کنٹرول سسٹم شاٹ ویٹ ریپیٹ ایبلٹی کو کیسے برقرار رکھتا ہے؟
A: انجیکشن یونٹ 0.01 ملی میٹر ریزولوشن کے ساتھ ایک لکیری پوزیشن انکوڈر کا استعمال کرتا ہے جو ایک متحرک پریشر ٹرانسڈیوسر کے ساتھ جوڑا جاتا ہے۔ کنٹرولر ڈرائیو آؤٹ پٹ کو ذیلی-ملی سیکنڈ وقفوں پر اپ ڈیٹ کرتا ہے تاکہ V/P سوئچ اوور پوائنٹ کو ایڈجسٹ کیا جا سکے اور حقیقی-وقت پگھلنے والی مزاحمت کی بنیاد پر پریشر پروفائل کو ہولڈ کیا جا سکے۔
ڈاؤن لوڈ، اتارنا ٹیگ: صحت سے متعلق پلاسٹک انجکشن مولڈنگ مشین، چین صحت سے متعلق پلاسٹک انجکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری