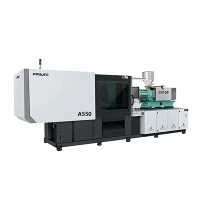
ہائی-اسپیڈ سروو انجیکشن مولڈنگ مشین
یہ ہائیڈرولک سروو- سے چلنے والی انجیکشن مولڈنگ مشین ٹائر 1 اور ٹائر 2 آٹوموٹیو پرزہ بنانے والوں کے لیے بنائی گئی ہے جس کے لیے سخت جہتی رواداری، کم نظری تحریف، اور دہرائے جانے والے حصے کے وزن کو کنٹرول کرنے کی ضرورت ہوتی ہے۔ 100 سے 2,000 میٹرک ٹن تک کلیمپنگ فورسز کے اندر کام کرتے ہوئے، یہ نظام فنکشنل انڈر ہڈ عناصر، اندرونی تراشنے، بیرونی لائٹنگ لینز، اور ساخت کے لیے تکنیکی تھرمو پلاسٹک (PA66-GF30، PBT، PC/ABS، PMMA، POM) پر کارروائی کرتا ہے۔
ڈائریکٹ-ڈرائیو سروو-ہائیڈرولک پاور یونٹس، موونگ پلیٹن پر لکیری گائیڈ ریلز، اور کم-رگڑ پلاسٹکائزنگ اسکرو کو یکجا کرکے، یہ مشین +/-0.15% کے اندر شاٹ ویٹ ریپیٹ ایبلٹی ٹولرنس حاصل کرتی ہے۔ بند-لوپ کنٹرولر 1-ملی سیکنڈ کے نمونے لینے کے وقفوں میں انجیکشن پریشر اور سکرو پوزیشن کو کنٹرول کرتا ہے، ملٹی کیویٹی آٹوموٹیو مولڈز پر فلیش اور سنک کے نشانات کو ختم کرتا ہے۔
کلیدی وضاحتیں
ذیل کی وضاحتیں نمائندہ ٹننج کلاسوں میں معیاری آپریشنل پیرامیٹرز کی عکاسی کرتی ہیں۔
|
پیرامیٹر |
یونٹ |
250-ٹن کلاس |
500-ٹن کلاس |
1,000-ٹن کلاس |
|
کلیمپنگ فورس |
kN |
2,500 |
5,000 |
10,000 |
|
ٹائی-بار کا فاصلہ (H x V) |
ملی میٹر |
580 x 580 |
820 x 820 |
1,160 x 1,160 |
|
زیادہ سے زیادہ دن کی روشنی |
ملی میٹر |
1,080 |
1,480 |
2,050 |
|
مولڈ موٹائی (کم سے کم-زیادہ سے زیادہ) |
ملی میٹر |
200-600 |
300-800 |
450-1,100 |
|
سکرو قطر (B سکرو) |
ملی میٹر |
50 |
70 |
95 |
|
انجکشن کا وزن (PS) |
g |
440 |
1,220 |
3,150 |
|
زیادہ سے زیادہ انجیکشن پریشر |
بار |
2,050 |
1,920 |
1,780 |
|
زیادہ سے زیادہ انجیکشن کی رفتار |
mm/s |
160 |
140 |
120 |
|
ایجیکٹر اسٹروک |
ملی میٹر |
150 |
220 |
300 |
|
ہائیڈرولک سسٹم پریشر |
ایم پی اے |
17.5 |
17.5 |
17.5 |
|
پمپ موٹر پاور |
کلو واٹ |
30 |
52 |
90 |
کلیدی خصوصیات
پانچ-پوائنٹ ڈبل ٹوگل کلیمپنگ میکانزم: ہیٹ-علاج شدہ کاسٹ آئرن لنکیجز خود-چکنے والے گریفائٹ-سچے ہوئے حصے کے اندر تیل کی آلودگی کو روکنے کے لیے رنگدار جھاڑیوں کی خصوصیت رکھتے ہیں۔
کم-رگڑ لکیری گائیڈ سپورٹ: موونگ پلاٹینز ٹائی-بارز کے بجائے درست لکیری گائیڈ ریلوں پر آرام کرتے ہیں، اعلی مولڈ وزن کے نیچے پلاٹین کے جھکاؤ کو کم کرتے ہیں اور ٹائی-بار بشنگ پر پہننے کو ختم کرتے ہیں۔
بند-لوپ سروو-ہائیڈرولک ڈرائیو: ہائی-ریسپانس سروو موٹرز جو اندرونی گیئر پمپ کے ساتھ جوڑ کر تیل کے بہاؤ کو ڈیمانڈ کی بنیاد پر کنٹرول کرتی ہیں، فکسڈ ڈسپلیسمنٹ پمپس کے مقابلے میں بیکار توانائی کی کھپت کو 40-%60 تک کم کرتی ہے۔
ملٹی-اسٹیج انجیکشن اور ہولڈنگ پریشر کنٹرولر: 10-اسٹیج انجیکشن کی رفتار اور 10-اسٹیج پریشر ہولڈنگ منحنی خطوط موٹی دیواروں والے آپٹیکل لینز میں گیٹ ایریاز کے ارد گرد تناؤ کے ارتکاز کو روکتے ہیں۔
دو-میٹالک بیرل اور سکرو اسمبلی: اسکرو پر مسلسل پلازما-منتقلی آرک (PTA) فلائٹ ویلڈنگ کے ساتھ مل کر سنٹرڈ ٹنگسٹن کاربائیڈ بیرل لائننگ کھرچنے والے گلاس-فائبر-مضبوط پولیمر کو ہینڈل کرتی ہے۔
ملٹی-کور پلنگ کنٹرول: مربوط ڈوئل-زون ہائیڈرولک کور پلرز آٹوموٹیو کنیکٹرز اور HVAC ہاؤسنگز کے لیے پیچیدہ سلائیڈ کی ترتیب کی اجازت دیتے ہیں۔
کام کرنے کا اصول/مشین کنفیگریشن
کلیمپنگ اور مولڈ سیٹ اپ:حرکت پذیر پلیٹین لکیری بیرنگ کے ذریعے آگے بڑھتا ہے۔ پانچ-پوائنٹ ٹوگل لاک، ٹائی-بار سٹرین گیجز کے ذریعے براہ راست ناپا مکمل کلیمپنگ ٹنیج پیدا کرتے ہیں۔
پلاسٹکائزنگ:دو-میٹالک سکرو ایک ہائی-ٹارک ہائیڈرولک موٹر کے ذریعے گھومتا ہے۔ چار ہیٹنگ زونز کے ساتھ درجہ حرارت کے سینسر پگھلنے والے درجہ حرارت کو +/-1.0 ڈگری سینٹی گریڈ کے اندر کنٹرول کرتے ہیں۔
انجکشن کا مرحلہ:ایک ڈیجیٹل لکیری ٹرانسڈیوسر 0.01 ملی میٹر ریزولوشن پر انجیکشن پوزیشن کو ماپتا ہے۔ سرو پمپ مولڈ گہا کو بھرنے کے لیے ہائیڈرولک پریشر کو 2,050 بار تک ایڈجسٹ کرتا ہے۔
V/P سوئچ اوور اور پیک/ہولڈ:نظام کیویٹی پوزیشن، ہائیڈرولک پریشر تھریشولڈز، یا بیرونی ٹرانس ڈوسر سگنلز کی بنیاد پر رفتار سے پریشر کنٹرول میں تبدیل ہوتا ہے۔
کولنگ اور انجیکشن:پگھلنے کے ٹھنڈا ہونے کے دوران، سکرو اگلے چکر کے لیے مواد کو پلاسٹکائز کرنے کے لیے گھومتا ہے۔ کلیمپنگ یونٹ پیچھے ہٹ جاتا ہے، اور متحرک ہائیڈرولک ایجیکٹر تیار شدہ حصے کو ہٹا دیتے ہیں۔
پروڈکٹ-مخصوص تکنیکی فوائد
پلیٹین انحراف کی تخفیف
روایتی پلاٹین مکمل کلیمپنگ پریشر میں جھکتے ہیں، جس کی وجہ سے مولڈ سینٹر میں چمکتا ہے اور کناروں پر دیوار کی سخت برداشت ہوتی ہے۔ یہ پلاٹین ڈیزائن 1,000 ملی میٹر کے دورانیے میں 0.05 ملی میٹر کے اندر ہم آہنگی کو بوجھ کے نیچے رکھتے ہوئے، مولڈ بڑھتے ہوئے چہرے پر کلیمپنگ فورس کو یکساں طور پر تقسیم کرنے کے لیے محدود عنصری تجزیہ (FEA) کی اصلاح کا استعمال کرتا ہے۔
انجیکشن رسپانس ٹائم
سروو- ہائیڈرولک رسپانس ٹائم رک جانے سے لے کر زیادہ سے زیادہ بہاؤ تک 35 ملی سیکنڈ سے کم لیتا ہے۔ تیز رفتاری لمبے بہاؤ-لمبائی حصوں جیسے دروازے کے پینلز اور بمپر بریکٹس میں کولڈ سلگس اور بہاؤ کے نشانات کو روکتی ہے۔
پلاسٹکائزنگ یونٹس میں درجہ حرارت کا استحکام
پی آئی ڈی درجہ حرارت کنٹرول ماڈیول سیرامک ہیٹنگ بینڈز میں ٹھوس-ریلے کا استعمال کرتے ہیں۔ بند-لوپ درجہ حرارت کا ضابطہ حرارت کے تھرمل انحطاط کو روکتا ہے-حساس پولیمر جیسے POM اور شعلہ-retardant ABS۔
عام ایپلی کیشنز
لائٹنگ سسٹمز: ہیڈ لیمپ ہاؤسنگز (PP-TD20)، موٹی-دیواری ایل ای ڈی لائٹ پائپس (PMMA/PC)، ریئر لیمپ بیزلز (ABS)۔
اندرونی ٹرم: انسٹرومنٹ پینل بریکٹ (PC/ABS)، ایئر وینٹ لوورز (POM)، گلوو باکس اسمبلیاں (PP)۔
-کے تحت-ہڈ کے اجزاء: انجن کور کفن (PA66-GF30)، بریک فلوئڈ ریزروائرز (PP)، انٹیک مینی فولڈ شیلز (PA6-GF30)۔
الیکٹریکل اور کنیکٹر: ملٹی-پن آٹوموٹیو وائرنگ کنیکٹر (PBT-GF15)، فیوز باکس کے ڈھکن (PA6)۔
مواد کی مطابقت
مندرجہ ذیل جدول معیاری دو-میٹالک سکرو پروفائلز کا استعمال کرتے ہوئے عام آٹوموٹیو ریزن کے لیے پلاسٹکائزنگ پیرامیٹرز کا خاکہ پیش کرتا ہے:
|
پولیمر گریڈ |
فلر/اضافی |
بیرل درجہ حرارت کی حد (ڈگری C) |
پری-خشک کرنے کی تفصیلات |
سکرو کنفیگریشن |
|
پی اے 66 |
30% گلاس فائبر |
270-295 |
80-90 ڈگری سینٹی گریڈ / 4 گھنٹے (ڈیہومیڈیفائینگ) |
ہائی-Wear Bi-دھاتی، چیک رنگ |
|
پی سی / اے بی ایس |
نامکمل/FR |
240-270 |
100-110 ڈگری سینٹی گریڈ / 3-4 گھنٹے |
کم-سیر مکسنگ سکرو |
|
پی ایم ایم اے |
آپٹیکل گریڈ |
210-240 |
80-90 ڈگری سینٹی گریڈ / 4 گھنٹے |
سطح-پالش صاف سکرو |
|
پی بی ٹی |
15-30% گلاس فائبر |
240-265 |
120 ڈگری سینٹی گریڈ / 3 گھنٹے |
اینٹی-کروسیو ٹنگسٹن لیپت |
|
پی پی |
20% ٹیلک بھرا ہوا ہے۔ |
190-230 |
80 ڈگری سینٹی گریڈ / 2 گھنٹے |
معیاری Polyolefin پروفائل |
کس طرح منتخب کریں / ترتیب کے اختیارات
سکرو قطر کا انتخاب
ایک سکرو: تھرمل-حساس مواد یا چھوٹے شاٹ سائز (10-30% بیرل کی گنجائش) کے لیے چھوٹا قطر۔
B اسکرو: معیاری L/D تناسب (20:1 یا 22:1) عمومی-مقصد آٹوموٹیو ریزن کے لیے۔
C اسکرو: زیادہ سے زیادہ شاٹ کی گنجائش (70% زیادہ سے زیادہ شاٹ وزن سے اوپر) والے اعلی- والیوم حصوں کے لیے بڑا قطر۔
اختیاری پیکجز
جمع کرنے والا-اسسٹڈ ہائی-اسپیڈ انجیکشن یونٹ: پتلی-دیواروں والے کنیکٹرز اور لائٹ گائیڈز کے لیے انجیکشن کی رفتار کو 400 ملی میٹر فی سیکنڈ تک بڑھاتا ہے۔
ترتیب وار ہائیڈرولک کور پلنگ: پریشر ایڈجسٹمنٹ والوز کے ساتھ 2 سے 6 آزاد کور لوپس تک اپ گریڈ ایبل۔
Glass-Fiber Wear Protection Package: Sintered Xaloy barrel lining and hardened flight coatings for resins containing >30% شیشہ یا معدنی مواد۔
ہاٹ رنر انٹرفیس کی توسیع: انٹیگریٹڈ 8 سے 32 زون ہاٹ رنر ٹمپریچر کنٹرولرز جو براہ راست مین مشین کیبنٹ میں بنائے گئے ہیں۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ہر مشین ڈسپیچ سے پہلے سٹرکچرڈ ٹیسٹنگ پروٹوکول سے گزرتی ہے:
ساختی تناؤ سے نجات: کاسٹ پلیٹین کے فریموں کو CNC مشینی سے پہلے اندرونی تناؤ کو دور کرنے کے لیے تھرمل اینیلنگ اور شاٹ بلاسٹنگ سے گزرنا پڑتا ہے۔
پلیٹن متوازی ٹیسٹنگ: لیزر الائنمنٹ ٹولز پورے دن کی روشنی کے سفر کے دوران خشک-سائیکلنگ کے دوران پلیٹین کی ہم آہنگی کی تصدیق کرتے ہیں۔
72-گھنٹہ مسلسل ڈرائی سائیکل دوڑنا: ہائیڈرولک سیل کی سالمیت، تیل کے درجہ حرارت کے توازن اور سینسر کے استحکام کی تصدیق کے لیے مشین زیادہ سے زیادہ ٹوگل اسپیڈ پر 72 گھنٹے کام کرتی ہے۔
متحرک انجکشن صحت سے متعلق ٹیسٹ: پولی پروپیلین اور ABS ٹیسٹ مولڈز کا استعمال کرتے ہوئے لگاتار 100 ڈرائی-انجیکشن سائیکلوں میں شاٹ کے وزن کی تبدیلی کی پیمائش کی جاتی ہے۔
حفاظتی تعمیل: آپریٹر گیٹس پر دوہری الیکٹریکل/ہائیڈرولک انٹرلاک کی خاصیت والے CE مارک کے معیارات (پلاسٹک اور ربڑ کی مشینری کے لیے EN 201 حفاظتی ضوابط) کے مطابق بنایا گیا ہے۔
حسب ضرورت اور OEM سپورٹ
آٹومیشن انٹیگریشن: EUROMAP 63 اور EUROMAP 73 روبوٹ انٹرفیس پلگ-اور-ٹاپ-انٹری یا سائیڈ-انٹری سروو روبوٹس کے ساتھ سیٹ اپ کھیلنے کی اجازت دیتے ہیں۔
حسب ضرورت سکرو جیومیٹری: مکسنگ ہیڈ آپشنز (میڈاک مکسنگ ایلیمنٹس یا پن-ٹائپ مکسر) جو ماسٹر بیچ ڈسپریشن اور ری سائیکل شدہ مواد کی ملاوٹ کے لیے تیار کیے گئے ہیں۔
وولٹ اور فریکوئنسی موافقت: علاقائی معیارات کے مطابق بنی ہوئی برقی کیبنٹ (مثال کے طور پر، شمالی امریکہ کے لیے 480V/60Hz؛ یورپ کے لیے 400V/50Hz؛ UL/CSA-درخواست کے مطابق کنٹرول پینل)۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درست تکنیکی تجویز اور مشین کے سائز کا تجزیہ حاصل کرنے کے لیے، درج ذیل تکنیکی تفصیلات جمع کروائیں:
حصہ ڈرائنگ:2D/3D CAD فائلیں (STEP، IGES) اہم جہتوں اور دیوار کی موٹائی کی قدروں کے ساتھ۔
مواد کی وضاحتیں:رال برانڈ، گریڈ، اور فلرز کا فیصد (مثال کے طور پر، گلاس فائبر، معدنی، شعلہ ریٹارڈنٹس)
مولڈ تفصیلات:مولڈ کے طول و عرض (لمبائی x چوڑائی x اونچائی)، کل وزن، گہاوں کی تعداد، اور گرم رنر کی ضروریات۔
ہدف سائیکل وقت:مطلوبہ پیداوار کی شرح فی گھنٹہ یا ہدف سائیکل وقت فی حصہ۔
معاون تقاضے:مربوط کور پل، والو گیٹ کنٹرولرز، یا روبوٹ انٹرفیس کی ضرورت ہے۔
اپنی مرضی کی تجویز کے لیے تکنیکی ڈیٹا جمع کروائیں۔
اپنی CAD فائلیں اور مولڈ کی وضاحتیں براہ راست ہماری انجینئرنگ ٹیم کو بھیجیں تاکہ 24 گھنٹوں کے اندر کلیمپنگ فورس کی ابتدائی کیلکولیشن اور موزوں مشین کی ترتیب حاصل کی جا سکے۔
اکثر پوچھے گئے سوالات
سوال: یہ مشین کس سطح پر شاٹ وزن کی مستقل مزاجی فراہم کرتی ہے؟
A: اعلی-ریزولوشن والے لکیری ٹرانسڈیوسرز اور کلوزڈ لوپ ہائیڈرولک والو کنٹرول کا استعمال کرتے وقت شاٹ ویٹ ریپیٹ ایبلٹی +/-مستحکم محیطی حالات میں 0.15% کے اندر رہتی ہے۔
سوال: کیا یہ مشین 40% گلاس-فائبر-مضبوط نایلان جیسے کھرچنے والے مواد کو چلا سکتی ہے؟
A: ہاں۔ ہمارے اختیاری شیشے کے ساتھ ترتیب دی گئی مشینیں-فائبر پہننے والے پیکج میں مکمل طور پر سینٹرڈ دو-دھاتی بیرل اور ایک PTA کاربائیڈ-پڑھے ہوئے سکرو کی خصوصیت ہوتی ہے، جو اعلی-پہن کے حالات میں آپریشنل زندگی کو بڑھاتی ہے۔
س: روبوٹک آٹومیشن کے لیے کون سے انٹرفیس دستیاب ہیں؟
A: مشینوں میں روبوٹ سگنلز کے لیے EUROMAP 67 معیاری انٹرفیس شامل ہیں۔ EUROMAP 73 اور حسب ضرورت صنعتی ایتھرنیٹ انٹرفیس (Profinet، EtherCAT) درخواست پر دستیاب ہیں۔
سوال: مسلسل آپریشن کے دوران ہائیڈرولک تیل کا درجہ حرارت کیسے منظم کیا جاتا ہے؟
A: مشین میں ایک شیل-اور-ٹیوب یا ایئر-کولڈ آئل ہیٹ ایکسچینجر ہے جو بند-لوپ آئل ٹمپریچر مانیٹرنگ کے ساتھ جوڑا ہے، 24/7 پروڈکشن کے دوران ہائیڈرولک آئل کا درجہ حرارت 40-50 ڈگری سینٹی گریڈ کے اندر برقرار رکھتا ہے۔
سوال: بین الاقوامی خریداروں کو کیا وارنٹی اور اسپیئر پارٹس سپورٹ فراہم کی جاتی ہے؟
A: تمام معیاری مشینوں میں 12-ماہ کی مکمل سسٹم وارنٹی اور پلیٹین اور ٹائی بارز پر 24 ماہ کی ساختی وارنٹی شامل ہے۔ عالمی ایکسپریس لاجسٹکس کے ذریعے اہم اسپیئر پارٹس (والوز، ہیٹر، تھرموکوپل، سیل) 48 گھنٹوں کے اندر بھیجے جاتے ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: آٹوموٹو حصوں کے لئے اعلی صحت سے متعلق انجکشن مولڈنگ مشین، آٹوموٹو حصوں کے مینوفیکچررز، سپلائرز، فیکٹری کے لئے چین ہائی پریسجن انجکشن مولڈنگ مشین