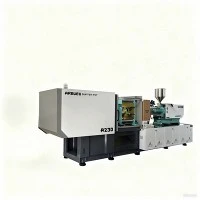
ہائبرڈ ہائیڈرولک-الیکٹرک انجیکشن مولڈنگ مشین
ہائبرڈ ہائیڈرولک-الیکٹرک انجیکشن مولڈنگ مشینیں سروو-الیکٹرک انجیکشن یونٹس کو ہائیڈرولک کلیمپنگ سسٹم کے ساتھ جوڑتی ہیں۔ یہ فن تعمیر تیز-رفتار، ہائی-ٹنج مولڈنگ آپریشنز کو نشانہ بناتا ہے جس میں سخت جہتی رواداری اور کم بجلی کی کھپت کی ضرورت ہوتی ہے۔
الیکٹرک ڈرائیو ہائیڈرولک سرکٹ سے آزاد، مسلسل میٹر-ان/میٹر-آؤٹ ڈوزنگ اور ہائی-ریسپانس پلاسٹکائزنگ کو انجام دیتی ہے۔ ہائیڈرولک نظام ایک متغیر-ڈسپلیسمنٹ سرو پمپ کا استعمال کرتے ہوئے ہائی-فورس کلیمپنگ، کور پلنگ، اور ایجیکٹر سیکونسز کا انتظام کرتا ہے۔ ہائیڈرولک کلیمپنگ سے مکینیکل پلاسٹکائزنگ کو الگ کرنے سے سکرو گردش کے دوران ہائیڈرولک فلوڈ شیئر ہیٹنگ ختم ہوجاتی ہے، روایتی فکسڈ ہائیڈرولک مشینری کے مقابلے میں بجلی کے استعمال میں 30% سے 50% تک کمی آتی ہے۔
فن تعمیر کا خلاصہ:
سروو-الیکٹرک انجیکشن سب سسٹم: درست سکرو گردش، خوراک، کلیمپ موومنٹ کے دوران آزاد متوازی حرکت، اور بند-لوپ سرو جواب کے لیے وقف ہے۔
ہائیڈرولک کلیمپنگ سب سسٹم: ٹوگل یا ڈائریکٹ ہائیڈرولک کلیمپنگ، ہائی کلیمپنگ فورس جنریشن، کور پلنگ، اور ایجیکٹر سیکونسز کے لیے وقف ہے۔
تکنیکی موازنہ: ڈرائیو ٹیکنالوجیز
مشین پلیٹ فارم کے انتخاب میں معاونت کے لیے مشین ڈرائیو فارمیٹس کے درمیان کارکردگی اور مالیاتی تجارت-کی تفصیلات درج ذیل جدول:
|
میٹرک / فیچر |
ہائیڈرولک مشین |
ہائبرڈ مشین |
تمام-الیکٹرک مشین |
|
ابتدائی سرمایہ کاری |
بیس لائن (1.0x) |
وسط-رینج (1.2x - 1.35x) |
اعلی (1.6x - 2.0x) |
|
توانائی کی کھپت |
ہائی بیس لائن |
30% - 50% بچت |
50% - 70% بچت |
|
انجیکشن پوزیشن کی درستگی |
+/- 0.05 ملی میٹر |
+/- 0.01 ملی میٹر |
+/- 0.005 ملی میٹر |
|
متوازی حرکت کی صلاحیت |
محدود (ملٹی-پمپ کی ضرورت ہے) |
معیاری (حرکت کے دوران خوراک) |
معیاری |
|
کلیمپنگ فورس رینج |
لامحدود (50 سے 4، 000+ ٹن) |
درمیانے سے زیادہ (100 سے 1،500+ ٹن) |
محدود ہائی-ٹنج کے اختیارات |
|
ہائیڈرولک کور پل انٹیگریشن |
مقامی |
مقامی |
پاور یونٹ پر ایڈ-کی ضرورت ہے۔ |
|
تیل کی تبدیلی کا وقفہ |
4,000 گھنٹے |
10,000 گھنٹے |
N/A (چکنائی چکنا) |
|
کلین روم کی مناسبیت |
کم (تیل کی دھند کا خطرہ) |
ہائی (منسلک انجکشن زون) |
سب سے زیادہ |
کلیدی وضاحتیں
ذیل میں کلیدی مشین ٹننجز پر معیاری تکنیکی درجہ بندی دی گئی ہے:
|
تفصیلات |
یونٹ |
160 ٹن |
280 ٹن |
450 ٹن |
650 ٹن |
|
کلیمپنگ فورس |
kN |
1,600 |
2,800 |
4,500 |
6,500 |
|
ٹائی بار کلیئرنس (H x V) |
ملی میٹر |
470 x 470 |
620 x 620 |
820 x 820 |
980 x 920 |
|
پلیٹن کے طول و عرض (H x V) |
ملی میٹر |
700 x 700 |
910 x 910 |
1,180 x 1,180 |
1,400 x 1,340 |
|
زیادہ سے زیادہ مولڈ اوپننگ اسٹروک |
ملی میٹر |
450 |
580 |
780 |
920 |
|
زیادہ سے زیادہ دن کی روشنی |
ملی میٹر |
950 |
1,230 |
1,580 |
1,820 |
|
سکرو قطر (B-اسکرو) |
ملی میٹر |
45 |
55 |
70 |
85 |
|
نظریاتی شاٹ والیوم |
cm3 |
318 |
605 |
1,385 |
2,438 |
|
انجکشن کا وزن (PS) |
g |
290 |
551 |
1,260 |
2,218 |
|
زیادہ سے زیادہ انجیکشن پریشر |
بار |
2,150 |
2,020 |
1,850 |
1,750 |
|
انجیکشن کی رفتار |
mm/s |
200 - 350 |
200 - 300 |
160 - 250 |
140 - 220 |
|
پلاسٹکائزنگ کی شرح (PS) |
g/s |
32 |
58 |
110 |
165 |
|
ایجیکٹر اسٹروک / فورس |
mm/kN |
140 / 48 |
170 / 77 |
200 / 110 |
250 / 160 |
|
سسٹم آپریٹنگ پریشر |
بار |
160 |
160 |
175 |
175 |
کلیدی خصوصیات
متوازی حرکت کا عمل:خوراک کلیمپ کھولنے اور نکالنے کے ساتھ ساتھ ہوتی ہے، مجموعی طور پر خشک سائیکل کے اوقات کو فی شاٹ 1.2 سے 2.5 سیکنڈ تک کاٹتا ہے۔
بند-لوپ پریشر کنٹرول:فلیش اور شارٹ شاٹس کو روکنے کے لیے 1 ایم ایس سیمپلنگ وقفوں پر انجیکشن نوزل ٹریک کیویٹی پریشر کے پیچھے براہ راست نصب پریشر ٹرانسڈیوسرز۔
توانائی-آپٹمائزڈ ہائیڈرولک سرکٹ:ڈبل-سواش پلیٹ متغیر سروو پمپ کلیمپنگ یا کور ایکٹیویشن کے دوران صرف ڈیمانڈ پر سیال فراہم کرتے ہیں، بے کار پاور ڈرا کو 0.8 کلو واٹ سے کم رکھتے ہیں۔
کم تیل کا درجہ حرارت آپریشن:ڈیکپلڈ پلاسٹکائزنگ ہائیڈرولک ذخائر میں گرمی کی منتقلی کو روکتا ہے۔ اوسط تیل آپریٹنگ درجہ حرارت 38 ڈگری سینٹی گریڈ اور 42 ڈگری سینٹی گریڈ کے درمیان بھاری چلر بوجھ کے بغیر رہتا ہے۔
لکیری گائیڈ کیریج سپورٹ:ٹوئن لکیری موشن گائیڈز انجیکشن یونٹ کو سپورٹ کرتے ہیں، تیز رفتار- آگے اور پیچھے کی حرکت کے دوران +/- 0.02 ملی میٹر کے اندر بیرل کی سیدھ کو برقرار رکھتے ہیں۔
مشین کی ترتیب
سسٹم پاور اور فلوئڈ روٹنگ
انجیکشن ڈرائیو لائن: AC سروو موٹر گیئر باکس کو طاقت دیتی ہے، براہ راست گرم بیرل میں درست خوراک کے لیے اسکرو کی گردش کو چلاتی ہے۔
ہائیڈرولک پاور یونٹ: سرو پمپ کئی گنا مرکزی والو کے ذریعے سیال کو فیڈ کرتا ہے۔ ہائیڈرولک پاور کو متحرک طور پر انجیکشن یونٹ (محوری حرکت اور انجکشن بڑھانے کے لیے) اور کلیمپنگ یونٹ (ہائیڈرولک سلنڈرز اور ٹوگل کلیمپنگ میکینکس کے لیے) دونوں کی طرف منتقل کیا جاتا ہے۔
انجیکشن یونٹ آرکیٹیکچر
ڈوزنگ ڈرائیو: پانی کے ساتھ ہم وقت ساز AC سرو موٹر-ٹھنڈی جیکٹس ہائی-ٹارک پلینٹری گیئر باکس کے ذریعے جڑی ہوئی ہیں۔
انجیکشن ایکٹیویشن: تیز رفتار انجیکشن ویلوسٹی پروفائلز کے لیے جڑواں اکومیولیٹر بینکوں کی حمایت یافتہ ہائی-ریسپانس متناسب ہائیڈرولک والو۔
بیرل اور سکرو: نائٹریٹڈ اسٹیل کی تعمیر (38CrMoAlA) 950 HV تک سخت ہو گئی، کھرچنے والے بھرے مواد کے لیے اختیاری دائمی تہوں (ٹنگسٹن کاربائیڈ الائے) کے ساتھ۔
کلیمپنگ یونٹ آرکیٹیکچر
میکانزم: کاسٹ اسٹیل پلیٹین (QT500-7) کے ساتھ 5 نکاتی ڈبل ٹوگل سسٹم۔
ٹائی بارز: گائیڈ بشنگ پر پہننے کو کم کرنے کے لیے سخت کروم پلیٹنگ (0.03 سے 0.05 ملی میٹر موٹائی) کے ساتھ ہائی-ٹینسائل الائے اسٹیل (40Cr)۔
چکنا: خودکار مرکزی چکنائی والا پمپ جس میں دباؤ کی خصوصیت ہے-مانیٹرڈ ڈسٹری بیوشن لائنز۔
پروڈکٹ-مخصوص تکنیکی فوائد
تکرار اور شاٹ-وزن کی مطابقت
اسکرو کی نقل مکانی پر براہ راست سروو کنٹرول +/- 0.01 ملی میٹر کے اندر پوزیشن کی درستگی کی پیداوار دیتا ہے۔ شاٹ-وزن میں فرق 0.15% سے کم رہتا ہے مسلسل 24-گھنٹوں کی پیداوار پتلی دیوار والے پولی پروپیلین حصوں پر چلتی ہے (0.45% تک کے عام روایتی ہائیڈرولک تغیر کے مقابلے)۔
ہائیڈرولک نظام لمبی عمر
خوراک کے عمل کو ڈیکپل کرنے سے ہائیڈرولک سیال پر تھرمل تناؤ کم ہوتا ہے۔ تیل کی واسکاسیٹی طویل وقفوں پر مستحکم رہتی ہے، جس سے سیال کی تبدیلی کے چکر 4,000 آپریشنل گھنٹوں سے 10,000 گھنٹے تک بڑھ جاتے ہیں۔ پمپ وینز، سیل، اور متناسب والوز پر اجزاء کا لباس اسی کے مطابق گرتا ہے۔
فوٹ پرنٹ اور یوٹیلیٹی سیونگز
کومپیکٹ ہائیڈرولک کلیمپنگ کے ساتھ الیکٹرک انجیکشن کی کارکردگی کو یکجا کرنے سے مساوی فل-ہائیڈرولک ماڈلز کے مقابلے مشین کی کل لمبائی 12% سے 18% تک کم ہو جاتی ہے۔ تیل کی مقدار کم ہونے کا مطلب ہے کہ فیکٹری کے فرش پر کولنگ ٹاور کی چھوٹی صلاحیتوں کی ضرورت ہے۔
عام ایپلی کیشنز
آٹوموٹو اجزاء
دروازے کے ہینڈل میکانزم، HVAC ڈکٹنگ، کنیکٹر ہاؤسنگ، ڈیش بیزلز، اور انڈر-ہڈ فیوز باکس۔
پریس-اسنیپ اسمبلیوں کے لیے سخت جہتی تقاضوں کو پورا کرتا ہے۔
طبی اور صحت سے متعلق پیکیجنگ
سرنج کے بیرل، خون جمع کرنے والی ٹیوب کیپس، پتلی-دیواری کھانے کے برتن، اور پلٹائیں-اوپر بند۔
مولڈ زون کے قریب ہائیڈرولک پائپنگ کم ہونے کی وجہ سے کلین روم کلاس 8 پلیسمنٹ کو سپورٹ کرتا ہے۔
صنعتی اور برقی آلات
ٹرمینل بلاکس، سرکٹ بریکر کیسنگز، سوئچ پلیٹس، پمپ امپیلر، اور پاور ٹول ہاؤسنگ۔
سنک کے نشانات کے بغیر اعلی ساختی بوجھ کے مطالبات اور موٹی-وال مولڈنگ سائیکلوں کو سنبھالنے کے قابل۔
مواد کی مطابقت
بھری ہوئی رال (PP, PE, PS, ABS):معیاری نائٹرائیڈ اسکرو کا استعمال کرتے ہوئے پروسیس کیا جاتا ہے تاکہ اعلی تھرو پٹ ریٹ پر یکساں پگھلنے والی ہم آہنگی کو یقینی بنایا جا سکے۔
انجینئرنگ پولیمر (PC, POM, PBT, PA6/PA66):ہائی-ٹارک الیکٹرک ڈرائیوز کے ذریعے ہینڈل کیا جاتا ہے تاکہ پلاسٹکائزنگ کے دوران رال کے انحطاط کو روکا جا سکے جبکہ اعلی-مرد پگھلنے کو ایڈجسٹ کیا جائے۔
انتہائی بھرا ہوا اور کھرچنے والا مواد (PA66 + 30-50% گلاس فائبر، پی پی ایس + گلاس/منرل):رگڑنے والے لباس اور سنکنرن آف-گیسنگ کے خلاف مزاحمت کرنے کے لیے اختیاری بائی میٹالک بیرل لائنرز (آئرن-بیسڈ یا نکل-الائیز) اور مکمل طور پر سخت ٹول اسٹیل اسکرو سے لیس۔
کنفیگریشن کے اختیارات
مندرجہ ذیل حصے کے ڈیزائن اور پیداوار کے معیار کی بنیاد پر مشین کی تشکیل کا انتخاب کیا جاتا ہے:
پتلی-دیوار اور تیز سائیکل ایپلی کیشنز:بیریئر سکرو جیومیٹری کے ساتھ مل کر ہائی-اسپیڈ ایکومولیٹر پیک منتخب کریں۔
کھرچنے والا اور شیشہ- بھرے پولیمر:کاربائیڈ-کوٹیڈ اسکرو ٹپس کے ساتھ جوڑا بنائے گئے Bimetallic بیرل منتخب کریں۔
پیچیدہ داخل مولڈنگ:پیچیدہ مولڈ میکینکس کے لیے معاون ہائیڈرولک کور پل انٹرفیس شامل کریں۔
انجکشن کی کارکردگی کا اضافہ-آنس
جمع کرنے والے کی مدد: نائٹروجن-چارج شدہ ہائیڈرولک جمع کرنے والے پتلی-وال پیکیجنگ ایپلی کیشنز کے لیے انجیکشن کی رفتار کو 500 ملی میٹر فی سیکنڈ تک بڑھاتے ہیں (<0.5 mm wall thickness).
سکرو پروفائلز: پولی اولفنز کے لیے بیریئر اسکرو، مکسنگ-ماسٹر بیچ بلینڈنگ کے لیے ہیڈ اسکرو، یا پی سی اور پی وی سی جیسے حساس مواد کے لیے کم-کمپریشن سکرو-۔
مشین انٹرفیس اور آٹومیشن
کور پل سرکٹس: 4 ہائیڈرولک کور تک-مشین PLC کے ذریعے قابل کنٹرول مولڈ ایکشنز کے لیے پل والوز۔
یورو میپ انٹرفیس: روبوٹ پک-اور-جگہ انضمام کے لیے معیاری یورو میپ 63 یا یورو میپ 73 انٹرفیس۔
ہاٹ رنر کنٹرولرز: انٹیگریٹڈ 8 سے 32-زون ہاٹ رنر کنٹرول ماڈیولز جو مشین کیبنٹ میں بنائے گئے ہیں۔
مینوفیکچرنگ اور کوالٹی کنٹرول
پلیٹین مشینی:5-محور CNC پورٹل ملنگ سینٹرز پر مشینی کرنے سے پہلے کاسٹنگز کو دباؤ-ریلیف اینیلنگ سے گزرنا پڑتا ہے تاکہ پوری سطح پر 0.05 ملی میٹر کے اندر پلیٹین کی ہم آہنگی کو یقینی بنایا جا سکے۔
ہائیڈرولک اسمبلی:والو کے کئی گنا دھول-فلٹر شدہ صاف کمرے میں جمع ہوتے ہیں۔ ہر ہائیڈرولک سرکٹ کو 1.5 گنا آپریٹنگ پریشر (240 بار) پر سٹیٹک پریشر ٹیسٹنگ سے گزرنا پڑتا ہے تاکہ لیکیج کو چیک کیا جا سکے۔
الائنمنٹ چیکس:لیزر الائنمنٹ ٹولز اسمبلی کے دوران ٹائی بار کے متوازی رواداری اور پلیٹین-سے-انجیکشن-یونٹ کی سیدھ کی تصدیق کرتے ہیں۔
مکمل-لوڈ ٹیسٹنگ:ہر مشین 48-گھنٹہ خشک-سائیکل سے گزرتی ہے جس کے بعد تھرمل استحکام، برقی حفاظت، اور وائبریشن کی سطحوں کی تصدیق کرنے کے لیے سسٹم کے زیادہ سے زیادہ دباؤ کے تحت 4 گھنٹے کا فل لوڈ مولڈ ٹیسٹ ہوتا ہے۔
حسب ضرورت اور OEM سپورٹ
انجینئرنگ اور حسب ضرورت ورک فلو:
Part Drawings & 3D Model Review -> Mold & Cycle Analysis ->ٹیلرڈ مشین کنفیگریشن
دستیاب حسب ضرورت خدمات میں شامل ہیں:
مکینیکل ترمیم: اپنی مرضی کے پلیٹن بولٹ پیٹرن (SPI، EUROMAP، یا JIS معیارات)، لمبے سانچوں کے لیے دن کی روشنی میں توسیعی اختیارات، حسب ضرورت اسکرو کی لمبائی-سے-قطر (L/D) کے تناسب، اور بڑھی ہوئی ٹائی-بار کی جگہ۔
برقی نظام کی موافقت: مقامی گرڈز کے لیے ترتیب کردہ آپریٹنگ وولٹیجز (مثال کے طور پر، شمالی امریکہ کے لیے 480V 60Hz 3-فیز، 400V 50Hz 3-فیز یورپ کے لیے)۔
سافٹ ویئر لوکلائزیشن: کنٹرولر انٹرفیس انگریزی، ہسپانوی، جرمن، فرانسیسی، اور پرتگالی زبانوں میں اپنی مرضی کے مطابق ڈیٹا لاگنگ اسکرینز اور تیار کردہ سافٹ ویئر کی ترتیب کے ساتھ دستیاب ہیں۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درست تکنیکی کوٹیشن اور مشین کے سائز کی سفارش حاصل کرنے کے لیے، درج ذیل پیرامیٹرز فراہم کریں:
حصہ کی تفصیلات:2D/3D ڈرائنگ (.STEP یا .IGES فائلیں)، حصہ وزن (g)، اور زیادہ سے زیادہ دیوار کی موٹائی (ملی میٹر)۔
مواد کی وضاحتیں:پولیمر گریڈ، مینوفیکچرر، سکڑنے کی شرح، اور اضافی اشیاء/فلرز کا فیصد (مثلاً، گلاس فائبر %)۔
سڑنا کی وضاحتیں:مولڈ کے طول و عرض (L x W x H)، کل وزن، گہاوں کی تعداد، اور گرم رنر کی ضروریات۔
پیداوار کے تقاضے:مطلوبہ سائیکل کا وقت، ہدف فی گھنٹہ آؤٹ پٹ، اور آٹومیشن کی ضروریات (روبوٹکس، کنویئر سسٹم)۔
سائٹ کی شرائط:پلانٹ کی سپلائی وولٹیج/فریکوئنسی، محیط درجہ حرارت کا پروفائل، اور ٹھنڈے پانی کے دستیاب چشمے
اکثر پوچھے گئے سوالات
سوال: قیمت اور کارکردگی میں ایک ہائبرڈ مشین ایک آل-الیکٹرک انجیکشن مولڈنگ مشین سے کیسے موازنہ کرتی ہے؟
A: ایک ہائبرڈ مشین کی قیمت تقریباً 20% سے 30% کم ہوتی ہے مساوی کلیمپ ٹنیج کی تمام-الیکٹرک مشین سے۔ یہ تمام-برقی خوراک کی درستگی اور رفتار سے میل کھاتا ہے جبکہ ہائیڈرولک کلیمپنگ فورس اور اقتصادی کور-پیچیدہ آٹوموٹو یا تکنیکی پرزوں کے لیے پل انٹیگریشن فراہم کرتا ہے۔
س: ہائیڈرولک سیال کے لیے کیا دیکھ بھال کا شیڈول درکار ہے؟
A: چونکہ پلاسٹکائزنگ گرمی کو تیل کے ٹینک سے الگ کیا جاتا ہے، سیال کام کرنے والے درجہ حرارت کم رہتے ہیں۔ عام حالات میں (40 ڈگری سینٹی گریڈ آپریٹنگ درجہ حرارت)، ISO VG 46 ہائیڈرولک فلوئڈ کو ہر 10,000 آپریشنل گھنٹوں میں تبدیل کریں یا دو سال کے مسلسل آپریشن کے بعد، معیاری فلٹر ہر 2,500 گھنٹے بعد تبدیل کریں۔
سوال: کیا یہ مشین میرے موجودہ روبوٹک ان لوڈرز کے ساتھ انٹرفیس کر سکتی ہے؟
A: ہاں۔ مشینیں EUROMAP 67 روبوٹ انٹرفیس (یا اختیاری EUROMAP 73) کے ساتھ معیاری آتی ہیں۔ یہ مولڈ کے لیے پلگ-اور-پلے سگنلز کی اجازت دیتا ہے-کھلی پوزیشن، کور پوزیشن، ایجیکٹر اسٹیٹس، اور تمام معیاری 3-محور سروو روبوٹس کے ساتھ حفاظتی انٹرلاک۔
سوال: بین الاقوامی تنصیبات کے لیے کون سے اسپیئر پارٹس کی سفارش کی جاتی ہے؟
A: ہم ایک بنیادی کریٹیکل کٹ کو ذخیرہ کرنے کی تجویز کرتے ہیں: ہیٹنگ بینڈز، تھرموکوپلز، متناسب والو سیلز، ہائی-پریشر آئل فلٹرز، ٹھوس-اسٹیٹ ریلے، اور اسپیئر اسکرو ٹپ اسمبلی (چیک انگوٹی، ریئر رِنگ، اور ٹپ)۔
ڈاؤن لوڈ، اتارنا ٹیگ: ہائبرڈ ہائیڈرولک انجکشن مولڈنگ مشین، چین ہائبرڈ ہائیڈرولک انجکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری