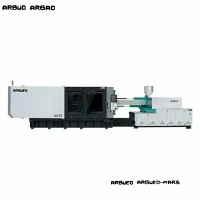
ہائی-اسپیڈ پیکیجنگ انجیکشن مولڈنگ مشین
یہ ہائی-اسپیڈ انجیکشن مولڈنگ مشین خاص طور پر پتلی-وال پیکیجنگ ایپلی کیشنز کے لیے بنائی گئی ہے جس کے لیے تیز رفتار وقت، درست انجیکشن کنٹرول، اور مسلسل 24/7 آپریشن کی ضرورت ہوتی ہے۔ ایک اعلی-ریگیڈیٹی کلیمپنگ یونٹ اور ایک آپٹمائزڈ ایکومولیٹر-اسسٹڈ انجیکشن سسٹم کے ساتھ انجینئرڈ، یہ قابل اعتماد طریقے سے کھانے کے کنٹینرز، پتلی-دیوار کی بالٹیاں، بندش، اور طبی پیکیجنگ بناتا ہے جس کی دیوار کی موٹائی 0.4 ملی میٹر تک ہوتی ہے۔
متوازی ہائیڈرولک حرکات کے ساتھ ایک کم-جڑتا انجیکشن ردعمل کو مربوط کرکے، یہ نظام حصہ جیومیٹری اور مولڈ ڈیزائن کے لحاظ سے مجموعی طور پر سائیکل کے اوقات کو 2.5-5 سیکنڈ تک کم کرتا ہے۔ انجینئرنگ کی مجموعی توجہ شاٹ-سے-شاٹ کی مستقل مزاجی، اعلی متحرک بوجھ کے تحت ساختی استحکام، اور سروو-ہائیڈرولک ڈرائیو ٹیکنالوجی کے ذریعے توانائی کی کارکردگی پر زور دیتی ہے۔
کلیدی وضاحتیں
|
تفصیلات کا پیرامیٹر |
قدر / حد |
یونٹ / نوٹ |
|
کلیمپنگ فورس |
2,000 – 5,500 |
kN (200 – 550 ٹن) |
|
انجیکشن کی رفتار |
300 – 800 |
mm/s |
|
انجیکشن رسپانس ٹائم |
<= 25 |
MS |
|
ٹائی-بار کلیئرنس (H x V) |
560 x 560 سے 880 x 880 |
ملی میٹر |
|
سکرو قطر کے اختیارات |
32 / 38 / 42 / 48 / 55 |
ملی میٹر (L/D تناسب: 22:1 - 24:1) |
|
زیادہ سے زیادہ شاٹ وزن (PS) |
120 – 680 |
g |
|
سسٹم پریشر |
17.5 – 21 |
ایم پی اے |
|
خشک سائیکل کا وقت |
1.2 – 1.8 |
s (یورو میپ 6) |
|
ایجیکٹر فورس / اسٹروک |
60 - 120 kN / 150 - 220 ملی میٹر |
ہائیڈرولک متوازی ایجیکٹر معیار |
|
ڈرائیو سسٹم |
سروو-پمپ + ہائیڈرولک جمع کرنے والا |
ہائبرڈ رسپانس سسٹم |
کلیدی خصوصیات
جمع کرنے والا-اسسٹڈ ہائی-اسپیڈ انجیکشن:نائٹروجن جمع کرنے والے فوری ہائیڈرولک بہاؤ فراہم کرتے ہیں، پگھلنے سے پہلے انتہائی پتلی گہاوں کو بھرنے کے لیے انجیکشن کی رفتار 800 ملی میٹر فی سیکنڈ تک ہوتی ہے۔
مطابقت پذیر متوازی حرکتیں:آزاد ہائیڈرولک سرکٹس پارٹ ڈسچارج کے دوران بیک وقت پلاٹین کھولنے، پلاسٹائز کرنے اور نکالنے کی اجازت دیتے ہیں، جس سے کل سائیکل اوور ہیڈ کو کم کیا جاتا ہے۔
اعلی-پلٹین کی سختی کی ساخت:محدود عنصر تجزیہ (FEA)-آپٹمائزڈ باکس پلیٹین یکساں کلیمپنگ فورس کی تقسیم کو یقینی بناتے ہیں، پلیٹین کے انحراف کو کم سے کم کرتے ہیں اور مولڈ کور/کیوٹی کی عمر میں توسیع کرتے ہیں۔
کم-جڑتا انجکشن یونٹ:دوہری-انجیکشن سلنڈر کنفیگریشن متوازن محوری تھرسٹ فراہم کرتی ہے، ہائی-سرعت پلاسٹائزنگ اور انجیکشن کے مراحل کے دوران مکینیکل وائبریشن کو کم کرتی ہے۔
بند-لوپ سروو سسٹم:ہائی-ریسپانس الیکٹرو-ہائیڈرولک متناسب والوز جو لکیری آپٹیکل انکوڈرز کے ساتھ جوڑتے ہیں +/- 0.1 ملی میٹر کے اندر درست پوزیشن فیڈ بیک فراہم کرتے ہیں۔
کام کرنے کا اصول اور مشین کی ترتیب
ہائی-اسپیڈ پتلی-وال مولڈنگ کے لیے پولیمر کے بہاؤ کے درجہ حرارت سے نیچے ٹھنڈا ہونے سے پہلے تیزی سے پگھلنے کی ضرورت ہوتی ہے۔
پلاسٹک سازی کا مرحلہ:سروو ڈرائیو ایک وقف شدہ نائٹرائیڈ اسکرو کو طاقت دیتی ہے، جو رال کے چھروں کو یکساں پگھلنے میں تبدیل کرتی ہے۔ بیک پریشر کو ڈیجیٹل طور پر بند-لوپ فیڈ بیک کے ذریعے کنٹرول کیا جاتا ہے۔
جمع کرنے والا چارج اور انجکشن:ہائیڈرولک جمع کرنے والے ٹھنڈک کے دوران دباؤ کو ذخیرہ کرتے ہیں۔ مولڈ لاک اپ پر، تیز رفتار متناسب والوز ذخیرہ شدہ توانائی چھوڑتے ہیں، انجیکشن سلنڈر کو تیز کرتے ہوئے رفتار 25 ملی سیکنڈ سے کم میں سیٹ کرتے ہیں۔
کلیمپنگ اور ٹائی-بار بیلنسنگ:ایک ہیوی-ڈیوٹی فائیو-پوائنٹ ڈبل-ٹوگل میکانزم پلیٹ کو لاک کر دیتا ہے۔ سٹرین گیج مانیٹر ٹائی-بار تناؤ کو چاروں سلاخوں میں مساوی قوت برقرار رکھنے کے لیے، غیر متناسب فلیش کو ختم کرتے ہیں۔
مطابقت پذیر اخراج:ایئر-بلو سرکٹس ہائیڈرولک ایجیکٹرز کے ساتھ ساتھ کام کرتے ہیں تاکہ پرزوں کو فوری طور پر چھوڑ دیا جائے جب پلیٹین دن کی روشنی میں کلیئرنس تک پہنچ جاتے ہیں۔
پروڈکٹ-مخصوص تکنیکی فوائد
بیلنسڈ کلیمپنگ کے ذریعے مولڈ وئیر میں کمی:ٹائی-بار کے تناؤ کا تغیر پورے کلیمپنگ سائیکلوں میں 3% سے کم رہتا ہے، جو ملٹی-کیوٹی ہاٹ رنر موڈز پر ناہموار علیحدگی-لائن پہننے سے روکتا ہے۔
تیز رفتار سائیکلوں کے تحت مستحکم پلاسٹکائزنگ:ہائی-ٹارک ہائیڈرولک موٹرز تھرمل انحطاط کے بغیر مسلسل پگھلنے والی یکسانیت کو برقرار رکھتی ہیں، یہاں تک کہ سکرو کی رفتار 300 RPM سے زیادہ ہے۔
فی حصہ کم توانائی کی کھپت:متغیر-ڈسپلیسمنٹ سروو پمپس اسٹینڈ بائی پاور کی کھپت کو فکسڈ-ڈسپلیسمنٹ پمپ سسٹم کے مقابلے میں 30% سے 55% تک کم کرتے ہیں۔
صحت سے متعلق دباؤ کی منتقلی:لکیری پوزیشن کے سینسرز رفتار کے کنٹرول سے دباؤ کو کنٹرول کرنے، سنک کے نشانات کو روکنے یا نازک کنارے والے حصوں پر زیادہ-پیکنگ تک تیزی سے سوئچنگ فراہم کرتے ہیں۔
عام ایپلی کیشنز
خوراک اور مشروبات کی پیکیجنگ
پتلے-وال کنٹینرز: IML (ان-مولڈ لیبلنگ) کھانے کے ٹب، آئس کریم کے ٹب، اور ڈیلی بکس (دیوار کی موٹائی 0.45 ملی میٹر - 0.75 ملی میٹر)۔
بندش اور کیپس: ہائی-کیویٹیشن بیوریج کیپس، فلپ-ٹاپس، اور تیل کی بوتل کے ٹہنیاں جن میں دھاگے کی سخت رواداری کی ضرورت ہوتی ہے۔
صنعتی پیکیجنگ
بالٹیاں اور بالٹیاں: 1L سے 20L پینٹ پیلز، کیمیکل ڈرم، اور بھاری-ڈیوٹی اسٹوریج کریٹس جن میں مضبوط رمز اور ساختی پسلیوں کی ضرورت ہوتی ہے۔
طبی اور ڈسپوزایبل مصنوعات
لیبارٹری استعمال کی اشیاء: پائپ ٹپس، پیٹری ڈشز، اور ٹیسٹ ٹیوب ریک جو کلین روم کے حالات میں تیار ہوتے ہیں۔
طبی پیکیجنگ: سرنج کے بیرل، سوئی کی ڈھالیں، اور تشخیصی کارتوس کی رہائش۔
مواد کی مطابقت
|
رال کی قسم |
MFI / MFR رینج |
عام درخواست |
کلیدی مشین کی ضرورت |
|
پی پی (پولی پروپیلین) |
25 - 100 گرام/10 منٹ |
کھانے کے برتن، پیکیجنگ ٹب |
ہائی-اسپیڈ انجیکشن، آپٹمائزڈ ہیٹنگ زونز |
|
ایچ ڈی پی ای |
4 - 25 گرام/10 منٹ |
ٹوپیاں، بندش، صنعتی بال |
ہائی انجکشن دباؤ، پائیدار سکرو ٹپ |
|
PS/GPPS |
8 - 20 گرام/10 منٹ |
کٹلری، صاف ڈیلی کے ڈھکن، پیٹری ڈشز |
ٹوٹنے سے بچنے کے لیے عین مطابق دبائو رکھیں |
|
پی ای ٹی |
اندرونی واسکاسیٹی 0.72 - 0.85 |
پریفارمز، خصوصی کنٹینرز |
ہائی-ٹارک ڈرائیو، کم-شیئر سکرو جیومیٹری |
کس طرح منتخب کریں / ترتیب کے اختیارات
کلیمپنگ فورس کا حساب کتاب
متوقع حصے کے رقبے اور گہا کے دباؤ کی بنیاد پر مطلوبہ کلیمپنگ فورس کا حساب لگائیں:
کلیمپنگ فورس (kN)=پروجیکٹڈ ایریا (cm2) x cavity Pressure (bar) x 1.15 (حفاظتی عنصر)
پتلے-وال کنٹینرز کے لیے: 600 بار اور 800 بار کے درمیان گہا کا اوسط دباؤ استعمال کریں۔
معیاری پیکیجنگ کے لیے: 350 بار اور 500 بار کے درمیان اوسط گہا کا دباؤ استعمال کریں۔
مشین کنفیگریشن میٹرکس
|
پیداوار کا ہدف |
انجیکشن یونٹ کا انتخاب |
سکرو کی قسم |
تجویز کردہ اختیارات |
|
انتہائی-پتلی دیوار (< 0.5 mm) |
Accumulator Boosted (>600 ملی میٹر فی سیکنڈ) |
دو دھاتی ہائی-مکس سکرو |
نیومیٹک کور پلز، ایئر-بلو والوز، IML انٹرفیس |
|
ہائی-کیویٹیشن کیپس (32+ Cav.) |
معیاری سرو ہائی{{0} سپیڈ (400 ملی میٹر فی سیکنڈ) |
پہنیں-مزاحم نائٹرائیڈ سکرو |
مسلسل دھاگہ-اسکرونگ موٹر، متحرک بیک پریشر |
|
گہرے-پیل ڈرا (10L - 20L) |
ہائی-ٹارک انجیکشن یونٹ |
بھاری-ڈیوٹی بیریئر سکرو |
ہائیڈرولک کور کھینچنا، روبوٹ پک-اور-پلیس انٹرفیس |
مینوفیکچرنگ اور کوالٹی کنٹرول
ساختی مشینی:طویل مدتی فریم کی خرابی کو روکنے کے لیے مشین کے فریم، پلاٹین، اور ٹوگلز CNC مشینی سے پہلے تناؤ سے گزرتے ہیں-ریلیف اینیلنگ۔
صحت سے متعلق اجزاء کی تصدیق:ٹائی-بارز اور اسکرو ٹارگٹ ٹولرنس (+/- 0.008 ملی میٹر) کے لیے گراؤنڈ ہیں اور سی ایم ایم (کوآرڈینیٹ میسرنگ مشین) سسٹم کے ذریعے معائنہ کیا جاتا ہے۔
ہائیڈرولک نظام کی جانچ:ہائیڈرولک بلاکس 1.5 گنا آپریٹنگ پریشر پر دباؤ-برسٹ ٹیسٹنگ سے گزرتے ہیں اور ISO 4406 معیارات کے مطابق سیال کی صفائی کی جانچ پڑتال کرتے ہیں۔
ٹیسٹنگ میں چلائیں-:ہر یونٹ 72-گھنٹے کا مسلسل خشک-چلنے کا سائیکل اور شپمنٹ سے پہلے مکمل لوڈ انجیکشن ٹیسٹ، کلیمپ کی رفتار، درجہ حرارت کے استحکام، اور سینسر کے ردعمل کے اوقات کی تصدیق کرتا ہے۔
حسب ضرورت اور OEM سپورٹ
مشینوں کو سیل کی مربوط ضروریات اور سہولت آٹومیشن کے معیارات کو پورا کرنے کے لیے تیار کیا جا سکتا ہے:
حسب ضرورت سکرو جیومیٹریز:خصوصی L/D تناسب اور فلائٹ پروفائلز کلر ماسٹر بیچ مکسنگ یا ری سائیکل مواد پروسیسنگ (rPET, rPP) کے لیے موزوں ہیں۔
آٹومیشن اور روبوٹکس انٹرفیسنگ:یورو میپ 67 اور یورو میپ 73 معیاری انٹرفیس پلگ-اور-سائیڈ کے ساتھ کنکشن کھیلنے کی اجازت دیتے ہیں-انٹری IML روبوٹ، ٹاپ-انٹری ٹیک وے آرمز، اور کنویئر سسٹمز۔
حسب ضرورت وولٹیج اور حفاظتی تعمیل:الیکٹریکل پینلز معیاری عالمی لائن وولٹیجز (380V/50Hz، 460V/60Hz، 230V/60Hz) کے ساتھ CE یا UL حفاظتی انکلوژر کی تعمیل کے ساتھ جڑے ہوئے ہیں۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
ایک آئٹمائزڈ تکنیکی تجویز اور مشین کے سائز کی سفارش حاصل کرنے کے لیے، درج ذیل انجینئرنگ پیرامیٹرز جمع کروائیں:
حصہ ڈرائنگ / نمونے:3D CAD فائلیں (.STEP یا .IGS فارمیٹ) بشمول دیوار کی موٹائی کی تقسیم، حصہ کا وزن، اور رنر سسٹم ڈیزائن۔
سڑنا کی وضاحتیں:گہاوں کی تعداد، مولڈ کے طول و عرض (لمبائی x چوڑائی x اونچائی)، شٹ-اونچائی کی ضروریات، اور گرم رنر پاور لوڈ۔
ٹارگٹ آؤٹ پٹ:مطلوبہ فی گھنٹہ پیداوار کی شرح، ہدف سائیکل کا وقت، اور مواد کی تفصیلات (بشمول پگھلنے کا بہاؤ انڈیکس اور رال فراہم کرنے والا)۔
بہاو کے تقاضے:آٹومیشن کی ضروریات (-مولڈ لیبلنگ، روبوٹک نکالنے، وژن کا معائنہ) اور افادیت کی دستیابی (ٹھنڈے پانی کی گنجائش، ایئر کمپریسر کی وضاحتیں)۔
اکثر پوچھے گئے سوالات
س: پتلی-وال پیکجنگ ایپلی کیشنز کے لیے انجیکشن کی کیا رفتار درکار ہے؟
A: پتلی-دیوار کی پیکیجنگ (دیوار کی موٹائی 0.6 ملی میٹر سے کم) کے لیے عام طور پر 400 ملی میٹر فی سیکنڈ اور 800 ملی میٹر فی سیکنڈ کے درمیان انجیکشن کی رفتار درکار ہوتی ہے۔ تیزی سے بھرنا گہا کی پیکنگ سے پہلے رال کو ٹھوس ہونے سے روکتا ہے۔
س: ہائیڈرولک ایکومولیٹر انضمام مشین کی کارکردگی کو کیسے متاثر کرتا ہے؟
A: جمع کرنے والے ہائیڈرولک توانائی کو سائیکل کے غیر-انجیکشن مراحل کے دوران ذخیرہ کرتے ہیں اور فلنگ کے دوران اسے فوری طور پر خارج کر دیتے ہیں۔ یہ غیر متناسب طور پر بڑی ہائیڈرولک پمپ موٹروں کی ضرورت کے بغیر انتہائی-انجیکشن کی تیز رفتار کی اجازت دیتا ہے۔
سوال: کیا یہ مشین صارفین کے ری سائیکل شدہ (PCR) مواد کو-ہینڈل کر سکتی ہے؟
A: ہاں۔ PCR یا 50% تک ریگرائنڈ پر مشتمل مواد کے لیے، ہم ذرات کی آلودگی سے بچانے کے لیے پگھل-فلٹرنگ نوزلز کے ساتھ بائی میٹالک بیرل اور سکرو پیکجز کی وضاحت کرنے کی تجویز کرتے ہیں۔
سوال: پیداوار اور ترسیل کے لیے اوسط لیڈ ٹائم کیا ہے؟
A: معیاری مشین کنفیگریشنز فیکٹری اسمبلی سے گزرتی ہیں اور 35 سے 45 دنوں کے اندر جانچ کے لیے- چلتی ہیں۔ حسب ضرورت کنفیگریشنز یا مخصوص آٹومیشن انضمام کے لیے عام طور پر فیکٹری قبولیت ٹیسٹنگ (FAT) سے 60 دن پہلے کی ضرورت ہوتی ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: ہائی سپیڈ پیکیجنگ انجکشن مولڈنگ مشین، چین ہائی سپیڈ پیکیجنگ انجکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری