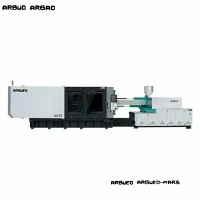
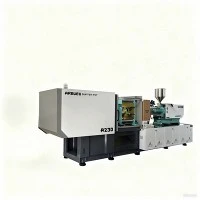
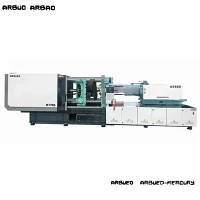
درست مولڈنگ کے لیے ہائی-اسپیڈ انجکشن مولڈنگ مشین
ہائی-ہائی{-اسپیڈ انجیکشن مولڈنگ مشینیں جو ہائی-حجم، پتلی-دیوار، اور سخت-رواداری کی پیداوار کے لیے تیار کی گئی ہیں تیز رفتار خشک سائیکل کے اوقات، تیز انجیکشن کی رفتار، اور سخت فریم ڈھانچے کا مطالبہ کرتی ہیں۔ 100 سے 1,000 میٹرک ٹن تک کلیمپنگ فورسز کے اندر کام کرتے ہوئے، یہ یونٹس 300 ملی میٹر فی سیکنڈ سے لے کر 800 ملی میٹر فی سیکنڈ تک کی انجکشن کی رفتار کو جمع کرنے والے-اسسٹڈ ہائیڈرولک یا مکمل الیکٹرک ڈرائیو کنفیگریشن کے ذریعے حاصل کرتے ہیں۔
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 ہرٹز)، کلیمپنگ پلیٹن پر لکیری گائیڈ ریلز، اور 24/7 پیداواری ماحول میں مسلسل ہائی-فریکوئنسی سائیکلنگ کو ہینڈل کرنے کے لیے وقف ملٹی-CPU کنٹرول سسٹم۔
کلیدی وضاحتیں
|
پیرامیٹر |
تفصیلات کی حد |
ٹیسٹ/معیاری بنیاد |
|
کلیمپنگ فورس |
1,000 kN - 1,0000 kN (100 T - 1,000 T) |
آئی ایس او 20457 |
|
ٹائی-بار کا فاصلہ (H x V) |
360 x 360 ملی میٹر سے 1,180 x 1,180 ملی میٹر |
یورومپ 2 |
|
انجیکشن کی رفتار |
300 mm/s - 800+ mm/s |
جمع کرنے والا-چلایا / سروو-الیکٹرک |
|
انجیکشن پریشر |
1,800 بار - 2,500 بار |
زیادہ سے زیادہ ہائیڈرولک چوٹی کا دباؤ |
|
سکرو L/D تناسب |
20:1 سے 24:1 |
یونیورسل / رکاوٹ سکرو پروفائل |
|
خشک سائیکل کا وقت (EUROMAP 6) |
1.2 s - 2.8 s |
EUROMAP 6 معیاری پلاٹین اسٹروک |
|
ایجیکٹر فورس / اسٹروک |
35 kN - 220 kN / 100 ملی میٹر - 300 ملی میٹر |
ہائیڈرولک / الیکٹرک سروو ڈرائیو |
|
پلیٹن متوازی |
<= 0.05 mm at full clamping force |
آئی ایس او 20457 گیج بلاک کیلیبریشن |
|
درجہ حرارت کنٹرول صحت سے متعلق |
+-1.0 ڈگری فی زون |
PID بند-لوپ (4-8 زونز) |
کلیدی خصوصیات
بند-لوپ ہائیڈرولک ایکومولیٹر ڈرائیو:نائٹروجن-چارج شدہ جمع کرنے والے 1,000 L/منٹ تک فوری بہاؤ کی شرح فراہم کرتے ہیں، بغیر تھرمل انحطاط کے 0.4 ملی میٹر سے کم دیوار کی موٹائی کے لیے درکار تیز رفتار بھرنے کی شرح کو قابل بناتے ہیں۔
اعلی-سختی خانہ-پلٹین ڈیزائن:فائنائٹ ایلیمینٹ اینالیسس (FEA)-آپٹمائزڈ کاسٹ پلاٹین پورے ٹننج کے نیچے اخترتی کو کم کرتے ہیں، مولڈ کی سطح کے رابطے کو محفوظ رکھتے ہیں اور ہائی-کیویٹیشن ٹولنگ پر فلیش کو روکتے ہیں۔
دوہری-سلنڈر / ٹوئن-پل انجکشن یونٹ:ہائی پریشر انجیکشن کے دوران محوری بوجھ کو متوازن کرتا ہے، نوزل کی قطعی سیدھ کو برقرار رکھتا ہے اور بیرل کی چڑھائی پر مکینیکل دباؤ کو کم کرتا ہے۔
پلیٹین کو منتقل کرنے کے لئے لکیری گائیڈ ریل:روایتی ٹائی-بار بشنگ کو ہیوی-ڈیوٹی لکیری گائیڈز سے بدل دیتا ہے، مولڈ ایریا میں چکنا کرنے والے مادوں کی آلودگی کو ختم کرتا ہے اور رگڑ کے گتانک کو 0.003 سے کم کرتا ہے۔
مطابقت پذیر ملٹی-محور حرکت:انٹیگریٹڈ کنٹرولر کلیمپ کھولنے، پلاسٹائزنگ، اور انجیکشن کی اوورلیپنگ حرکت کی اجازت دیتا ہے، مولڈنگ سائیکل کے مجموعی اوقات کو 15% سے 25% تک کم کرتا ہے۔
کام کرنے کا اصول اور مشین کی ترتیب
تیز رفتار درستگی انجیکشن مولڈنگ توانائی کے درست ذخیرہ اور تیزی سے ریلیز پر انحصار کرتی ہے۔ ہائیڈرولک تیل کو ٹھنڈک کے مرحلے کے دوران نائٹروجن-چارج شدہ جمع کرنے والوں میں دبایا جاتا ہے۔ انجیکشن شروع ہونے پر، اعلی-ردعمل کے متناسب سرو والوز 10 ملی سیکنڈ سے کم میں کھلتے ہیں، جمع شدہ حجم کو براہ راست انجیکشن سلنڈر تک لے جاتے ہیں۔
مشین آرکیٹیکچر اور مین اسمبلیاں
کلیمپنگ یونٹ
ٹیل اسٹاک پلیٹن: سخت کاسٹ ساختی اسٹیل ہاؤسنگ براہ راست فریم سے بندھا ہوا ہے۔
موونگ پلیٹن (لکیری ریل-گائیڈڈ): ہیوی-ڈیوٹی لکیری موشن بلاکس کے ذریعے سپورٹ کیا جاتا ہے تاکہ بھاری مولڈ وزن کے نیچے جھکنے کو روکا جا سکے۔
اسٹیشنری پلیٹن: مولڈ کلیمپنگ کے لیے معیاری بولٹ پیٹرن۔
ٹائی-بارز: درستگی-زمین، سخت-کروم چڑھایا ساختی اسٹیل۔
انجیکشن یونٹ
ہوپر اور فیڈ تھروٹ: کنٹرول شدہ پانی-ٹھنڈا فیڈ زون۔
Bimetallic بیرل اور بیریئر سکرو: کھرچنے والی رال کے خلاف لباس مزاحمت کے لیے انجنیئر کیا گیا ہے۔
دوہری-پُل انجیکشن سلنڈر: متوازن سڈول ڈرائیو کنفیگریشن۔
پاور اینڈ کنٹرول سب سسٹم
ہائیڈرولک جمع کرنے والے: ہائی-نائٹروجن اسٹوریج بینک ہائی-فلو انجیکشن کو فروغ دینے کے لیے۔
حقیقی-ٹائم سروو-والو کنٹرولر: مائیکرو سیکنڈ کے عمل کے لیے ہائی-فریکوئنسی رسپانس لوپ۔
سب سسٹم کی تفصیلات کی تفصیلات
سکرو اور بیرل اسمبلی: ابراساو فلرز (40% گلاس فائبر تک) اور سنکنرن رال (FR additives) کے خلاف مزاحمت کے لیے نائٹرائیڈ یا بائی میٹالک تعمیر (Fe-based یا Ni-based alloy coating)۔
کلیمپنگ میکانزم: ہائی-اسپیڈ 5-پوائنٹ ڈبل ٹوگل یا ہائیڈرولک ریم سسٹم سخت پنوں اور خود چکنا کرنے والی بشنگ کے ساتھ ترتیب دیا گیا ہے۔
ہائیڈرولک سب سسٹم: متغیر-ڈسپلیسمنٹ سرو پمپس جو اعلی-تعدد ردعمل کے متناسب والوز کے ساتھ مل کر انجیکشن مینی فولڈ سے براہ راست متصل ہوتے ہیں۔
کنٹرول سسٹم: ریئل ٹائم ایتھرنیٹ بس سسٹم (جیسے EtherCAT) درست V/P (رفتار-سے-پریشر) سوئچ اوور کنٹرول کے لیے 1 ms سے کم سائیکل اسکیننگ اوقات کے ساتھ۔
تکنیکی فوائد
عین مطابق انجکشن سوئچ اوور
پریشر کنٹرول الگورتھم گہا اور ہائیڈرولک سرکٹ پریشر کی مسلسل نگرانی کرتے ہیں۔ کنٹرولر 0.5 ms ونڈو کے اندر Velocity-to-پریشر سوئچ اوور کو چلاتا ہے، جس میں لگاتار شاٹس میں +-0.2 ملی میٹر کے اندر کشن کی تبدیلی ہوتی ہے۔ یہ کثیر-کیویٹی پریزین اجزاء پر سنک کے نشانات اور فلیش کو روکتا ہے۔
توانائی کی کھپت میں کمی
سروو-ہائیڈرولک ڈرائیو پلیٹ فارم بند-لوپ پمپ سسٹم کا استعمال کرتے ہیں جو رہنے اور ٹھنڈک کے مراحل کے دوران صفر پاور استعمال کرتے ہیں۔ فکسڈ-ڈسپلیسمنٹ پمپ سسٹم کے مقابلے میں، سائیکل کی ترتیب کے لحاظ سے توانائی کے استعمال میں 30% سے 55% تک کمی واقع ہوتی ہے۔
توسیعی مولڈ ٹول لائف
انٹیگریٹڈ کم پریشر مولڈ پروٹیکشن پورے پلیٹین ٹریول اسٹروک پر کام کرتا ہے۔ اگر مکمل کلیمپ لاک اپ سے پہلے 50 N سے زیادہ مزاحمت کا پتہ چل جاتا ہے، تو کلیمپنگ اسٹروک فوری طور پر رک جاتا ہے اور 15 ملی سیکنڈ کے اندر اندر پلٹ جاتا ہے، نازک کور پنوں اور سلائیڈوں کی حفاظت کرتا ہے۔
عام ایپلی کیشنز
طبی اور لیبارٹری ڈسپوزایبل استعمال کی اشیاء
مصنوعات: مائیکرو-سینٹری فیوج ٹیوبیں، پائپیٹ ٹپس، لوئر-لاک کنیکٹر، سرنج بیرل، ملٹی-ویل پلیٹس۔
تکنیکی ڈیمانڈ: ملٹی-کیویٹی ٹولنگ (128 گہاوں تک)، فلیش-مفت پروڈکشن، ISO کلاس 7/8 کلین روم مطابقت، ٹائی بارز پر تیل کی چکنا صفر۔
کلیدی طبی مصنوعات کے پیرامیٹرز
|
پروڈکٹ کی قسم |
عام دیوار کی موٹائی |
سائیکل ٹائم ٹارگٹ |
میٹریل گریڈ |
|
پپیٹ ٹپ (1-200 uL) |
0.35 ملی میٹر |
4.2 سیکنڈ |
میڈیکل-گریڈ پولی پروپیلین (PP) |
|
سرنج بیرل (5 ملی لیٹر) |
0.60 ملی میٹر |
6.8 سیکنڈ |
میڈیکل-گریڈ پولی پروپیلین (PP) |
پیکجنگ اور تیز-موونگ کنزیومر گڈز (FMCG)
مصنوعات: پتلے-وال فوڈ کنٹینرز، چھیڑ چھاڑ-واضح ٹوپیاں، بندش، کٹلری، IML (ان-مولڈ لیبلنگ) پیکیجنگ۔
ٹیکنیکل ڈیمانڈ: انجکشن کی رفتار 600 ملی میٹر فی سیکنڈ سے زیادہ، خشک سائیکل 1.8 سیکنڈ سے کم، مسلسل مسلسل آپریشن۔
پریسجن الیکٹرانکس اور کنیکٹر
مصنوعات: ٹھیک-پچ بورڈ-سے-بورڈ کنیکٹر، سم کارڈ ٹرے، مائیکرو-سوئچ ہاؤسنگ، کیمرہ ماڈیول فریم۔
تکنیکی ڈیمانڈ: انتہائی جہتی استحکام، پروسیسنگ ہائی-درجہ حرارت انجینئرنگ پلاسٹک (LCP، PEEK)، 0.03 ملی میٹر سے کم ہم آہنگی رواداری۔
مواد کی مطابقت
|
رال / پولیمر |
پروسیسنگ کے تقاضے |
تجویز کردہ سکرو پروفائل |
مشین کی ترتیب |
|
پی پی / پیئ |
ہائی پگھلنے کا بہاؤ انڈیکس (MFI 30-100)، تیز ٹھنڈک کی شرح |
اعلی-ہم آہنگی مکسنگ سکرو |
ہائی-اسپیڈ ایکومولیٹر ڈرائیو |
|
PS/ABS/SAN |
سخت تھرمل کنٹرول، کم کینچی حساسیت |
معیاری پیمائش کا سکرو |
بند-لوپ ہائیڈرولک کنٹرول |
|
پی سی / پی ایم ایم اے |
ہائی پگھل viscosity، سکریچ حساسیت |
دو دھاتی لباس-مزاحم بیرل |
درستگی سروو-الیکٹرک انجیکشن |
|
LCP / PA66+GF / PBT |
بیرل کا درجہ حرارت 400 ڈگری تک، انتہائی کھرچنے والا |
سخت دائمی کھوٹ، چھوٹا L/D تناسب |
ہائی پریشر، تیز انجکشن کی رفتار |
کنفیگریشن کے اختیارات
معیاری بیس مشین پلیٹ فارم
بیس ماڈیول: سخت فریم، بنیادی ہائیڈرولکس، اور معیاری کنٹرول کنسول۔
آپشن کیٹیگری 1: انجیکشن یونٹ کے اختیارات
ہائی-پریشر سمال-شاٹ اسمبلی
ہائی- والیوم پلاسٹکائزنگ سکرو (بیریئر/مکسنگ پروفائلز)
آپشن کیٹیگری 2: کلیمپنگ اور پلیٹن کے اختیارات
SPI / EUROMAP بڑھتے ہوئے بولٹ پیٹرنز
توسیع شدہ دن کی روشنی / بڑھا ہوا ایجیکٹر اسٹروک
کروم-پلیٹڈ پلاٹینز / کلین روم کور انکلوژرز
آپشن کیٹیگری 3: ڈرائیو اور کنٹرول کے اختیارات
جمع کرنے والا بوسٹ ماڈیول (انجیکشن کی رفتار کے لیے 800+ ملی میٹر فی سیکنڈ تک)
کیویٹی پریشر سینسر انٹرفیس (کسٹلر / پرائمس ہم آہنگ)
انٹیگریٹڈ ہاٹ رنر کنٹرولر (8 سے 64 زونز)
مینوفیکچرنگ کا عمل اور کوالٹی کنٹرول
ہر مشین شپمنٹ سے پہلے معیاری مینوفیکچرنگ اور معیار کی توثیق کے پروٹوکول سے گزرتی ہے تاکہ مسلسل صنعتی ماحول میں دوبارہ قابل کارکردگی کو یقینی بنایا جا سکے۔
مینوفیکچرنگ کے عمل کا بہاؤ
خام مال اور کاسٹنگ معائنہ: الٹراسونک خامی کا پتہ لگانا اور تناؤ-تھرمل اینیلنگ سے نجات۔
CNC مشینی: پریسجن بورنگ، ملنگ، اور پلیٹین اور مشین کے فریموں کی سطح کو پیسنا۔
اجزاء کوالٹی کنٹرول: CMM (Coordinate Measuring Machine) جہتی توثیق اور سخت-کروم پلیٹنگ موٹائی کی جانچ۔
اسمبلی اور پائپنگ: سخت-پائپنگ کی تنصیب اور الیکٹریکل وائرنگ CE معیارات کے مطابق۔
فیکٹری ایکسیپٹنس ٹیسٹنگ (FAT): 72-گھنٹہ مسلسل خشک-رن اور فل لوڈ انجیکشن کی کارکردگی کی جانچ۔
کوالٹی کنٹرول کے معیارات
پلیٹین الائنمنٹ کی توثیق: لیزر انٹرفیرو میٹر پورے اسٹروک کی لمبائی میں پلیٹین کے جھکاؤ اور متوازی حرکت کی جانچ کرتے ہیں۔
ہائیڈرولک انٹیگریٹی ٹیسٹنگ: پریشر لائنیں 24 گھنٹے کے لیے زیادہ سے زیادہ درجہ بندی والے آپریٹنگ پریشر سے 1.5 گنا زیادہ سٹیٹک پریشر ٹیسٹنگ سے گزرتی ہیں۔
حرارت کی توثیق: انفراریڈ تھرموگرافی گرمی کی کھپت کی کارکردگی کی تصدیق کرنے کے لیے مسلسل بوجھ کے تحت تمام برقی کابینہ اور موٹر ڈرائیوز کا معائنہ کرتی ہے۔
حسب ضرورت اور OEM صلاحیتیں۔
خصوصی سکرو اور بیرل جیومیٹریز:اپنی مرضی کے مطابق پرواز کی گہرائی، رکاوٹ والے زون، اور مکسنگ ہیڈز جو مخصوص فلر ریشوز (گلاس فائبر، معدنی پاؤڈر، کاربن فائبر) کے لیے ڈیزائن کیے گئے ہیں۔
آٹومیشن انٹیگریشن:سائیڈ-انٹری اور ٹاپ-انٹری روبوٹک ہتھیاروں، IML سسٹمز، اور خودکار وژن انسپکشن اسٹیشنز کے لیے معیاری یورو میپ 67 / یورو میپ 73 انٹرفیس۔
مخصوص رنگ اور برانڈنگ کے اختیارات:کلائنٹ کے کارپوریٹ آلات کے معیارات سے مطابقت رکھنے کے لیے تیار کردہ مشین انکلوژرز، سیفٹی گارڈنگ، اور انٹرفیس ویژول لے آؤٹ۔
حوالہ دینے کے لیے درکار تکنیکی معلومات
ایک درست تکنیکی تجویز اور تجارتی کوٹیشن فراہم کرنے کے لیے، درج ذیل انجینئرنگ پیرامیٹرز جمع کروائیں:
حصہ کی تفصیلات:2D تکنیکی ڈرائنگ (PDF) یا 3D CAD فائلیں (STEP/IGS) طول و عرض، دیوار کی موٹائی کی تقسیم، اور متوقع سطح کا رقبہ۔
رال کی تفصیلات:عین مواد کا برانڈ، گریڈ، فلر مواد (جیسے PA66 + 30% GF)، اور MFI قدر۔
پیداوار کے تقاضے:ٹارگٹ سائیکل کا وقت، مطلوبہ گھنٹہ وار آؤٹ پٹ، مولڈ کیویٹی لے آؤٹ (جیسے 8، 16، یا 32 cavities)، اور گرم/کولڈ رنر کنفیگریشن۔
سڑنا کی وضاحتیں:مجموعی طور پر مولڈ کے طول و عرض (L x W x H)، کل مولڈ وزن، کم از کم/زیادہ سے زیادہ مولڈ اونچائی کے تقاضے، اور ایجیکٹر پیٹرن۔
فیکٹری کی سہولیات:پلانٹ آپریٹنگ وولٹیج/فریکوئنسی (جیسے 480V/60Hz یا 400V/50Hz)، دستیاب ٹھنڈک پانی کی گنجائش، اور محیط آپریٹنگ درجہ حرارت کی حد۔
اکثر پوچھے گئے سوالات
س: ہائی-اسپیڈ انجیکشن مولڈنگ مشین کو معیاری مشین سے کیا فرق ہے؟
A: ہائی-اسپیڈ مشینیں ہائیڈرولک ایکومیولیٹرس یا ہائبرڈ سروو-الیکٹرک ڈرائیوز کو 300 mm/s اور 800+ mm/s کے درمیان انجکشن کی رفتار تک پہنچنے کے لیے استعمال کرتی ہیں، اس کے مقابلے میں معیاری اکائیوں پر 100-150 mm/s۔ ڈرائی سائیکل کے اوقات کو کم کر کے 2.0 سیکنڈ سے کم کر دیا جاتا ہے جس کے ذریعے مضبوط پلیٹین ڈیزائن، زیادہ پمپ کی صلاحیت، اور ہم وقت ساز مشین کی حرکت ہوتی ہے۔
س: تیز رفتار پر شاٹ-سے-کی تسلسل برقرار رکھا جاتا ہے؟
A: اعلی-فریکوئنسی بند-لوپ سروو-والوز (10 ایم ایس سے کم جوابی اوقات) اور 1 ایم ایس کنٹرولر سائیکل ٹائمز کا استعمال کرتے ہوئے مستقل مزاجی کو برقرار رکھا جاتا ہے۔ یہ سیٹ اپ اسکرو پوزیشن یا کیویٹی پریشر فیڈ بیک کی بنیاد پر Velocity-to-پریشر (V/P) سوئچ اوور پوائنٹ کی درست نگرانی اور عمل کو یقینی بناتا ہے۔
سوال: کیا یہ مشینیں شیشے سے بھرے یا کھرچنے والے مواد پر کارروائی کر سکتی ہیں؟
A: ہاں۔ کھرچنے والی رالوں کے لیے (جیسے PA66 30-50% گلاس فائبر کے ساتھ)، مشینوں کو ٹنگسٹن کاربائیڈ مرکبات اور پیچ کے ساتھ جڑے ہوئے بائی میٹالک بیرل کے ساتھ ترتیب دیا جاتا ہے اور HVOF (ہائی-ویلوسٹی آکسیجن-ایندھن) کے ساتھ لیپت کیا جاتا ہے جو کیمیکل حملے کے خلاف مزاحمت کرنے کے لیے سخت ہوتے ہیں۔
س: جمع کرنے والے-اسسٹڈ ہائیڈرولک سسٹم کے لیے کون سے دیکھ بھال کے وقفے درکار ہیں؟
A: جمع کرنے والوں میں نائٹروجن پری چارج پریشر کا ہر 6 ماہ بعد معائنہ کیا جانا چاہیے۔ ہائیڈرولک آئل فلٹریشن لوپس کو ISO 4406 صفائی کی سطح کو 16/14/11 یا اس سے بہتر برقرار رکھنا چاہیے، ہر 4,000 آپریٹنگ گھنٹوں میں مکمل سیال تجزیہ کے ساتھ۔
ڈاؤن لوڈ، اتارنا ٹیگ: صحت سے متعلق مولڈنگ کے لئے تیز رفتار انجکشن مولڈنگ مشین، صحت سے متعلق مولڈنگ مینوفیکچررز، سپلائرز، فیکٹری کے لئے چین ہائی سپیڈ انجکشن مولڈنگ مشین