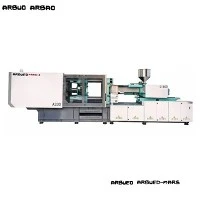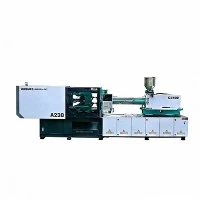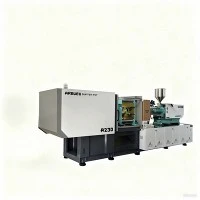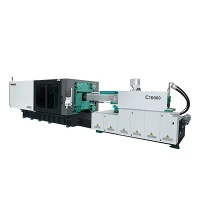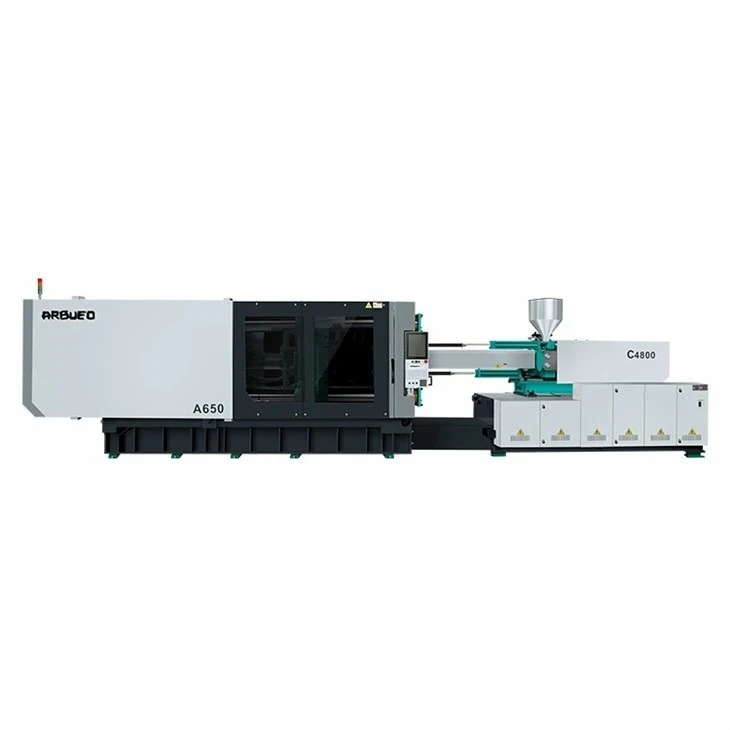
اعلی سائیکل کی پیداوار کے لئے سروو انجکشن مولڈنگ مشین
ہائی-سائیکل انجیکشن مولڈنگ مشین کے اجزاء پر الگ الگ تھرمل اور مکینیکل دباؤ ڈالتی ہے۔ جب 2.0 سیکنڈ سے کم خشک سائیکل کی رفتار پر مجبور کیا جاتا ہے تو معیاری ہائیڈرولک پریس اکثر سیال زیادہ گرم ہونے، پلاٹین ڈیفلیکشن، اور ہائیڈرولک رسپانس لیگ کا تجربہ کرتے ہیں۔
یہ سرو-ہائیڈرولک پلیٹ فارم اعلی-رسپانس AC سرو ڈرائیوز کا استعمال کرتا ہے جو اندرونی گیئر پمپس، آپٹمائزڈ کلیمپنگ کائینیٹکس، اور ایکومولیٹر-اسسٹڈ انجیکشن کے ساتھ جوڑا جاتا ہے۔ یہ تھرمل ہائیڈرولک خرابی کے بغیر 1.8 سے 3.5 سیکنڈ تک سائیکل کی مسلسل رفتار کو برقرار رکھتا ہے۔ ملٹی-کیویٹی مولڈز کے لیے ڈیزائن کی گئی، مشین روایتی فکسڈ-ڈسپلیسمنٹ ہائیڈرولک سسٹم کے مقابلے میں توانائی کی کھپت کو 30% سے 60% تک کم کرتے ہوئے اعلی-حجم میں یونٹ مینوفیکچرنگ لاگت کو کم کرتی ہے۔
کلیدی وضاحتیں
ذیل کی اقدار اعلی-سائیکل پروڈکٹ رینج میں معیاری پروڈکشن کنفیگریشنز کی عکاسی کرتی ہیں۔
|
تفصیلات |
یونٹ |
تفصیلات کی حد / قدر |
|
کلیمپنگ فورس |
kN/US ٹن |
1,000 - 6,500 kN (112 - 730 US ٹن) |
|
ٹائی-بار کلیئرنس (H x V) |
ملی میٹر |
410 x 410 سے 920 x 920 |
|
پلیٹن کے طول و عرض (H x V) |
ملی میٹر |
610 x 610 سے 1,380 x 1,380 |
|
انجیکشن اسٹروک / فورس |
mm/kN |
100 - 220 ملی میٹر / 35 - 160 kN |
|
سکرو قطر کے اختیارات |
ملی میٹر |
28 سے 90 (A/B/C سکرو تناسب دستیاب) |
|
انجکشن L/D تناسب |
L/D |
20:1 - 24:1 (درخواست-منحصر) |
|
زیادہ سے زیادہ انجیکشن کی رفتار |
mm/s |
300 - 800 (جمع کرنے والا-مدد یافتہ) |
|
انجیکشن پریشر |
بار |
1,600 - 2,400 |
|
خشک سائیکل کا وقت (یورو میپ 6) |
سیکنڈ |
1.4 - 2.8 |
|
سسٹم پریشر |
بار |
17.5 MPa (175 بار) |
|
پمپ ڈرائیو سسٹم |
قسم |
فیز/انووانس سروو موٹر + سومیٹومو/ایکرل گیئر پمپ |
|
کنٹرول سسٹم |
کنٹرولر |
Austria KEBA Touchscreen / Techmation |
کلیدی خصوصیات
جمع کرنے والا-اسسٹڈ انجکشن یونٹ:نائٹروجن جمع کرنے والے فلنگ کے مرحلے کے دوران اعلی چوٹی کے بہاؤ کی شرح فراہم کرتے ہیں، مین ہائیڈرولک پمپ کو اوور لوڈ کیے بغیر دیوار کے پتلے حصوں کے لیے 800 ملی میٹر فی سیکنڈ تک انجیکشن کی رفتار کو فعال کرتے ہیں۔
پانچ-پوائنٹ ڈبل-ٹوگل کلیمپنگ کائینیٹکس:کمپیوٹر-آپٹمائزڈ ٹوگل جیومیٹری کھلنے اور بند ہونے کے دوران پلیٹین کی تیز حرکت فراہم کرتی ہے، جیسے ہی سانچہ چھوتا ہے ہائی فورس ڈیلیوری میں بدل جاتا ہے۔
دوہری-سلنڈر متوازن انجکشن کی ساخت:جڑواں متوازی انجیکشن سلنڈر ہائی پریشر انجیکشن کے دوران محوری سیدھ کو برقرار رکھتے ہیں، سکرو کے انحراف اور ناہموار بیرل پہننے سے روکتے ہیں۔
بند-لوپ سروو سسٹم:سروو موٹرز پر ہائی-ریزولوشن والے روٹری انکوڈرز کلیمپنگ، انجیکشن، اور انجیکشن ایکسس پر لکیری ٹرانسڈیوسرز کے ساتھ مل کر کام کرتے ہیں تاکہ +/- 0.1 ملی میٹر کے اندر پوزیشن کی تکرار کو برقرار رکھا جا سکے۔
آزاد ہائیڈرولک سرکٹ کنٹرول:کلیمپنگ، پلاسٹکائزنگ، اور بنیادی-پِل فنکشنز کے لیے الگ الگ والو بلاکس مشین کو بیک وقت حرکت کرنے کی اجازت دیتے ہیں، جس سے سائیکل کا کل وقت کم ہوتا ہے۔
مشین کی ترتیب
سسٹم آرکیٹیکچر
AC سروو ڈرائیو سسٹم اندرونی گیئر پمپ چلاتا ہے۔
دباؤ متناسب والو بلاک سے تین اہم ذیلی نظاموں میں بہتا ہے:
کلیمپنگ یونٹ: 5-پوائنٹ ٹوگل، فائنیٹ ایلیمینٹ اینالیسس (ایف ای اے) باکس پلیٹن، لکیری گائیڈ ریلز۔
انجکشن یونٹ: دوہری متوازی سلنڈر، دو-میٹالک سکرو اور بیرل، سروو الیکٹرک پلاسٹکائزنگ موٹر (اختیاری)۔
جمع کرنے والا اسٹیشن: ہائی-اسپیڈ فل بوسٹ 800 ملی میٹر فی سیکنڈ تک۔
تفصیلی ذیلی نظام
کلیمپنگ سٹرکچر: پلاٹین کو ڈکٹائل آئرن (QT500-7) کا استعمال کرتے ہوئے کاسٹ کیا جاتا ہے اور مکمل ٹنیج کے نیچے انحراف کو کم کرنے کے لیے Finite Element Analysis (FEA) کے ذریعے تجزیہ کیا جاتا ہے۔ ٹوگل پن خود-گریفائٹ سے رنگے ہوئے کانسی کے جھاڑیوں کو چکنا کرنے پر چلتے ہیں، مولڈ کی سطحوں پر مسلسل چکنائی کی آلودگی کو ختم کرتے ہیں۔
انجکشن اور پلاسٹکائزنگ یونٹ: اسکرو پروفائل ہائی-مکسنگ، بیریئر-قسم کے ڈیزائن کا استعمال کرتا ہے تاکہ ہائی پلاسٹکائزنگ رفتار پر پگھل یکسانیت برقرار رہے۔ نائٹریڈ یا دو-میٹالک بیرل (PTA الائے لائنڈ) کھرچنے والی اضافی چیزوں کو سنبھالتے ہیں جیسے گلاس فائبر یا کیلشیم کاربونیٹ۔
ہائیڈرولک اور ڈرائیو یونٹ: ایک AC سنکرونس سروو موٹر ایک اندرونی گیئر پمپ چلاتی ہے۔ ٹھنڈک اور رہائش کے مراحل کے دوران موٹر کی رفتار متحرک طور پر صفر کے قریب-تک پہنچ جاتی ہے، تیل کے درجہ حرارت کو کم کرتی ہے اور ٹھنڈے پانی کی طلب کو 40% تک کم کرتی ہے۔
پروڈکٹ-مخصوص تکنیکی فوائد
مسلسل تیز رفتار سائیکلوں کے تحت تھرمل استحکام
ہائی-سائیکل ایپلی کیشنز میں، فلو شیئر سے تیل کا انحطاط والو کی خرابی اور پوزیشنی بڑھنے کی بنیادی وجہ ہے۔ یہ سسٹم بڑے سائز کے آئل کولرز کا استعمال کرتا ہے جو مین مین فولڈ کے اندر تیل کے بہاؤ کے راستے کے ساتھ مل کر استعمال کرتا ہے۔ ہائیڈرولک تیل کا درجہ حرارت 40 ڈگری اور 48 ڈگری کے درمیان مستحکم رہتا ہے یہاں تک کہ 45 ڈگری تک محیطی پودوں کے درجہ حرارت میں 24/7 مسلسل چلنے کے دوران بھی۔
کم-ڈیفلیکشن پلیٹن کی سختی
معیاری پلیٹین ہائی کلیمپنگ فورسز کے نیچے جھک جاتے ہیں، جس کی وجہ سے دیوار کے پتلے کنٹینر کے کناروں پر فلیش-ہوتی ہے اور مولڈ کور پن کو وقت سے پہلے پہنا جاتا ہے۔ باکس-فریم ڈیزائن مولڈ سینٹر کے ذریعے براہ راست کلیمپنگ فورس کو مرکوز کرتا ہے، پورے اسٹروک میں 0.08 ملی میٹر کے اندر پلیٹین کی متوازی رکھتا ہے، جو مولڈ کی بحالی کے وقفوں کو بڑھاتا ہے۔
توانائی کی کھپت کے پروفائلز
ذیل میں 4.2-سیکنڈ سائیکل کے دوران 4-کیویٹی فوڈ کنٹینرز تیار کرنے والے بجلی کی کھپت کا موازنہ کیا گیا ہے:
|
پاور سٹیج |
فکسڈ-ڈسپلیسمنٹ پمپ پریس |
ہائی-سائیکل سروو پریس |
توانائی کی کمی |
|
کلیمپ کرنا / unclamping |
18.5 کلو واٹ |
6.2 کلو واٹ |
66.4% |
|
انجکشن / ہولڈنگ |
24.0 کلو واٹ |
14.8 کلو واٹ |
38.3% |
|
پلاسٹکائزنگ |
15.0 کلو واٹ |
11.2 کلو واٹ |
25.3% |
|
کولنگ / بیکار |
12.0 کلو واٹ |
0.4 کلو واٹ |
96.6% |
|
اوسط کل طلب |
17.37 کلو واٹ فی گھنٹہ |
8.15 کلو واٹ فی گھنٹہ |
53.0% |
عام ایپلی کیشنز
پیکیجنگ اور پتلے-وال کنٹینرز:ڈسپوزایبل فوڈ ٹب، مشروبات کی بندش، پیالے، اور ہنگڈ ٹوپیاں جن کے لیے دیوار کی موٹائی 0.4 ملی میٹر تک اور اعلی ملٹی-کیویٹی آؤٹ پٹ کی ضرورت ہوتی ہے۔
طبی استعمال کی اشیاء:سرنج کے بیرل، پیٹری ڈشز، خون جمع کرنے والی ٹیوبیں، اور آئی ایس او کلاس 7 یا 8 کلین روم کی رکاوٹوں کے تحت ڈھالے ہوئے پائپیٹ کے اشارے جن کے لیے کم-آؤٹ گیسنگ ہائیڈرولک سیال اور تیل-فری ٹائی-بار کے اختیارات کی ضرورت ہوتی ہے۔
برقی اور تکنیکی حصے:درست کنیکٹر ہاؤسنگز، ٹرمینل بلاکس، اور الیکٹرانک انکلوژرز جہاں سخت جہتی رواداری (+/- 0.02 ملی میٹر) کو بڑے بیچ کی مقدار میں برقرار رکھا جانا چاہیے۔
مواد کی مطابقت
انجیکشن یونٹ تھرمو پلاسٹک پولیمر کی ایک وسیع رینج کو سپورٹ کرتا ہے جب ایپلی کیشن-مماثل سکرو پروفائلز سے لیس ہو:
|
رال فیملی |
گریڈ کی مطابقت |
مخصوص سکرو کنفیگریشن کی ضرورت ہے۔ |
|
پی پی / پیئ |
ہائی MFI (20 - 100 گرام/10 منٹ) |
معیاری اعلی-مکسنگ پروفائل؛ تیزی سے-رنگ والو چیک کریں۔ |
|
PS/ABS |
عام مقصد / زیادہ اثر |
تھرمل انحطاط کو روکنے کے لیے ہائی-اسپیڈ بیریئر سکرو۔ |
|
پی ای ٹی |
پیکیجنگ اور پریفارمز |
توسیعی L/D تناسب (24:1)، ہائی-ٹارک ڈرائیو، خصوصی فلائٹ پروفائل۔ |
|
پی سی / پی ایم ایم اے |
آپٹیکل اور درستگی کے درجات |
سخت دو-دھاتی بیرل، وسیع فلائٹ پچ، کم-کمپریشن سکرو۔ |
|
PA66 / PBT (+GF) |
بھری ہوئی انجینئرنگ رال |
مکمل طور پر سخت پی ٹی اے-ویلڈڈ بائی-میٹالک سکرو اور بیرل اسمبلی۔ |
کنفیگریشن کے اختیارات اور سلیکشن گائیڈ
مرحلہ-بذریعہ-مرحلہ انتخاب ورک فلو
مرحلہ 1: کلیمپنگ فورس کا حساب لگائیں۔
ٹنیج=متوقع رقبہ (cm²) x Cavities x انجکشن فیکٹر
(فیکٹر: PE/PP کے لیے 0.3 - 0.5 kN/cm²؛ PC کے لیے 0.6 - 0.8 kN/cm²)
مرحلہ 2: انجکشن یونٹ اور پلاسٹکائزنگ کی شرح کو میچ کریں۔
شاٹ والیوم=30% سے 70% زیادہ سے زیادہ بیرل صلاحیت
انجیکشن کی رفتار > بھرنے کے وقت کے تقاضے (<0.5s)
مرحلہ 3: اختیاری اعلی-سائیکل ماڈیول منتخب کریں۔
سروو الیکٹرک لیپ پلاسٹکائزنگ
ہائیڈرولک جمع کرنے والا فل-اسسٹ
ایئر بلو والوز / کور پلز
تجویز کردہ کنفیگریشن ماڈیولز
معیاری پتلا-وال ماڈیول: نائٹروجن جمع کرنے والا + توسیع شدہ L/D bi-میٹالک سکرو + ایئر انجیکشن والوز + KEBA i3000 کنٹرولر۔
کلین روم میڈیکل ماڈیول: نکل-پلیٹڈ پلاٹین + نان-گرین ہائیڈرولک آئل + بند-لوپ ایئر ایجیکشن + سروو-الیکٹرک پلاسٹکائزنگ موٹر (مولڈ ایریا کے قریب ہائیڈرولک آئل کو ختم کرتا ہے)۔
انجینئرنگ پلاسٹک ماڈیول: ہائی-پہنے PTA bi-میٹالک بیرل + سیرامک ہیٹر بینڈ + ہائی-2,400 بار تک پریشر انجیکشن یونٹ۔
مینوفیکچرنگ اور کوالٹی کنٹرول
مشینیں آئی ایس او 9001 کوالٹی مینیجمنٹ پروسیسز کے تحت تیار کی جاتی ہیں جس میں سٹرکچرڈ پروڈکشن مراحل میں:
فریم ویلڈنگ اور تناؤ سے نجات:مشین کے اڈے بھاری-گیج کے ساختی اسٹیل سے بنائے گئے ہیں اور مشیننگ سے پہلے اندرونی دباؤ کو دور کرنے کے لیے تھرمل اینیلنگ سے گزرتے ہیں، طویل مدتی آپریشن پر فریم وارپنگ کو روکتے ہیں-۔
صحت سے متعلق مشینی:پلیٹین اور کلیمپنگ فریموں کو ایک ہی سیٹ اپ میں ملٹی-محور CNC گینٹری سینٹرز پر مشینی کیا جاتا ہے تاکہ اہم سوراخ کی رواداری اور بڑھتے ہوئے سطح کی ہمواری کو برقرار رکھا جا سکے۔
ہائیڈرولک سسٹم فلشنگ:تمام مینی فولڈ بلاکس اور ہائیڈرولک لائنیں والو کی تنصیب سے پہلے آئی ایس او 4406 صفائی کے معیارات (کلاس 16/14/11) پر تیز رفتار-فشنگ سے گزرتی ہیں، ابتدائی اجزاء کے لباس کو کم کرتی ہیں۔
لوڈ اور چلائیں-ٹیسٹنگ میں:ہر مشین کو مکمل ہائیڈرولک پریشر کے تحت ٹیسٹ میں کم از کم 72-گھنٹے کی مسلسل دوڑ-سے گزرنا پڑتا ہے، بشمول الیکٹریکل پینلز کے تھرمل امیجنگ اسکین اور ہائی پریشر لیک کی جانچ۔
حسب ضرورت اور OEM سپورٹ
مشینوں کو مخصوص فیکٹری آٹومیشن سیٹ اپ اور ٹولنگ کی ضروریات کے مطابق بنایا جا سکتا ہے:
اپنی مرضی کے سکرو اور بیرل دھات کاری:corrosive (PVC/PVDF) یا انتہائی کھرچنے والے (50% گلاس-فائبر تک) مواد کی پروسیسنگ کے لیے مخصوص مرکب اور کوٹنگز۔
آٹومیشن انٹیگریشن کے اختیارات:یورو میپ 67 یا یورو میپ 73 انٹرفیس سائیڈ-انٹری روبوٹس، ٹاپ-انٹری اسپریو چننے والوں، اور نیچے کی طرف پیکیجنگ لائنوں کے لیے۔
ہائیڈرولک کور پل توسیع:مین ٹچ اسکرین انٹرفیس کے ذریعے براہ راست کنٹرول شدہ 4-اسٹیج کور پل اور ان سکریونگ سیکوینسز کے لیے کنفیگر ایبل والو بینکس۔
حسب ضرورت وولٹیج کے اختیارات:برقی کیبنٹ 220V، 380V، 415V، 460V، یا 480V (3-فیز، 50/60 Hz) فی علاقائی پلانٹ کی وضاحتوں میں ترتیب دی گئی ہیں۔
کوٹیشن کے لیے درکار تکنیکی معلومات
درست تکنیکی کوٹیشن اور مشین کے سائز کی رپورٹ حاصل کرنے کے لیے، براہ کرم درج ذیل پروجیکٹ کی تفصیلات فراہم کریں:
حصہ کی معلومات:پارٹ ڈرائنگ/3D سٹیپ فائل، میٹریل گریڈ (اگر دستیاب ہو تو MFI/MFR)، دیوار کی موٹائی کے طول و عرض، اور ہدف کے حصے کا وزن۔
سڑنا کی وضاحتیں:مولڈ کے طول و عرض (چوڑائی x اونچائی x موٹائی)، وزن، گہاوں کی تعداد، اور ہاٹ رنر سسٹم کی تفصیلات۔
پیداوار کا ہدف:مطلوبہ سائیکل کا وقت، روزانہ آؤٹ پٹ والیوم، یا مطلوبہ آٹومیشن/روبوٹکس انضمام۔
پلانٹ الیکٹریکل اور یوٹیلیٹی سیاق و سباق:دستیاب بنیادی پاور سپلائی وولٹیج/فریکوئنسی اور کولنگ واٹر سپلائی کے پیرامیٹرز۔
اکثر پوچھے گئے سوالات
س: یہ ہائی-سائیکل مشین خشک سائیکل کے کتنے اوقات حاصل کرتی ہے؟
A: کلیمپ ٹنیج اور اسٹروک کی لمبائی پر منحصر ہے، خشک سائیکل کے اوقات 1,000 kN ماڈلز کے لیے 1.4 سیکنڈ اور 6,500 kN ماڈلز کے لیے 2.8 سیکنڈ کے درمیان ہوتے ہیں (فی یورو میپ 6 معیارات کے حساب سے)۔
س: ایک سرو ہائیڈرولک سسٹم کا موازنہ کیسے تمام-ہائی سائیکل ایپلی کیشنز کے لیے الیکٹرک پریس سے ہوتا ہے؟
A: تمام-الیکٹرک پریس اعلی درستگی اور کم شور پیش کرتے ہیں، لیکن انتہائی مسلسل بوجھ کے تحت بال سکرو کے لیے نمایاں طور پر زیادہ سرمایہ کاری کے اخراجات اور بلند مرمت کے اخراجات اٹھاتے ہیں۔ ہائی-سائیکل سرو ہائیڈرولک مشینیں کم ابتدائی سازوسامان کی قیمت پر اور کم طویل-مکینیکل دیکھ بھال کے اخراجات کے ساتھ تمام-برقی پریسوں کی 90% سے 95% توانائی کی کارکردگی اور درستگی فراہم کرتی ہیں۔
سوال: کیا یہ مشین پی ایل اے کی طرح بایوڈیگریڈیبل ریزن پر کارروائی کر سکتی ہے؟
A: ہاں۔ PLA یا PHA پر کارروائی کرنے کے لیے پولیمر کے انحطاط کو روکنے کے لیے کم-شیئر سکرو پروفائل اور درست بیرل درجہ حرارت زوننگ کی ضرورت ہوتی ہے۔ تکنیکی انکوائری کے دوران پی ایل اے کے تقاضوں کی وضاحت کریں تاکہ یہ یقینی بنایا جا سکے کہ مناسب سکرو پروفائل نصب ہے۔
سوال: روبوٹ کنکشن کے لیے کون سے انٹرفیس معیارات فراہم کیے جاتے ہیں؟
A: مشینیں یورو میپ 67 روبوٹ انٹرفیس کے ساتھ معیاری آتی ہیں۔ یورو میپ 73 یا اپنی مرضی کے مطابق SPI انٹرفیس کو درخواست پر لگایا جا سکتا ہے۔
سوال: معیاری وارنٹی اور اسپیئر پارٹس کی دستیابی کیا ہے؟
A: معیاری فراہمی میں 12-ماہ کی مکمل مشین وارنٹی اور پلیٹین اور ٹائی بارز پر 24 ماہ کی ساختی وارنٹی شامل ہے۔ متبادل ہائیڈرولک اجزاء، والوز، اور برقی اجزاء بین الاقوامی سطح پر دستیاب برانڈز (مثال کے طور پر، Rexroth، Yuken، Schneider، KEBA) کو مقامی سورسنگ کی صلاحیت کے لیے استعمال کرتے ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: ہائی سائیکل پروڈکشن کے لیے سرو انجیکشن مولڈنگ مشین، ہائی سائیکل پروڈکشن مینوفیکچررز، سپلائرز، فیکٹری کے لیے چین سرو انجیکشن مولڈنگ مشین