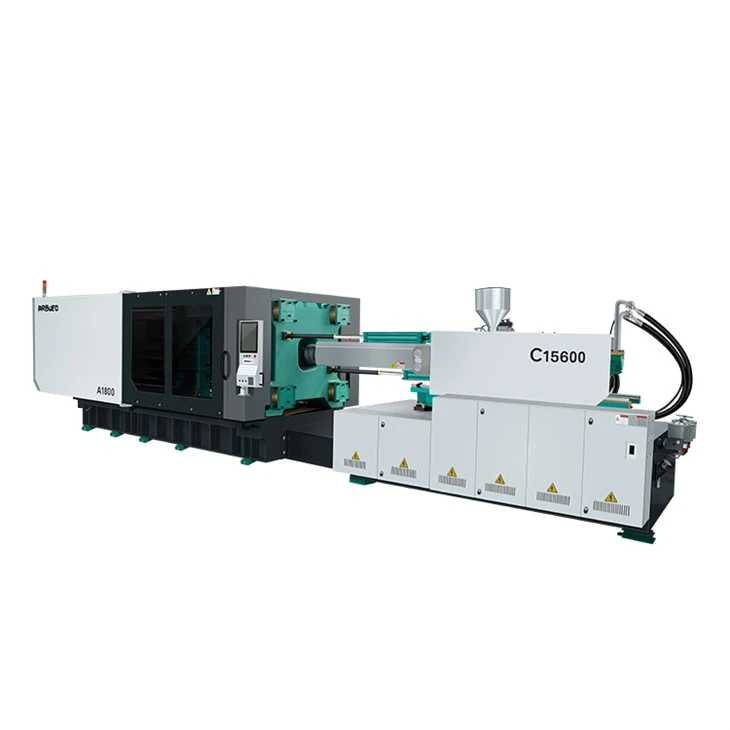


800-ٹن انجکشن مولڈنگ مشین
800-ٹن افقی ہائیڈرولک انجیکشن مولڈنگ مشین بھاری-ڈیوٹی، اعلی-درمیانے سے بڑے ساختی پلاسٹک کے اجزاء کی درستگی کے لیے تیار کی گئی ہے۔ تیز رفتار سائیکل کی حرکیات کے ساتھ ساختی سختی کو متوازن کرنے کے لیے ڈیزائن کیا گیا، اس یونٹ میں ایک ہیوی-ڈیوٹی فائیو-پوائنٹ ڈبل-ٹوگل کلیمپنگ میکانزم ہے جو کہ ایک متغیر-ڈسپلیسمنٹ سرو ہائیڈرولک ڈرائیو سسٹم کے ذریعے چلایا جاتا ہے۔
یہ بڑے مولڈ سطح کے علاقوں میں قابل اعتماد کلیمپنگ فورس کی تقسیم فراہم کرتا ہے، ہائی پریشر انجیکشن کے مراحل کے دوران علیحدگی-لائن فلیش کو روکتا ہے۔ 2,800 g سے 4,200 g (PS مساوی) تک کے شاٹ وزن کو سنبھالنے کی صلاحیت رکھتی ہے، یہ مشین ٹائر-1 آٹوموٹیو سپلائرز، صنعتی کریٹ اور پیلیٹ مینوفیکچررز، آلات OEMs، اور میونسپل پائپ فٹنگ پروڈیوسرز کی خدمت کرتی ہے جس کے لیے مسلسل 24/7 ڈیوٹی سائیکل درکار ہوتے ہیں۔
کلیدی وضاحتیں
ذیل میں تکنیکی وضاحتیں 800-ٹن پلیٹ فارم کے معیاری آپریشنل پیرامیٹرز کا خاکہ پیش کرتی ہیں۔
|
تفصیلات کا پیرامیٹر |
قدر / حد |
یونٹ |
|
کلیمپنگ فورس |
8,000 / 800 |
kN/ٹن |
|
سسٹم کی قسم کو ٹوگل کریں۔ |
5 پوائنٹ ڈبل ٹوگل |
- |
|
ٹائی بارز کے درمیان فاصلہ (H x V) |
1,020 x 980 |
ملی میٹر |
|
پلیٹن کے طول و عرض (H x V) |
1,480 x 1,440 |
ملی میٹر |
|
زیادہ سے زیادہ سڑنا اونچائی |
1,050 |
ملی میٹر |
|
کم از کم سڑنا اونچائی |
400 |
ملی میٹر |
|
کلیمپنگ اسٹروک |
1,000 |
ملی میٹر |
|
زیادہ سے زیادہ کھلے دن کی روشنی |
2,050 |
ملی میٹر |
|
ہائیڈرولک ایجیکٹر فورس |
220 |
kN |
|
ہائیڈرولک ایجیکٹر اسٹروک |
260 |
ملی میٹر |
|
سکرو قطر کے اختیارات |
A: 90 / B: 100 / C: 110 |
ملی میٹر |
|
نظریاتی شاٹ والیوم (اسکرو بی) |
3,140 |
cm³ |
|
زیادہ سے زیادہ انجکشن کا وزن (PS، سکرو بی) |
2,850 |
g |
|
انجیکشن پریشر (سکرو بی) |
175 |
ایم پی اے |
|
زیادہ سے زیادہ اسکرو اسپیڈ |
0–140 |
آر پی ایم |
|
سسٹم ہائیڈرولک پریشر |
17.5 |
ایم پی اے |
|
سرو موٹر پاور |
75 + 45 |
کلو واٹ |
|
حرارتی صلاحیت |
42 |
کلو واٹ |
|
ڈرائی سائیکل کا وقت (یورو میپ 6) |
4.8 |
سیکنڈ |
|
مشین کے طول و عرض (L x W x H) |
10.8 x 2.4 x 2.7 |
m |
|
مشین کا کل وزن |
42,000 |
کلو |
کلیدی خصوصیات
ہائی-رگیڈیٹی باکس-فریم پلیٹن کا ڈھانچہ:فائنائٹ ایلیمینٹ انالیسس (ایف ای اے) آپٹمائزڈ مولڈ پلاٹینز پورے ٹننج کے نیچے مرکز کے انحراف کو کم کرتے ہیں، مولڈ کور/کیوٹی ٹول لائف کو بڑھاتے ہیں۔
دوہری-پمپ سروو-ہائیڈرولک ڈرائیو:الیکٹرو-ہائیڈرولک سسٹم ڈبل سروو موٹرز اور گیئر پمپس کا استعمال کرتا ہے، جو روایتی فکسڈ ڈسپلیسمنٹ سسٹمز کے مقابلے میں بجلی کی کھپت کو 30% سے 55% تک کم کرتا ہے۔
سخت نائٹرائیڈ سکرو اور بیرل اسمبلی:SACM 645 / 38CrMoAlA alloy construction with plasma nitriding treatment (hardness >= 950 HV، گہرائی 0.5–0.8 ملی میٹر) مکینیکل لباس اور کیمیائی سنکنرن کے خلاف مزاحمت کرتی ہے۔
بند-لوپ PID درجہ حرارت کے ماڈیولز:ملٹی-زون سیرامک ہیٹر بینڈز جو ٹھوس-ریلے کے ذریعے منظم ہوتے ہیں بیرل کی لمبائی میں +-1 ڈگری کے اندر تھرمل استحکام حاصل کرتے ہیں۔
انجکشن یونٹ کے لیے لکیری گائیڈ سپورٹ:لکیری موشن گائیڈ ریلز انجیکشن سلیج کو سپورٹ کرتی ہیں، عین مطابق نوزل سینٹرنگ کو برقرار رکھتی ہیں اور پلاسٹائزنگ کے دوران پلاٹین کے جھکاؤ کو ختم کرتی ہیں۔
متناسب والو ہائیڈرولک کنٹرول:ہائی-اسپیڈ کیویٹی فلنگ اور ہولڈنگ ٹرانزیشن کے دوران سسٹم کے بہاؤ اور پریشر پروفائلز کا متحرک ضابطہ۔
کام کرنے کا اصول/مشین کنفیگریشن
آپریشنل تسلسل ایک بند-لوپ ہائیڈرولک عمل کی پیروی کرتا ہے جو ایک وقف شدہ PLC کنٹرولر کے زیر انتظام ہے:
بنیادی سب سسٹم کنفیگریشن
|
ذیلی نظام |
تکنیکی ترتیب |
|
کلیمپنگ یونٹ |
• کاسٹ-اسٹیل پلیٹین (QT500-7) • Chromed 40Cr اسٹیل ٹائی بارز (180 ملی میٹر قطر) • مرکزی خودکار چکنا پمپ |
|
انجیکشن یونٹ |
• ٹوئن پل-سلنڈر متوازن انجیکشن • کولڈ-اسٹارٹ سکرو پروٹیکشن انٹر لاک • لکیری نقل مکانی کرنے والے ٹرانسڈیوسرز (0.01 ملی میٹر ریزولوشن) |
|
ہائیڈرولک پاور یونٹ |
• فیز / انوونس سروو ڈرائیوز • Sumitomo / Eckerle اندرونی گیئر پمپ • یوکن / ریکسروتھ متناسب والوز |
|
الیکٹریکل کنٹرول |
• Techmation / KEBA 10 انچ رنگین ٹچ اسکرین • ایس ایس آر ہیٹر کنٹرول + اومرون ریلے • یورو میپ 67 روبوٹ انٹرفیس پورٹ |
پروڈکٹ-مخصوص تکنیکی فوائد
ساختی انحراف کنٹرول
800-ٹن بوجھ کے نیچے پلاٹین موڑنے کی وجہ سے دیوار کی موٹائی میں فرق ہوتا ہے اور بیرونی علیحدگی کی لکیروں کے ساتھ چمکتا ہے۔ باکس-کی شکل کا پلیٹین ڈیزائن ایف ای اے سافٹ ویئر کے ذریعے تصدیق شدہ اندرونی تناؤ کو استعمال کرتا ہے۔ زیادہ سے زیادہ کلیمپنگ ٹنیج کے تحت پلیٹین کا انحراف 0.08 ملی میٹر سے کم رہتا ہے، جس سے حصے کی سخت رواداری برقرار رہتی ہے اور مولڈ پہننے میں کمی آتی ہے۔
درست انجیکشن پوزیشن کنٹرول
0.01 ملی میٹر تک درست آپٹیکل لکیری انکوڈرز سے لیس، انجیکشن یونٹ ٹائمر میں تاخیر کی بجائے درست سکرو پوزیشنز کی بنیاد پر V/P (رفتار-سے-پریشر) سوئچنگ کو انجام دیتا ہے۔ یہ کثیر-گہا والے بڑے ساختی حصوں میں زیادہ-پیکنگ یا سنک کے نشانات کو روکتا ہے۔
سرو سسٹم تھرمل ایفیشنسی
متغیر-اسپیڈ سرو موٹرز صرف ہر سائیکل مرحلے کے لیے درکار RPM پر چلتی ہیں۔ کولنگ کے مراحل کے دوران، موٹر آؤٹ پٹ صفر پر گر جاتا ہے، ہائیڈرولک آئل ہیٹنگ کو کم کرتا ہے۔ یہ چھوٹے شیل-اور-ٹیوب ہیٹ ایکسچینجرز کا استعمال کرتے ہوئے ہائیڈرولک آئل کا درجہ حرارت 35 ڈگری اور 45 ڈگری کے درمیان برقرار رکھتا ہے، جس سے ٹھنڈے پانی کی فراہمی کی ضروریات کو 40% تک کم کیا جاتا ہے۔
عام ایپلی کیشنز
آٹوموٹو پارٹس
بیرونی اور اندرونی اجزاء: فرنٹ/رئیر بمپر فاشیاس، ڈور ٹرم پینلز، انسٹرومنٹ پینل کے ساختی فریم، اور وہیل آرچ لائنرز۔
-کے تحت-ہڈ کے اجزاء: انجن کور، ایئر انٹیک کئی گنا، اور بیٹری ٹرے انکلوژرز۔
صنعتی لاجسٹک پیکیجنگ
ہیوی پیکیجنگ: ٹوٹنے کے قابل پلاسٹک شپنگ کریٹس، اسٹیک ایبل لاجسٹکس ٹوٹس، ہیوی-ڈیوٹی انڈسٹریل پیلیٹس، اور 20L کیمیکل ڈرم/بالٹیاں۔
گھریلو آلات اور صارف پائیدار
سٹرکچرل ہاؤسنگ: واشنگ مشین کے بیرونی ٹب، ایئر کنڈیشنر آؤٹ ڈور یونٹ چیسس، ٹیلی ویژن کے پیچھے والے کور، اور ویکیوم کلینر باڈیز۔
عمارت اور انفراسٹرکچر
یوٹیلیٹی فٹنگز: بڑے-قطر کی PVC/PPR/PE پائپ فٹنگز (کپلنگز، ٹیز، 90 ڈگری کوہنی 400 ملی میٹر قطر تک)، برقی جنکشن بکس، اور نکاسی آب کے معائنہ کے چیمبر۔
مواد کی مطابقت
800 ٹن مشین کموڈٹی تھرمو پلاسٹکس، انجینئرنگ ریزن اور بھرے ہوئے مرکبات کو سپورٹ کرتی ہے:
|
مواد کی درجہ بندی |
تائید شدہ پولیمر کی اقسام |
|
کموڈٹی پولیمر |
پولی پروپیلین (PP)، ہائی-کثافت والی پولیتھیلین (HDPE)، پولیسٹیرین (GPPS/HIPS)، سخت PVC |
|
انجینئرنگ پولیمر |
پولی کاربونیٹ (PC)، ABS / PC-ABS مرکبات، پولیامائیڈ 6/66 (نائیلون)، پولی آکسیمیتھیلین (POM) |
|
بھری ہوئی اور ملاوٹ شدہ رال |
10%–40% گلاس-فلڈ پولیمائڈز (PA6/PA66)، ٹالک-فلڈ پی پی، فلیم-ریٹارڈنٹ ABS |
معیاری سکرو (L/D 20:1 سے 22:1):عمومی-مقصد PP، PE، PS، اور ABS پروسیسنگ کے لیے موزوں۔
دو دھاتی بیرل اور سکرو آپشن: Recommended when processing glass-fiber reinforced polymers (>= 30% GF) کھرچنے والے لباس کے خلاف مزاحمت کرنے کے لیے۔
اپ گریڈ شدہ ڈرائیو موٹر اور ہیٹر کا اختیار:اعلی پگھلنے والے درجہ حرارت (مثال کے طور پر، PC، PA66) کے ساتھ انجینئرنگ پولیمر کے لیے تجویز کیا جاتا ہے جس کے لیے 380 ڈگری تک پروسیسنگ درجہ حرارت کی ضرورت ہوتی ہے۔
کس طرح منتخب کریں / ترتیب کے اختیارات
معیاری سکرو سیٹ اپ کا انتخاب حصہ کی سطح کے رقبے، دیوار کی موٹائی، شاٹ کے وزن، اور رال کے بہاؤ کی خصوصیات (MFR) پر منحصر ہے:
|
انتخاب کا پیرامیٹر |
اختیار A (90 ملی میٹر) |
اختیار B (100 ملی میٹر) |
اختیار C (110 ملی میٹر) |
|
نظریاتی شاٹ والیوم |
2,540 cm³ |
3,140 cm³ |
3,800 cm³ |
|
زیادہ سے زیادہ شاٹ وزن (PS) |
2,310 g |
2,850 g |
3,450 g |
|
مخصوص انجیکشن پریشر |
210 ایم پی اے |
175 ایم پی اے |
145 ایم پی اے |
|
بنیادی درخواست |
ہائی-دباؤ پتلا-دیوار کے پرزے، PC/ABS اجزاء |
جنرل ساختی مولڈنگ، آٹوموٹو پینلز، کریٹس |
موٹی-دیوار یا اونچی-حجم والے حصے (HDPE بالٹیاں) |
قابل ترتیب مشین کی خصوصیات
کور پلنگ یونٹس: موونگ سائیڈ ایکشن سلائیڈز کے ساتھ پیچیدہ سانچوں کے لیے 2-سے-4-سرکٹ ہائیڈرولک کور پلرز۔
سیکوینشل والو گیٹنگ: 4-سے-8-زون نیومیٹک/ہائیڈرولک والو گیٹ کنٹرولرز بغیر دوڑ کے گرم رنر کے سانچوں کے لیے۔
ایئر انجیکشن والوز: انٹیگریٹڈ ایئر بلاسٹ والوز حرکت پذیر اور فکسڈ پلاٹینز پر حصہ نکالنے میں مدد کے لیے۔
خصوصی پیچ: ماسٹر بیچ بلینڈنگ کے لیے ان مکسنگ سکرو، کم-سخت PVC کے لیے شیئر اسکرو، یا سنکنرن-شعلے کے لیے مزاحم پلیٹڈ اسکرو-ریٹارڈنٹ پولیمر۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ہر 800 ٹن انجیکشن مولڈنگ مشین فیکٹری ڈسپیچ سے پہلے سخت اسمبلی اور تصدیقی مراحل سے گزرتی ہے:
[CNC بورنگ ملز پر پلیٹین مشیننگ]
↓
[ٹائی بار الٹراسونک فلو ڈیٹیکشن (UT)]
↓
[مکینیکل اور ہائیڈرولک لائن اسمبلی]
↓
[لیزر انٹرفیرومیٹر الائنمنٹ چیکس]
↓
[100% لوڈ اور 24 گھنٹے ڈرائی رن ٹیسٹنگ]
مشین ٹیسٹنگ پروٹوکول
متوازی اور مربع کی تصدیق: لیزر انٹرفیرومیٹر چار کواڈرینٹ میں صفر اور مکمل بوجھ کے حالات میں پلیٹین کی ہم آہنگی کی پیمائش کرتے ہیں، انحراف کو اندر رکھتے ہوئے<= 0.05 mm/m.
پریشر ہولڈ اور لیک ٹیسٹنگ: ہائیڈرولک کئی گنا مہر کی سالمیت کی تصدیق کے لیے 4 گھنٹے تک 21 MPa (120% ریٹیڈ سسٹم پریشر) پر سٹیٹک پریشر ٹیسٹنگ سے گزرتا ہے۔
ڈرائی سائیکل برداشت: مشینیں 24-گھنٹے کی ڈرائی سائیکل فیکٹری کو مکمل آپریشنل رفتار کے ساتھ چلاتی ہیں تاکہ برقی نظام کے استحکام اور تھرمل کارکردگی کی تصدیق کی جا سکے۔
حسب ضرورت اور OEM سپورٹ
مخصوص پروڈکشن سیل کنفیگریشنز کو سپورٹ کرنے کے لیے، درج ذیل حسب ضرورت انجینئرنگ ترمیمات دستیاب ہیں:
توسیعی پلیٹین اور دن کی روشنی کے اختیارات:توسیعی ٹائی-بار کی لمبائی اور غیر معمولی طور پر لمبے، گہرے-ڈرا مولڈز (مثلاً، ردی کی ٹوکری کے ڈبے یا لمبے کنٹینرز) کے لیے دن کی روشنی کے سوراخ۔
روبوٹک انٹرفیس آٹومیشن:فیکٹری نے 3-ایکسس سروو سائیڈ-انٹری یا ٹاپ انٹری روبوٹس کے ساتھ انضمام کے لیے یورو میپ 67 یا یورو میپ 12 معیاری پلگ کنکشن انسٹال کیے ہیں۔
حسب ضرورت رنگ سکیمیں:صنعتی پولی یوریتھین پینٹ فنشز کو کلائنٹ کے مخصوص -رال کوڈز کے مطابق لاگو کیا جاتا ہے۔
پاور گرڈ موافقت:معیاری علاقائی صنعتی بجلی کی فراہمی کی ضروریات کے لیے فراہم کردہ ٹرانسفارمرز:
شمالی امریکہ: 460V/3P/60Hz یا 575V/3P/60Hz
یورپ / ایشیا / جنوبی امریکہ: 380V / 3P / 50Hz یا 415V / 3P / 50Hz
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درج ذیل وضاحتیں فراہم کرنے سے ہماری ایپلیکیشن انجینئرنگ ٹیم کو آپ کی ضروریات کا جائزہ لینے، مشین کے سائز کی توثیق کرنے، اور درست کوٹیشن فراہم کرنے میں مدد ملتی ہے:
|
معلومات کا زمرہ |
تفصیلات درکار ہیں۔ |
|
پلاسٹک کے حصے کی تفصیلات |
حصہ کے طول و عرض (L x W x H) اور دیوار کی موٹائی حصہ کا وزن (گرام یا کلوگرام) • 3D STEP ماڈل فائل یا 2D تکنیکی ڈرائنگ |
|
مادی خصوصیات |
• پولیمر گریڈ (جیسے، HDPE، PP، PC/ABS، PA66+30%GF) • کثافت (g/cm³) اور میلٹ فلو انڈیکس (MFI/MFR) |
|
مولڈ ٹول کے طول و عرض |
• مولڈ بیس کے طول و عرض (چوڑائی x اونچائی x گہرائی) • مولڈ ٹول کا کل وزن • گہاوں کی تعداد (1، 2، 4، وغیرہ) • رنر سسٹم کی قسم (کولڈ رنر یا ہاٹ رنر) |
|
آپریشنل ضروریات |
• ٹارگٹ سائیکل وقت کی ضرورت • ہائیڈرولک کور پل کی ضروریات (سرکٹس کی تعداد) • مقامی صنعتی برقی وولٹیج اور تعدد |
اکثر پوچھے گئے سوالات
سوال: اس 800 ٹن مشین پر زیادہ سے زیادہ مولڈ سائز کیا فٹ ہو سکتا ہے؟
A: ٹائی بارز کے درمیان واضح فاصلہ 1,020 mm x 980 mm ہے۔ سانچوں کو افقی یا عمودی طور پر لوڈ کیا جا سکتا ہے۔ اگر کوئی مولڈ ان ٹائی-بار کے طول و عرض سے بڑھ جاتا ہے، تو سائیڈ ٹائی بارز کے ذریعے تنصیب کی اجازت دینے کے لیے ایک جہت 1,010 ملی میٹر سے کم رہنی چاہیے۔ پلاٹین کے چہروں پر براہ راست نصب زیادہ سے زیادہ قابل اجازت مولڈ بیس سائز 1,480 ملی میٹر x 1,440 ملی میٹر ہے، جس میں مولڈ کا کل وزن 12,000 کلوگرام ہے۔
سوال: میں کیسے تعین کروں کہ 800 ٹن کلیمپنگ فورس میرے حصے کے لیے کافی ہے؟
A: کلیمپنگ فورس کا انحصار حصہ کے کل متوقع علاقے (اور رنر سسٹم) پر ہوتا ہے جو آپ کی رال کی قسم کے لیے مطلوبہ گہا کے دباؤ سے ضرب کرتا ہے۔ PP اور PE جیسے اجناس کے مواد کو عام طور پر 0.3 سے 0.5 ٹن فی مربع سینٹی میٹر (2 سے 3.5 ٹن/ان²) درکار ہوتا ہے، جب کہ PC یا PA جیسے انجینئرنگ پلاسٹک کے لیے 0.6 سے 0.9 ٹن فی مربع سنٹی میٹر (4 سے 6 ٹن/ان²) کی ضرورت ہوتی ہے۔
فارمولا:
مطلوبہ کلیمپنگ فورس (ٹن)=پروجیکٹڈ ایریا (سینٹی میٹر) x میٹریل کیوٹی فیکٹر (ٹن/سینٹی میٹر)
سوال: حقیقی آپریٹنگ حالات میں عام توانائی کی کھپت کیا ہے؟
A: جبکہ کل انسٹال شدہ موٹر پاور 120 kW (75 kW + 45 kW ڈوئل سروو موٹرز) ہے، اصل پاور ڈرا سائیکل کے مرحلے پر منحصر ہے۔ چونکہ سروو موٹرز کولنگ اور ہولڈنگ کے مراحل کے دوران سست یا رک جاتی ہیں، اس لیے معیاری PP یا PE صنعتی حصوں کو چلانے پر اوسط آپریشنل بجلی کی کھپت عام طور پر 40 kW/h اور 58 kW/h کے درمیان رہتی ہے۔
س: ہائی-ٹنج آپریشن کے لیے مینٹیننس کے کس شیڈول پر عمل کیا جانا چاہیے؟
A: روزانہ: مرکزی ذخائر میں تیل کی سطح کی جانچ کریں، ٹوگل جوائنٹس پر خودکار چکنائی کے دباؤ کا معائنہ کریں، اور ہیٹ ایکسچینجر کو ٹھنڈا کرنے والے پانی کے بہاؤ کی تصدیق کریں۔
ماہانہ: ہائیڈرولک آئل سکشن فلٹرز کو صاف کریں، ٹائی-بار نٹ کی تنگی کو چیک کریں، اور تمام حفاظتی دروازے کے انٹرلاک کا معائنہ کریں۔
ہر 5,000 گھنٹے / سالانہ: ریٹرن لائن ہائیڈرولک آئل فلٹرز کو تبدیل کریں، تیل کی آلودگی کے نمونے لیں (ISO 4406 ہدف کی صفائی:<= 18/16/13), and verify alignment of the platens and injection sled using optical measuring equipment.
ڈاؤن لوڈ، اتارنا ٹیگ: 800 ٹن انجیکشن مولڈنگ مشین، چین 800 ٹن انجیکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری