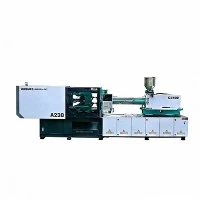
500 ٹن انجکشن مولڈنگ مشین
500 ٹن سروو-ہائیڈرولک انجیکشن مولڈنگ مشین درمیانے-سے-بڑے ساختی اجزاء کے لیے تیار کی گئی ہے جس میں ہائی کلیمپنگ استحکام، مستقل دیوار-موٹائی کنٹرول، اور تیز سائیکل کے اوقات کی ضرورت ہوتی ہے۔ ایک آپٹمائزڈ 5-پوائنٹ ڈبل-ٹوگل کلیمپنگ سسٹم اور بند-لوپ سرو-ہائیڈرولک ڈرائیو کے ساتھ بنی، یہ مشین توانائی کی کارکردگی کو ہیوی ڈیوٹی ساختی سختی کے ساتھ متوازن رکھتی ہے۔
یہ آٹوموٹو کے اندرونی اور بیرونی تراشوں، بھاری پلاسٹک کے کریٹس، آلات، اور صنعتی سیال کی متعلقہ اشیاء تیار کرنے والے صنعتی مولڈرز کے لیے تیار کیا گیا ہے۔ متحرک دباؤ کے ردعمل اور درست پوزیشن کنٹرول کے ساتھ کام کرتے ہوئے، یہ ہائی-ٹنج مولڈنگ آپریشنز کے دوران حصے کی مسخ، اندرونی تناؤ اور فلیش کو کم کرتا ہے۔
کلیدی وضاحتیں
|
تفصیلات کا زمرہ |
میٹرک یونٹ |
تکنیکی قدر / معیاری اختیار |
|
کلیمپنگ فورس |
kN/ٹن |
5000 kN / 500 US ٹن |
|
ٹائی بارز کے درمیان فاصلہ (H x V) |
ملی میٹر |
810 x 810 |
|
پلیٹن کے طول و عرض (H x V) |
ملی میٹر |
1180 x 1180 |
|
زیادہ سے زیادہ دن کی روشنی |
ملی میٹر |
1660 |
|
اوپننگ اسٹروک |
ملی میٹر |
830 |
|
مولڈ موٹائی (کم سے کم. - زیادہ سے زیادہ) |
ملی میٹر |
300 - 830 |
|
ایجیکٹر اسٹروک |
ملی میٹر |
220 |
|
ایجیکٹر فورس |
kN |
140 |
|
سکرو قطر کے اختیارات |
ملی میٹر |
75 / 80 / 85 |
|
نظریاتی انجکشن والیوم |
cm3 |
1590 / 1809 / 2042 |
|
شاٹ وزن (PS) |
g |
1447 / 1646 / 1858 |
|
انجیکشن پریشر |
ایم پی اے |
205 / 180 / 160 |
|
انجکشن کی شرح (PS) |
g/s |
380 - 480 |
|
سکرو L/D تناسب |
L/D |
22:1 (معیاری) / 24:1 (ہائی مکس) |
|
سسٹم پریشر |
ایم پی اے |
17.5 |
|
سرو موٹر پاور |
کلو واٹ |
55 + 37 (دوہری سروو ڈرائیو کے اختیارات دستیاب ہیں) |
|
حرارتی طاقت |
کلو واٹ |
32 |
|
مشین کے طول و عرض (L x W x H) |
m |
8.8 x 2.1 x 2.4 |
|
مشین کا کل وزن |
ٹن |
تقریبا. 24.5 |
کلیدی خصوصیات
مطلق انکوڈر سروو سسٹم:اندرونی گیئر پمپ کے ساتھ ڈائریکٹ-ڈرائیو مستقل مقناطیس سرو موٹر 40 ms سے کم ردعمل کی رفتار فراہم کرتی ہے، بائی پاس ہائیڈرولک تھروٹلنگ کو ختم کرتی ہے اور فکسڈ-ڈسپلیسمنٹ سسٹم کے مقابلے میں 30% سے 60% تک توانائی کی کھپت کو کم کرتی ہے۔
کڑا خانہ-ساخت کا تختہ:فائنائٹ ایلیمنٹ اینالیسس (ایف ای اے) ڈیزائن کردہ نوڈولر کاسٹ آئرن پلاٹینز زیادہ ٹننج کے نیچے مرکز کے انحطاط کو کم کرتے ہیں، مولڈ متوازی کو محفوظ رکھتے ہیں اور مولڈ سروس لائف کو بڑھاتے ہیں۔
لکیری گائیڈ ریل انجیکشن میکانزم:دوہری-انجیکشن سلنڈر جس کی رہنمائی درست لکیری موشن ریلوں کے ذریعے کی جاتی ہے وہ تیز رفتار-پلاسٹکائزنگ کے دوران ارتکاز کو برقرار رکھتے ہیں، سکرو جھکاؤ اور بیرل پہننے سے روکتے ہیں۔
خودکار-لبریکیشن سسٹم:قابل پروگرام سنٹرلائزڈ چکنا چکنائی کو براہ راست ٹوگل پنوں اور بشنگز میں تقسیم کرتا ہے، جس کی نگرانی پریشر سینسرز کے ذریعے کی جاتی ہے تاکہ قبل از وقت میکانی لباس کو روکا جا سکے۔
مائیکرو سیکنڈ سیمپلنگ کے ساتھ صنعتی کنٹرولر:EUROMAP 63/74 روبوٹ انٹرفیس کو سپورٹ کرنے والا ملٹی-CPU کنٹرول پلیٹ فارم، حقیقی-وقت کے دباؤ کے منحنی خطوط، انجیکشن ویلوسٹی پروفائلز، اور SPC عمل کی نگرانی کے پیرامیٹرز کو ظاہر کرتا ہے۔
کام کرنے کا اصول/مشین کنفیگریشن
مشین چار الگ الگ مراحل کے ذریعے کام کرتی ہے جو حقیقی-وقت بند-لوپ فیڈ بیک کے ذریعے کنٹرول کیا جاتا ہے:
کلیمپنگ اور لاکنگ کا مرحلہ:ہائی-ٹارک ہائیڈرولک موٹر 5-پوائنٹ ٹوگل میکانزم کو چلاتی ہے، کم دباؤ پر پلیٹین کو تیزی سے حرکت دیتی ہے۔ ایک بار جب حفاظتی زون واضح ہو جائیں، ہائی پریشر کلیمپنگ 5,000 kN تک بنتا ہے، جعلی ٹائی بارز کو یکساں طور پر پھیلاتا ہے۔
پلاسٹکائزنگ اور انجیکشن کا مرحلہ:ٹھوس پولیمر گرینولز ہاپر سے گرم بیرل میں ڈالتے ہیں۔ گھومنے والا سکرو پگھلتا ہے اور رال کو ہم آہنگ کرتا ہے۔ دوہری انجیکشن سلنڈر اسکرو کو آگے بڑھاتے ہیں، پگھلے ہوئے پلاسٹک کو ریگولیٹڈ پریشر پروفائلز (205 MPa تک) پر مولڈ گہا میں دھکیلتے ہیں۔
ہولڈنگ پریشر اور کولنگ کا مرحلہ:ہولڈ پریشر کو ملٹی-اسٹیج سیٹنگز کے مطابق رکھا جاتا ہے تاکہ حصہ مضبوط ہونے کے ساتھ ساتھ والیومیٹرک سکڑنے کی تلافی کرے۔ آزاد پی آئی ڈی حرارتی زون تمام بیرل حصوں میں سخت تھرمل حدود کو برقرار رکھتے ہیں۔
مولڈ کھولنے اور نکالنے کا مرحلہ:حرکت پذیر پلیٹین متناسب ہائیڈرولک تنزلی منحنی خطوط کا استعمال کرتے ہوئے آسانی سے پیچھے ہٹ جاتی ہے۔ مربوط ہائیڈرولک ایجیکٹر پلیٹ ناک آؤٹ پن کو فعال کرنے، روبوٹک آٹومیشن کے لیے پرزوں کو گرانے یا پیش کرنے کے لیے پیش قدمی کرتی ہے۔
پروڈکٹ-مخصوص تکنیکی فوائد
چوٹی ٹننج کے تحت انحراف مزاحمت:ہیوی-سیکشن ڈکٹائل آئرن پلیٹنز پورے 500-ٹن لاکنگ فورسز کے نیچے انحراف کو فعال پلیٹین کے چہروں پر 0.08 ملی میٹر سے کم تک محدود کرتے ہیں، گہری گہا مولڈنگ میں بنیادی تبدیلی کو روکتے ہیں۔
بار بار انجکشن وزن کی درستگی:مائیکرو سیکنڈ-سیمپلنگ ڈیجیٹل پریشر سینسرز کے ساتھ مل کر ایک اعلی-ریسپانس چیک والو گارنٹی شاٹ وزن کی مستقل مزاجی کو +/-0.25% کے اندر، اہم جہتی اجزاء پر اسکریپ کی شرح کو زبردست طور پر کم کرتا ہے۔
ہائیڈرولک سیال لمبی عمر:بند-لوپ سرو سرکٹ میں کم تھرمل کھپت تیل کے درجہ حرارت کو مسلسل آپریشنز کے تحت 45 ڈگری سینٹی گریڈ سے نیچے رکھتی ہے، سیل کے انحطاط کو روکتی ہے، تیل کی آکسیکرن کو کم کرتی ہے، اور ٹھنڈے پانی کی طلب کو کم کرتی ہے۔
ٹائی-بار کشیدگی کی یکسانیت:ہائی-ٹینسائل 40Cr اسٹیل ٹائی بارز سطح-ہائی-فریکوئنسی بجھانے کے ذریعے سخت ہوتی ہیں اور سخت کروم پلیٹنگ کے ساتھ ختم ہوتی ہیں۔ خودکار الٹراسونک ٹیسٹنگ دھاگے کی جڑوں کے ساتھ اندرونی تناؤ کے صفر کو یقینی بناتی ہے۔
عام ایپلی کیشنز
آٹوموٹو کے بیرونی اور ساختی حصے:بمپر سپورٹ، وہیل آرک لائنرز، ڈور پینلز، اور انڈر{0} ہڈ جنکشن باکسز جن کے لیے ساختی سختی اور اعلی اثر کی طاقت کی ضرورت ہوتی ہے۔
لاجسٹکس اور میٹریل ہینڈلنگ کنٹینرز:ہیوی-ڈیوٹی اسٹیک ایبل کریٹس، اجزاء کی ٹرے، اور صنعتی سٹوریج کے ڈبے جس میں پسلیوں کے پیٹرن ہیں۔
گھریلو آلات اور صارفین کی اشیاء:واشنگ مشین کے بیرونی ٹب، ایئر کنڈیشنر مین فریم، ویکیوم کلینر ہاؤسنگز، اور ٹی وی بیک کور۔
صنعتی پائپ اور سیال کی متعلقہ اشیاء:بڑے-قطر کے PVC/PP پریشر پائپ کپلنگز، والو ہاؤسنگز، اور نکاسی کے اجزاء جن کے لیے ہیوی کور کھینچنے کے معمولات کی ضرورت ہوتی ہے۔
مواد کی مطابقت
پلاسٹکائزنگ یونٹ تھرمو پلاسٹک رال کی ایک وسیع رینج کی حمایت کرتا ہے:
معیاری سکرو (A-Type / B-Type):متوازن شیئر اور پلاسٹکائزنگ تھرو پٹ کے ساتھ PP، PE، PS، اور ABS کے لیے آپٹمائزڈ۔
سنکنرن-مزاحم دو دھاتی سکرو اور بیرل:سخت PVC، شعلے-Retardant ABS، یا CPVC جیسے سنکنرن یا ہیلوجنیٹڈ رال پر کارروائی کرنے کے لیے انجینئرڈ۔
پہنیں-مزاحم سیرامک-کوٹیڈ یونٹ:45% گلاس فائبر (PA66+GF45) یا معدنی فلرز پر مشتمل کھرچنے والے مواد کے لیے بنایا گیا ہے، طویل پیداواری چکروں میں فلائٹ جیومیٹری کو محفوظ رکھتا ہے۔
کس طرح منتخب کریں / ترتیب کے اختیارات
سکرو سلیکشن گائیڈ لائنز
ٹائپ اے سکرو (چھوٹا قطر - 75 ملی میٹر): انجیکشن پریشر کو زیادہ سے زیادہ کرتا ہے (205 MPa تک)۔ پتلی-دیواروں والے انجینئرڈ پرزوں، PC/ABS بلینڈز، یا لمبے بہاؤ-لمبائی کے تناسب والے حصوں کے لیے تجویز کردہ۔
ٹائپ بی سکرو (معیاری - 80 ملی میٹر): متوازن دباؤ اور شاٹ والیوم کی کارکردگی (1646 جی پی ایس)۔ عام صنعتی حصوں، آٹو ٹرم، اور گھریلو آلات کے لیے موزوں ہے۔
ٹائپ سی سکرو (بڑا قطر - 85 ملی میٹر): زیادہ سے زیادہ شاٹ وزن (1858 جی پی ایس تک)۔ موٹی-دیواروں والے پولی اولفن حصوں (PP/HDPE کریٹس، بالٹیاں) کے لیے بہترین موزوں ہے جہاں بہاؤ کی مزاحمت کم ہو۔
مشین کے اختیارات اور معاون انٹرفیس
کور پلنگ سسٹمز: پیچیدہ سانچوں کے لیے متناسب والوز کے ذریعے چلنے والے 2-سرکٹ یا 4-سرکٹ ہائیڈرولک کور پل کی ترتیب۔
Ejector Parallel Motion: مولڈ کھولنے کے دوران بیک وقت انجیکشن جس سے کل سائیکل کے اوقات کو 1.5 سے 3.0 سیکنڈ فی شاٹ کم کیا جا سکے۔
موصلیت جیکٹ پیکیج: بیرل سیرامک موصلیت کا احاطہ کرتا ہے جو تھرمل تابکاری کے نقصانات کو کم کرتا ہے، ہیٹر بینڈ کے بجلی کی کھپت میں 15 فیصد تک بچت کرتا ہے۔
ایئر بلو والوز: دوہری پروگرام کے قابل ایئر بلاسٹ والوز بنیادی حصوں سے صاف لچکدار حصوں کو اڑانے یا مولڈ ریلیز میں مدد کرنے کے لیے۔
آٹومیشن اسٹینڈرڈ EUROMAP 67: پلگ-اور-3-محور یا 5-محور سرو روبوٹس کے لیے انٹرفیس پلے کریں اور خودکار پارٹ پک اینڈ پلیس آپریشن کے لیے۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ہر مشین کو فیکٹری ریلیز سے پہلے ISO 9001 کوالٹی مینجمنٹ کے معیارات کے مطابق سخت جانچ کے طریقہ کار سے گزرنا پڑتا ہے:
خام مال کی سالمیت:ٹائی بار بیلٹس اور پلیٹین کاسٹنگ مشیننگ سے پہلے الٹراسونک نقص کا پتہ لگانے اور حرارت-علاج نارملائزیشن لاگ سے گزرتی ہے۔
مشینی درستگی:پلاٹین کو اعلی-پریسیزن فلور-قسم کی CNC بورنگ ملوں پر پروسیس کیا جاتا ہے۔ ٹائی-بار کے سوراخ کے متوازی کو اخترن محوروں میں 0.05 ملی میٹر کے اندر رکھا جاتا ہے۔
لیزر انٹرفیرومیٹر سیدھ:مشینی بیڈز اور لکیری موشن گائیڈز کو لیزر انٹرفیومیٹری کا استعمال کرتے ہوئے سیدھ میں کیا جاتا ہے تاکہ لکیری ریپیٹ ایبلٹی اور صفر پلیٹین موڑ کو یقینی بنایا جا سکے۔
72 گھنٹے مسلسل برداشت کی دوڑ:ہر مشین 72-گھنٹے کا ڈرائی سائیکل فیکٹری قبولیت ٹیسٹ مکمل کرتی ہے، مکمل پریشر سائیکل چلاتی ہے اور ہائیڈرولک سیل کی سالمیت اور سروو استحکام کی تصدیق کے لیے متحرک درجہ حرارت کی جانچ کرتی ہے۔
حسب ضرورت اور OEM سپورٹ
ہم مخصوص ٹولنگ جیومیٹریز اور پروڈکشن لائنوں سے مماثل انجینئرنگ موافقت فراہم کرتے ہیں:
توسیعی مولڈ ڈے لائٹ اور اسٹروک:اپنی مرضی کے مطابق فریم ایکسٹینشنز اور لمبی ٹائی بارز کو ڈیپ-ڈرا موڈز، ہاٹ رنر اسٹیکس، یا کور-ہوی ٹولنگ کو ایڈجسٹ کرنے کے لیے۔
خصوصی بیرل / سکرو جیومیٹریز:مخصوص مکسنگ ہیڈز، بیریئر اسکرو، اور اینٹی-وینٹنگ پروفائلز جو مخصوص ماسٹر بیچ ڈسپرسل یا ری سائیکل شدہ ریگرائنڈ مرکبات کے لیے ڈیزائن کیے گئے ہیں۔
حسب ضرورت وولٹیج ٹرانسفارمر پیکجز:فیکٹری نے -عالمی صنعتی گرڈز کے لیے پاور اڈاپٹیشن انسٹال کیا (جیسے شمالی امریکہ کے لیے 208V/220V 3-فیز 60Hz، UK/Australia کے لیے 415V 50Hz، یا یورپ کے لیے 380V 50Hz)۔
رنگ سکیم اور برانڈنگ:OEM ڈسٹری بیوٹرز یا کنٹریکٹ مینوفیکچرنگ آپریشنز کے لیے کارپوریٹ پینٹ میچنگ اور پرائیویٹ-لیبل مشین کور۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
درست تکنیکی کوٹیشن اور مشین کے سائز کی رپورٹ حاصل کرنے کے لیے، براہ کرم درج ذیل پروجیکٹ کی تفصیلات جمع کروائیں:
حصہ کی معلومات:پارٹ ڈرائنگ/STEP فائل، ٹارگٹ شاٹ وزن (گرام یا اونس)، کم از کم اور زیادہ سے زیادہ دیوار کی موٹائی۔
رال کی قسم اور گریڈ:پولیمر برانڈ، میلٹ فلو انڈیکس (MFI)، کثافت، اور فلر مواد (جیسے %Glass Fiber)۔
مولڈ جیومیٹری:مولڈ کے طول و عرض (چوڑائی x اونچائی x موٹائی)، کل وزن، گہاوں کی تعداد، اور گرم رنر زون۔
ہدف آؤٹ پٹ:ترجیحی سائیکل کا وقت اور مطلوبہ روزانہ آؤٹ پٹ والیوم۔
سائٹ کے تقاضے:مقامی آپریٹنگ وولٹیج (V/Hz)، محیطی فیکٹری کا درجہ حرارت، اور دستیاب معاون آٹومیشن (روبوٹس، چلرز)۔
اکثر پوچھے گئے سوالات
سوال: روایتی ہائیڈرولک مشین کے مقابلے میں عام توانائی کی بچت کیا ہے؟
A: مستقل مقناطیس سرو موٹر بجلی کی کھپت کو براہ راست آؤٹ پٹ کے مطالبات کے مطابق بناتی ہے۔ ٹھنڈک کے مراحل کے دوران، موٹر کی رفتار صفر کے قریب گر جاتی ہے، جس کے نتیجے میں روایتی فکسڈ-ڈیسپلیسمنٹ پمپ مشینوں کے مقابلے میں 30% اور 60% کے درمیان توانائی کی بچت ہوتی ہے۔
س: میرے مولڈ کے لیے کس ٹائی-بار کلیئرنس کی ضرورت ہے؟
A: اس مشین میں ٹائی بارز کے درمیان 810 mm x 810 mm واضح جگہ ہے۔ کم از کم ایک سمت میں 800 ملی میٹر سے چھوٹے بیرونی طول و عرض کے سانچوں کو براہ راست اوپر یا سائیڈ سے لوڈ کیا جا سکتا ہے۔
سوال: میں 80 ملی میٹر اور 85 ملی میٹر سکرو کے درمیان کیسے انتخاب کروں؟
A: 80 ملی میٹر اسکرو کا انتخاب کریں اگر آپ کی رال کو زیادہ انجیکشن پریشر (جیسے PC یا PA66+GF) یا دیوار کے پتلے حصوں کی ضرورت ہے۔ 85 ملی میٹر اسکرو کا انتخاب کریں اگر آپ کم وسکوسیٹی مواد (جیسے PP یا PE) کو ڈھالتے ہیں اور بڑے حصوں کو بھرنے کے لیے زیادہ سے زیادہ شاٹ والیوم (1858 جی تک) کی ضرورت ہوتی ہے۔
سوال: کیا یہ مشین عیسوی حفاظتی معیارات کی تعمیل کرتی ہے؟
A: ہاں۔ یورپی برآمد کنفیگریشنز میں دوہری-سرکٹ الیکٹریکل سیفٹی انٹرلاک، مکینیکل سیفٹی گیٹس، EN 201 کے حفاظتی ضوابط کے مطابق ہائیڈرولک سیفٹی والوز، اور مکمل طور پر بند آپریٹر گارڈنگ شامل ہیں۔
سوال: ہائیڈرولک تیل کے لئے کیا دیکھ بھال کی ضرورت ہے؟
A: چونکہ سروو سسٹم معیاری مشینوں سے کم درجہ حرارت پر کام کرتا ہے، اس لیے آئل آکسیکرن کو کم سے کم کیا جاتا ہے۔ ہم تجویز کرتے ہیں کہ ہر 3,000 آپریشنل گھنٹوں میں ہائیڈرولک آئل فلٹرز کو تبدیل کریں اور viscosity اور ذرات کی سطح کی نگرانی کے لیے سالانہ تیل کے نمونے لیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: 500 ٹن انجیکشن مولڈنگ مشین، چین 500 ٹن انجیکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری