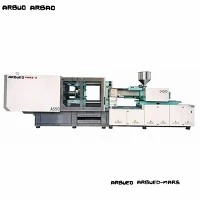
1000 ٹن انجکشن مولڈنگ مشین
1000-ٹن ہائیڈرولک انجیکشن مولڈنگ مشین بڑے-صنعتی اور آٹوموٹیو اجزاء کی تیاری کے لیے بھاری-ڈیوٹی کلیمپنگ فورس فراہم کرتی ہے۔ اعلی-سختی مولڈنگ کی ضروریات کے لیے بنائی گئی، یہ مشین گہرے-ڈرا پرزوں، موٹی-دیواروں والی مصنوعات، اور 5,500 گرام فی شاٹ وزن والے ملٹی کیویٹی ساختی اجزاء کو ہینڈل کرتی ہے۔
یہ ایک اعلی-رسپانس سروو-ہائیڈرولک سسٹم، ہیوی-ڈیوٹی پلاٹین ڈیزائن، اور ایک ملٹی-اسٹیج انجیکشن کنٹرولر کو مربوط کرتا ہے۔ یہ کنفیگریشن زیادہ سے زیادہ کلیمپنگ پریشر کے تحت پلیٹین کے انحراف کو کم کرتی ہے، بڑے سطحی علاقوں میں سخت جہتی رواداری کو یقینی بناتی ہے۔
کلیدی وضاحتیں
|
تفصیلات کا پیرامیٹر |
قدر / یونٹ |
|
کلیمپنگ فورس |
10,000 kN (1,000 ٹن) |
|
ٹوگل اسٹروک / اوپننگ اسٹروک |
1,150 ملی میٹر |
|
ٹائی بارز کے درمیان فاصلہ (H x V) |
1,160 x 1,080 ملی میٹر |
|
پلیٹن کے طول و عرض (H x V) |
1,650 x 1,570 ملی میٹر |
|
مولڈ موٹائی کی حد (کم سے کم - زیادہ سے زیادہ) |
450 ملی میٹر - 1، 150 ملی میٹر |
|
زیادہ سے زیادہ ہائیڈرولک ایجیکٹر فورس |
220 kN |
|
ایجیکٹر اسٹروک |
300 ملی میٹر |
|
سکرو قطر کے اختیارات (A/B/C) |
105 ملی میٹر / 115 ملی میٹر / 125 ملی میٹر |
|
نظریاتی شاٹ والیوم (B سکرو) |
5,220 cm³ |
|
زیادہ سے زیادہ شاٹ وزن (PS) (B سکرو) |
4,750 g |
|
انجکشن پریشر (B سکرو) |
162 ایم پی اے |
|
زیادہ سے زیادہ انجیکشن کی رفتار |
110 ملی میٹر فی سیکنڈ |
|
سکرو L/D تناسب (B سکرو) |
22:1 |
|
زیادہ سے زیادہ سکرو گردش کی رفتار |
135 آر پی ایم |
|
سرو موٹر پاور ریٹنگ |
95 کلو واٹ |
|
حرارتی صلاحیت |
48.5 کلو واٹ |
|
ہائیڈرولک ٹینک کی صلاحیت |
1,200 L |
|
مشین کے طول و عرض (L x W x H) |
11.8 m x 2.4 m x 2.8 m |
|
مشین کا کل وزن |
48,000 کلوگرام |
کلیدی خصوصیات
باکس-پلاٹین ڈیزائن کی قسم:فائنائٹ ایلیمنٹ اینالیسس (ایف ای اے) آپٹمائزڈ ڈکٹائل آئرن پلاٹینز یکساں طور پر مولڈ کے چہرے پر کلیمپنگ فورس کو تقسیم کرتے ہیں، جس سے فلیش کی تشکیل اور مولڈ وئیر کم ہوتے ہیں۔
پانچ-پوائنٹ ٹوئن-ٹوگل کلیمپنگ میکانزم:چوٹی ٹنیج پر میکینیکل لاکنگ سختی کے ساتھ تیز رفتار مولڈ موومنٹ سائیکل فراہم کرتا ہے۔
متغیر-فریکوئنسی سروو ڈرائیو سسٹم:ہائیڈرولک آؤٹ پٹ کو مشین کے فیز کی ضروریات سے براہ راست میل کھاتا ہے، فکسڈ-ڈسپلیسمنٹ پمپس کے مقابلے میں توانائی کی کھپت کو 30% سے 50% تک کم کرتا ہے۔
سخت نائٹرائیڈ سکرو اور بیرل:شیشے-فائبر ریئنفورسڈ پولیمر (30% GF تک) کی پروسیسنگ کرتے وقت بائی میٹالک ٹریٹمنٹ لباس مزاحمت کو بڑھاتا ہے۔
کثیر-زون PID درجہ حرارت کنٹرول:سیرامک ہیٹنگ بینڈ بیرل زون کی درستگی کو +/-1 ڈگری سینٹی گریڈ کے اندر برقرار رکھتے ہیں۔
انجکشن یونٹ پر لکیری گائیڈ ریل:کیریج کی نقل و حرکت کے دوران رگڑ کو کم کرتا ہے، انجیکشن ریپیٹ ایبلٹی اور نوزل کی سیدھ کی درستگی کو بہتر بناتا ہے۔
کام کرنے کا اصول/مشین کنفیگریشن
مشین ایک ہائیڈرو-مکینیکل کلیمپنگ سائیکل پر چلتی ہے جو ایک ریپروکیٹنگ سکرو انجیکشن یونٹ کے ساتھ جوڑتی ہے:
مولڈ بند کرنا اور تالا لگانا:سروو موٹر ڈبل-ٹوگل میکانزم کو فعال کرنے کے لیے ایک ہائی-پریشر گیئر پمپ چلاتی ہے۔ ٹوگلز حرکت پذیر پلیٹین کو ٹائی بارز کے خلاف لاک کرنے کے لیے پھیلتے ہیں، جس سے 1,000 ٹن مکینیکل کلیمپنگ فورس پیدا ہوتی ہے۔
پلاسٹکائزیشن اور پیمائش:ہائیڈرولک موٹر گرم بیرل کے ذریعے خام پولیمر گرینولز کو پہنچانے، پگھلنے اور کترنے کے لیے سکرو کو گھماتی ہے۔ پگھلنے والی کثافت کی یکسانیت کو یقینی بنانے کے لیے بیک پریشر کو متناسب والو کے ذریعے ریگولیٹ کیا جاتا ہے۔
انجکشن اور پیکنگ:دوہری انجیکشن سلنڈر سکرو کو آگے بڑھاتے ہیں، پگھلے ہوئے پلاسٹک کو 180 MPa تک کے دباؤ پر مولڈ کیویٹی میں چلاتے ہیں۔ کنٹرولر پوزیشن، دباؤ، یا وقت کی بنیاد پر رفتار سے پریشر کنٹرول (V/P سوئچ اوور) میں تبدیل ہوتا ہے۔
کولنگ اور مولڈ کھولنا:جیسے ہی حصہ درجہ حرارت کے اندر ٹھنڈا ہوتا ہے-منظم مولڈ کیویٹی، سکرو اگلی پلاسٹک شاٹ تیار کرنے کے لیے گھومتا ہے۔ کلیمپنگ سلنڈر ٹوگل سسٹم کو ملٹی-اسپیڈ پروفائلز کے ساتھ پیچھے ہٹاتا ہے تاکہ انجیکشن کے دوران پارٹ شاک کو روکا جا سکے۔
اخراج:ہائیڈرولک کور کھینچتا ہے، اور مرکزی ایجیکٹر پن سرنی تیار شدہ حصے کو کور سائیڈ سے صاف کرتی ہے۔
پروڈکٹ-مخصوص تکنیکی فوائد
پلیٹن کی سختی اور مولڈ پروٹیکشن
1,000 ٹن کلیمپنگ پریشر کے تحت پلیٹین کی خرابی دیوار کی ناہموار موٹائی اور الگ ہونے-لائن فلیش کا سبب بنتی ہے۔ باکس-سٹرکچر پلیٹین زیادہ سے زیادہ بوجھ پر 0.08 ملی میٹر کے نیچے مرکز-لائن کے انحراف کو برقرار رکھتا ہے۔ کم-پریشر مولڈ پروٹیکشن ڈیجیٹل انکوڈرز کے ذریعے پلیٹین کی پوزیشن کو فعال طور پر مانیٹر کرتا ہے۔ اگر مولڈ ٹچ کے 50 ملی میٹر کے اندر مزاحمت کا پتہ چل جائے تو مولڈ کو پہنچنے والے نقصان کو روکنے کے لیے 15 ملی سیکنڈ کے اندر کلیمپنگ رک جاتی ہے۔
انجیکشن کی تکرار
انجیکشن یونٹ انجیکشن کی رفتار اور پریشر کنٹرول کے لیے بند-لوپ کے متناسب والو فیڈ بیک کا استعمال کرتا ہے۔ آپٹیکل لکیری اسکیلز کے ذریعے اسکرو پوزیشن سینسنگ +/-0.1 ملی میٹر کے اندر شاٹ-سائز کی درستگی فراہم کرتی ہے، اس بات کو یقینی بناتے ہوئے کہ 24 گھنٹے کی مسلسل پیداواری دوڑ میں حصہ کے وزن میں فرق 0.25% سے کم رہے۔
ہائیڈرولک نظام استحکام
ایک بائی پاس آف لائن آئل فلٹریشن یونٹ NAS کلاس 8 کے معیار کے مطابق ہائیڈرولک سیال کی صفائی کو برقرار رکھتا ہے۔ پانی-ٹھنڈا تیل ہیٹ ایکسچینجر تیل کے درجہ حرارت کو 35 ڈگری سینٹی گریڈ اور 50 ڈگری سینٹی گریڈ کے درمیان رکھتا ہے، سیل کی سالمیت کو برقرار رکھتا ہے اور 45 ڈگری سینٹی گریڈ تک محیط موسم گرما کے دوران والو کو چپکنے سے روکتا ہے۔
عام ایپلی کیشنز
سامنے اور پیچھے بمپر fascias
اندرونی دروازے کے پینل اور ڈیش بورڈ ذیلی-فریمز
وہیل آرچ لائنرز اور انجن بے کفن
ہیوی-ڈیوٹی فولڈ ایبل پلاسٹک کے کریٹس اور پیلیٹ
50-لیٹر سے 100-لیٹر فضلہ کے ڈبے اور زرعی ٹوٹیاں
زیر زمین نکاسی آب کے معائنہ کے چیمبر
واشنگ مشین کے ٹب اور بیرونی کیسنگ
ایئر کنڈیشنر آؤٹ ڈور یونٹ ہاؤسنگ
بڑے پی وی سی/پی پی پائپ کی متعلقہ اشیاء اور معائنہ کرنے والے جنکشن
مواد کی مطابقت
یہ مشین اجناس، انجینئرنگ، اور تقویت یافتہ تھرمو پلاسٹک رال پر کارروائی کرتی ہے:
پولی پروپیلین (PP) اور پولیتھیلین (HDPE/LDPE):بڑی پیکیجنگ، کریٹس، اور پتلی-دیوار کے ساختی حصوں کے لیے موزوں ہے۔
Acrylonitrile Butadiene Styrene (ABS) اور PC/ABS مرکب:آٹوموٹو کے اندرونی ٹرم اور آلات کے گھروں کے لیے استعمال کیا جاتا ہے جس کے لیے اعلی سطح کے فنش کوالٹی کی ضرورت ہوتی ہے۔
پولیامائیڈ (PA6/PA66 35% تک گلاس فائبر کے ساتھ):تکنیکی اجزاء کی پیداوار کے دوران کھرچنے والے لباس کے خلاف مزاحمت کرنے کے لیے اختیاری بائی میٹالک بیرل اسکرو کی ضرورت ہوتی ہے۔
غیر پلاسٹک شدہ پولی وینیل کلورائڈ (U-PVC):تھرمل استحکام کے لیے حسب ضرورت ہارڈ-کروم پلیٹڈ سکرو جیومیٹری اور وقف بیرل فین کولنگ کی ضرورت ہے۔
کس طرح منتخب کریں / ترتیب کے اختیارات
سکرو جیومیٹری کے اختیارات
معیاری A-اسکرو (105 ملی میٹر): زیادہ انجیکشن پریشر (195 MPa تک)؛ پتلی-وال مولڈنگ یا سخت-سے-فلو رال (PC, PA) کے لیے تجویز کیا جاتا ہے۔
معیاری B-اسکرو (115 ملی میٹر): متوازن دباؤ اور حجم کا تناسب؛ عام آٹوموٹو اور صنعتی حصوں کے لیے موزوں ہے۔
معیاری C-اسکرو (125 ملی میٹر): زیادہ سے زیادہ شاٹ والیوم (5,500 گرام تک)؛ polyolefin (PP/PE) موٹی دیواروں والے حصوں کے لیے مثالی جہاں کم انجیکشن پریشر کافی ہوتا ہے۔
اختیاری ماڈیولز
ہائیڈرولک کور پلنگ: متحرک سائیڈ کور کے ساتھ پیچیدہ سانچوں کے لیے دوہری یا چوگنی سمتاتی کنٹرول والوز۔
سیکوینشل والو گیٹ (SVG) کنٹرولر: بڑے آٹوموٹو پرزوں پر ویلڈ لائنوں کو ختم کرنے کے لیے گرم رنر سسٹمز کے لیے مربوط 4 سے 8-زون نیومیٹک/ہائیڈرولک کنٹرولر۔
جمع کرنے والا-اسسٹڈ ہائی-اسپیڈ انجیکشن: نائٹروجن جمع کرنے والے پتلی-وال پیکجنگ ایپلی کیشنز کے لیے انجکشن کی رفتار 300 ملی میٹر فی سیکنڈ تک بڑھاتے ہیں۔
بائی میٹالک الائے بیرل اور اسکرو: ری سائیکل شدہ رال یا اعلی-فیصد معدنیات/شیشے کے فلز پر کارروائی کے لیے ٹنگسٹن کاربائیڈ کوٹنگ۔
مینوفیکچرنگ اور کوالٹی کنٹرول
مشینی صحت سے متعلق:0.05 ملی میٹر فی میٹر کے اندر متوازی درستگی کو یقینی بنانے کے لیے پلیٹن کی سطحوں کو 5-محور CNC مشینی مراکز پر ملائی جاتی ہے۔
ٹائی بار کا علاج:سٹرکچرل ٹائی بارز 40Cr اسٹیل سے بناتی ہیں، بجھائی جاتی ہیں اور ٹمپرڈ ہوتی ہیں، پھر کروم- کو HRC 55-60 کی سطح کی سختی پر چڑھایا جاتا ہے۔
الٹراساؤنڈ اور مقناطیسی معائنہ:تمام کاسٹ پلاٹینز الٹراسونک خامیوں کا پتہ لگانے کے عمل سے گزرتے ہیں تاکہ مشیننگ سے پہلے داخلی خالی جگہوں یا کاسٹنگ کریکس کو یقینی بنایا جا سکے۔
فیکٹری قبولیت ٹیسٹنگ (FAT):ہر یونٹ 24-گھنٹہ خشک-چلنے والے سائیکل ٹیسٹ سے گزرتا ہے جس کے بعد شپمنٹ سے پہلے 100% ریٹیڈ ٹنیج پر فل لوڈ پریشر ہولڈنگ ٹیسٹ ہوتا ہے۔
حسب ضرورت اور OEM سپورٹ
مشین کنفیگریشنز خودکار ورک سیلز میں ضم کرنے کے لیے حسب ضرورت ہیں:
روبوٹ انٹرفیس:ٹاپ-انٹری یا سائیڈ-انٹری پارٹ ہٹانے والے روبوٹ کے لیے معیاری یورو میپ 67 یا یورو میپ 12 کنیکٹر۔
خصوصی سلنڈر یونٹس:خاص رنگوں کی ملاوٹ یا براہ راست مرکب کے لیے تیار کردہ L/D تناسب (24:1 تک)۔
توسیعی دن کی روشنی اور اسٹروک:ڈیپ-ڈرا مولڈز کے لیے حسب ضرورت فریم ایکسٹینشنز اضافی اوپننگ اسٹروک کی ضرورت ہوتی ہے۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
ایک درست تکنیکی تجویز اور تجارتی اقتباس حاصل کرنے کے لیے، درج ذیل وضاحتیں فراہم کریں:
حصہ ڈرائنگ / طول و عرض:3D CAD فائلیں (.STEP / .IGS) یا 2D ڈرائنگ جو حصے کے طول و عرض، دیوار کی موٹائی، اور متوقع سطح کے رقبے کی نشاندہی کرتی ہیں۔
رال کی قسم اور گریڈ:پولیمر میٹریل گریڈ، میلٹ فلو انڈیکس (MFI)، اور فلر میٹریل کا فیصد (مثلاً گلاس فائبر، ٹیلک، ری سائیکل مواد)۔
پیداوار سائیکل کی ضروریات:ٹارگٹ سائیکل ٹائم اور روزانہ آؤٹ پٹ والیوم کی ضروریات۔
موجودہ مولڈ پیرامیٹرز:بیرونی مولڈ کے طول و عرض (L x W x H)، کم از کم/زیادہ سے زیادہ مولڈ اونچائی، گرم رنر والو گیٹ کی ضروریات، اور بنیادی پل کی ضروریات۔
فیکٹری انفراسٹرکچر:مقامی پاور سپلائی وولٹیج (مثلاً 400V/50Hz/3Phase یا 480V/60Hz/3Phase) اور ٹھنڈے پانی کی دستیاب گنجائش۔
اکثر پوچھے گئے سوالات
سوال: تنصیب کے لیے کون سا نقشہ درکار ہے؟
A: مشین کو کم از کم فلور ایریا 13.0 mx 3.5 میٹر درکار ہے، جس میں مولڈ کی تبدیلیوں اور دیکھ بھال کے لیے کرین تک رسائی کو آسان بنانے کے لیے کم از کم 4.0 میٹر کی اوور ہیڈ کلیئرنس کی ضرورت ہے۔
سوال: لوڈ کے تحت عام توانائی کی کھپت کیا ہے؟
A: اوسط آپریٹنگ بجلی کی کھپت 0.32 اور 0.42 kWh فی کلوگرام پروسیس شدہ مواد کے درمیان ہوتی ہے، رال کی قسم، سائیکل کے وقت، اور سروو سسٹم کی ترتیب پر منحصر ہے۔
سوال: اسپیئر پارٹس اور تکنیکی خدمات کو بین الاقوامی سطح پر کیسے ہینڈل کیا جاتا ہے؟
A: معیاری برقی اجزاء (شنائیڈر PLCs، سیمنز کانٹیکٹرز) اور ہائیڈرولک والوز (ریکسروتھ/ویکرز کے مساوی) عالمی سطح پر حاصل کیے جاتے ہیں اور مقامی طور پر دستیاب ہیں۔ تبدیلی کے مکینیکل پرزے 48 گھنٹوں کے اندر بین الاقوامی ہوائی فریٹ کے ذریعے بھیجے جاتے ہیں۔ ریموٹ تشخیصی ماڈیولز محفوظ ایتھرنیٹ کنکشنز پر سافٹ ویئر کی خرابیوں کو حل کرنے کی اجازت دیتے ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: 1000 ٹن انجیکشن مولڈنگ مشین، چین 1000 ٹن انجیکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری