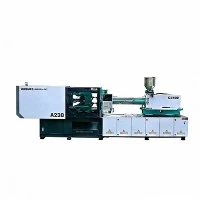
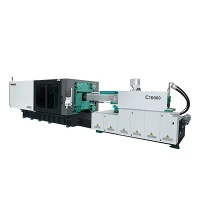
1200-ٹن انجکشن مولڈنگ مشین
1200-ٹن ہائیڈرولک انجکشن مولڈنگ مشین ایک صنعتی-گریڈ، بڑا-ٹنج پلاسٹک پروسیسنگ پلیٹ فارم ہے جو موٹی-دیواروں، بڑے-سطح اور ساختی پلاسٹک کے اجزاء کی اعلی-حجم مینوفیکچرنگ کے لیے بنایا گیا ہے۔ ہیوی-ڈیوٹی فائیو-پوائنٹ ٹوگل کلیمپنگ سسٹم، فائنائٹ ایلیمینٹ اینالیسس (ایف ای اے) آپٹمائزڈ پلیٹین جیومیٹری، اور کلوز لوپ ہائیڈرولک سرو ڈرائیو کے ساتھ ڈیزائن کیا گیا، یہ مشین عین شاٹ کنٹرول کے ساتھ 12,000 kN ہولڈنگ فورس کو بیلنس کرتی ہے۔
انجینئرنگ ٹیمیں اور درجے کے-1 پروکیورمنٹ مینیجرز اس پلیٹ فارم کو آٹوموٹو بمپرز، ساختی آلات کے پینلز، صنعتی پلاسٹک پیلٹس، میونسپل ڈرینیج کریٹس، اور موٹی دیواروں والی فٹنگز تیار کرنے کے لیے بتاتے ہیں۔ مشین سائیکل کے وقت کے فرق کو کم کرتی ہے، تھرمل انحطاط کو کم کرتی ہے، اور طویل ٹھنڈک کے مراحل کے دوران توانائی کی کھپت کو کم کرتی ہے۔
کلیدی وضاحتیں
ذیل میں بنیادی آپریشنل پیرامیٹرز معیاری 1200-ٹن پلیٹ فارم کے لیے مکینیکل جہتوں، ہائیڈرولک صلاحیتوں، اور پروسیسنگ کی حدوں کی تفصیل دیتے ہیں۔
|
تفصیلات کا پیرامیٹر |
میٹرک یونٹس |
امپیریل مساوی |
|
کلیمپنگ فورس |
12,000 kN |
1,348 امریکی ٹن |
|
ٹائی بارز کے درمیان فاصلہ (H x V) |
1300 x 1200 ملی میٹر |
51.18 x 47.24 انچ |
|
پلیٹن کے طول و عرض (H x V) |
1920 x 1820 ملی میٹر |
75.59 x 71.65 انچ |
|
مولڈ اونچائی کی حد (کم سے کم - زیادہ سے زیادہ) |
600 - 1250 ملی میٹر |
23.62 - 49.21 میں |
|
دن کی روشنی کا زیادہ سے زیادہ افتتاح |
2650 ملی میٹر |
104.33 انچ |
|
زیادہ سے زیادہ مولڈ اوپننگ اسٹروک |
1400 ملی میٹر |
55.12 انچ |
|
نظریاتی شاٹ والیوم (اسکرو سی) |
6220 cm³ |
379.5 کیو میں |
|
شاٹ وزن (PS) |
5249 g |
185.1 آانس |
|
زیادہ سے زیادہ انجیکشن پریشر |
184 ایم پی اے |
26,686 psi |
|
انجیکشن کی شرح |
1097 g/s |
38.69 آانس فی سیکنڈ |
|
پلاسٹکائزنگ کی شرح (HDPE) |
201 g/s |
7.09 آانس فی سیکنڈ |
|
ایجیکٹر فورس / اسٹروک |
230 kN/350 ملی میٹر |
25.8 ٹن / 13.78 انچ |
|
سرو موٹر پاور ریٹنگ |
112 کلو واٹ |
150 HP |
|
مشین کے طول و عرض (L x W x H) |
10.43 x 3.53 x 3.73 m |
34.2 x 11.6 x 12.2 فٹ |
|
خشک مشین کا وزن |
57 میٹرک ٹن |
125,663 پونڈ |
کلیدی خصوصیات
FEA-آپٹمائزڈ پلیٹین ڈھانچہ:ہائی-فائنٹ ایلیمنٹ اینالیسس کا استعمال کرتے ہوئے ڈیزائن کیے گئے ہائی ٹینسائل کاسٹ پلاٹین مکمل 12,000 kN کلیمپنگ فورس کے تحت موڑنے والے تناؤ کے خلاف مزاحمت کرتے ہیں، مولڈ ڈیفلیکشن کو روکتے ہیں، الگ ہونے والی لکیروں کے ساتھ فلیش، اور ناہموار گہا کے لباس کو روکتے ہیں۔
بند-لوپ سرو پاور ڈرائیو:متغیر-ڈسپلیسمنٹ ہائیڈرولک سرو موٹرز پروسیسنگ لوڈ کے مطابق پاور آؤٹ پٹ کو متحرک طور پر ایڈجسٹ کرتی ہیں۔ ہولڈ اور کولنگ کے مراحل کے دوران بجلی کی کھپت میں کمی آتی ہے، روایتی فکسڈ-پمپ سسٹم کے مقابلے میں توانائی کے استعمال میں 30% سے 70% تک کمی آتی ہے۔
انڈکشن-سخت ٹائی بارز:ٹائی بارز 40Cr اسٹیل سے بنائی گئی ہیں، جن میں سطح کی انڈکشن سختی، پریزیشن گرائنڈنگ، اور ہارڈ کروم پلیٹنگ کی جاتی ہے تاکہ متوازی حرکت کو برقرار رکھا جا سکے اور لاکھوں سائیکلوں پر مزاحمت ہو سکے۔
بند-لوپ انجیکشن کنٹرولر:±0.1 ملی میٹر کے اندر پوزیشننگ کی درستگی کے ساتھ مطلق لکیری انکوڈرز کے ذریعے نگرانی کی جانے والی کثیر-اسٹیج انجیکشن کی رفتار، ہولڈنگ پریشر، اور بیک پریشر پروفائلز پر ڈیجیٹل کنٹرول۔
انٹیگریٹڈ ہائیڈرولک کور پل سسٹم:سولینائڈ والوز کے ذریعے چلنے والے متعدد کور پل سرکٹس سے لیس، پیچیدہ مولڈ جیومیٹریوں جیسے پائپ تھریڈز اور اندرونی انڈر کٹس کے لیے خودکار کور ایکٹیویشن کو فعال کرتا ہے۔
کام کرنے کا اصول اور سسٹم آرکیٹیکچر
کلیمپنگ میکینکس
کلیمپنگ یونٹ ایک ہیوی-ڈیوٹی فائیو-پوائنٹ ڈبل-ٹوگل میکانزم کا استعمال کرتا ہے۔ کلیمپنگ ٹنیج جنریشن ہائی-اسپیڈ ہائیڈرولک موومنٹ کے ساتھ مل کر مکینیکل فائدہ پر انحصار کرتی ہے۔ مولڈ موٹائی ایڈجسٹمنٹ ایک گیئر موٹر کے ذریعے چلائی جاتی ہے جس کے ساتھ خودکار ٹننج سیٹنگ کے لیے پریشر ٹرانسڈیوسر فیڈ بیک ہوتا ہے۔
Process Flow: Hydraulic Cylinder Activation -> 5-Point Toggle Extension -> Moving Platen Advance ->سخت مکینیکل لاک اپ
انجیکشن میکینکس
ایک جڑواں-سلنڈر انجیکشن اسمبلی اسکرو کی درمیانی لکیر کے ساتھ متوازن محوری قوت فراہم کرتی ہے، ہائی-پریشر ہولڈنگ مراحل کے دوران بیرل کے جھکاؤ کو روکتی ہے۔ سکرو کی گردش ایک کم-رفتار، تیز-ٹارک ریڈیل پسٹن موٹر سے چلتی ہے جو قینچ-حساس اور انتہائی بھرے ہوئے انجینئرنگ پلاسٹک کے لیے موزوں ہے۔
Process Flow: Hydraulic Plasticizing Motor -> Dual Injection Cylinders -> Linear Encoder Position Tracking ->نوزل کی مصروفیت
عالمی اجزاء سورسنگ کے معیارات
عالمی اسپیئر پارٹس کی دستیابی اور طویل مدتی اعتبار کو برقرار رکھنے کے لیے اہم ذیلی نظام تصدیق شدہ صنعتی اجزاء کا استعمال کرتے ہوئے بنائے جاتے ہیں:
صنعتی مائکروکنٹرولر: ٹیکمیشن Q12A / کیبا کنٹرولر سسٹمز
سروو موٹرز اور ڈرائیوز: ٹیکمیشن / انوونس / ڈیلٹا
مین ہائیڈرولک پمپس: Sumitomo/Vickers
دشاتمک ہائیڈرولک والوز: یوکن / ریکسروتھ
ہائیڈرولک سیل: NOK (جاپان) / ہالائٹ (برطانیہ)
لکیری پوزیشن انکوڈرز: نووٹیکنک/میران
الیکٹریکل سوئچ گیئر: سیمنز / شنائیڈر الیکٹرک
تکنیکی فوائد
پلیٹن متوازی اور انحراف کنٹرول
Under maximum load, heavy molds (>15 ٹن) مقامی موڑنے والی قوتیں بنائیں۔ یہ مشین کلیمپنگ فورس ٹرانسفر پوائنٹس کو مولڈ ماؤنٹنگ ایریا سینٹر کی طرف رکھتی ہے۔ مکمل 12,000 kN لاک اپ پر، پلاٹین کا جھکاؤ 0.08 ملی میٹر فی میٹر کے اندر برقرار رکھا جاتا ہے، جو بیرونی گہا کی سرحدوں پر فلیش کے خطرات کو ختم کرتا ہے اور مولڈ کی زندگی کو بڑھاتا ہے۔
تھرمل درستگی اور پہننے والی-مزاحم اسکرو اسمبلیاں
شیشے کے-بھرے یا کھرچنے والے مرکبات کے لیے، اسکرو اور بیرل کی خصوصیت بائی میٹالک نکل-الائے کوٹنگز پلازما ٹرانسفرڈ آرک (PTA) ویلڈنگ کے ذریعے لگائی جاتی ہیں۔ سیرامک ہیٹنگ بینڈ ملٹی-اسٹیج PID مائیکرو پروسیسرز کے ذریعے کنٹرول کیا جاتا ہے ±1.0 ڈگری کے اندر پگھلتے ہوئے درجہ حرارت کے تغیرات کو برقرار رکھتے ہیں۔
کولڈ-ڈرا ہائیڈرولک پائپنگ نیٹ ورک
ہائیڈرولک لائنیں ہموار کولڈ-سٹیل ٹیوبوں کا استعمال کرتی ہیں جو ویلڈڈ جوڑوں کے بجائے اسٹیل رنگ کے فلینج جوڑوں کے ذریعے جڑی ہوتی ہیں۔ یہ ڈیزائن اندرونی سیال کی رگڑ کو کم کرتا ہے، تھرمل تیل کے انحطاط کو روکتا ہے، اور کمپن-کی وجہ سے ویلڈ تھکاوٹ سے وابستہ رساو کے خطرات کو ختم کرتا ہے۔
عام ایپلی کیشنز اور پارٹ ٹائپس
یہ پلیٹ فارم مینوفیکچرنگ کے اہم شعبوں میں بڑے-فارمیٹ صنعتی اجزاء پر کارروائی کرتا ہے:
آٹوموٹو بیرونی اور اندرونی:PP + EPDM-T20 یا ABS کا استعمال کرتے ہوئے فرنٹ/رئیر بمپرز، اندرونی دروازے کے پینلز، انسٹرومنٹ ڈیش بورڈز، اور وہیل آرچ لائنرز۔
لاجسٹکس اور میٹریل ہینڈلنگ:ہیوی-ڈیوٹی ریک ایبل پیلیٹس، فولڈ ایبل شپنگ کریٹس، اور HDPE یا ہائی-امپیکٹ پی پی استعمال کرنے والے صنعتی اسٹوریج کنٹینرز۔
سول انفراسٹرکچر:میونسپل انسپیکشن چیمبرز، بڑے-قطر کے ڈرینیج پائپ کی فٹنگز، اور کیبل جنکشن باکسز جو کہ Rigid PVC یا PP-R استعمال کرتے ہیں۔
صنعتی پیکیجنگ:LLDPE یا PP Copolymer کا استعمال کرتے ہوئے بھاری-دیوار کے مائع پیالے، کیمیائی ڈرم، اور موٹی-دیواری ٹب۔
گھریلو آلات:ABS، HIPS، یا Talc- سے بھرے PP کا استعمال کرتے ہوئے واشنگ مشین کے بیرونی ٹب، ایئر کنڈیشنر بیس فریم، اور TV بیک کور۔
مواد کی مطابقت
پلاسٹکائزنگ یونٹ تھرمو پلاسٹک رال کی ایک وسیع رینج پر کارروائی کرتا ہے، جس میں پہلے سے ترتیب شدہ تھرمل اور مکینیکل پروسیسنگ پروفائلز کنٹرولر میموری میں محفوظ ہوتے ہیں:
کموڈٹی پولی اولفنز:پولی پروپیلین (PP)، ہائی-کثافت والی پولیتھیلین (HDPE)، پولی اسٹائرین (GPPS/HIPS)۔
انجینئرنگ پولیمر:Acrylonitrile Butadiene Styrene (ABS)، Polyamides (PA6/PA66 40% گلاس فائبر سے بھرا ہوا)، Polycarbonate (PC)، PC/ABS مرکب۔
درجہ حرارت-حساس مواد:سخت PVC (اختیاری کروم-پلیٹڈ سکرو جیومیٹریز اور زبردستی ہوا-کولنگ بیرل زونز کا استعمال کرتے ہوئے)۔
پوسٹ-کنزیومر اینڈ ری سائیکل شدہ رال (PCR):متغیر میلٹ فلو انڈیکس (MFI) کی خصوصیات کو ظاہر کرنے والے ریگرائنڈ مواد کو سنبھالنے کے لیے ہائی-ٹارک پلاسٹکائزنگ ہائیڈرولکس کے ساتھ ڈیزائن کیا گیا ہے۔
کنفیگریشن کے اختیارات
بیس پلیٹ فارم کو مخصوص پیداواری ضروریات کے مطابق ڈھالنے کے لیے، خریدار درج ذیل قابل ترتیب ماڈیولز میں سے انتخاب کر سکتے ہیں:
سکرو اور بیرل تغیرات
ٹائپ اے سکرو: جی پی پی ایس، اے بی ایس اور پی پی کے لیے معیاری پلاسٹکائزنگ پروفائل۔
ٹائپ بی اسکرو: شیشے سے بھری انجینئرنگ رال کے لیے-مزاحم دائمی دھاتی اسکرو پہنیں۔
ٹائپ سی سکرو: ماسٹر بیچ بازی کے لیے خصوصی رکاوٹ والی پروازوں کے ساتھ ہائی مکسنگ پروفائل۔
خصوصی فنکشنل پیکجز
جمع کرنے والا-اسسٹڈ انجیکشن پیکیج: ہائی-انتہائی-ہائی-پتلی-دیواروں والی ایپلی کیشنز میں تیز رفتار انجیکشن کے لیے ہائی پریشر نائٹروجن جمع کرنے والے۔
پی وی سی پروسیسنگ کٹ: ہارڈ-کروم سکرو، خصوصی ایئر-کولنگ فین اسمبلی، اور سرشار درجہ حرارت کنٹرول سرکٹس۔
آٹومیشن انٹرفیس انٹیگریشن: پہلے سے وائرڈ EUROMAP 67 یا EUROMAP 73 انٹرفیس 3-axis سرو روبوٹس اور خودکار حصہ نکالنے کے لیے۔
کوالٹی کنٹرول اور جانچ کے معیارات
فیکٹری ڈسپیچ سے پہلے ہر مشین ساختی مینوفیکچرنگ اور معیار کی تصدیق کے پروٹوکول سے گزرتی ہے:
مشینی درستگی کی تصدیق:مشین کے فریموں اور پلیٹین کو ملٹی-محور CNC گینٹری ملنگ مشینوں پر پروسیس کیا جاتا ہے۔ بڑھتے ہوئے سطح کی ہمواری اور ٹائی-بار کے سوراخ کی ہم آہنگی کی تصدیق لیزر الائنمنٹ ٹولز کے ذریعے کی جاتی ہے۔
مواد کی سالمیت کی جانچ:ٹائی بار فورجنگ اور پلیٹین کاسٹنگ الٹراسونک نان-تباہ کن ٹیسٹنگ (NDT) سے گزرتی ہیں تاکہ اندرونی ہوا کے خلاء، سلیگ انکلوژن، یا ساختی مائیکرو-کریکس کو چیک کیا جا سکے۔
ہائیڈرولک پریشر اور رساو ٹیسٹ:ہائیڈرولک مینی فولڈز اور پائپنگ نیٹ ورکس کو سیون کی سالمیت اور والو سوئچنگ کے ردعمل کی تصدیق کرنے کے لیے 125% درجہ بند آپریٹنگ پریشر کا نشانہ بنایا جاتا ہے۔
24 گھنٹے ڈرائی رن فیکٹری ٹیسٹ:مکمل طور پر اسمبل شدہ مشینیں آپریشنل حالات میں ٹوگل جوائنٹ لیبریکیشن، تھرمل توازن، سینسر لاجک، اور سیفٹی گیٹ انٹرلاک کا جائزہ لیتے ہوئے، 24 گھنٹے کا مسلسل سائیکل ٹیسٹ مکمل کرتی ہیں۔
حسب ضرورت اور OEM سپورٹ
اپنی مرضی کے مطابق پلیٹین اور ایجیکٹر لے آؤٹ:حسب ضرورت ٹائی-بار کلیئرنس کے طول و عرض، EUROMAP/SPI مولڈ ماؤنٹنگ ہول پیٹرن، اور کسٹمر-مخصوص مکینیکل ایجیکٹر راڈ کنفیگریشنز۔
خصوصی بائی میٹالک کوٹنگز:اپنی مرضی کے مطابق ٹنگسٹن کاربائیڈ یا نکل-کی بنیاد پر الائے بیرل لائننگز انتہائی سنکنرن یا کھرچنے والی رال پر کارروائی کرنے کے لیے۔
وولٹیج اور پاور موافقت:مخصوص علاقائی پاور گرڈز، بشمول 380V/50Hz، 460V/60Hz، یا 230V/60Hz معیاری سپلائیز کے لیے تیار کردہ حسب ضرورت الیکٹریکل کیبنٹ۔
تکنیکی اقتباس (RFQ) کے لیے درکار معلومات
تکنیکی اقتباس (RFQ) کے لیے درکار معلومات
انجینئرنگ ٹیموں کو مولڈ فٹ کی تصدیق کرنے، مطلوبہ شاٹ سائز کا حساب لگانے، اور ایک رسمی تجارتی تجویز جاری کرنے کے لیے، براہ کرم اپنی انکوائری کے ساتھ درج ذیل تفصیلات فراہم کریں:
3D پارٹ ڈرائنگ (.STEP، .IGES، یا .X_T فارمیٹ)
ٹارگٹ پلاسٹک میٹریل گریڈ اور فلر فیصد (جیسے، PA66 + 30% GF)
مولڈ کے طول و عرض (لمبائی x چوڑائی x اونچائی) اور کل مولڈ وزن
مطلوبہ شاٹ وزن فی سائیکل (گرام یا اونس)
ٹارگٹ پروڈکشن سائیکل وقت کے تقاضے
ہائیڈرولک کور پل اور نیومیٹک ایئر بلو سرکٹس کی تعداد درکار ہے۔
سہولت آپریٹنگ وولٹیج اور فریکوئنسی (مثال کے طور پر، 480V / 60Hz / 3-فیز)
اکثر پوچھے گئے سوالات
سوال: تنصیب کے لیے اوور ہیڈ کرین کی صلاحیت اور عمارت کی اونچائی کی کیا ضرورت ہے؟
A: مشین کی مجموعی اونچائی 3.73 میٹر (12.2 فٹ) ہے۔ تنصیب کے لیے کم از کم 25 سے 30 میٹرک ٹن کی اوور ہیڈ کرین کی گنجائش درکار ہوتی ہے تاکہ سب سے بھاری اسمبلی (کلیمپنگ یونٹ کے فریم اور موونگ پلاٹین) کو ہینڈل کیا جا سکے اور بڑے صنعتی پیداواری سانچوں کو محفوظ طریقے سے ترتیب دیا جا سکے۔
سوال: کیا یہ 1200-ٹن مشین پتلی دیواروں والی پیکیجنگ ایپلی کیشنز کے لیے موزوں ہے؟
A: معیاری ہائیڈرولک ڈرائیو معیاری صنعتی انجیکشن کی شرح فراہم کرتی ہے۔ تیز-رفتار، پتلی-وال پیکیجنگ کے ساتھ لمبائی-سے-موٹائی (L/T) کا تناسب 200:1 سے زیادہ ہے، بھرنے کی مطلوبہ رفتار کو حاصل کرنے کے لیے ایک اختیاری نائٹروجن ایکومولیٹر انجکشن پیکج کا تعین کیا جانا چاہیے۔
س: اعلی محیطی درجہ حرارت میں سروو-ہائیڈرولک سسٹم کیسے کام کرتا ہے؟
A: مشین میں معیاری سامان کے طور پر ایک ہیوی-ڈیوٹی شیل-اور-ٹیوب آئل کولر شامل ہے۔ 40 ڈگری (104 ڈگری ایف) سے زیادہ کے محیطی کارخانے کے ماحول میں، ایک بیرونی صنعتی چلر کو ہائیڈرولک تیل کے درجہ حرارت کو زیادہ سے زیادہ 35 ڈگری سے 50 ڈگری کی حد میں برقرار رکھنے کے لیے 18-22 ڈگری پر ٹھنڈا پانی فراہم کرنا چاہیے۔
سوال: اس مشین پر کون سے حفاظتی معیارات اور سرٹیفیکیشن لاگو ہوتے ہیں؟
A: مشینیں یورپی CE معیارات کے مطابق بنائی گئی ہیں اور اس میں دوہری-سرکٹ الیکٹریکل سیفٹی انٹرلاک، ہائیڈرولک سیفٹی بلاک والوز، مکمل طور پر بند سلائیڈنگ دروازے، اور ایمرجنسی اسٹاپ سسٹمز ہیں جو ISO 13849-1 (زمرہ 3/4) کے حفاظتی معیارات پر پورا اترتے ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: 1200 ٹن انجیکشن مولڈنگ مشین، چین 1200 ٹن انجیکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری