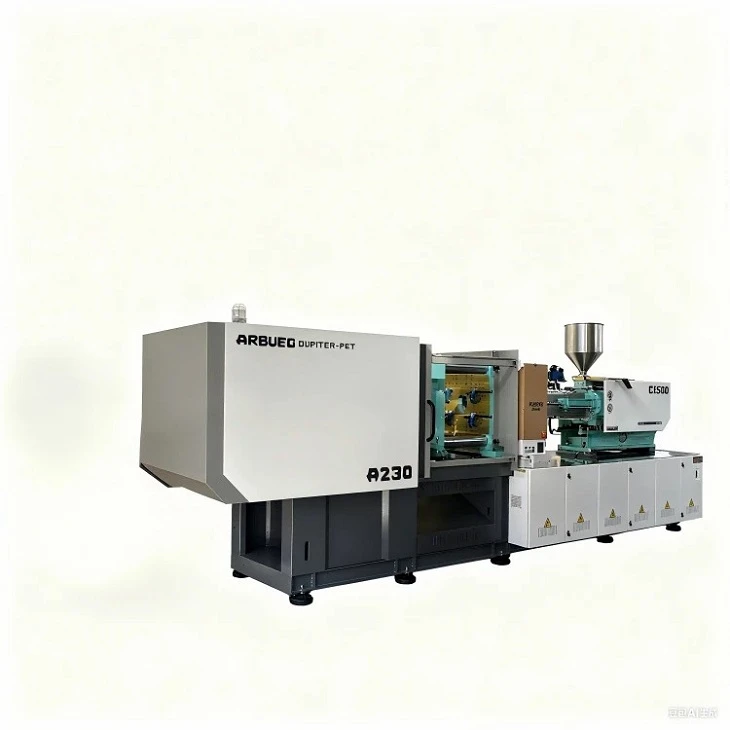
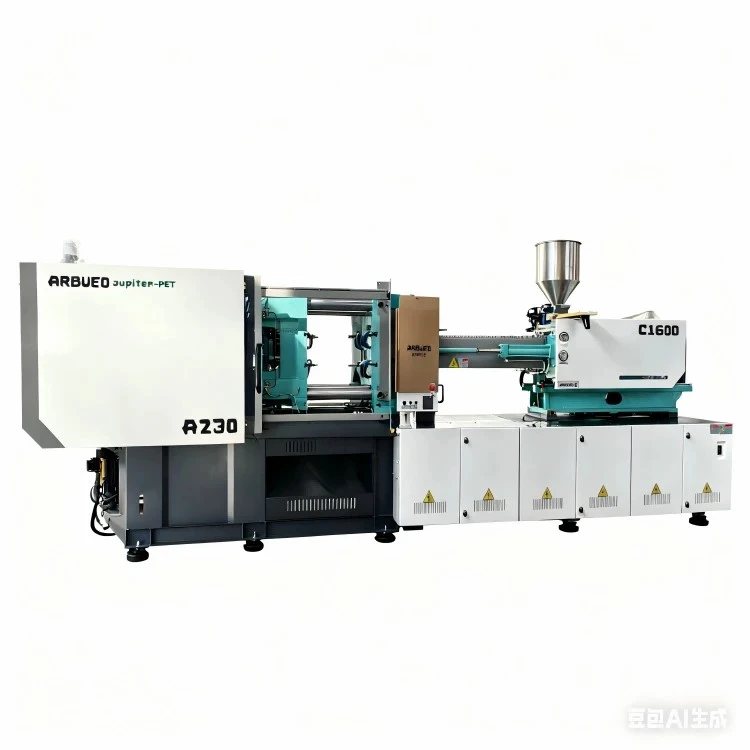

1600-ٹن انجکشن مولڈنگ مشین
1600-ٹن ہائیڈرولک سروو انجکشن مولڈنگ مشین ہیوی-ڈیوٹی، بڑے-پیمانے کی درستگی سے متعلق مولڈنگ ایپلی کیشنز کے لیے بنائی گئی ہے۔ درمیانی-سے-بڑے سائز کے آٹوموٹو پرزوں، صنعتی کنٹینرز، ساختی آلات کی رہائش، اور میونسپل فٹنگ کے لیے ڈیزائن کی گئی، یہ مشین کم آپریشنل توانائی کی کھپت کے ساتھ ہائی کلیمپنگ فورس کو متوازن رکھتی ہے۔
ہائی-ٹارک الیکٹرو-ہائیڈرولک سرو ڈرائیو سسٹم سے لیس، یہ روایتی فکسڈ-ڈسپلیسمنٹ ہائیڈرولک سسٹم کے مقابلے میں درست ریپیٹ ایبلٹی، کم سائیکل ٹائم، اور 30%–60% تک توانائی کی بچت فراہم کرتا ہے۔ ایک ہیوی-ڈیوٹی ٹوگل کلیمپنگ میکانزم اور ایک اعلی-سختی کی بنیاد کے ارد گرد بنایا گیا ہے، یہ پورے ٹننج کے نیچے پلیٹین کے انحراف کو کم کرتا ہے، جزوی جہتی استحکام کو یقینی بناتا ہے اور مولڈ کی عمر کو طول دیتا ہے۔
کلیدی وضاحتیں
ذیل میں بیس کنفیگریشن کے لیے معیاری تکنیکی وضاحتیں ہیں۔ معیاری پیرامیٹر ایڈجسٹمنٹ اور حسب ضرورت اسکرو انتخاب مخصوص شاٹ-وزن اور دباؤ کی ضروریات کو پورا کرنے کے لیے دستیاب ہیں۔
|
پیرامیٹر کا زمرہ |
تفصیلات کا آئٹم |
میٹرک یونٹ |
تکنیکی قدر |
|
کلیمپنگ یونٹ |
کلیمپنگ فورس |
kN |
16,000 |
|
اوپننگ اسٹروک |
ملی میٹر |
1,450 |
|
|
ٹائی بارز کے درمیان فاصلہ (H x V) |
ملی میٹر |
1,550 x 1,450 |
|
|
زیادہ سے زیادہ سڑنا اونچائی |
ملی میٹر |
1,500 |
|
|
کم از کم سڑنا اونچائی |
ملی میٹر |
650 |
|
|
ایجیکٹر اسٹروک |
ملی میٹر |
350 |
|
|
ایجیکٹر فورس |
kN |
310 |
|
|
انجیکشن یونٹ |
سکرو قطر (A/B/C اختیارات) |
ملی میٹر |
130 / 140 / 150 |
|
نظریاتی شاٹ والیوم (B سکرو) |
cm³ |
8,930 |
|
|
انجکشن کا وزن (PS، B سکرو) |
g |
8,125 |
|
|
انجکشن پریشر (B سکرو) |
ایم پی اے |
165 |
|
|
سکرو L/D تناسب |
L/D |
22:1 |
|
|
زیادہ سے زیادہ اسکرو اسپیڈ |
آر پی ایم |
110 |
|
|
پاور اینڈ ڈرائیو |
سرو موٹر پاور |
کلو واٹ |
110 + 55 |
|
حرارتی صلاحیت |
کلو واٹ |
75 |
|
|
سسٹم ہائیڈرولک پریشر |
ایم پی اے |
17.5 |
|
|
جنرل |
آئل ٹینک کی گنجائش |
L |
2,200 |
|
مشین کے مجموعی طول و عرض (L x W x H) |
m |
14.2 x 3.2 x 3.6 |
|
|
مشین کا مجموعی وزن |
ٹن |
~98 |
کلیدی خصوصیات
ہائی-ریگیڈیٹی کلیمپنگ فریم
فائنائٹ ایلیمنٹ اینالیسس (ایف ای اے) آپٹمائزڈ پلیٹن ڈیزائن 16,000 kN کلیمپنگ فورس کو مولڈ کی سطح پر یکساں طور پر تقسیم کرتا ہے۔ یہ مرکز کے انحراف کو روکتا ہے، بڑے-سطح-ایریا کے اجزاء پر فلیش کو کم کرتا ہے، اور مولڈ باؤنڈری سیل کی سالمیت کو بڑھاتا ہے۔
سروو-ہائیڈرولک ڈرائیو سسٹم
اندرونی گیئر پمپ کے ساتھ جوڑ بنانے والی مستقل مقناطیس ہم وقت ساز سرو موٹرز کو مربوط کرتا ہے۔ بند-لوپ پریشر اور فلو کنٹرول سسٹم 40 ms کے اندر جواب دیتا ہے، کولنگ سائیکل کے دوران بے کار پاور ڈرا کو ختم کرتا ہے اور تیل کے درجہ حرارت میں کافی حد تک کمی لاتا ہے۔
پریسجن انجیکشن یونٹ
جڑواں انجیکشن سلنڈر ہائی پریشر انجیکشن کے دوران اسکرو محور کے ساتھ متوازن قوت کی تقسیم کو یقینی بناتے ہیں۔ لکیری گائیڈ ریل انجیکشن یونٹ کیریج کو سپورٹ کرتی ہے، مکینیکل مزاحمت کو کم کرتی ہے اور محوری سیدھ کو برقرار رکھتی ہے۔
سرشار صنعتی مائکروکنٹرولر
15-انچ رنگین ٹچ اسکرین ڈسپلے کے ساتھ ایک حقیقی-وقت کا صنعتی PLC انٹرفیس پیش کرتا ہے۔ 10 تک انجیکشن کے مراحل، 5 ہولڈ پریشر کے مراحل، ایس پی سی پروسیس ٹریکنگ، اور 200 مولڈ سیٹ اپ کے لیے اسٹوریج میموری پر مشتمل پروفائل پروگرامنگ۔
کام کرنے کا اصول اور مشین کی ترتیب
حرکت کی ترتیب
مولڈ کلوزر: 5-پوائنٹ ڈبل ٹوگل میکانزم ہائی-کم رفتار کم-پریشر کنٹرول کا استعمال کرتے ہوئے حرکت پذیر پلیٹین کو آگے بڑھاتا ہے، انجیکشن سے پہلے ہائی پریشر ٹنیج لاکنگ میں بغیر کسی رکاوٹ کے سوئچ کرتا ہے۔
پلاسٹکائزیشن اور انجیکشن: ہائیڈرولک موٹر خام پولیمر چھروں کو پلاسٹکائز کرنے کے لئے کھوٹ کے اسکرو کو چلاتی ہے۔ جڑواں ہائیڈرولک سلنڈر اسکرو کو آگے بڑھاتے ہیں، رفتار-کنٹرول شدہ انجیکشن کے بعد بند-لوپ پریشر ہولڈنگ کے ذریعے ہوتا ہے۔
کولنگ اور ریکوری: جب حصہ مولڈ میں ٹھنڈا ہوتا ہے، سکرو اگلے شاٹ کو میٹر کرنے کے لیے گھومتا ہے۔ پگھلنے کی کثافت اور ڈیگاسنگ کو بہتر بنانے کے لیے بیک پریشر کو متناسب طور پر کنٹرول کیا جاتا ہے۔
مولڈ کھولنا اور نکالنا: ٹھنڈا ہونے کے بعد، ٹوگل میکانزم پلیٹ کو نرم-شروع بریک کے ساتھ کھولتا ہے۔ سنٹرل ہائیڈرولک ایجیکٹر پن سسٹم ڈھالے ہوئے حصے کو چھوڑنے کے لیے متحرک ہوتا ہے۔
بنیادی اجزاء کا انتخاب
ہائیڈرولک کنٹرول: یوکن / ریکسروتھ متناسب دباؤ اور بہاؤ والوز
سروو سسٹم: فیز / انوونس سروو موٹرز جو اعلی-کارکردگی والے گیئر پمپس کے ساتھ
پلاٹین اور ٹائی بارز: کاسٹ اسٹیل پلاٹین (QT500-7)؛ ہارڈ کروم پلیٹنگ اور ہائی فریکوئنسی انڈکشن سختی کے ساتھ 40Cr اسٹیل ٹائی بارز
الیکٹریکل اور آٹومیشن: شنائیڈر اے سی کانٹیکٹرز، اومرون کنٹرولرز، میرل یا ٹیکمیشن PLC کنٹرول انٹرفیس
لکیری ٹرانسڈیوسرز: کلیمپنگ، انجیکشن، اور انجیکشن ایکسس پر نووٹیکنک/جیفران پوزیشن کے سینسر
پروڈکٹ-مخصوص تکنیکی فوائد
کم پلاٹین ڈیفلیکشن اور فلیش کی روک تھام
بڑے-فارمیٹ مولڈنگز اکثر پارٹنگ-لائن فلیش کا شکار ہوتے ہیں کیونکہ سنٹر پلیٹین اونچے کلیمپنگ بوجھ کے نیچے جھک جاتا ہے۔ آپٹمائزڈ اسٹریس ریب اورینٹیشن کے ساتھ باکسڈ-سٹرکچر پلاٹینز کو لاگو کرنے سے، پورے 1,600-ٹن ہائیڈرولک پریشر پر سینٹر ڈیفلیکشن کو 0.08 ملی میٹر کے اندر رکھا جاتا ہے۔
تیل کا درجہ حرارت اور سیال لمبی عمر کا انتظام
بند-لوپ سروو سسٹم روایتی فکسڈ-پمپ مشینوں سے کم گرمی پیدا کرتا ہے۔ کم تیل کا آپریشنل درجہ حرارت (عام طور پر 45 ڈگری کے نیچے رکھا جاتا ہے) ہائیڈرولک مہروں کو محفوظ رکھتا ہے، مائع کی چپکنے والی مستقل مزاجی کو برقرار رکھتا ہے، اور ہائیڈرولک آئل کی سروس وقفہ کو دوگنا کرتا ہے۔
سکرو اور بیرل پہن مزاحمت کے اختیارات
شیشے کے-فائبر سے بھرے مرکبات (مثلاً 30% GF PP یا PA66) کے لیے، معیاری نائٹرائیڈ اسکرو تیزی سے پہننے کا تجربہ کرتے ہیں۔ ہم ٹنگسٹن کاربائیڈ سکرو فلائٹس کے ساتھ بائی میٹالک الائے بیرل پیش کرتے ہیں، جو کھرچنے والی رال پر کارروائی کرتے وقت لباس کی زندگی میں 3 سے 5 گنا اضافہ کرتے ہیں۔
عام ایپلی کیشنز
آٹوموٹو کے بیرونی اور اندرونی حصے
بڑے بمپر فاشیا کورز، ڈیش بورڈ سٹرکچرل سپورٹ، ڈور پینل کیریئرز، وہیل آرچ لائنرز، اور انجن انڈر ٹری۔
صنعتی پیکیجنگ اور لاجسٹکس
ہائی-کثافت والی پولیتھیلین (HDPE) شپنگ پیلیٹس، ہیوی-کولیپسیبل کریٹس، اسٹوریج ٹوٹس، اور میونسپل کچرے کے کنٹینرز (240L سے 660L)۔
میونسپل اور بلڈنگ انفراسٹرکچر
بڑے پی وی سی/پی پی آر پائپ کی متعلقہ اشیاء، معائنہ چیمبر، نکاسی آب کے راستے، اور سیپٹک ٹینک کے ساختی اجزاء۔
کمرشل اور گھریلو آلات
واشنگ مشینوں کے لیے بیرونی ٹب اور ساختی اڈے، ایئر کنڈیشنر آؤٹ ڈور یونٹ ہاؤسنگز، اور ٹیلی ویژن کے بیک پینلز۔
مواد کی مطابقت
|
رال کی قسم |
عام سکڑاؤ (%) |
پگھل درجہ حرارت کی حد (ڈگری) |
مشین کنفیگریشن کی ضرورت |
|
پولی پروپیلین (پی پی) |
1.0 – 2.5% |
200-260 ڈگری |
معیاری سکرو پروفائل؛ اعلی کولنگ صلاحیت سڑنا سرکٹس. |
|
ہائی-کثافت پولی تھیلین (HDPE) |
1.5 – 3.0% |
190-240 ڈگری |
ہائی پلاسٹکائزنگ ٹارک سکرو آپشن؛ درست بیک پریشر کنٹرول. |
|
ABS/PC+ABS الائے |
0.4 – 0.7% |
230-270 ڈگری |
ڈرولنگ کو روکنے کے لئے ڈیکمپریس فنکشن؛ عین مطابق ملٹی-اسٹیج ہولڈ پریشر۔ |
|
پولیامائڈ (PA6 / PA66 + GF) |
0.3 – 1.2% |
260-310 ڈگری |
دو دھاتی لباس-مزاحم سکرو اور بیرل؛ سیرامکس ہیٹنگ بینڈ. |
کس طرح منتخب کریں / ترتیب کے اختیارات
صحیح تصریح کا انتخاب حصہ کے طول و عرض، رال کی چپکنے والی، اور مولڈ ڈیزائن پر منحصر ہے:
کلیمپنگ ٹننج کا حساب کتاب
حصہ کا تخمینہ لگائیں (بشمول رنرز) اور میٹریل کیویٹی پریشر فیکٹر سے ضرب کریں:
مطلوبہ ٹنیج (kN)=متوقع رقبہ (cm²) x میٹریل فیکٹر (3.5 – 6.5 kN/cm²)
انجیکشن یونٹ اور سکرو سلیکشن
ایک سکرو (130 ملی میٹر): زیادہ انجیکشن پریشر فراہم کرتا ہے (190 ایم پی اے تک)۔ پتلی-وال انجینئرنگ پلاسٹک یا لمبے بہاؤ-لمبائی حصوں کے لیے مثالی۔
بی سکرو (140 ملی میٹر): معیاری متوازن آپشن۔ عام پولی اولفنز (PP/PE) کے لیے انجیکشن کے حجم اور دباؤ کو بہتر بناتا ہے۔
C سکرو (150 ملی میٹر): شاٹ والیوم کو زیادہ سے زیادہ کرتا ہے (10,200 cm³ تک)۔ موٹی دیواروں والے صنعتی پرزوں کے لیے تجویز کیا جاتا ہے جو معتدل انجیکشن پریشر پر اعلی مادی حجم کی ضرورت ہوتی ہے۔
اختیاری خصوصیات
ملٹی-سرکٹ ہائیڈرولک کور پل یونٹس (4 والوز تک)
والو گیٹ ترتیب وار انجیکشن کنٹرول (ہوا یا ہائیڈرولک ایکٹیویشن)
جمع کرنے والا-تیز رفتار انجکشن کی مدد کرتا ہے (پتلی-وال پیکنگ کے لیے)
تیز رفتار آلے کی تبدیلیوں کے لیے مقناطیسی پلیٹ کلیمپنگ سسٹم
مینوفیکچرنگ اور کوالٹی کنٹرول
بھاری مشینی انفراسٹرکچر
تمام مشین کے فریموں کو اندرونی مواد کے تناؤ کو ختم کرنے کے لیے ویلڈنگ کے بعد ریلیف اینیلنگ-سے گزرنا پڑتا ہے۔ پلاٹین پن ہولز اور ٹائی بار گائیڈز کی درست بورنگ بڑی منزل پر کی جاتی ہے
[فریم ویلڈنگ اور تناؤ-ریلیف اینیلنگ]
↓
[فرش-قسم CNC افقی بورنگ اور ملنگ]
↓
[لیزر ٹریکر متوازی سیدھ]
↓
[خشک سائیکل اور مکمل-ٹنیج ہائیڈرولک پریشر ٹیسٹ]
معائنہ کا معیار
پلیٹین متوازی: آپٹیکل لیزر الائنمنٹ ٹولز کے ذریعے چیک کیا گیا۔ حرکت کے دوران پورے پلیٹین ایریا میں 0.15 ملی میٹر کے اندر برقرار رکھا جاتا ہے۔
ٹائی بار الائنمنٹ اور ٹینشننگ: الیکٹرانک سٹرین گیجز پورے لاکنگ پریشر کے تحت چاروں ٹائی بارز میں مساوی بوجھ کی تقسیم کی پیمائش کرتے ہیں۔
پریشر ہولڈ اور لیک ٹیسٹنگ: ہائیڈرولک مینی فولڈ بلاکس 24-گھنٹے ہائی پریشر ہولڈ ٹیسٹ سے گزرتے ہیں تاکہ سیل کی حدود پر تیل کے صفر ہونے کی تصدیق کی جا سکے۔
مسلسل خشک-ٹیسٹنگ چلائیں: کنٹرولر کے استحکام، تیل کے تھرمل توازن، اور مکینیکل سینسر کے دوبارہ ہونے کی تصدیق کے لیے شپمنٹ سے پہلے 72-گھنٹہ بلاتعطل ڈرائی سائیکلنگ۔
حسب ضرورت اور OEM سپورٹ
ہم پلانٹ کی مخصوص ترتیب اور پروڈکشن لائنوں سے مماثل انجینیئرنگ ایڈجسٹمنٹ فراہم کرتے ہیں:
توسیعی دن کی روشنی اور اسٹروک:اپنی مرضی کے مطابق ٹائی بار کی لمبائی اور گہرے-ڈرا پارٹس یا اسٹیک مولڈز کے لیے توسیعی اوپننگ اسٹروک۔
خصوصی سکرو ڈیزائن:سرشار مکسنگ ہیڈ جیومیٹریز، رنگ کے پھیلاؤ کے لیے رکاوٹ کے پیچ، یا نمی کے لیے وینٹڈ بیرل-حساس مواد۔
یورو میپ / ایس پی آئی معیارات:روبوٹ انٹرفیس انضمام (یورو میپ 67 یا یورو میپ 12)، ایس پی آئی پلیٹین بولٹ-ہول پیٹرن، اور معیاری کور-پل سگنلنگ۔
وولٹیج کی ایڈجسٹمنٹ:عالمی برقی معیارات کے لیے ٹرانسفارمر انضمام (مثال کے طور پر، 480V 60Hz شمالی امریکہ، 380V 50Hz یورپ، 415V آسٹریلیا)۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
ایک درست تجارتی کوٹیشن اور تکنیکی وضاحتی شیٹ حاصل کرنے کے لیے، براہ کرم درج ذیل پروجیکٹ کی تفصیلات فراہم کریں:
3D پارٹ فائلز یا ڈرائنگ:حصہ کے طول و عرض، دیوار کی موٹائی، اور وزن کی تفصیل والا STEP/IGES فارمیٹ۔
رال کی تفصیلات:مواد کا درجہ، کثافت، اور سکڑنے کی شرح (مثال کے طور پر، SABIC PP 575P 20% ٹیلک فلر کے ساتھ)۔
مولڈ کے طول و عرض:لمبائی، چوڑائی، اونچائی، اور کل مولڈ وزن۔ اگر قابل اطلاق ہو تو بنیادی-پل کی ضروریات شامل کریں۔
ٹارگٹ سائیکل کا وقت اور سالانہ حجم:موٹر سائز اور پلاسٹکائزنگ صلاحیت کے اختیارات کا اندازہ کرنے میں مدد کے لیے مطلوبہ پیداواری پیداوار۔
پلانٹ پاور سپلائی:مقامی وولٹیج (V)، فریکوئنسی (Hz)، اور فیز کنفیگریشن۔
اکثر پوچھے گئے سوالات
سوال: 1600 ٹن مشین کے لیے عام لیڈ ٹائم کیا ہے؟
A: تکنیکی ڈرائنگ سائن-آف اور جمع کی تصدیق کے بعد معیاری پیداوار کا وقت 60 سے 75 دن ہے۔ خصوصی تخصیصات (مثلاً توسیعی ٹائی بار کلیئرنس یا حسب ضرورت انجیکشن یونٹس) کے لیے 80 سے 90 دن درکار ہوتے ہیں۔
سوال: مشین کو بیرون ملک سہولیات تک کیسے پہنچایا جاتا ہے؟
A: اس کے طول و عرض (~98 ٹن کل وزن) کی وجہ سے، مشین کو ماڈیولر شپنگ یونٹس میں الگ کیا جاتا ہے: کلیمپ اسمبلی، انجیکشن بیس، اور ہائیڈرولک پاور یونٹ۔ نقل و حمل کا بندوبست فلیٹ-ریک اور کھلے-ٹاپ کنٹینرز کے ذریعے کیا جاتا ہے۔
سوال: کیا وارنٹی کوریج اور اسپیئر پارٹس فراہم کیے جاتے ہیں؟
A: مشین میں 12-ماہ کی مکمل مشین وارنٹی اور پلیٹین اور ٹائی بارز پر 24 ماہ کی ساختی وارنٹی شامل ہے۔ ڈیلیوری کے ساتھ اسپیئر پارٹس کی ایک معیاری کٹ (ہیٹنگ بینڈز، تھرموکوپلز، ہائیڈرولک سیل کی انگوٹھیاں، اور قربت کے سوئچز) شامل ہیں۔
سوال: کیا یہ مشین صنعتی آٹومیشن روبوٹ کے ساتھ ضم ہوسکتی ہے؟
A: ہاں۔ کنٹرول سسٹم معیاری یورو میپ 67 اور یورو میپ 12 انٹرفیس کو سپورٹ کرتا ہے، جس سے اوپر-انٹری، سائیڈ-انٹری، اور 6 محور آرٹیکلیشن روبوٹ کے ساتھ خودکار حصہ نکالنے کی اجازت ملتی ہے۔
س: ہائیڈرولک سسٹم کے لیے کون سے دیکھ بھال کے معمولات درکار ہیں؟
A: ابتدائی 500 آپریٹنگ اوقات کے بعد فلٹر عناصر کا معائنہ کیا جانا چاہئے اور اس کے بعد ہر 2,000 گھنٹے بعد تبدیل کیا جانا چاہئے۔ ہائیڈرولک تیل کی جانچ ہر سال صفائی کی تصدیق کے لیے کی جانی چاہیے (ہدف ISO 4406 18/16/13) اور سیال کی کارکردگی۔
ڈاؤن لوڈ، اتارنا ٹیگ: 1600 ٹن انجیکشن مولڈنگ مشین، چین 1600 ٹن انجیکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری