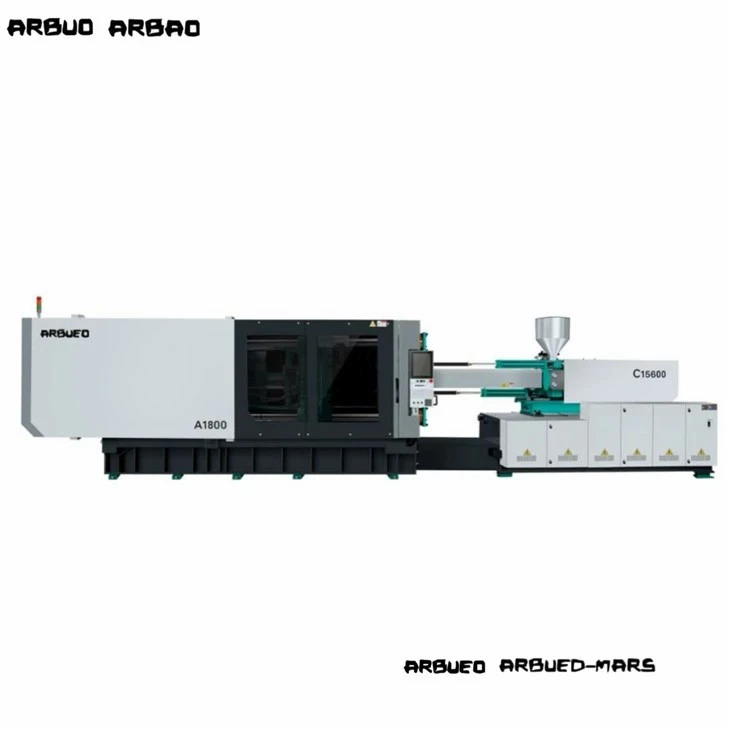


1800-ٹن انجکشن مولڈنگ مشین
1800-ٹن افقی ہائیڈرولک سروو انجیکشن مولڈنگ مشین اعلی-ٹنیج، بھاری-ڈیوٹی صنعتی مینوفیکچرنگ کے لیے بنائی گئی ہے جس کے لیے اعلیٰ ساختی سالمیت، سخت جہتی کنٹرول، اور دوبارہ قابل پیداوار کی ضرورت ہوتی ہے۔ بڑے-پیمانے پر چلنے کے لیے تیار کردہ، یہ پلیٹ فارم 8-پوائنٹ باکس قسم کا فریم اور ایک سروو سے چلنے والے ہائیڈرولک سسٹم کا استعمال کرتا ہے تاکہ انجینئرنگ ریزن اور کموڈٹی پلاسٹک، بشمول HDPE، PP، ABS، اور بھرے ہوئے PC مرکبات پر کارروائی کریں۔
یہ مشین ساختی اجزاء، جیسے آٹوموٹیو بمپرز، ڈیش بورڈ کیریئرز، بھاری صنعتی پیلیٹس، میونسپل کوڑے دان، اور بڑے آلات کے مکانات کی اعلیٰ- والیوم مینوفیکچرنگ کو نشانہ بناتی ہے۔ کلوزڈ-لوپ انجیکشن فیڈ بیک کے ساتھ کلیمپنگ فورس کی مستحکم تقسیم کو جوڑ کر، یہ ساختی فلیش، پارٹ وارپنگ، اور شاٹ-سے-دیواروں یا پیچیدہ جیومیٹریوں میں شاٹ کثافت کے تغیرات کو ختم کرتا ہے۔
کلیدی وضاحتیں
|
پیرامیٹر |
معیاری ترتیب |
اختیاری اپ گریڈ / رینج |
|
کلیمپنگ فورس |
18,000 kN (1,800 ٹن) |
فکسڈ |
|
پلیٹن کے طول و عرض (H x V) |
2,150 ملی میٹر x 2,050 ملی میٹر |
اپنی مرضی کے مطابق پلیٹین ایکسٹینشن دستیاب ہے۔ |
|
ٹائی بارز کے درمیان فاصلہ (H x V) |
1,500 ملی میٹر x 1,400 ملی میٹر |
توسیعی ٹائی-بار کی جگہ دستیاب ہے۔ |
|
زیادہ سے زیادہ مولڈ اوپننگ اسٹروک |
1,500 ملی میٹر |
1,750 ملی میٹر تک گہرے-پرزوں کے لیے |
|
زیادہ سے زیادہ سڑنا اونچائی |
1,400 ملی میٹر |
سایڈست |
|
کم از کم سڑنا اونچائی |
600 ملی میٹر |
سایڈست |
|
ایجیکٹر اسٹروک |
350 ملی میٹر |
ہائیڈرولک ملٹی-پوائنٹ انجیکشن |
|
ایجیکٹر فورس |
320 kN |
400 kN تک |
|
سکرو قطر کے اختیارات |
A: 130 ملی میٹر / بی: 140 ملی میٹر / سی: 150 ملی میٹر |
دو دھاتی کھوٹ / ہائی-مزاحمت والی کوٹنگز |
|
نظریاتی شاٹ والیوم |
8,620 cm3 - 11,480 cm3 |
سکرو انتخاب پر منحصر ہے |
|
انجکشن کا وزن (PS) |
7,850 g - 10,450 g |
12,500 گرام تک اعلی-کی صلاحیت والے انجیکشن یونٹس کے ساتھ |
|
انجیکشن کی شرح |
1,100 g/s - 1,450 g/s |
ہائی-اسپیڈ ایکومولیٹر انجکشن اختیاری |
|
زیادہ سے زیادہ انجیکشن پریشر |
165 ایم پی اے - 195 ایم پی اے |
متناسب کنٹرول کے ذریعے ایڈجسٹ |
|
سسٹم پریشر |
17.5 ایم پی اے |
فکسڈ آپریٹنگ سسٹم کی حد |
|
پمپ موٹر پاور |
سروو سسٹم (110 kW - 160 kW) |
ملٹی-سرو پمپ کا مجموعہ |
|
حرارتی صلاحیت |
65 کلو واٹ - 85 کلو واٹ |
پی آئی ڈی کنٹرول کے ساتھ سیرامک ہیٹنگ بینڈ |
کلیدی خصوصیات
سخت پلیٹین کی ساخت:کمپیوٹر-آپٹمائزڈ باکس-فریم پلاٹین زیادہ سے زیادہ کلیمپنگ پریشر میں انحراف کو کم کرتے ہیں، بڑے ٹول کی سطح کے علاقوں میں دیوار کی موٹائی کے فرق کو روکتے ہیں۔
متغیر سرو ہائیڈرولکس:ڈائنامک ریسپانس موٹر-گیئر پمپ کا امتزاج معیاری فکسڈ-ڈسپلیسمنٹ ہائیڈرولک سسٹم کے مقابلے میں توانائی کے استعمال کو 30% سے 50% تک کم کرتا ہے۔
لکیری گائیڈ ریل سپورٹ:حرکت پذیر پلیٹن درست لکیری گائیڈ ریلوں پر گلائڈ کرتا ہے، رگڑ کو کم کرتا ہے، پلاٹین ڈراپ کو ختم کرتا ہے، اور ٹائی بارز کو ناہموار لوڈنگ سے بچاتا ہے۔
ملٹی-اسٹیج انجیکشن کنٹرول:بند-لوپ سینسر فیڈ بیک کے ذریعے 10 ڈیجیٹل مراحل تک انجیکشن کی رفتار اور ہولڈ پریشر پروفائل کا قطعی ضابطہ۔
متناسب سڑنا تحفظ:کم-دباؤ، زیادہ-حساسیت مولڈ پروٹیکشن لاجک مولڈ کی بندش کو فوری طور پر روک دیتی ہے اگر مزاحمت یا رکاوٹ کا پتہ چل جائے۔
مرکزی خودکار چکناوالیومیٹرک چکنائی کی تقسیم کا نظام پروگرام کے مقررہ وقفوں پر ٹوگل بشنگ، ٹائی بارز، اور سلائیڈنگ جوتوں کو چکنا کرتا ہے۔
کام کرنے کا اصول/مشین کنفیگریشن
یہ یونٹ ایک افقی پانچ-پوائنٹ ڈبل-ٹگل ہائیڈرولک میکانزم پر کام کرتا ہے اور اس کے ساتھ مل کر ایک-محور پلاسٹکائزنگ یونٹ ہوتا ہے۔
[ہوپر / فیڈ زون]
↓
[بیرل اور ہیٹنگ زونز (PID کنٹرولڈ)]
↓
[دوسری عمل کرنے والا دو دھاتی سکرو (پلاسٹکائزنگ اور خوراک)]
↓
[High-Pressure Hydraulic Injection Cylinder] --->[5 پوائنٹ ٹوگل کلیمپنگ یونٹ]
↓
[مولڈ کیوٹی / پارٹ سالیڈیفیکیشن]
کلیمپنگ میکانزم:ہائیڈرولک سلنڈر 5-پوائنٹ مکینیکل ٹوگل لنک کو چلاتا ہے، متحرک پلیٹین کو 18,000 kN پر سٹیشنری پلیٹ کے خلاف لاک کرنے کے لیے قوت کو بڑھاتا ہے۔ متوازی سیدھ کو برقرار رکھنے کے لیے مولڈ کی اونچائی کی ایڈجسٹمنٹ کو اندرونی گیئر سے چلنے والے موٹر سسٹم کے ذریعے سنبھالا جاتا ہے۔
پلاسٹکائزنگ اور انجکشن یونٹ:ٹھوس رال کے چھرے ہاپر سے گرم بیرل میں بہتے ہیں۔ ہائیڈرولک یا الیکٹرک سروو موٹر بائی میٹالک اسکرو کو موڑ دیتی ہے، کنٹرولڈ تھرمل زونز کے ذریعے مواد کو آگے پہنچاتی ہے۔ ایک بار خوراک مکمل ہونے کے بعد، جڑواں ہائیڈرولک انجیکشن سلنڈر اسکرو کو آگے بڑھاتے ہیں، پگھلے ہوئے پولیمر کو عین دباؤ کے منحنی خطوط کے تحت سیل شدہ مولڈ گہا میں دھکیلتے ہیں۔
کولنگ اور انجیکشن:پوسٹ-انجیکشن ہولڈ پریشر حصہ کے ٹھنڈا ہونے کے دوران سنک کے نشانات کو روکتا ہے۔ ٹوگل آسانی سے کھلتا ہے، اور ایک ملٹی-پوائنٹ ہائیڈرولک ایجیکٹر پن اسمبلی مولڈ کیویٹی سے تیار شدہ کاسٹنگ کو نکال دیتی ہے۔
پروڈکٹ-مخصوص تکنیکی فوائد
تکراری قابلیت اور پوزیشن کی درستگی
بنیادی ہائیڈرولک لائن ایک مطلق- ویلیو بس سروو سسٹم کا استعمال کرتی ہے۔ یہ سیٹ اپ سکرو پوزیشن، انجیکشن کی رفتار، اور کلیمپ موومنٹ کو ریئل ٹائم میں مانیٹر کرتا ہے، ریپیٹ ایبل انجیکشن پوزیشن کنٹرول کو +/-0.01 ملی میٹر تک نیچے پہنچاتا ہے۔ یہ عام ملٹی کیویٹی خامیوں جیسے کہ شارٹ شاٹس، فلیش، اور بڑے صنعتی مولڈنگ میں وزن میں فرق کو روکتا ہے۔
انحراف-مزاحم فریم کی تعمیر
8-پوائنٹ باکس-ٹائپ فریم اور ہیوی-ڈیوٹی سٹرکچرل گسٹس سے لیس، مشین کا فریم تیزی سے کلیمپ لاک اپ کے دوران ٹورسنل ڈیفارمیشن کے خلاف مزاحمت کرتا ہے۔ اعلی-سختی والے پلیٹین اس بات کو یقینی بناتے ہیں کہ کلیمپنگ فورس مرکزی اور بیرونی سڑنا کی سطح پر یکساں طور پر تقسیم ہو، مولڈ کی زندگی کو بڑھاتا ہے اور سخت فلیش فری سیلنگ رواداری کو برقرار رکھتا ہے۔
تھرمل تناؤ اور توانائی کے نقصان میں کمی
سروو سسٹم ہر سائیکل مرحلے کے دوران ہائیڈرولک پریشر کی طلب کو پورا کرنے کے لیے موٹر کی رفتار کو متحرک طور پر کنٹرول کرتا ہے (کلمپنگ، پلاسٹکائزنگ، ہولڈنگ، کولنگ)۔ ہولڈنگ اور کولنگ سائیکلوں کے دوران، موٹر ٹارک گرتا ہے، کل بجلی کی کھپت کو کم کرتا ہے اور تیل کی گرمی کو محدود کرتا ہے۔ یہ ہائیڈرولک آئل کی واسکاسیٹی کو زیادہ سے زیادہ آپریٹنگ درجہ حرارت کے قریب بیرونی آئل چلرز پر زیادہ بوجھ ڈالے بغیر برقرار رکھتا ہے۔
عام ایپلی کیشنز
سامنے اور پیچھے بمپر fascias
دروازے کے اندرونی لائنر
ڈیش بورڈ کیریئرز
وہیل آرچ کور
ہیوی-رییک ایبل پیلیٹس
Nestable شپنگ کریٹس
240L/660L/1100L فضلہ کنٹینرز
فولڈ ایبل بلک کنٹینرز
معائنہ چیمبرز اور سمپس
پلاسٹک فارم ورک پینل
نکاسی آب کے یوٹیلیٹی بکس
واشنگ مشین کے ٹب اور بیرونی فریم
بیرونی فرنیچر اور بھاری-ڈیوٹی ٹیبل
ایئر کنڈیشنر آؤٹ ڈور یونٹ ہاؤسنگ
مواد کی مطابقت
معیاری حرارتی بیرل اور سکرو اسمبلیوں کو کموڈٹی پولیمر سے لے کر مضبوط انجینئرنگ ریزن تک تھرمو پلاسٹک مواد کی ایک وسیع رینج پر کارروائی کرنے کے لیے ترتیب دیا گیا ہے:
ایچ ڈی پی ای / پی پی:بڑے پیکیجنگ کنٹینرز کے لیے یکساں رنگ روغن کی بازی اور مسلسل پگھلنے کے بہاؤ کے اشاریوں کو یقینی بنانے کے لیے آپٹمائزڈ اسکرو ڈیزائنز میں متحرک مکسنگ ہیڈز ہوتے ہیں۔
ABS / PC / PC + ABS مرکب:ہائی-ٹارک پلاسٹکائزنگ سیٹ اپ توسیع کے اوقات کے دوران حساس رالوں کو جلائے یا کم کیے بغیر تھرمل استحکام کو برقرار رکھتے ہیں۔
گلاس-مضبوط رال (جیسے، PP + 30% GF، PA66 + 30% GF):ٹنگسٹن-کاربائیڈ الائے اور HVOF تھرمل اسپرے کے ساتھ لیپت سکرو کے ساتھ لگے ہوئے اختیاری بائی میٹالک بیرل کھرچنے والے شیشے کے ریشوں کو پہننے سے روکتے ہیں۔
ری سائیکل مواد (PCR/PIR مرکبات):حسب ضرورت اسکرو فلائٹس اور اعلی-کیپیسیٹی وینٹنگ زونز پگھلنے والی واسکاسیٹی اتار چڑھاؤ اور پوسٹ-کنزیومر ریزن سے وابستہ گیس ریلیز کو ہینڈل کرتے ہیں۔
کس طرح منتخب کریں / ترتیب کے اختیارات
ایک مخصوص مینوفیکچرنگ سیل کے لیے 1,800-ٹن انجکشن مولڈنگ مشین کو ترتیب دینے کے لیے، ان آپریشنل ضروریات پر غور کریں:
سکرو قطر سلیکشن میٹرکس
|
پیرامیٹر |
130 ملی میٹر (ایک سکرو) |
140 ملی میٹر (B سکرو) |
150 ملی میٹر (سی سکرو) |
|
زیادہ سے زیادہ انجیکشن پریشر |
ہائی (195 MPa) |
درمیانہ (180 MPa) |
معیاری (165 MPa) |
|
زیادہ سے زیادہ شاٹ والیوم |
8,620 سینٹی میٹر 3 |
10,000 cm3 |
11,480 cm3 |
|
ہدف کی درخواست |
درست ساختی حصے، پتلی-دیوار کے اجزاء |
معیاری آٹوموٹو بمپر، کریٹس، آلات کے خول |
موٹی-دیواروں والے صنعتی پیلیٹ، بڑے کچرے کے ڈبے |
اختیاری ماڈیولز اور خصوصیات
ہائیڈرولک کور پل اسمبلیاں: پیچیدہ اندرونی لفٹرز اور سائیڈ سلائیڈرز والے سانچوں کے لیے 6-سرکٹ کور پل مینی فولڈز تک۔
جمع کرنے والا-اسسٹڈ انجکشن: ہائی-اسپیڈ انجیکشن کی ضروریات کے لیے نائٹروجن جمع کرنے والے، پتلی-دیواروں والی ساختی ایپلی کیشنز کے لیے موزوں۔
الیکٹرک سروو پلاسٹکائزنگ ڈرائیو: سکرو گھمانے کے لیے آزاد الیکٹرک موٹر ڈرائیو، جو مولڈ کھولنے/کولنگ کے دوران متوازی خوراک کو سائیکل کے اوقات کو کم کرنے کی اجازت دیتی ہے۔
ایئر بلو والوز: پروگرام کے قابل نیومیٹک والوز جزوی طور پر ریلیز کی مدد کے لیے اسٹیشنری اور حرکت پذیر پلیٹین دونوں میں ضم ہوتے ہیں۔
میگنیٹک پلیٹن سسٹم: الیکٹرو-مستقل میگنیٹک پلاٹینز تیز رفتار ٹول کی تبدیلیوں کے لیے، مختصر-چلانے والے آپریشنز میں ڈاؤن ٹائم کو کم کرتے ہیں۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ہر مشین شپمنٹ سے پہلے ساختی معیار کی اسمبلی اور معائنہ کے طریقہ کار سے گزرتی ہے:
مشینی درستگی:بڑے CNC گینٹری ملنگ سینٹرز پر پلیٹین ماؤنٹنگ سرفیسز اور ٹائی-بار گائیڈ چینلز کو مکمل کیا جاتا ہے تاکہ سخت ہم آہنگی اور سطح کی ہمواری برداشت کو یقینی بنایا جا سکے۔
غیر-تباہ کن جانچ (NDT):الٹراسونک ٹیسٹنگ سٹیل کی بڑی کاسٹنگز (پلیٹین، ٹوگلز، ٹیل اسٹاک) پر کی جاتی ہے تاکہ اندرونی خالی جگہوں، شمولیتوں، یا ساختی مائیکرو-کریکس کو چیک کیا جا سکے۔
ہائیڈرولک پریشر کی سالمیت:ہائیڈرولک کئی گنا ہائیڈرو سٹیٹک پریشر ٹیسٹنگ سے 1.5 گنا درجہ بندی شدہ ورکنگ پریشر پر ہوتا ہے تاکہ اندرونی لیکس اور مہر کی پائیداری کی جانچ کی جا سکے۔
چلائیں-ان اور کیلیبریشن:ہر مکمل شدہ مشین 48-گھنٹوں کے ڈرائی رن ٹیسٹ سے گزرتی ہے، جس کے بعد مکمل 18,000 kN کلیمپنگ فورس کے تحت پلیٹین کے متوازی کی ریئل ٹائم لیزر الائنمنٹ چیک ہوتی ہے۔
حسب ضرورت اور OEM سپورٹ
مشین کی ترتیب کو پلانٹ کی مخصوص ترتیب، سائیکل کی ضروریات، اور آٹومیشن سیل کو پورا کرنے کے لیے ایڈجسٹ کیا جا سکتا ہے:
اپنی مرضی کے مطابق پلیٹین لے آؤٹ:حسب ضرورت ٹائی-بار کلیئرنس، توسیعی مولڈ اسٹروک، اور موجودہ ٹول سویٹس سے مماثل غیر-معیاری ایجیکٹر پن پیٹرن۔
آٹومیشن انٹرفیس:3-axis یا 5-axis سروو گینٹری روبوٹس اور ڈاؤن اسٹریم آٹومیشن سیل کو مربوط کرنے کے لیے یورو میپ 67 یا SPI روبوٹک انٹرفیس پلگ ان میں بنایا گیا-۔
خصوصی بیرل / سکرو جیومیٹریز:مخصوص مواد کے لیے وقف شدہ سکرو پروفائلز، جیسے صاف PMMA/PC آپٹکس، PVC سنکنرن مزاحمت، یا ہائی-فِل منرل کمپاؤنڈنگ۔
پاور سپلائی موافقت:معیاری 380V/50Hz وائرنگ کو منزل پلانٹ کے برقی معیارات کی بنیاد پر 415V/50Hz، 460V/60Hz، یا 230V/60Hz میں ڈھال لیا جا سکتا ہے۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
تفصیلی تجارتی کوٹیشن اور مشین کی تفصیلات کی تجویز حاصل کرنے کے لیے، براہ کرم درج ذیل تکنیکی تفصیلات فراہم کریں:
حصہ طول و عرض اور وزن:CAD ماڈل (.STEP/.IGES) یا جسمانی طول و عرض (L x W x H) ٹارگٹ شاٹ ویٹ (بشمول رنر سسٹم)۔
رال کی قسم اور گریڈ:مخصوص خام مال کی تشکیل (مثال کے طور پر، HDPE، PP + 20% Talc، PA6 + 30% GF، PCR مرکبات)۔
سڑنا کی وضاحتیں:بیرونی ٹول کے طول و عرض (L x W x H)، کل مولڈ وزن، سلائیڈ کی ترتیب کے تقاضے، اور بنیادی-پل سرکٹ شمار۔
ہدف سائیکل وقت:روزانہ پیداواری پیداوار یا ٹارگٹ سائیکل ٹائم فی حصہ درکار ہے۔
فیکٹری کے بنیادی ڈھانچے کے تقاضے:دستیاب برقی سپلائی (وولٹیج/Hz)، ٹھنڈک پانی کی گنجائش، اور اوور ہیڈ کرین کے وزن کی حد۔
اکثر پوچھے گئے سوالات
سوال: اس مشین کو انسٹال کرنے کے لیے کس سائز کی کرین یا لفٹنگ کی صلاحیت کی ضرورت ہے؟
A: 1,800-ٹن کی انجیکشن مولڈنگ مشین کو انسٹال کرنے کے لیے سپلٹ شپمنٹ دھاندلی کی ضرورت ہوتی ہے۔ مشینی جہاز دو اہم حصوں میں تقسیم ہوتے ہیں: کلیمپنگ یونٹ اور انجیکشن یونٹ۔ سب سے بھاری سنگل لفٹ (عام طور پر کلیمپنگ اسمبلی) کا وزن 55 اور 70 میٹرک ٹن کے درمیان ہوتا ہے، اختیاری پلیٹین ایکسٹینشن پر منحصر ہوتا ہے۔ تنصیب کے دوران پوزیشننگ کے لیے کم از کم 80 میٹرک ٹن کے لیے ریٹیڈ رگنگ کرین یا ڈوئل اوور ہیڈ فیکٹری کرین سسٹم کی سفارش کی جاتی ہے۔
س: اعلی محیطی درجہ حرارت کے حالات میں امدادی نظام کیسے کام کرتا ہے؟
A: مشین میں تیل کے درجہ حرارت کی نگرانی کا نظام موجود ہے جو پلیٹ-قسم کے آئل ہیٹ ایکسچینجر سے منسلک ہے۔ گرم آب و ہوا میں ہائیڈرولک تیل کو مثالی 40 ڈگری سینٹی گریڈ سے 50 ڈگری سینٹی گریڈ کے اندر برقرار رکھنے کے لیے، پلانٹ کو کم از کم 250 L/منٹ کی بہاؤ کی شرح سے 20 ڈگری C - 25 ڈگری C پر ٹھنڈا پانی فراہم کرنا چاہیے۔ اختیاری ایئر-ٹھنڈے ہوئے تیل کے چلرز یا بڑھے ہوئے ہیٹ ایکسچینجر کو اعلی محیطی درجہ حرارت والے علاقوں میں کام کرنے والی سہولیات کے لیے مربوط کیا جا سکتا ہے۔
سوال: کیا یہ 1,800 ٹن مشین کم اسٹیک اونچائی والے ٹولز کو سنبھال سکتی ہے؟
A: معیاری کلیمپ لے آؤٹ کے لیے مولڈ کی کم از کم اونچائی 600 ملی میٹر ہے۔ 600 ملی میٹر اسٹیک اونچائی سے نیچے کے سانچوں کے لیے، ٹوگل میکانزم جیومیٹری کو محفوظ رکھنے اور اسٹروک میکانزم کو زیادہ توسیع کیے بغیر مکمل 18,000 kN کلیمپنگ فورس کو یقینی بنانے کے لیے مقامی بولسٹر پلیٹس کو پلیٹوں پر نصب کیا جانا چاہیے۔
سوال: تنصیب سے پہلے کون سے یوٹیلیٹی کنکشن تیار کیے جائیں؟
A: انسٹالیشن سائٹ کو اس کے ساتھ تیار کیا جانا چاہئے:
150 کلو واٹ سے 220 کلو واٹ کل منسلک بوجھ (بشمول ہیٹنگ بینڈز اور سروو ڈرائیوز) کے لیے اہم برقی سپلائی ڈراپس۔
بند-لوپ انڈسٹریل کولنگ واٹر سپلائی (کم از کم 3 بار انلیٹ پریشر)۔
نیومیٹک والو ایکچیویشن اور ایئر بلو فنکشنز کے لیے خشک، ریگولیٹڈ کمپریسڈ ایئر سپلائی (6-8 بار)۔
100 میٹرک ٹن کل مشین وزن سے زیادہ جامد اور متحرک فاؤنڈیشن بوجھ کے لیے مضبوط کنکریٹ فلور فاؤنڈیشن انجنیئر ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: 1800 ٹن انجیکشن مولڈنگ مشین، چین 1800 ٹن انجیکشن مولڈنگ مشین مینوفیکچررز، سپلائرز، فیکٹری