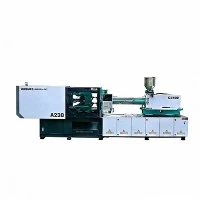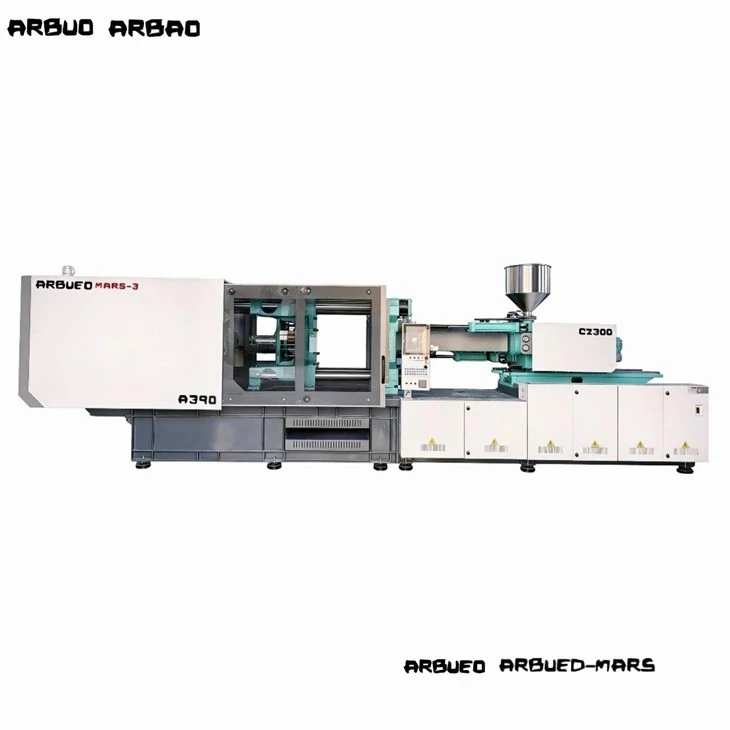

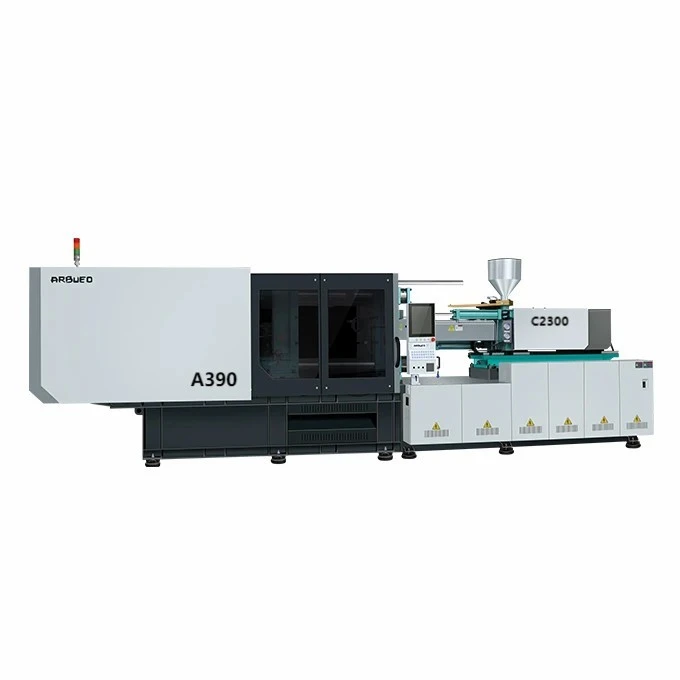
آٹوموٹو حصوں کے لیے سرو انجکشن مولڈنگ مشین
یہ سروو-سے چلنے والا ہائیڈرولک انجیکشن مولڈنگ سسٹم اعلی-انٹیریئر، ایکسٹریئر، اور نیچے-ہڈ آٹوموٹیو پرزے تیار کرتا ہے۔ 100 سے 3,300 میٹرک ٹن تک کلیمپنگ فورسز پر کام کرتے ہوئے، مشین ایک بند-لوپ فیز/انووانس سرو ڈرائیو سسٹم اور کیبا کنٹرولر کو مربوط کرتی ہے تاکہ ہائیڈرولک پریشر اور بہاؤ کو ریگولیٹ کیا جا سکے۔
یہ تکنیکی رالوں کو ہینڈل کرتا ہے-بشمول PA6/PA66 کے ساتھ 40% تک گلاس فائبر ری انفورسمنٹ، ABS، PC/ABS بلینڈز، اور PP-دوبارہ شاٹ حاصل کرتے ہوئے-وزن کی درستگی ±0.1% کے اندر۔ ہائیڈرولک رسپانس ٹائمز میں کمی (40 ms کے اندر) پتلی-دیواروں کی تراشوں، ساختی بریکٹس، اور ملٹی-کیوٹی آٹوموٹیو فاسٹنرز کے لیے سخت جہتی رواداری کو برقرار رکھنے میں مدد کرتی ہے، جس سے توانائی کی کھپت کو فکسڈ سسٹم کے مقابلے میں 30% سے 70% تک کم کیا جاتا ہے۔
کلیدی وضاحتیں
|
تفصیلات کا پیرامیٹر |
قدر / میٹرک رینج |
|
کلیمپنگ فورس |
1,000 kN - 33,000 kN (100 - 3,300 ٹن) |
|
شاٹ وزن (PS) |
120 g – 18,500 g |
|
سکرو قطر کی حد |
30 ملی میٹر - 140 ملی میٹر (A/B/C سکرو کے اختیارات) |
|
سکرو L/D تناسب |
20:1 - 24:1 (بائی میٹالک آپشن دستیاب) |
|
انجیکشن پریشر |
1,400 بار - 2,400 بار |
|
انجیکشن رسپانس ٹائم |
40 ms سے کم یا اس کے برابر |
|
سسٹم پریشر |
16.0 ایم پی اے / 17.5 ایم پی اے |
|
کنٹرول سسٹم |
کیبا i2000/i3000 ٹچ اسکرین کنٹرولر |
|
سرو سسٹم |
فیز / انوونس مستقل مقناطیس سرو موٹر |
|
ہائیڈرولک والو ہارڈ ویئر |
یوکن / بوش ریکسروتھ متناسب والوز |
|
پلیٹن کے طول و عرض (H x V) |
حسب ضرورت فی کلیمپنگ ٹن (EUROMAP معیاری) |
|
ٹائی-بار کلیئرنس (H x V) |
معیاری آٹوموٹو سڑنا کے طول و عرض کے مطابق |
|
زیادہ سے زیادہ ہائیڈرولک کور پلز |
2-مرحلہ سے 6-مرحلہ قابل پروگرام کنٹرول |
کلیدی خصوصیات
بند-لوپ سروو ڈائنامکس:سروو موٹر کی رفتار مطلوبہ دباؤ اور بہاؤ کے منحنی خطوط کے تناسب سے ایڈجسٹ ہوتی ہے۔ ٹھنڈک کے مراحل کے دوران موٹر کی رفتار صفر کے قریب گر جاتی ہے، تیل کے درجہ حرارت میں اضافہ اور ٹھنڈے پانی کی طلب کو کم کرتا ہے۔
سخت پلیٹین جیومیٹری:محدود عنصر تجزیہ (FEA)-آپٹمائزڈ پلیٹین ڈھانچے مکمل کلیمپنگ فورس کے تحت انحراف کو کم کرتے ہیں، متوازن علیحدگی لائن دباؤ کو یقینی بناتے ہیں اور وسیع آٹوموٹو پینلز پر فلیش کو کم کرتے ہیں۔
دو دھاتی بیرل اور سکرو اسمبلی:کاربائیڈ-الائے لیپت فلائٹ سطحیں اعلی-فیصد گلاس فائبر فلرز (PA66+GF) اور شعلہ retardants سے کیمیائی انحطاط کے خلاف مزاحمت کرتی ہیں۔
آزاد کور پل منطق:ملٹی-سرکٹ ہائیڈرولک کور کھینچنا پیچیدہ لیٹرل سلائیڈ سیکوینسز، اینگولر لفٹرز، اور ان سکرونگ میکانزم کو بغیر پریشر ڈراپ کے بیک وقت کام کرنے کی اجازت دیتا ہے۔
حقیقی-وقت کے انجیکشن کرو مانیٹرنگ:ہائی-ریزولوشن آپٹیکل انکوڈرز اور لکیری ٹرانسڈیوسرز شارٹ شاٹس اور ساختی سنک کو روکنے کے لیے ملی سیکنڈ کے وقفوں پر سکرو پوزیشن، بیک پریشر، اور انجیکشن کی رفتار کو ٹریک کرتے ہیں۔
مشین کی ترتیب
سسٹم انٹیگریشن فلو: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->قابل پروگرام کور پلرز اور انجیکشن انٹر لاک
بنیادی ذیلی نظام:
انجیکشن یونٹ: متوازن تھرسٹ الائنمنٹ کے لیے دوہری-سلنڈر ہائیڈرولک انجیکشن میکانزم سے چلایا جاتا ہے۔ 4 سے 8 بیرل ہیٹنگ زونز (سیرامک ہیٹر اسٹینڈرڈ) میں پی آئی ڈی درجہ حرارت کنٹرول کا استعمال کرتا ہے۔
کلیمپنگ میکانزم: 5-پوائنٹ ڈبل-ٹگل لنکیج جس میں سٹیل کی سخت جھاڑیاں اور خودکار مرکزی چکنائی کی چکنائی شامل ہے۔ ہائی کلیمپنگ سختی اور فوری خشک سائیکل کے اوقات پیدا کرتا ہے۔
ہائیڈرولک پاور یونٹ: دوہری یا ملٹی-پمپ سرو سیٹ اپ مستقل-مقناطیس موٹروں کے ساتھ اندرونی گیئر پمپ جوڑتا ہے۔ ہائیڈرولک آئل کا درجہ حرارت 55 ڈگری کے نیچے بغیر معاون آئل کولر کے رکھتا ہے۔
کنٹرول آرکیٹیکچر: مربوط یورو میپ 67 (یا یورو میپ 73) روبوٹ کمیونیکیشن پروٹوکول کے ساتھ کیبا انڈسٹریل انٹرفیس، ریئل- ٹائم ڈائیگنوسٹک لاگ، ایس پی سی کوالٹی مانیٹرنگ، اور 200+ مولڈ سیٹ کے لیے میموری اسٹوریج۔
پروڈکٹ-مخصوص تکنیکی فوائد
مسلسل شاٹ-سے-شاٹ کی درستگی:سروو-ریگولیٹڈ پریشر رسپانس پلاسٹکیشن کی مستقل مزاجی کو برقرار رکھتا ہے۔ ریپیٹیبلٹی اسٹڈیز مسلسل 24-گھنٹوں کے چکروں میں ±0.1% سے کم حجم کے انحراف کو ظاہر کرتی ہیں، جو لانگ فلو آٹوموٹیو ٹرم حصوں پر فلیش اور سنک کے نشانات کو روکتی ہیں۔
ہائیڈرولک اجزاء پر کم تھرمل تناؤ:آپریٹنگ آئل مستحکم درجہ حرارت (40-50 ڈگری) پر رہتا ہے، تیل کی چپکنے والی کو محفوظ رکھتا ہے، ہائیڈرولک مہر کی عمر بڑھاتا ہے، اور مہر کی خرابی کو کم کرتا ہے۔ والو کا ردعمل 24/7 پروڈکشن شفٹوں میں مستقل رہتا ہے۔
انٹیگریٹڈ کور-پُل اور ان لاک کرنے کے سلسلے:ترتیب دینے والے پروگرام اندرونی کلپس، HVAC ڈکٹ ہاؤسنگز، اور دروازے کے ہینڈل سلائیڈز کے لیے پیچیدہ مولڈ کور کھینچنے کا انتظام کرتے ہیں بغیر اضافی بیرونی ہائیڈرولک پاور پیک کی ضرورت ہوتی ہے۔
بھرے پولیمر کے لیے توسیعی بیرل لائف:پی ٹی اے (پلازما ٹرانسفرڈ آرک) بائی میٹالک پرتیں بیرل کی اندرونی دیواروں کو شیشے کے-فائبر کے کٹاؤ سے 45% تک فائبر کی حراستی سے بچاتی ہیں، مستحکم پلاسٹکٹنگ ٹارک اور تھرمل ڈیلیوری کو برقرار رکھتی ہیں۔
عام ایپلی کیشنز
اندرونی حصے:انسٹرومنٹ پینلز، ڈور ہینڈل بیزلز، ایئر وینٹ لوورز، گلوو باکس لیچز۔
بیرونی حصے:بمپر ٹرم سٹرپس، ریئر لائٹ ہاؤسنگز، وہیل آرک کور، پلر کور (A/B/C)۔
انڈر-دی-ہوڈ (PTH):انجن کور کیپس، فیوز باکس انکلوژرز، انٹیک مینفولڈ کلپس، بریک فلوئڈ ریزروائرز۔
اندرونی ٹرم اور ہاؤسنگ:اعلی بصری سطح ختم کی ضروریات؛ سنک کے نشانات، ویلڈ لائنوں، یا وار پیج کے بغیر پروسیس کیا جاتا ہے۔
بیرونی روشنی اور ساختی ماڈیول:گہری-ہاؤسنگ ڈرا کریں جس کے لیے عین ملٹی-کور سلائیڈر کھینچنے اور بٹی ہوئی سطحوں کو صاف کرنے کی ضرورت ہوتی ہے۔
کے تحت--ہڈ ساختی عناصر:پلاسٹکیشن کے دوران فائبر کے انحطاط کو روکنے کے لیے شیشے کی-مضبوط رال کو سخت بیک پریشر کنٹرول کے ساتھ پروسیس کیا جاتا ہے۔
مواد کی مطابقت
PA6 / PA66 (10-40% GF)|درجہ حرارت:260 ڈگری - 310 ڈگری کو دائمی لباس کے تحفظ کی ضرورت ہے۔ عین مطابق بیک پریشر کنٹرول گلاس فائبر کی لمبائی کو محفوظ رکھتا ہے۔
PC + ABS مرکبات|درجہ حرارت:240 ڈگری - 280 ڈگری یکساں ہیٹنگ زون کنٹرول اور کم قینچ والے تناؤ کا مطالبہ کرتا ہے تاکہ تناؤ کے ٹوٹنے کو روکا جاسکے۔
پی پی (منرل فلڈ/ٹی پی او)|درجہ حرارت:190 ڈگری - 240 ڈگری کم viscosity مواد؛ تیز انجیکشن کی رفتار پر فلیش سے بچنے کے لیے متحرک ہائیڈرولک ردعمل کی ضرورت ہوتی ہے۔
ABS / PMMA|درجہ حرارت:200 ڈگری - 250 ڈگری اعلی بصری وضاحت/سطح کی ضرورت؛ سنک کو ختم کرنے کے لیے درست ہولڈ-پریشر پروفائلز کی ضرورت ہے۔
POM (Acetal)|درجہ حرارت:180 ڈگری - 215 ڈگری تنگ پروسیسنگ ونڈو؛ عین مطابق بیرل درجہ حرارت کنٹرول تھرمل انحطاط کو روکتا ہے۔
کس طرح منتخب کریں / ترتیب کے اختیارات
مشین کلیمپنگ فورس اور انجیکشن کی صلاحیت کو مولڈ اور رال کی ضروریات سے ملانا:
کلیمپنگ فورس کیلکولیشن پروجیکشنڈ سرفیس ایریا (سینٹی میٹر) × میٹریل کلیمپ فیکٹر (0.3 – 0.8 ٹن/سینٹی میٹر)=کم از کم کلیمپنگ فورس (ٹن)
انجکشن کی صلاحیت چیک کیلکولیٹ مولڈ شاٹ ویٹ (جی) بمقابلہ بیرل سویپٹ والیوم (جی)۔ شاٹ کا وزن انجیکشن کی کل صلاحیت کے 20% اور 80% کے درمیان ہونا چاہیے۔
کور پل اور انجیکشن ایویلیویشن ٹول میکینکس کی بنیاد پر معیاری سنگل-سرکٹ یا ملٹی-سرکٹ کور پل کی ترتیب منتخب کریں۔
پلاسٹیکیشن میٹلرجی سلیکشن سٹینڈرڈ نائٹرائیڈ اسکرو (بمقابلہ بیمیٹالک اسکرو/بیرل) (گلاس فائبر مواد> 15%)۔
اختیاری کنفیگریشنز:
حسب ضرورت L/D تناسب اسکرو: کم-پی سی/اے بی ایس کے لیے تیار کردہ کم شیئر اسکرو جیومیٹریز یا ماسٹر بیچ بلینڈنگ کے لیے ہائی-مکسنگ اسکرو۔
سیکوینشل والو گیٹنگ: گرم رنر موڈز کے لیے مربوط ہائیڈرولک/نیومیٹک سیکوینس کنٹرول یونٹس (12 زونز تک)۔
جمع کرنے والا-اسسٹڈ انجکشن: پتلی-وال آٹوموٹیو کنیکٹرز اور آپٹیکل لینسز کے لیے ہائی-تیز رفتار انجیکشن کنفیگریشن (400 ملی میٹر فی سیکنڈ تک)۔
یورو میپ 67 / 73 انٹرفیس: پلگ-اور-3-محور ٹاپ-انٹری سروو روبوٹس یا 6-محور واضح روبوٹک ہتھیاروں کے لیے کنکشن چلائیں۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ساختی مشینی:0.05 ملی میٹر رواداری کے اندر متوازی کلیمپنگ سطحوں کو یقینی بنانے کے لیے مشین پلیٹن، ٹوگلز، اور فریموں کو 5-محور CNC مشینی مراکز پر مشین بنایا جاتا ہے۔
الٹراسونک خامی کا پتہ لگانا:ٹائی بارز کو الٹراسونک نان{0}}تباہ کن ٹیسٹنگ (NDT) سے گزرنا پڑتا ہے تاکہ مسلسل چکراتی تناؤ کے تحت تھکاوٹ کے دراڑ کو روکا جا سکے۔
ہائیڈرولک نظام کی جانچ:ہائیڈرولک مینی فولڈ بلاکس حتمی اسمبلی سے پہلے ہائی پریشر فلشنگ اور پارٹیکل اینالیسس (ISO 4406 صفائی کا معیار) پاس کرتے ہیں۔
مکمل-لوڈ ٹیسٹنگ:ہر مشین ہائیڈرولک سیل کی سالمیت اور تھرمل استحکام کی توثیق کرنے کے لیے ہائی پریشر ہولڈنگ ٹیسٹ کے ساتھ ساتھ 72-گھنٹے کا مسلسل خشک-رن سائیکل مکمل کرتی ہے۔
حسب ضرورت اور OEM سپورٹ
پلیٹین کی توسیع اور ٹائی-بار کلیئرنس:حسب ضرورت ٹائی-بار کے طول و عرض بڑے آٹوموٹو مولڈز یا سائیڈ-بنیادی نکالنے کے نظام کو ایڈجسٹ کرتے ہیں۔
خصوصی انجیکشن یونٹس:دوہری-رنگ/ملٹی-ملٹی-مٹیریل انٹیریئر ٹرم مولڈنگ کے لیے جزو انجیکشن ریٹروفٹ (ترچھا، عمودی، یا متوازی واقفیت)۔
انٹیگریٹڈ آٹومیشن سیل انٹیگریشن:آرم ٹولنگ (EOAT) کنٹرول، کنویئر بیلٹ انٹر لاکنگ، اور خودکار گیٹ-کاٹنے والے اسٹیشنوں کا تخصیص کردہ اختتام-فیکٹری لے آؤٹ کی تفصیلات کے مطابق بنایا گیا ہے۔
خصوصی بیرل ہیٹنگ:انفراریڈ یا موصل سیرامک بینڈ ہیٹر جو اعلی-درجہ حرارت کے انجینئرنگ پلاسٹک (مثلاً، PEEK، PEI) کے لیے بنائے گئے ہیں۔
خریداروں کو اقتباس کے لیے کیا فراہم کرنا چاہیے۔
انجینئرنگ کی ایک درست تجویز اور تجارتی کوٹیشن حاصل کرنے کے لیے، درج ذیل تکنیکی تفصیلات کا اشتراک کریں:
آٹوموٹو پارٹ ڈرائنگ / 3D CAD:.STEP، .IGS، یا .X_T فائلیں جو حصے کے طول و عرض، دیوار کی موٹائی، اور وزن کی نشاندہی کرتی ہیں۔
رال کی تفصیلات:پلاسٹک گریڈ (مثلاً، PA66 + 30% GF، PC/ABS)، کثافت، اور نمی خشک کرنے والے پیرامیٹرز۔
مولڈ کے طول و عرض اور لے آؤٹ:مولڈ بیس سائز (L x W x H)، کل وزن، رنر کی قسم (ہاٹ رنر بمقابلہ کولڈ رنر)، اور گیٹ کی گنتی۔
کور کھینچنے کے تقاضے:ہائیڈرولک کور پلز، سلنڈر اسٹروک کی لمبائی، اور سلائیڈ ایکٹیویشن سیکونسز کی تعداد۔
ہدف سائیکل کا وقت اور پیداوار کا حجم:مطلوبہ حصے-فی-گھنٹہ اور آٹومیشن کی ترجیحات (روبوٹ پک-اور-جگہ، اسپرو چننے والا، خودکار کنویئر)۔
اکثر پوچھے گئے سوالات
س: سروو ہائیڈرولک مشین کا موازنہ آٹوموٹیو پرزوں کے لیے تمام-الیکٹرک مشین سے کیسے ہوتا ہے؟
A: سرو ہائیڈرولک مشینیں اعلیٰ کلیمپنگ فورس (3،300+ ٹن تک) اور لاگت-درمیانے-سے-بڑے آٹوموٹیو اجزاء کے لیے مؤثر کارکردگی فراہم کرتی ہیں جن کو ہائیڈرولک کور کھینچنے کی ضرورت ہوتی ہے۔ تمام-الیکٹرک مشینیں 400 ٹن سے کم کے چھوٹے-سے-پرزوں کے لیے اعلی توانائی کی کارکردگی اور درستگی پیش کرتی ہیں، لیکن ایک اعلیٰ ابتدائی آلات کی سرمایہ کاری کے ساتھ آتی ہیں۔
سوال: آٹوموٹو کے اندرونی دروازے کے پینلز کے لیے عام طور پر کس کلیمپنگ فورس کی ضرورت ہوتی ہے؟
A: آٹوموٹیو ڈور پینلز کو عام طور پر 1,000 اور 1,800 ٹن کے درمیان کلیمپنگ فورس کی ضرورت ہوتی ہے، یہ جزوی طول و عرض، دیوار کی موٹائی، اور مواد کے بہاؤ کی لمبائی پر منحصر ہے۔
سوال: امدادی نظام فیکٹری توانائی کے اخراجات کو کیسے کم کرتا ہے؟
A: روایتی فکسڈ-ڈسپلیسمنٹ پمپ ایک مستقل رفتار سے چلتے ہیں، غیر استعمال شدہ ہائیڈرولک تیل کو واپس ٹینک میں ڈالتے ہیں اور فضلہ حرارت پیدا کرتے ہیں۔ سروو موٹر فعال ہائیڈرولک ڈیمانڈ کی بنیاد پر حقیقی وقت میں اپنی گردش کی رفتار کو ایڈجسٹ کرتی ہے، دباؤ اور ٹھنڈک کے مراحل کے دوران کم سے کم بجلی استعمال کرتی ہے۔
سوال: کیا کیبا کنٹرولر MES اور انڈسٹری 4.0 سسٹمز کے ساتھ مطابقت رکھتا ہے؟
A: ہاں۔ کیبا کنٹرولرز OPC-UA، Euromap 63، اور Euromap 77 مواصلاتی پروٹوکول کو سپورٹ کرتے ہیں۔ وہ حقیقی-وقت کے پیرامیٹر کی نگرانی، شاٹ ڈیٹا ایکسپورٹ، اور فیکٹری-وائیڈ ایگزیکیوشن سسٹمز (MES) کے ساتھ براہ راست انضمام کی اجازت دیتے ہیں۔
سوال: پیچیدہ آٹوموٹیو ٹولنگ کے لیے بنیادی پل سپورٹ کیا ہے؟
A: معیاری ترتیب میں 2-اسٹیج کور کھینچنے کے لیے سافٹ ویئر کے اختیارات شامل ہیں۔ قابل توسیع ہائیڈرولک مینی فولڈ ماڈیول قابل پروگرام پوزیشن، دباؤ اور رفتار کی ترتیبات کے ساتھ 6 آزاد کور پلنگ سرکٹس تک کی حمایت کر سکتے ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: آٹوموٹو پرزوں کے لیے سرو انجیکشن مولڈنگ مشین، آٹوموٹیو پارٹس مینوفیکچررز، سپلائرز، فیکٹری کے لیے چین سرو انجیکشن مولڈنگ مشین