


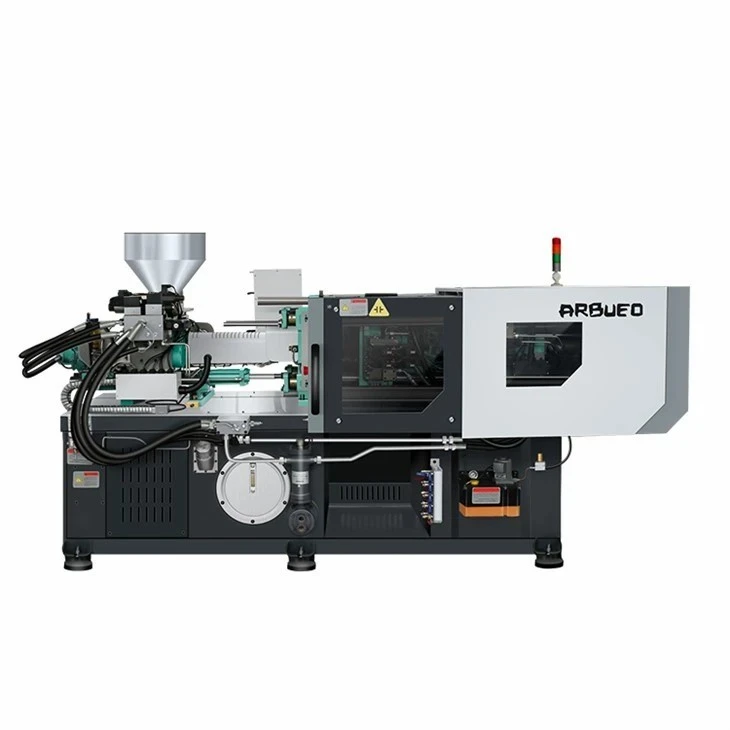
عام پلاسٹک کے پرزوں کے لیے سرو انجکشن مولڈنگ مشین
یہ عمومی-مقصد سرو ہائیڈرولک انجیکشن مولڈنگ مشین اعلیٰ دہرانے کی صلاحیت، کم توانائی کی کھپت، اور عام-مقصد پلاسٹک کے حصے کی پیداوار کے لیے طویل-مکینیکل استحکام فراہم کرتی ہے۔ ہیوی-ڈیوٹی فائیو-پوائنٹ ڈبل-ٹوگل کلیمپنگ سسٹم اور ایک الیکٹرو-ہائیڈرولک سرو ڈرائیو کے ساتھ بنایا گیا، یہ 700 kN (70 ٹن) سے 23,000 kN (2,300 ٹن) تک کلیمپنگ فورسز کا احاطہ کرتا ہے۔
بند-لوپ ڈائنامک رسپانس سسٹم موٹر کی رفتار اور پمپ کی نقل مکانی کو حقیقی وقت کے عمل کی طلب کے مطابق تبدیل کرتا ہے۔ معیاری ہائیڈرولک تھروٹلنگ کو ختم کرنے سے، ہولڈنگ اور ٹھنڈک کے مراحل کے دوران توانائی کی کھپت کو فکسڈ-ڈسپلیسمنٹ پمپ سسٹم کے مقابلے میں 30% سے 70% تک کم کیا جاتا ہے۔
مسلسل 24/7 صنعتی مینوفیکچرنگ کے لیے ڈیزائن کیا گیا، یہ پلیٹ فارم معیاری کموڈٹی ریزن (PP, PE, PS, ABS) کے ساتھ ساتھ انجینئرنگ پلاسٹک (PC, PA6/PA66, POM) پر کارروائی کرتا ہے۔ یہ +/- 0.3% کے اندر شاٹ-وزن کے فرق کو برقرار رکھتا ہے۔
کلیدی وضاحتیں
نیچے دی گئی جدول پروڈکٹ سیریز میں معیاری فریم سائز کے لیے تکنیکی پیرامیٹرز کا خاکہ پیش کرتی ہے۔
|
پیرامیٹر |
یونٹ |
90-ٹن ماڈل |
160-ٹن ماڈل |
260-ٹن ماڈل |
480-ٹن ماڈل |
|
کلیمپنگ فورس |
kN/ٹن |
900 / 90 |
1,600 / 160 |
2,600 / 260 |
4,800 / 480 |
|
ٹائی-بار کلیئرنس (HxV) |
ملی میٹر |
360 x 360 |
460 x 460 |
580 x 580 |
800 x 760 |
|
پلیٹن کے طول و عرض (HxV) |
ملی میٹر |
530 x 530 |
670 x 670 |
870 x 870 |
1,180 x 1,140 |
|
مولڈ موٹائی (کم سے کم-زیادہ سے زیادہ) |
ملی میٹر |
150 - 380 |
180 - 480 |
220 - 620 |
300 - 800 |
|
زیادہ سے زیادہ اوپننگ اسٹروک |
ملی میٹر |
320 |
410 |
540 |
780 |
|
سکرو قطر کے اختیارات |
ملی میٹر |
A: 30 / B: 35 / C: 40 |
A: 40 / B: 45 / C: 50 |
A: 50 / B: 55 / C: 60 |
A: 70 / B: 75 / C: 80 |
|
L/D تناسب |
L/D |
21.5 / 20 / 18 |
22 / 20 / 18 |
22.2 / 20.2 / 18.5 |
22 / 20.5 / 19.2 |
|
نظریاتی شاٹ والیوم |
cm3 |
113 / 153 / 201 |
226 / 286 / 353 |
471 / 570 / 678 |
1,346 / 1,546 / 1,759 |
|
شاٹ وزن (PS) |
g |
103 / 140 / 183 |
206 / 260 / 321 |
429 / 519 / 617 |
1,225 / 1,407 / 1,601 |
|
زیادہ سے زیادہ انجیکشن پریشر |
بار |
2,150 / 1,580 / 1,210 |
2,200 / 1,740 / 1,410 |
2,253 / 1,862 / 1,564 |
2,010 / 1,750 / 1,540 |
|
انجیکشن کی شرح |
cm3/s |
85 / 115 / 150 |
125 / 158 / 195 |
159 / 192 / 228 |
380 / 436 / 496 |
|
ایجیکٹر فورس / اسٹروک |
kN/mm |
33 / 100 |
48 / 130 |
65 / 150 |
130 / 200 |
|
سسٹم آپریٹنگ پریشر |
بار |
160 |
160 |
160 |
160 |
|
پمپ موٹر پاور |
کلو واٹ |
11 |
15 |
22 |
45 |
کلیدی خصوصیات
بند-لوپ سروو ڈرائیو آرکیٹیکچر:اندرونی گیئر پمپ کے ساتھ ایک اعلی- رسپانس مستقل مقناطیس ہم وقت ساز موٹر کو مربوط کرتا ہے۔ سسٹم رسپانس ٹائم 40 ملی سیکنڈ سے کم میں زیادہ سے زیادہ آؤٹ پٹ تک پہنچ جاتا ہے۔
محدود عنصر تجزیہ (FEA) پلیٹین ڈیزائن:ایف ای اے کے ذریعے آپٹمائزڈ کاسٹ آئرن پلاٹین فل کلیمپنگ ٹنیج کے تحت لچک کو کم سے کم کرتے ہیں، مولڈ الگ کرنے والی لائنوں کو چمکنے سے بچاتے ہیں اور قبل از وقت کور پن کے لباس کو روکتے ہیں۔
اعلی-پریسیژن انجیکشن یونٹ:دوہری-انجیکشن سلنڈر پلاسٹکائزیشن اور انجیکشن کے دوران اسکرو پر متوازن محوری قوتوں کو برقرار رکھتے ہیں، پلیٹین کے جھکاؤ اور بیرل کی غلط ترتیب کو کم سے کم کرتے ہیں۔
انجیکشن اور کور پلز کے لیے متناسب ہائیڈرولک کنٹرول:ایک سے زیادہ ہائیڈرولک کور پل اور ایجیکٹر پنوں کے لیے قابل پروگرام رفتار، پوزیشن، اور پریشر پروفائلز پیش کرتا ہے۔
مرکزی خودکار چکنائی چکنا:دباؤ-سینسر کی خرابی سے باخبر رہنے کے ساتھ آپریشنل سائیکل کی گنتی کی بنیاد پر بار بشنگ اور ٹوگل لنکیجز کو باندھنے کے لیے چکنائی کی نگرانی شدہ خوراکوں کو خود بخود تقسیم کرتا ہے۔
مائیکرو پروسیسر کنٹرولر:ایک 10.4-انچ کی رنگین ٹچ اسکرین جو کثیر زبان کی کارروائیوں کو سپورٹ کرتی ہے، +/- 1 ڈگری سینٹی گریڈ کے اندر ہیٹ زون PID کنٹرول، سائیکل ڈیٹا لاگنگ، اور EUROMAP 63/78 روبوٹ انٹرفیس۔
مشین کی ترتیب
سسٹم فلو
[Servo Motor + Gear Pump] -> [Hydraulic Manifold Block] -> [Proportional Valves] -> [Actuators: Clamping / Injection / Ejection] -> [Rotary Encoder & Pressure Transducer] ->[10.4" PLC ٹچ اسکرین]
انجیکشن یونٹ
Nitrided alloy steel screw and barrel (38CrMoAlA) treated with ion nitriding to achieve a hardness depth of 0.5 - 0.8 mm and surface hardness >= 900 HV۔
PID-کنٹرولڈ سیرامک ہیٹنگ بینڈز کو تھرموکوپل مانیٹرنگ کے ساتھ 4 - 6 آزاد ہیٹ زونز میں تقسیم کیا گیا ہے۔
لکیری پوزیشن ٹرانسڈیوسرز 0.01 ملی میٹر ریزولوشن کے ساتھ انجیکشن پوزیشن، ہولڈنگ پوزیشن اور سکرو بیک پریشر کی نگرانی کرتے ہیں۔
اینٹی-کولڈ-اسٹارٹ پروٹیکشن لاک پلاسٹائزیشن کو بند کر دیتا ہے جب تک کہ تمام بیرل زون پہلے سے طے شدہ بھگونے کی مدت کے لیے مقررہ پگھلنے والے درجہ حرارت تک نہ پہنچ جائیں۔
کلیمپنگ یونٹ
پانچ-پوائنٹ ڈبل-مکینیکل لنکیج کو ٹوگل کریں جو ہموار ایکسلریشن کے ساتھ تیزی سے کھلنے اور بند ہونے کے لیے بنایا گیا ہے-تزلزل کے منحنی خطوط۔
سخت-کروم پلیٹنگ (0.03 - 0.05 ملی میٹر گہرائی) کے ساتھ سخت اسٹیل ٹائی بارز (42CrMo) تناؤ کی تھکاوٹ کے خلاف مزاحمت کو یقینی بناتے ہیں۔
ہائیڈرولک موٹر اور سن گیئر اسمبلی کے ذریعے خودکار مولڈ اونچائی کی ایڈجسٹمنٹ۔
سایڈست حساسیت کے ساتھ کم-پریشر مولڈ پروٹیکشن غیر نکالے گئے حصوں یا فلیش ملبے سے مولڈ کو پہنچنے والے نقصان کو روکتا ہے۔
ہائیڈرولک اور الیکٹریکل سسٹمز
متحرک امدادی پمپ کا نظام اعلی سیال کی نقل مکانی کے استحکام کے لئے تیار کیا گیا ہے۔
پریمیم ہائیڈرولک والوز (ریکسروتھ / ویکرز) مختصر-پاتھ مینی فولڈ بلاکس پر نصب اندرونی دباؤ کو کم کرتے ہیں اور حرارت بڑھتے ہیں-۔
اگر ہائیڈرولک تیل 55 ڈگری سینٹی گریڈ سے زیادہ ہو تو خودکار الارم کے ساتھ تیل کے درجہ حرارت کی نگرانی شروع کر دیتی ہے۔
الیکٹریکل کیبنٹ لے آؤٹ CE / UL حفاظتی معیارات کے مطابق، شنائیڈر / سیمنز کم-وولٹیج کے اجزاء اور الگ تھلگ کولنگ وینٹیلیشن لوپ کا استعمال کرتا ہے۔
تکنیکی فوائد
توانائی کی کارکردگی کا موازنہ
روایتی فکسڈ پمپ: مکمل پاور آؤٹ پٹ مسلسل۔ بیکار اور ٹھنڈک کے مراحل کے دوران توانائی کا زیادہ نقصان۔
سرو ہائیڈرولک سسٹم: متحرک پاور میچنگ۔ انجکشن کے دوران آؤٹ پٹ چوٹیوں، انعقاد کے دوران گرتا ہے، اور کولنگ کے دوران صفر کے قریب پہنچ جاتا ہے۔ توانائی کی کل کمی: 30% - 70%۔
بنیادی تکنیکی فوائد
تھرمل مینجمنٹ اور تیل کی لمبی عمر: چونکہ سروو موٹر کولنگ اور ڈویل کے مراحل کے دوران تقریباً-صفر رفتار سے چلتی ہے، ہائیڈرولک آئل ہیٹ جنریشن کم ہو جاتی ہے۔ اس سے ٹھنڈے پانی کی طلب میں 50 فیصد تک کمی واقع ہوتی ہے اور تیل کی چپکتی پن کو محفوظ رکھتا ہے، ہائیڈرولک سیل کی زندگی کو بڑھاتا ہے اور تیل کے انحطاط کے چکر کو کم کرتا ہے۔
شاٹ ویٹ استحکام: بند-لوپ پریشر ٹرانزیکٹیو فیڈ بیک کے نمونے بیرل پریشر 1 ایم ایس کے وقفوں پر۔ حقیقی-وقت کے معاوضے کی یہ سطح شاٹ-سے-شاٹ وزن کے تغیرات کو +/- 0.3% تک محدود کرتی ہے، تجارتی حصوں کی رواداری کو سخت-رکھ کر۔
ساختی سختی: زیادہ سے زیادہ کلیمپنگ فورس پر پلاٹین کے انحراف کو 0.05 ملی میٹر کے اندر رکھا جاتا ہے۔ یہ بڑے ملٹی-گہا کے سانچوں میں یکساں کلیمپنگ فورس کی تقسیم کو محفوظ رکھتا ہے، فلیش اور دیوار کی موٹائی کے فرق کو کم کرتا ہے۔
کم شور کی سطح: آپریٹنگ شور زیادہ سے زیادہ ہائیڈرولک پریشر لوڈنگ کے تحت 75 dB(A) سے نیچے رہتا ہے، جو روایتی ہائیڈرولک پریس کے مقابلے میں ایک محفوظ، پرسکون شاپ فلور ماحول فراہم کرتا ہے۔
عام ایپلی کیشنز
|
آٹوموٹو اجزاء |
صارفین اور گھریلو سامان |
صنعتی اور الیکٹریکل |
|
اندرونی ٹرم کلپس |
ریفریجریٹر ہینڈل |
پائپ کی متعلقہ اشیاء اور کپلنگ |
|
کنیکٹر ہاؤسنگز |
واشنگ مشین کے گیئرز |
ہیوی-ڈیوٹی اسٹوریج ٹوٹس |
|
بیزلز کو سوئچ کریں۔ |
پاور ٹول کیسنگز |
کیبل مینجمنٹ بریکٹ |
|
HVAC ایئر وینٹ |
ہاؤسنگ اور بیزلز |
الیکٹریکل جنکشن بکس |
مواد کی مطابقت
معیاری ہیٹنگ اور اسکرو کنفیگریشن غیر- 350 ڈگری سینٹی گریڈ تک پروسیسنگ درجہ حرارت تک نان کروسیو تھرمو پلاسٹک پر کارروائی کرتی ہے:
پولی پروپیلین (PP) اور پولیتھیلین (HDPE / LDPE):بڑے پتلے-دیواری کنٹینرز، ٹوپیوں اور گھریلو اشیاء کے لیے پگھلنے کا بہترین استحکام۔
Acrylonitrile Butadiene Styrene (ABS) اور پولیسٹیرین (PS / HIPS):آلات کے کور، ہاؤسنگز، اور صارفین کے سامان کے لیے اعلی سطح کی تکمیل کی مخلصی۔
پولیمائڈز (PA6 / PA66) غیر بھرا ہوا:تیزی سے ریکوری کرنے والے پیچ بغیر کسی ڈرولنگ کے عین خوراک کو برقرار رکھتے ہیں۔
پولی کاربونیٹ (PC) اور PC/ABS مرکب:ہائی-ٹارک سروو موٹرز تھرمل انحطاط کے بغیر یکساں قینچ کو یقینی بناتی ہیں۔
کنفیگریشن کے اختیارات
|
آپشن کیٹیگری |
قابل ترتیب ماڈیولز |
بنیادی فائدہ |
|
حفاظتی لباس پہنیں۔ |
Bimetallic بیرل، کاربائڈ سکرو ٹپ، Chrome Platens |
کھرچنے / سنکنرن مواد کے لئے توسیع شدہ عمر |
|
آٹومیشن اور ہائیڈرولکس |
اضافی کور پلز، ان سکریونگ موٹرز، نیومیٹک والو گیٹس |
کمپلیکس مولڈ ڈیزائن اور خودکار دھاگوں کو اکھاڑنا |
|
صحت سے متعلق کنٹرولز |
بیرل موصلیت کی جیکٹس، کیویٹی پریشر پورٹس، ہاٹ رنر کنٹرولرز |
کم بجلی کی کھپت اور صفر-نقص پروسیسنگ |
سکرو اور بیرل اپ گریڈ
Bimetallic سکرو اور بیرل: 40% گلاس فائبر کمک کے ساتھ پروسیسنگ مواد کے لیے ٹنگسٹن کاربائیڈ الائے کوٹنگ۔
PVC / Corrosive پلاسٹک پیکیج: مخصوص فلائٹ پروفائل کے ساتھ ہارڈ کروم-پلیٹڈ سکرو، زبردستی ایئر بیرل کولنگ پنکھے، اور نکل-پلیٹینز۔
ہائیڈرولک اور کنٹرول اپ گریڈ
ملٹی-لوپ کور پلنگ: متناسب والوز کے ذریعے 4 آزاد ہائیڈرولک کور پلس کو کنٹرول کیا جاتا ہے۔
انٹیگریٹڈ ہاٹ رنر کنٹرول ماڈیولز: 4 سے 16 درجہ حرارت والے زونز براہ راست مین مشین PLC ڈسپلے میں ضم ہوتے ہیں۔
والو گیٹ کنٹرول: نیومیٹک یا ہائیڈرولک والو گیٹ انٹرفیس بغیر رنر مولڈ ڈیزائن کے لیے۔
انرجی مینجمنٹ: انفراریڈ بیرل ہیٹر بینڈ جو تھرمل پاور کی کھپت کو 15% - 25% اضافی کم کرتے ہیں۔
مینوفیکچرنگ اور کوالٹی کنٹرول
ورک فلو پر عمل کریں۔
خام اجزاء کا معائنہ: کاسٹنگ پر سی ایم ایم جہتی چیک اور الٹراسونک خامی کا پتہ لگانا۔
درستگی مشینی اور سیدھ: تناؤ سے ریلیف اینیلنگ کے بعد CNC ملنگ اور لیزر انٹرفیومیٹری الائنمنٹ۔
پری-شپمنٹ کوالٹی ٹیسٹنگ: 48-گھنٹہ مسلسل ڈرائی رن اور فل لوڈ تھرمل امیجنگ اسکین۔
کلیدی معیار کے معیارات
مشینی اور تناؤ سے نجات: پلیٹین کاسٹنگ کو درست CNC ملنگ سے پہلے تناؤ-ریلیف اینیلنگ سے گزرنا پڑتا ہے۔ سخت متوازی رواداری کو برقرار رکھنے کے لیے اہم بڑھتے ہوئے چہروں کو ایک ہی سیٹ اپ میں مشین بنایا جاتا ہے (<0.08 mm across platen face).
درست سیدھ: ٹائی-بار کی سیدھ اور پلیٹن کے متوازی کی تصدیق لیزر انٹرفیرو میٹر اور ڈیجیٹل ڈائل گیجز کے ذریعے کی جاتی ہے۔
ہائیڈرولک ٹیسٹنگ: مینی فولڈز ریٹیڈ سسٹم پریشر (200 بار) کے 125% پر پریشر-ڈراپ اور لیک ٹیسٹنگ سے گزرتے ہیں۔
48 گھنٹے ڈرائی رن کوالٹی ایشورنس: ہر مکمل مشین ڈسپیچ سے پہلے 48 گھنٹے کا خودکار فیکٹری ٹیسٹ چلاتی ہے۔ اس میں پوری رفتار اور فل پریشر کلیمپنگ سائیکل، تھرمل امیجنگ، اور سینسر کیلیبریشن شامل ہے۔
حسب ضرورت اور OEM سپورٹ
ہم اپنی مرضی کے مطابق انجینئرنگ کی صلاحیتوں کے ساتھ مشینری ڈسٹری بیوٹرز، سسٹم انٹیگریٹرز، اور OEM خریداروں کی حمایت کرتے ہیں:
حسب ضرورت مکینیکل ابعاد:توسیعی ٹائی-بار کلیئرنس، بڑھا ہوا مولڈ اوپننگ اسٹروک، اور اپنی مرضی کے مطابق پلیٹین ماؤنٹنگ ہول پیٹرن (ANSI، SPI، یا EUROMAP معیارات)۔
سافٹ ویئر لوکلائزیشن:اپنی مرضی کے مطابق PLC سافٹ ویئر انٹرفیس ڈیزائن، مقامی زبانوں کی حمایت، مخصوص صارف کی اجازت کی سطح، اور اپنی مرضی کے مطابق ڈیٹا لاگنگ پیرامیٹرز۔
سسٹم انٹیگریشن:حسب ضرورت روبوٹک آرم ماؤنٹنگ انٹرفیس، کنویئر سنک کنٹرولز، اور معاون آلات پاور آؤٹ لیٹس (مثلاً، گرانولیٹرز، مولڈ ٹمپریچر کنٹرولرز، میٹریل ڈرائر)۔
برانڈ حسب ضرورت (OEM):اپنی مرضی کے مطابق پینٹ کے رنگ، برانڈ لیبلنگ، اپنی مرضی کے مطابق حفاظتی وارننگ پلیٹیں، اور موزوں تکنیکی دستاویزات۔
اقتباس کی درخواست چیک لسٹ
آپ کی درخواست کے لیے درست فریم سائز، سکرو جیومیٹری، اور ہائیڈرولک پروفائل کو منتخب کرنے میں ہماری مدد کرنے کے لیے، براہ کرم اپنی انکوائری کے ساتھ درج ذیل تکنیکی تفصیلات فراہم کریں:
حصہ کی معلومات:حصہ کے طول و عرض، 3D فائل/ڈرائنگ، دیوار کی موٹائی کی حد، ہدف کا وزن، اور متوقع سطح کا رقبہ۔
رال کی تفصیلات:عین مطابق پولیمر گریڈ، مینوفیکچرر، سکڑنے کی شرح، اور اضافی لوڈنگ (مثال کے طور پر، گلاس فائبر٪، شعلہ retardants)۔
پیداوار کے تقاضے:مطلوبہ سائیکل کا وقت، مطلوبہ سالانہ یونٹ حجم، اور مولڈ لے آؤٹ کی تفصیلات (گہاوں کی تعداد، ڈراپ لے آؤٹ)۔
مولڈ ڈیٹا:مولڈ وزن، بنیادی پل کی ضروریات (ہائیڈرولک/نیومیٹک کور کی تعداد)، اور گرم رنر کی تفصیلات (زون کی گنتی، والو گیٹ کی ضروریات)۔
برقی اور علاقائی سیٹ اپ:مقامی فیکٹری آپریٹنگ وولٹیج/فریکوئنسی (مثلاً، 480V/60Hz، 380V/50Hz)، پودوں کا محیط درجہ حرارت، اور علاقائی تعمیل کے معیارات (CE, UL, CSA)۔
اکثر پوچھے گئے سوالات
س: ایک معیاری ہائیڈرولک مشین پر سرو ہائیڈرولک مشین کا سائیکل ٹائم فائدہ کیا ہے؟
A: سروو سسٹم ہائیڈرولک جھٹکے کے بغیر ہائیڈرولک افعال کو تیز اور سست کرتا ہے۔ اگرچہ جسمانی ٹھنڈک کا وقت جزوی جیومیٹری اور مادی تھرمل خصوصیات کے ذریعہ بیان کیا جاتا ہے، خشک سائیکل کے اوقات میں عام طور پر تیز رفتار، کنٹرول شدہ والو کے ردعمل اور آپٹمائزڈ پلیٹین ایکسلریشن پروفائلز کی بدولت 10% سے 20% تک کمی واقع ہوتی ہے۔
سوال: یہ مشین حصہ کے وزن کو کیسے برقرار رکھتی ہے؟
A: بند-لوپ کنٹرول سسٹم ریئل ٹائم میں سسٹم ہائیڈرولک پریشر اور سکرو پوزیشن کے نمونے لیتا ہے۔ جب رال کی واسکاسیٹی میں تھوڑا سا اتار چڑھاؤ آتا ہے-جیسے بیچ کی مختلف حالتوں سے یا ریگرائنڈ بلینڈ ریشوز سے-سروو ڈرائیو درست انجیکشن کی شرح کو برقرار رکھنے اور پریشر پروفائلز کو برقرار رکھنے کے لیے فوری طور پر موٹر کی رفتار کو ایڈجسٹ کرتی ہے۔
سوال: کیا یہ مشین 30% گلاس فائبر کے ساتھ نایلان 66 جیسے انجینئرنگ مواد کو سنبھال سکتی ہے؟
A: ہاں، بشرطیکہ یہ ہمارے اختیاری Bimetallic پیکیج سے لیس ہو۔ شیشے کی مضبوطی والی رال پر کارروائی کرتے وقت معیاری نائٹرائیڈ سکرو تیزی سے پہننے کا تجربہ کریں گے۔ بائی میٹالک اسکرو اور بیرل آپشن رگڑنے اور کٹاؤ کے خلاف مزاحمت فراہم کرتا ہے جو طویل پروڈکشن رنز پر مسلسل شاٹ وزن کو برقرار رکھنے کے لیے درکار ہے۔
س: ہائیڈرولک سسٹم کے لیے کیا دیکھ بھال کا شیڈول درکار ہے؟
A: روزانہ: ہائیڈرولک آئل کی سطح چیک کریں اور خودکار مرکزی چکنا کرنے والے پریشر ریڈ آؤٹ کا جائزہ لیں۔
ہر 3,000 آپریٹنگ گھنٹے: آئل ریٹرن لائن فلٹر عنصر کو صاف کریں یا تبدیل کریں۔
ہر 5,000 آپریٹنگ گھنٹے: نمونہ ہائیڈرولک تیل کی پاکیزگی؛ اگر کل ٹھوس آلودگی ISO 4406 صفائی کے معیارات (19/16/13) سے زیادہ ہو تو تیل کو تبدیل کریں۔ کم-ہیٹ سروو آپریشن کے ساتھ، آئل چارج کی زندگی معمول کے مطابق دکان کے عام حالات میں 10,000 سے 12,000 آپریٹنگ اوقات سے زیادہ ہوتی ہے۔
سوال: کون سے حفاظتی سرٹیفیکیشنز اور معیارات کی حمایت کی جاتی ہے؟
A: معیاری مشینیں مقامی حفاظتی مشینری کی ہدایات کے مطابق بھیجتی ہیں، جن میں آپریٹر سیفٹی گیٹس، ایمرجنسی اسٹاپ سرکٹس، اور الگ تھلگ ہائی- وولٹیج الیکٹریکل پینلز پر ڈوئل الیکٹریکل اور مکینیکل انٹرلاکس ہوتے ہیں۔ مشینوں کو CE (EN 201)، ANSI/SPI B151.1، یا CSA الیکٹریکل رہنما خطوط کی تعمیل کے لیے ترتیب دیا جا سکتا ہے جو منزل مقصود کی مارکیٹ کی ضروریات پر مبنی ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: عام پلاسٹک کے پرزوں کے لیے سرو انجیکشن مولڈنگ مشین، عام پلاسٹک کے پرزوں کے مینوفیکچررز، سپلائرز، فیکٹری کے لیے چین سرو انجیکشن مولڈنگ مشین


